









ส่งข้อความถึงเรา
อะไรเป็นตัวกำหนดขนาดวัสดุขาออกของเครื่องย่อยแบบเพลาเดี่ยว?
อะไรเป็นตัวกำหนดขนาดชิ้นวัสดุที่ปล่อยออกจากเครื่องย่อยแบบเพลาเดี่ยว?
เหตุใดเครื่องย่อยแบบเพลาเดี่ยวจึงให้วัสดุออกมามีขนาดไม่สม่ำเสมอ ทั้งที่ใช้ขนาดช่องตะแกรงเดิม? ช่องเปิดของตะแกรงเป็นตัวควบคุมขนาดหลัก แต่ไม่ได้กำหนดทุกมิติของชิ้นวัสดุที่ปล่อยออกมา รูปทรงใบมีด ระยะห่างในการตัด ความเร็วโรเตอร์ สภาพการป้อน และคุณสมบัติของวัสดุ ล้วนส่งผลต่อการกระจายขนาดอนุภาคขั้นสุดท้าย ในงานแปรรูปโลหะและรีไซเคิลอุปกรณ์ การทำความเข้าใจปัจจัยที่มีปฏิสัมพันธ์กันเหล่านี้ช่วยอธิบายได้ว่าเหตุใดวัสดุที่ป้อนแต่ละชุดจึงให้ชิ้นส่วนขนาดกะทัดรัดในบางครั้ง แต่บางครั้งกลับมีแถบยาว เศษละเอียด และชิ้นส่วนที่พับงอปะปนกัน
ตะแกรงควบคุมการผ่าน ไม่ใช่ความยาวตัดที่แน่นอน
ในเครื่องย่อยแบบเพลาเดี่ยวที่ใช้ตะแกรง มีดโรเตอร์จะตัดกับมีดอยู่กับที่ โดยทั่วไปวัสดุจะคงอยู่ในห้องตัดจนกว่าจะผ่านตะแกรงที่อยู่ใต้โรเตอร์ได้ ช่องเปิดที่เล็กลงมักทำให้ต้องตัดซ้ำหลายรอบ เพิ่มเวลาค้างในเครื่อง และอาจลดกำลังการผลิต
อย่างไรก็ตาม ขนาดช่องเปิดไม่ได้รับประกันความยาวสูงสุดของอนุภาค แถบโลหะแคบ ๆ อาจผ่านช่องเปิดโดยเอาปลายสอดเข้าไปก่อน แม้จะยาวกว่าเส้นผ่านศูนย์กลางของช่องมากก็ตาม ชิ้นส่วนบางและเหนียวอาจงอหรือพับขณะผ่าน รูวงกลมและช่องยาวยังเปิดให้ชิ้นงานรูปทรงต่างกันผ่านได้ แม้ขนาดระบุจะดูใกล้เคียงกันก็ตาม
สภาพของตะแกรงสำคัญพอ ๆ กับข้อกำหนดในแบบ ช่องเปิดที่สึกหรอ รอยร้าว ส่วนรองรับที่เสียหาย หรือช่องว่างรอบตะแกรงที่ติดตั้งไม่พอดี อาจทำให้วัสดุชิ้นใหญ่เกินขนาดหลุดออกมาได้ ช่องเปิดที่อุดตันจะลดพื้นที่เปิดใช้งานจริงและทำให้วัสดุหมุนเวียนอยู่ในเครื่องนานขึ้น ส่งผลให้เกิดการตัดซ้ำและเศษละเอียดเพิ่มขึ้น
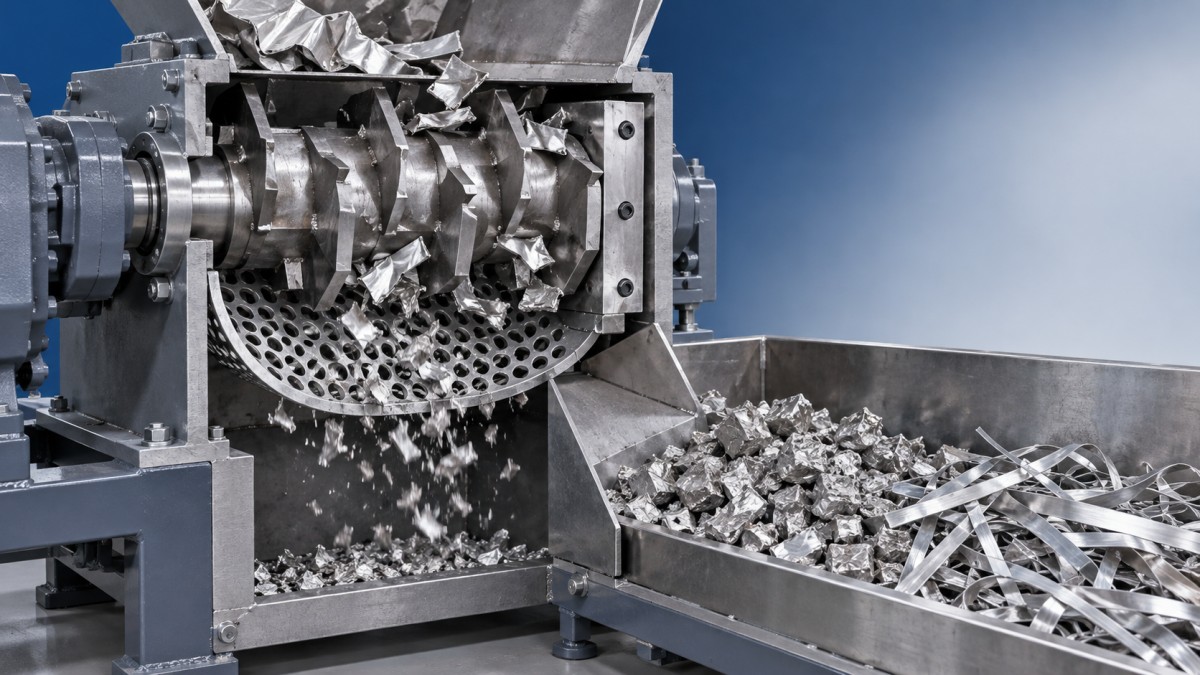
แผนภาพที่เป็นประโยชน์ควรแยกบริเวณตัดระหว่างมีดกับมีดต้าน ออกจากบริเวณที่วัสดุผ่านตะแกรง กล่าวคือ บริเวณหนึ่งทำให้เกิดชิ้นส่วน ส่วนอีกบริเวณกำหนดว่าชิ้นส่วนใดสามารถออกจากเครื่องได้
รูปทรงการตัดและระยะห่างมีผลต่อวัสดุที่ออกมา
รูปทรงของมีด คมตัดที่สัมผัสวัสดุ การจัดวางโรเตอร์ และรูปทรงของมีดต้าน ล้วนมีผลต่อการจับยึดและแบ่งวัสดุ การกำหนดค่าเครื่องที่เหมาะกับชิ้นส่วนพลาสติกขนาดใหญ่ไม่ได้หมายความว่าจะเหมาะกับเศษโลหะโดยอัตโนมัติ ก่อนพิจารณาขนาดวัสดุที่ปล่อยออกมา ให้ตรวจสอบว่าเครื่องได้รับการออกแบบมาสำหรับโลหะ ความหนา และรูปแบบการป้อนวัสดุนั้นโดยเฉพาะ
คมมีดที่ทื่อและระยะห่างในการตัดที่มากเกินไปมีแนวโน้มทำให้วัสดุเสียรูปและฉีกขาด แทนที่จะเฉือนอย่างควบคุมได้ สำหรับเศษแผ่นโลหะที่เหนียว อาจทำให้เกิดแถบม้วนงอและเศษที่มีขอบไม่เรียบ รูปทรงเหล่านี้มีพฤติกรรมขณะผ่านตะแกรงแตกต่างจากชิ้นส่วนที่มีรูปทรงกะทัดรัด
การลดระยะห่างโดยไม่พิจารณาไม่ใช่ทางแก้ ระยะห่างที่น้อยเกินไปอาจทำให้มีดสัมผัสกันเมื่อคำนึงถึงระยะคลอนของตลับลูกปืน การขยายตัวจากความร้อน หรือภาระขณะทำงาน ให้ใช้ค่าปรับตั้งและขั้นตอนการวัดของผู้ผลิตสำหรับโรเตอร์และวัสดุที่เกี่ยวข้อง ตรวจวัดระยะห่างตลอดแนวความกว้างของชุดตัด ไม่ใช่เพียงจุดเดียวที่สะดวก และแยกแหล่งพลังงานทั้งหมดก่อนตรวจสอบ
ความเร็วและการป้อนเปลี่ยนสภาวะการตัด
ความเร็วโรเตอร์ที่สูงขึ้นไม่ได้ทำให้อนุภาคมีขนาดเล็กลงหรือสม่ำเสมอขึ้นโดยอัตโนมัติ แต่จะเปลี่ยนความถี่ในการตัด การเคลื่อนที่ของวัสดุ ความต้องการกำลัง และการเกิดความร้อน ผลลัพธ์ขึ้นอยู่กับประสิทธิภาพที่มีดจับวัสดุที่ป้อน และความสามารถของชิ้นส่วนในการไปถึงตะแกรง การปรับความเร็วต้องอยู่ภายในช่วงการทำงานที่เครื่องได้รับอนุมัติ
ความสม่ำเสมอของการป้อนมักเป็นจุดเริ่มต้นที่เหมาะสมกว่า ห้องตัดที่ป้อนวัสดุมากเกินไปอาจทำให้กระแสไฟฟ้าพุ่งสูง เกิดการกลับทิศซ้ำ และมีการจับวัสดุไม่สม่ำเสมอ การป้อนที่ไม่เพียงพอหรือขาดช่วงก็ทำให้เกิดสภาวะการทำงานที่แตกต่างออกไปเช่นกัน หากติดตั้งตัวดันวัสดุแบบไฮดรอลิก แรงดันและตรรกะการเลื่อนดันจะมีผลต่อแรงที่ใช้ป้อนวัสดุเข้าสู่โรเตอร์
ประเมินการกระจายขนาดควบคู่กับกำลังการผลิต ภาระมอเตอร์ ความถี่ในการกลับทิศ และพลังงานต่อหน่วยวัสดุที่ผ่านกระบวนการ ตะแกรงที่มีช่องเล็กลงอาจให้สัดส่วนขนาดที่ต้องการ แต่ทำให้เกิดคอขวดในการผลิตที่ยอมรับไม่ได้ ตะแกรงช่องใหญ่ขึ้นอาจเพิ่มกำลังการผลิต แต่ทำให้มีวัสดุขนาดใหญ่เกินไปส่งต่อไปยังอุปกรณ์ปลายน้ำมากเกินไป
คุณสมบัติของวัสดุอธิบายความไม่สม่ำเสมอที่เห็นได้หลายกรณี
แผ่นอะลูมิเนียมบาง เศษกลึงเหล็ก ลวด และชิ้นส่วนอุปกรณ์แบบผสม จะไม่ให้วัสดุที่ปล่อยออกมาเหมือนกัน แม้จะผ่านเครื่องเดียวกันก็ตาม ความหนา ความเหนียว ความแข็ง รูปร่างเริ่มต้น และความหนาแน่นรวม ล้วนส่งผลต่อพฤติกรรมการตัด เศษกลึงและลวดยาวอาจพันหรือพันกัน ส่วนชิ้นส่วนที่มีรูปทรงกะทัดรัดอาจสร้างภาระเกินขีดจำกัดการออกแบบของเครื่องบางรุ่น
ชุดประกอบวัสดุผสมก่อให้เกิดปัญหาอีกประการหนึ่ง คือ ส่วนที่เป็นโลหะอาจยังมีขนาดค่อนข้างหยาบ ขณะที่พลาสติกเปราะแตกเป็นเศษละเอียด การใช้ขนาดอนุภาคเฉลี่ยเพียงค่าเดียวอาจบดบังความแตกต่างนี้ ควรแยกส่วนวัสดุเพื่อประเมินเมื่อข้อกำหนดปลายน้ำแตกต่างกัน นอกจากนี้ ต้องระบุและนำแบตเตอรี่ ชิ้นส่วนที่มีแรงดัน และสารตกค้างอันตรายออกอย่างเหมาะสมก่อนดำเนินการ
โรงงานที่มีการผลิตหลายประเภทควรแยกกระแสของเสียออกจากกัน ตัวอย่างเช่น สายการเคลือบ PU แบบเปียก STENTER ของ JC INDUSTRY ใช้กับงานหนังสังเคราะห์ PU/PVC และการเคลือบผ้า โดยสามารถกำหนดขั้นตอนการเตรียมผ้า การทำให้แข็งตัว และการล้าง เพื่อรองรับการแลกเปลี่ยนและกำจัด DMF ต้องจำแนกคุณลักษณะของสารตกค้างจากกระบวนการดังกล่าวแยกต่างหาก ไม่ควรอนุมานข้อกำหนดการจัดการจากข้อกำหนดการย่อยเศษโลหะ
กำหนดคุณภาพวัสดุที่ปล่อยออกมาก่อนทดสอบการยอมรับ
ข้อกำหนดการยอมรับที่ระบุว่า “วัสดุที่ออกมาต้องมีขนาดเล็กกว่าช่องตะแกรง” มีความกำกวม ควรระบุว่าข้อกำหนดนั้นเกี่ยวกับการผ่านตะแกรง ความยาวสูงสุด ปริมาณเศษละเอียด หรือความเหมาะสมกับเครื่องแยกปลายน้ำ สำหรับเศษโลหะที่มีลักษณะยาวเรียว การวิเคราะห์ด้วยตะแกรงเพียงอย่างเดียวอาจไม่บอกขนาดที่ทำให้สายพานลำเลียงอุดตันหรือเกิดปัญหาในการป้อน
ข้อตกลงการทดลองที่ใช้งานได้ควรบันทึกข้อมูลต่อไปนี้:
- องค์ประกอบวัสดุป้อน ช่วงความหนา ขนาดเริ่มต้น และสิ่งปนเปื้อนที่ยอมรับได้
- รูปทรงช่องเปิดของตะแกรง สภาพตะแกรง สภาพมีด และระยะห่างที่วัดได้
- ความเร็วโรเตอร์ การตั้งค่าการป้อน และช่วงเวลาการทำงานที่เสถียรซึ่งใช้เก็บตัวอย่าง
- ตำแหน่งเก็บตัวอย่าง ปริมาณตัวอย่าง และวิธีการวัดที่ตกลงกัน
- สัดส่วนวัสดุขนาดใหญ่เกินและเศษละเอียดที่ยอมรับได้ พร้อมกำลังการผลิตที่ต้องการ
ระบุมาตรฐานการทดสอบที่เกี่ยวข้องเมื่อสัญญาหรือกระบวนการปลายน้ำกำหนดให้ใช้ หากไม่จำเป็น ให้จัดทำวิธีเฉพาะโครงการที่ทำซ้ำได้ แทนการนำเสนอการตรวจด้วยตะแกรงแบบไม่เป็นทางการว่าเป็นการปฏิบัติตามข้อกำหนดที่ใช้ได้ทั่วไป เก็บตัวอย่างระหว่างการทำงานที่เสถียร ไม่ใช่เก็บเพียงตัวอย่างหยิบมือที่สะดวกในช่วงเริ่มเดินเครื่อง
ตรวจสอบเครื่องก่อนเปลี่ยนข้อกำหนด
เมื่อวัสดุที่ออกมาเปลี่ยนแปลงโดยไม่คาดคิด ให้ตรวจสอบวัตถุดิบป้อน ความสมบูรณ์ของตะแกรง การสึกหรอของมีด และระยะห่างก่อนซื้อ ตะแกรงชนิดอื่น จากนั้นตรวจสอบพฤติกรรมการป้อนและการตั้งค่าการทำงาน โดยเปลี่ยนทีละตัวแปร ลำดับนี้ช่วยแยกปัญหาการบำรุงรักษาออกจากความไม่สอดคล้องที่แท้จริงระหว่างการกำหนดค่าเครื่องกับวัสดุ
หลักการเดียวกันนี้ใช้กับเครื่องจักรปรับสภาพแล้ว JC INDUSTRY ดำเนินงานด้านการออกแบบเครื่องจักร การผลิต การติดตั้ง การทดสอบเดินเครื่อง และการให้คำปรึกษา อีกทั้งก่อตั้งศูนย์รีไซเคิลเครื่องจักรและอุปกรณ์ใช้แล้วในปี 2015 การรับประกัน 24 เดือนที่บริษัทระบุครอบคลุมทั้งอุปกรณ์ใหม่และอุปกรณ์ใช้แล้ว แต่ระยะเวลารับประกันไม่ใช่การรับประกันขนาดอนุภาค ไม่ว่าจะเลือกแนวทางใด ให้บันทึกสภาพโรเตอร์ การติดตั้งตะแกรง การทำงานของระบบควบคุม และผลการทดลองกับวัสดุตัวแทน
หากจำเป็นต้องควบคุมความยาวสูงสุดของชิ้นส่วนอย่างเข้มงวด เครื่องย่อยแบบเพลาเดี่ยวที่ใช้ตะแกรงเพียงเครื่องเดียวอาจควบคุมได้ไม่เพียงพอ อาจจำเป็นต้องมีการคัดแยกปลายน้ำ การหมุนเวียนวัสดุกลับ หรือขั้นตอนการตัดขั้นที่สองที่เหมาะสม ให้ตัดสินใจจากผลผลิตที่วัดได้และค่าความคลาดเคลื่อนของกระบวนการปลายน้ำ ไม่ใช่จากขนาดช่องเปิดระบุของตะแกรงเพียงอย่างเดียว