









Wyślij nam wiadomość
Co decyduje o wielkości frakcji wyjściowej w rozdrabniarce jednowałowej?
Co decyduje o rozmiarze frakcji wyjściowej w rozdrabniaczu jednowałowym?
Dlaczego rozdrabniacz jednowałowy wytwarza nierównomierny materiał wyjściowy, gdy rozmiar sita pozostaje taki sam? Wielkość otworów sita jest głównym czynnikiem kontroli rozmiaru, ale nie określa wszystkich wymiarów każdej wysypującej się cząstki. Geometria noży, luz cięcia, prędkość wirnika, warunki podawania oraz właściwości materiału wpływają na końcowy rozkład wielkości cząstek. W przetwórstwie metali i recyklingu urządzeń zrozumienie tych zależności pomaga wyjaśnić, dlaczego jedna partia tworzy zwarte fragmenty, podczas gdy inna zawiera długie paski, drobne cząstki i zagięte elementy.
Sito kontroluje przejście, a nie precyzyjną długość cięcia
W przesiewanym rozdrabniaczu jednowałowym noże wirnika tną materiał w kontakcie z nożami stałymi. Materiał zazwyczaj pozostaje w komorze cięcia, dopóki nie przejdzie przez sito znajdujące się pod wirnikiem. Mniejsze otwory zwykle wymagają większej liczby cykli cięcia, co wydłuża czas przebywania materiału w komorze i może zmniejszyć wydajność.
Jednak wielkość otworu nie stanowi gwarantowanej maksymalnej długości cząstki. Wąski metalowy pasek może przejść przez otwór wzdłuż końca, mimo że jest znacznie dłuższy niż wynosi jego średnica. Cienkie, ciągliwe elementy mogą zginać się lub składać podczas przechodzenia. Otwory okrągłe i szczelinowe przepuszczają również różne kształty, nawet gdy ich nominalne wymiary wydają się porównywalne.
Stan sita ma takie samo znaczenie jak jego specyfikacja na rysunku. Zużyte otwory, pęknięcia, uszkodzone wsporniki lub szczeliny wokół nieprawidłowo zamontowanego sita mogą umożliwić wydostanie się materiału o zbyt dużych wymiarach. Zablokowane otwory zmniejszają efektywną powierzchnię otwartą i powodują dłuższe krążenie materiału, zwiększając liczbę ponownych cięć oraz powstawanie drobnych cząstek.
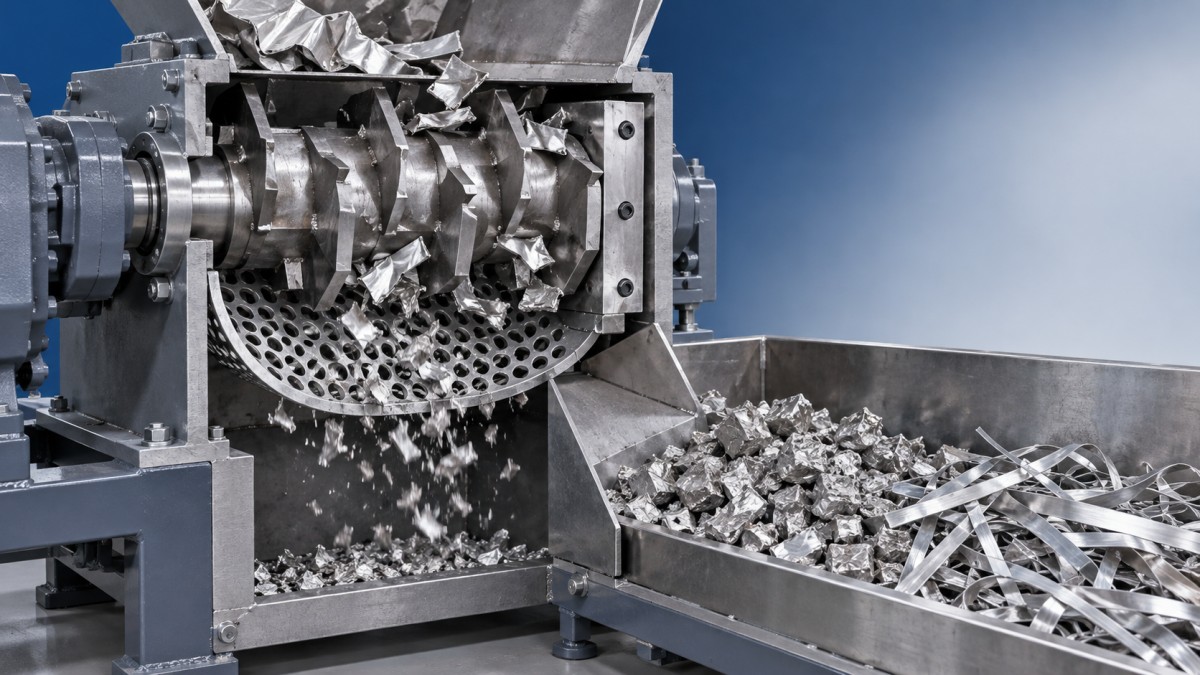
Przydatny schemat powinien rozróżniać strefę cięcia między nożem a przeciwnóżem od strefy przejścia przez sito: pierwsza tworzy fragmenty, a druga określa, które fragmenty mogą się wydostać.
Geometria cięcia i luz kształtują materiał wyjściowy
Profil noża, odsłonięta krawędź tnąca, układ wirnika oraz geometria przeciwnoża wpływają na sposób chwytania i dzielenia materiału. Konfiguracja odpowiednia dla dużych elementów z tworzyw sztucznych nie jest automatycznie właściwa dla metalowych odpadów. Przed omówieniem rozmiaru frakcji wyjściowej należy potwierdzić, że maszyna jest przeznaczona do danego metalu, jego grubości i formy podawania.
Tępe krawędzie i nadmierny luz cięcia sprzyjają odkształcaniu oraz rozrywaniu zamiast kontrolowanego ścinania. W przypadku ciągliwych odpadów z blachy może to prowadzić do powstawania zwiniętych pasków i postrzępionych fragmentów. Takie kształty zachowują się na sicie inaczej niż bardziej zwarte elementy.
Bezkrytyczne zmniejszanie luzu nie jest rozwiązaniem. Zbyt mały luz może powodować kontakt noży po uwzględnieniu luzu łożysk, rozszerzalności cieplnej lub obciążeń roboczych. Należy stosować ustawienia i procedurę pomiarową producenta odpowiednie dla danego wirnika i materiału. Luz należy porównywać na całej szerokości cięcia, a nie tylko w jednym dogodnym punkcie, oraz odłączyć wszystkie źródła energii przed przystąpieniem do kontroli.
Prędkość i podawanie zmieniają warunki cięcia
Wyższa prędkość wirnika nie prowadzi automatycznie do uzyskania mniejszych lub bardziej jednorodnych cząstek. Zmienia ona częstotliwość cięcia, przemieszczanie materiału, zapotrzebowanie na moc oraz powstawanie ciepła. Wynik zależy od skuteczności zazębiania się noży z podawanym materiałem oraz od tego, jak łatwo fragmenty docierają do sita. Zmiany prędkości powinny mieścić się w zatwierdzonym zakresie roboczym maszyny.
Jednorodność podawania jest często lepszym punktem wyjścia. Przepełniona komora może powodować skoki prądu, wielokrotne zmiany kierunku obrotów i nierównomierne zazębianie. Niedostateczne lub przerywane podawanie prowadzi z kolei do innych warunków pracy. Jeśli urządzenie jest wyposażone w hydrauliczny popychacz, jego ciśnienie i sposób sterowania posuwem wpływają na siłę, z jaką materiał jest podawany do wirnika.
Rozkład wielkości cząstek należy oceniać jednocześnie z wydajnością, obciążeniem silnika, częstotliwością zmiany kierunku obrotów oraz zużyciem energii na jednostkę przetworzonego materiału. Mniejsze sito może zapewnić wymaganą frakcję, ale spowodować niedopuszczalne ograniczenie przepustowości. Większe sito może zwiększyć wydajność, jednocześnie przekazując zbyt dużo materiału ponadwymiarowego do urządzeń znajdujących się w dalszej części instalacji.
Właściwości materiału wyjaśniają wiele pozornych niezgodności
Cienka blacha aluminiowa, wióry stalowe, drut i mieszane elementy urządzeń nie będą tworzyć identycznej frakcji wyjściowej tylko dlatego, że przechodzą przez tę samą maszynę. Grubość, ciągliwość, twardość, początkowy kształt i gęstość nasypowa wpływają na zachowanie materiału podczas cięcia. Długie wióry i drut mogą się nawijać lub splątywać, a zwarte elementy mogą powodować obciążenia przekraczające parametry konstrukcyjne danej maszyny.
Mieszane zespoły wprowadzają kolejny problem: frakcja metalowa może pozostać stosunkowo gruba, podczas gdy kruche tworzywa sztuczne generują drobne cząstki. Pojedyncza średnia wielkość cząstek może ukrywać tę różnicę. Podczas oceny należy oddzielać frakcje materiału, jeśli mają one różne wymagania dotyczące dalszego przetwarzania. Akumulatory, elementy pod ciśnieniem i niebezpieczne pozostałości również wymagają identyfikacji oraz odpowiedniego usunięcia przed rozpoczęciem przetwarzania.
Zakłady, w których przetwarza się różne materiały, powinny utrzymywać oddzielne strumienie odpadów. Na przykład linia powlekania PU typu mokrego STENTER firmy JC INDUSTRY jest przeznaczona do zastosowań związanych ze skórą syntetyczną PU/PVC oraz powlekaniem tkanin, a jej konfigurowalne etapy przygotowania tkaniny, koagulacji i prania wspierają wymianę i usuwanie DMF. Takie pozostałości procesowe wymagają oddzielnej charakterystyki; wymagań dotyczących ich obsługi nie należy wywodzić ze specyfikacji rozdrabniania złomu metalowego.
Przed przeprowadzeniem testu odbiorczego należy określić jakość frakcji wyjściowej
„Materiał wyjściowy poniżej rozmiaru sita” jest niejednoznacznym kryterium odbioru. Należy określić, czy wymaganie dotyczy przejścia przez sito, maksymalnej długości, zawartości drobnych cząstek czy przydatności do dalszego separatora. W przypadku wydłużonych fragmentów metalu sama analiza sitowa może nie opisywać wymiaru powodującego blokowanie przenośników lub problemy z podawaniem.
Praktyczne uzgodnienie dotyczące próby powinno obejmować:
- Skład podawanego materiału, zakres grubości, wymiary początkowe i dopuszczalne zanieczyszczenia.
- Geometrię otworów sita, stan sita, stan noży oraz zmierzony luz.
- Prędkość wirnika, ustawienia podawania i okres stabilnej pracy wykorzystany do pobierania próbek.
- Miejsca pobierania próbek, ich ilość oraz uzgodnioną metodę pomiaru.
- Dopuszczalne frakcje ponadwymiarowe i drobne, a także wymaganą wydajność.
Jeśli umowa lub dalszy proces wymaga zastosowania normy badawczej, należy wskazać odpowiednią normę. W przeciwnym razie należy udokumentować powtarzalną metodę opracowaną dla danego projektu, zamiast przedstawiać nieformalną kontrolę sitową jako uniwersalne potwierdzenie zgodności. Próbki należy pobierać podczas stabilnej pracy, a nie tylko z wygodnie dostępnej garści materiału na początku uruchomienia.
Przed zmianą specyfikacji należy sprawdzić maszynę
Gdy materiał wyjściowy nieoczekiwanie się zmienia, przed zakupem innego sita należy sprawdzić materiał podawany, stan sita, zużycie noży i luz. Następnie należy przeanalizować sposób podawania oraz ustawienia robocze, zmieniając tylko jedną zmienną naraz. Taka kolejność pomaga odróżnić problemy konserwacyjne od rzeczywistego niedopasowania konfiguracji maszyny do materiału.
Ta sama zasada dotyczy urządzeń regenerowanych. JC INDUSTRY łączy projektowanie, produkcję, instalację, uruchomienie i doradztwo w zakresie maszyn, a w 2015 roku utworzyła Centrum Recyklingu Używanych Maszyn i Urządzeń. Deklarowana 24-miesięczna gwarancja obejmuje zarówno urządzenia nowe, jak i używane, ale okres gwarancji nie stanowi gwarancji określonego rozmiaru cząstek. W obu przypadkach należy udokumentować stan wirnika, dopasowanie sita, działanie układów sterowania oraz wyniki próby z reprezentatywnym materiałem.
Jeśli kluczowe znaczenie ma ścisła maksymalna długość fragmentów, sam przesiewany rozdrabniacz jednowałowy może nie zapewnić wystarczającej kontroli. Może być konieczne zastosowanie klasyfikacji w dalszej części instalacji, recyrkulacji lub odpowiedniego drugiego stopnia cięcia. Decyzję należy podejmować na podstawie zmierzonego materiału wyjściowego i tolerancji dalszego procesu, a nie wyłącznie na podstawie nominalnej wielkości otworów sita.