









أرسل لنا رسالة
لماذا ينحرف موضع حافة الإطار على آلة تصنيع الإطارات؟
يشير انحراف موضع الحافة السلكية عادةً إلى مشكلة في قابلية التكرار في مرحلة ما بين جهاز تركيب الحافة، وأسطوانة البناء، والموجّهات، والمستشعرات، ونظام التحكم.
بالنسبة إلى فنيي صيانة ما بعد البيع، يتمثل أسرع حل في تحديد وقت بدء الانحراف، وما إذا كان يؤثر في جانب واحد، وما إذا كان يتبع الماكينة أم تجهيزات الأدوات.
لا تبدأ بتغيير إعداد موضع الحافة. تحقّق أولاً من نمط الحركة الفعلي، لأن التآكل الميكانيكي وعدم استقرار ضغط الهواء قد يوحيان خطأً بأن قيم المعلمات غير صحيحة.
ما الذي يشير إليه انحراف موضع الحافة عادةً؟
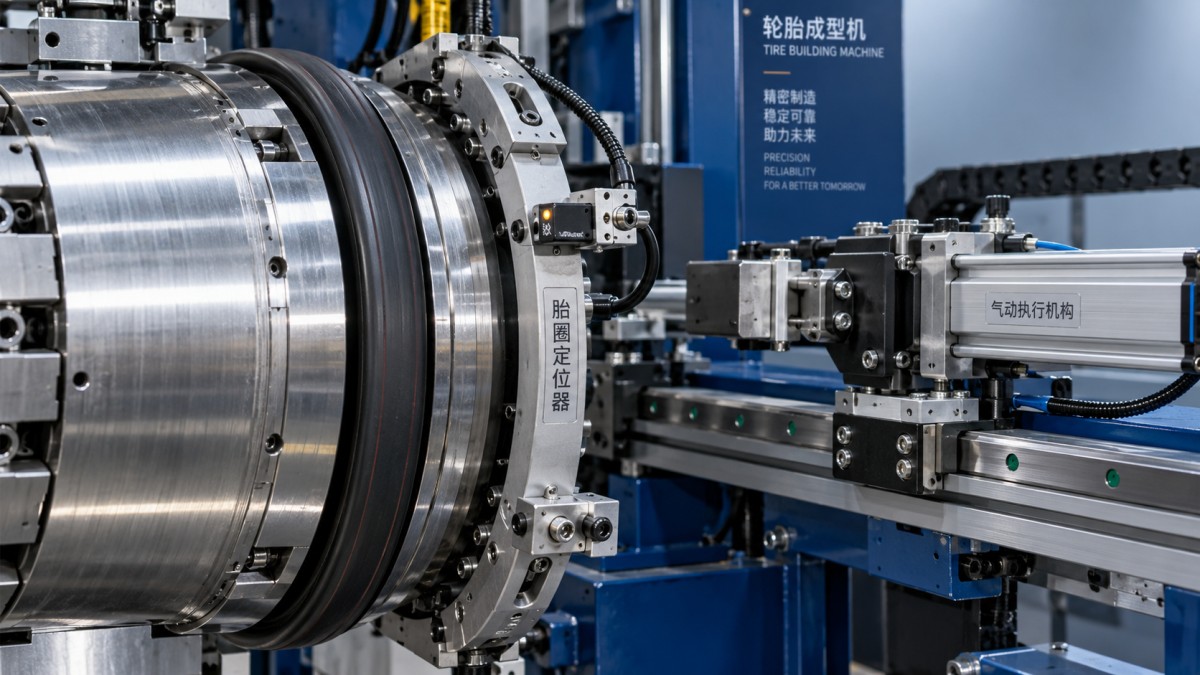
يعني انحراف الحافة أن مجموعة الحافة لم تعد تصل بصورة متسقة إلى موضعها المحوري أو القطري المحدد أثناء عمليات بناء الإطار.
تُظهر بعض الماكينات حركة تدريجية على مدى عدة دورات، بينما يظهر في ماكينات أخرى انحراف مفاجئ بعد تغيير الأدوات أو إجراء الصيانة أو زيادة سرعة الإنتاج.
يشير الانحراف الثابت في كلا الجانبين غالباً إلى مرجع أو موضع أسطوانة أو قيمة وصفة تشغيل غير صحيحة تحتاج إلى التحقق.
أما الانحراف المتغير بين الدورات، فيشير عادةً إلى ارتخاء أو تلوث أو عدم استقرار الهواء أو تشويش المستشعر أو عدم اتساق مناولة الحافة.
إذا كان الانحراف يقتصر على إحدى الحافتين، فافحص ذلك الجانب بشكل مستقل قبل ضبط معلمات الماكينة المشتركة أو استبدال مكونات التحكم المركزية.
إذا زاد الانحراف مع سرعة الماكينة أو التسارع أو درجة حرارة الإنتاج، فمن المرجح أن يكون السبب سلوكاً ميكانيكياً ديناميكياً لا مجرد خطأ في المعايرة.
افحص الأعراض قبل فتح الماكينة
سجّل موضع الحافة الفعلي عبر عدة دورات متتالية، مع استخدام مواصفات الإطار نفسها والسرعة والضغط وإعدادات المشغل نفسها.
قِس موضعي الحافتين اليمنى واليسرى بالرجوع إلى مرجع ثابت على الأسطوانة، بدلاً من الاعتماد على شاشة الماكينة وحدها.
دوّن ما إذا كان الخطأ محورياً أو قطرياً أو زاويّاً أو دورانياً، لأن كل نمط يقود إلى أسباب مختلفة.
كرّر الفحص بعد تغيير الوصفة أو مقاس الحافة أو سرعة الإنتاج لتحديد ما إذا كان العطل مرتبطاً بظروف العملية.
افحص الإطارات المرفوضة بحثاً عن خطأ محيطي منتظم أو عيب موضعي، إذ توفر هذه النتائج دلائل مفيدة على التوقيت والحركة.
قارن الموضع المحدد من الماكينة بموضعها الفعلي أثناء الحركة اليدوية البطيئة، والدورات التلقائية، والتشغيل بالإنتاج العادي.
تمنع هذه الأدلة فرق الصيانة من معالجة عرض ظاهر مع إغفال السبب الأصلي للانحراف.
افحص محاذاة جهاز تركيب الحافة وحالته الميكانيكية
يجب أن يظل جهاز تركيب الحافة متوازياً ومتراكزاً مع أسطوانة البناء على امتداد كامل نطاق حركته.
افحص مسامير التثبيت وكتل الموجّهات الخطية والأعمدة والحوامل والأسطوانات والمصدّات النهائية للتحقق من عدم وجود ارتخاء أو تشوه أو تآكل أو حركة غير طبيعية.
حتى الخلوص البسيط في أحد الموجّهات قد يؤدي إلى خطأ أكبر في تحديد الموضع عند عكس اتجاه حركة جهاز تركيب الحافة أو تسارعه.
حرّك المجموعة يدوياً بعد عزل الطاقة، وقارن مقاومة الحركة على جانبي مسار الحركة.
قد تشير المقاومة غير المتساوية إلى تلف الموجّهات أو تلوث القضبان أو انحناء الأعمدة أو عدم ملاءمة التشحيم أو تحرك سطح التثبيت.
تحقق من تلامس المصدّات الميكانيكية بالتساوي، ومن عدم وجود غبار مطاط متراكم يمنع جهاز التركيب من الوصول إلى موضعه المرجعي.
افحص خفقان أسطوانة البناء وأكتافها بحثاً عن تلف أو عرض غير صحيح أو ضعف في التراكز، خصوصاً بعد الصيانة أو استبدال الأسطوانة.
قد تجعل الأسطوانة التي تدور بشكل لا مركزي وضع الحافة بدقة يبدو غير مستقر، حتى عندما تكون محاذاة جهاز التركيب صحيحة.
افحص موجّهات الحافة والملقط وأسطح المناولة
قد تسمح موجّهات الحافة المتآكلة بدوران الحافة أو ميلها أو تحركها جانبياً قبل وصولها إلى أسطوانة البناء.
افحص أسطح الموجّهات بحثاً عن أخاديد أو حواف حادة أو ترسبات مطاطية أو مثبتات مفقودة أو تآكل غير متساوٍ بين جانبي التشغيل.
تأكد من أن الملقط يغلق بالتساوي ويمسك الحافة بإحكام أثناء النقل وتحديد الموضع والتحرير.
إذا تحرر الملقط مبكراً أكثر من اللازم، فقد تتحرك الحافة بفعل شدّها قبل أن يسجل نظام التحكم اكتمال العملية.
تحقق مما إذا كانت مواصفات الحواف المختلفة تتطلب بطانات موجّه مختلفة أو ضغوطاً مختلفة للملقط أو مصدّات ميكانيكية مختلفة.
قد يؤدي استخدام موجّه متآكل مع حافة أصغر إلى انحراف متقطع، بينما قد يشوّه الموجّه الضيق الحافة ويتسبب في تفاوت موضعها.
نظّف جميع أسطح التلامس وفقاً لإجراءات الشركة المصنّعة للماكينة، وتجنب مواد التشحيم التي قد تقلل قوة التماسك أو تلوث المكونات المطاطية.
بعد التنظيف، شغّل دورات بطيئة ولاحظ ما إذا كانت الحافة مستقرة أثناء الاقتراب والتثبيت والنقل والتحرير.
تحقق من ضغط الهواء المضغوط وحركة الأسطوانة
يُعد عدم استقرار ضغط الهواء المضغوط سبباً شائعاً لحركة جهاز تركيب الحافة التي تتغير من دورة إلى أخرى.
افحص الضغط الرئيسي وإعداد المنظّم المحلي وحالة المرشح ووحدة تجهيز الهواء والضغط عند المشغّل أثناء الحركة.
قد يبدو الضغط الساكن طبيعياً، في حين يتسبب خرطوم مسدود أو صمام أصغر من اللازم أو وصلة متسربة في انخفاض الضغط أثناء التشغيل.
راقب حركة الأسطوانة بحثاً عن التردد أو الارتداد أو تجاوز الموضع المستهدف أو تفاوت السرعة أو التأخر في التوقف بالقرب من الموضع المطلوب.
افحص موانع التسرب وأسطح القضبان بحثاً عن تسرب أو تلوث أو تآكل أو تلف ميكانيكي قد يؤدي إلى قوة غير متسقة.
تحقق من صمامات التحكم في التدفق وإعدادات التخميد بعد استبدال الأسطوانات أو الصمامات أو أنابيب الهواء المضغوط.
قد تؤدي السرعة المفرطة للمشغّل إلى اصطدامه بالمصد، في حين قد تسمح السرعة المنخفضة أكثر من اللازم باستقرار الحافة بشكل مختلف في كل دورة.
سجّل الضغط أثناء الدورات التلقائية بدلاً من فحص مقياس الضغط والماكينة في وضع الخمول فقط.
افحص المستشعرات والمراجع وتوقيت التحكم
يجب تثبيت مستشعرات الموضع بإحكام ومحاذاتها بشكل صحيح وحمايتها من الغبار المطاطي والاهتزاز والملامسة العرضية.
افحص حوامل المستشعرات بحثاً عن الحركة، وتأكد من بقاء مسافة الاستشعار ضمن نطاق التشغيل المحدد من المورد.
راجع تغذية راجعة المشفر ومفاتيح الاقتراب ومستشعرات الأسطوانات وإشارات موضع الرجوع إلى نقطة الأصل للتحقق من الانقطاع المتقطع أو التبديل غير المستقر.
قد يؤدي تأخر المستشعر في تغيير حالته إلى تحرير وحدة التحكم جهاز تركيب الحافة قبل استقرار الموضع الميكانيكي.
استخدم شاشة التشخيص أو وظيفة مراقبة وحدة التحكم لمقارنة الموضع المحدد وموضع التغذية الراجعة وإشارات اكتمال العملية.
افحص الكابلات والموصلات وكتل أطراف التوصيل ونقاط التأريض، لا سيما في المواضع التي قد يتسبب فيها الاهتزاز أو تكرار الحركة في تلف الأسلاك.
تأكد من أن وصفة التشغيل تستخدم عرض الأسطوانة ومقاس الحافة ومحطة الماكينة وقيم التعويض الصحيحة لمواصفات الإطار الحالية.
استعد النسخ الاحتياطية للمعلمات قبل إجراء أي تغييرات، وسجّل كل تعديل حتى تتمكن من استعادة الحالة السابقة عند الحاجة.
لا تعوّض عن ارتخاء الموجّه بتغيير إزاحات المستشعر، لأن الماكينة قد تتعطل عند إصلاح الموجّه.
تسلسل عملي لاستكشاف الأعطال وإصلاحها لفرق الصيانة
ابدأ بخط أساس مضبوط: نظّف منطقة العمل، وتحقق من ضغط الهواء، وركّب الأدوات الصحيحة، وحمّل وصفة تشغيل تم التحقق منها.
بعد ذلك، قِس مرجع الماكينة وموضع الحافة بسرعة منخفضة على مدى عشر دورات متتالية على الأقل.
إذا تكرر الخطأ في الاتجاه نفسه، فافحص المحاذاة والمصدّات وعرض الأسطوانة وإعدادات المرجع قبل اختبار المستشعرات.
إذا تغير الخطأ عشوائياً، فركّز على الارتخاء وضغط الهواء وسلوك المشغّل وإشارات المستشعرات والتوصيلات الكهربائية.
استبدل مستشعراً أو موجّهاً مشتبهاً فيه بمكوّن معروف بسلامته فقط عندما يكون البديل مناسباً ويمكن تتبع أثر التغيير.
إذا انتقل العطل مع المكوّن، فمن المرجح أن يكون المكوّن هو السبب؛ أما إذا بقي في مكانه، فتابع الفحص باتجاه مرجع الماكينة.
بعد كل تصحيح، كرر القياس بالطريقة نفسها وقارن النتائج في ظروف تشغيل متماثلة.
لا تستخدم سرعة الإنتاج إلا بعد استقرار تحديد الموضع عند السرعة المنخفضة، لأن الاختبار بسرعة عالية قد يخفي السبب الميكانيكي الأصلي.
كيفية منع تكرار المشكلة
أنشئ سجل صيانة يتضمن موضع الحافة وقراءات الضغط وحالة المستشعرات وحالة الأدوات وعدد الدورات التي تم اختبارها.
حدّد فترات فحص لتآكل الموجّهات وعزم شد المثبتات وخفقان الأسطوانة وتسرب الأسطوانة وإحكام تثبيت المستشعرات.
درّب المشغلين على الإبلاغ مبكراً عن الانحراف التدريجي بدلاً من تصحيحه مراراً باستخدام إزاحات وصفة التشغيل.
احتفظ بأدوات المرجع ومقاييس المعايرة معرّفة بوضوح ونظيفة ومحمية من التلف العرضي أثناء تغييرات الإنتاج.
عند ترقية المعدات أو إضافة المراقبة الرقمية، يسهم استقرار الاتصال بين التحكم الإلكتروني والمستشعرات والمشغّلات الميكانيكية في تحسين تتبع الأعطال.
بالنسبة إلى المصانع التي تدير عمليات متعددة للبوليمرات والمطاط، تساعد المعدات الموثوقة في المراحل السابقة أيضاً على ضمان اتساق إعداد المواد وجدولة الإنتاج.
على سبيل المثال، يمكن أن يوفر خط بثق صفائح PP وPE وABS وPS بثقاً مستقراً للصفائح في التطبيقات التي تتطلب معالجة مضبوطة للبوليمرات.
متى ينبغي طلب دعم فني متخصص
اتصل بمورّد المعدات إذا استمر الانحراف بعد الفحص الميكانيكي والتحقق من الضغط واختبار المستشعرات والتأكد من وصفة التشغيل.
يكون الدعم المتخصص مفيداً بشكل خاص عندما لا يظهر الخطأ إلا عند سرعة الإنتاج أو بعد إجراء تغييرات على البرنامج أو السيرفو أو المشفر.
قدّم طراز الماكينة ومواصفات الإطار والانحرافات المقاسة ومقاطع فيديو للدورات وسجل الإنذارات وقراءات الضغط وتفاصيل الصيانة الأخيرة.
تتيح هذه المعلومات لمهندسي الخدمة التمييز بين مشكلات الأدوات ومشكلات التحكم قبل التوصية بقطع بديلة أو تغييرات في المعلمات.
تجمع JC INDUSTRY بين تصميم المعدات والتركيب والتشغيل التجريبي والاستشارات ودعم التجديد لتلبية احتياجات مستخدمي الماكينات على المدى الطويل.
كما يمكن لنهج الخدمة لديها مساعدة فرق الصيانة على تقييم ما إذا كانت الماكينة المتقادمة تحتاج إلى ترقيات محددة أو إلى تحديث شامل.
الخلاصة
ينتج انحراف موضع الحافة عادةً عن إخفاق في قابلية التكرار يتعلق بالمحاذاة أو التآكل أو الضغط أو الاستشعار أو التوقيت أو حالة الأدوات.
يبدأ التشخيص الأكثر موثوقية بقياس نمط الانحراف والتمييز بين الإزاحة الثابتة والتفاوت من دورة إلى أخرى.
ينبغي لموظفي خدمات ما بعد البيع التحقق أولاً من الدقة الميكانيكية، ثم فحص سلوك الهواء المضغوط وتغذية المستشعرات الراجعة وتوقيت التحكم وبيانات وصفة التشغيل.
بعد تصحيح السبب الفعلي، أعد معايرة المراجع وتحقق من عدة دورات متتالية عند السرعة المنخفضة وسرعة الإنتاج.
تقلل هذه الطريقة من المنتجات المرفوضة وتختصر وقت استكشاف الأعطال وإصلاحها وتعيد موثوقية تحديد موضع الحافة دون الاعتماد على تعويض مؤقت للمعلمات.