









ส่งข้อความถึงเรา
เหตุใดตำแหน่งการวางขอบยางบนเครื่องสร้างยางจึงคลาดเคลื่อน?
ตำแหน่งการวางขอบลวดที่คลาดเคลื่อนมักบ่งชี้ถึงปัญหาด้านความสามารถในการทำซ้ำของตำแหน่งในส่วนใดส่วนหนึ่งระหว่างชุดวางขอบลวด ดรัมขึ้นรูป ตัวนำทาง เซ็นเซอร์ และระบบควบคุม
สำหรับเจ้าหน้าที่บำรุงรักษาหลังการขาย วิธีแก้ไขที่รวดเร็วที่สุดคือระบุว่าการคลาดเคลื่อนเริ่มขึ้นเมื่อใด เกิดกับด้านใดด้านหนึ่งหรือไม่ และปัญหาเกิดตามตัวเครื่องหรือชุดเครื่องมือ
อย่าเริ่มต้นด้วยการเปลี่ยนค่าตั้งตำแหน่งขอบลวด ให้ตรวจสอบรูปแบบการเคลื่อนที่จริงก่อน เนื่องจากการสึกหรอทางกลและแรงดันลมที่ไม่เสถียรมักทำให้ดูเหมือนว่าค่าพารามิเตอร์ไม่ถูกต้อง
การคลาดเคลื่อนของตำแหน่งขอบลวดมักบ่งชี้ถึงอะไร
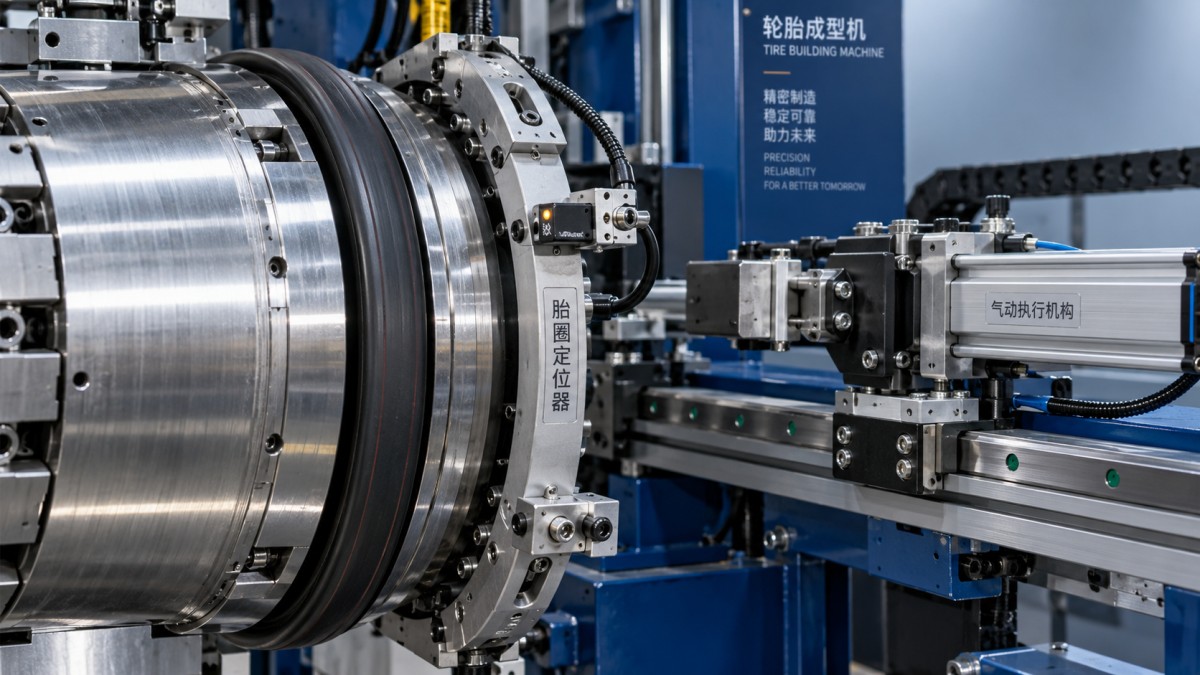
การคลาดเคลื่อนของขอบลวดหมายถึงชุดขอบลวดไม่สามารถเคลื่อนไปยังตำแหน่งตามแนวแกนหรือแนวรัศมีที่สั่งการได้อย่างสม่ำเสมอระหว่างการขึ้นรูปยาง
เครื่องจักรบางเครื่องแสดงการเคลื่อนตำแหน่งทีละน้อยในหลายรอบการทำงาน ขณะที่บางเครื่องเกิดระยะเยื้องอย่างฉับพลันหลังเปลี่ยนเครื่องมือ บำรุงรักษา หรือเพิ่มความเร็วในการผลิต
ระยะเยื้องคงที่ทั้งสองด้านมักบ่งชี้ว่าค่าอ้างอิง ตำแหน่งดรัม หรือค่าตามสูตรการผลิตไม่ถูกต้องและจำเป็นต้องตรวจสอบ
ระยะเยื้องที่เปลี่ยนไประหว่างรอบการทำงานมักชี้ไปที่ชิ้นส่วนหลวม สิ่งปนเปื้อน แรงดันลมไม่เสถียร สัญญาณรบกวนจากเซ็นเซอร์ หรือการจัดการขอบลวดที่ไม่สม่ำเสมอ
หากขอบลวดคลาดเคลื่อนเพียงด้านเดียว ให้ตรวจสอบด้านนั้นแยกต่างหากก่อนปรับพารามิเตอร์ร่วมของเครื่องหรือเปลี่ยนชิ้นส่วนควบคุมส่วนกลาง
หากการคลาดเคลื่อนเพิ่มขึ้นตามความเร็วเครื่อง การเร่งความเร็ว หรืออุณหภูมิการผลิต สาเหตุมีแนวโน้มเกี่ยวข้องกับพฤติกรรมทางกลขณะทำงานมากกว่าความผิดพลาดในการสอบเทียบอย่างง่าย
ตรวจสอบอาการก่อนเปิดเครื่อง
บันทึกตำแหน่งขอบลวดจริงจากรอบการทำงานต่อเนื่องหลายรอบ โดยใช้ข้อมูลจำเพาะยาง ความเร็ว แรงดัน และการตั้งค่าของผู้ปฏิบัติงานชุดเดียวกัน
วัดตำแหน่งขอบลวดทั้งด้านซ้ายและขวาโดยอ้างอิงจากจุดอ้างอิงคงที่บนดรัม แทนการดูเฉพาะค่าบนหน้าจอเครื่อง
จดบันทึกว่าความผิดพลาดเป็นแนวแกน แนวรัศมี เชิงมุม หรือเชิงการหมุน เนื่องจากรูปแบบแต่ละแบบชี้ไปยังสาเหตุที่แตกต่างกัน
ตรวจซ้ำหลังเปลี่ยนสูตรการผลิต ขนาดขอบลวด หรือความเร็วการผลิต เพื่อดูว่าความขัดข้องเกิดตามเงื่อนไขของกระบวนการหรือไม่
ตรวจสอบยางที่ถูกคัดทิ้งว่ามีข้อผิดพลาดตามแนวเส้นรอบวงอย่างสม่ำเสมอหรือมีตำหนิเฉพาะจุด เนื่องจากข้อมูลเหล่านี้ช่วยบ่งชี้เรื่องจังหวะเวลาและการเคลื่อนที่
เปรียบเทียบตำแหน่งที่เครื่องสั่งการกับตำแหน่งจริงขณะเคลื่อนที่ด้วยมืออย่างช้า ๆ ขณะทำงานอัตโนมัติ และระหว่างการผลิตตามปกติ
ข้อมูลนี้ช่วยป้องกันไม่ให้ทีมบำรุงรักษาแก้เฉพาะอาการที่มองเห็น โดยปล่อยให้ต้นเหตุของการคลาดเคลื่อนยังคงอยู่
ตรวจสอบแนวศูนย์และสภาพทางกลของชุดวางขอบลวด
ชุดวางขอบลวดต้องขนานและมีศูนย์ร่วมกับดรัมขึ้นรูปตลอดช่วงการเคลื่อนที่ทั้งหมด
ตรวจสอบโบลต์ยึด บล็อกนำเชิงเส้น เพลา ขายึด กระบอกสูบ และตัวหยุดปลายระยะ ว่าหลวม ผิดรูป สึกหรอ หรือเคลื่อนที่ผิดปกติหรือไม่
แม้ตัวนำทางจะคลอนเพียงเล็กน้อย ก็อาจทำให้เกิดข้อผิดพลาดด้านตำแหน่งมากขึ้นเมื่อชุดวางขอบลวดกลับทิศทางหรือเร่งความเร็ว
ตัดแยกแหล่งจ่ายไฟแล้วขยับชุดประกอบด้วยมือ และเปรียบเทียบแรงต้านทั้งสองด้านของแนวการเคลื่อนที่
แรงต้านที่ไม่สม่ำเสมออาจบ่งชี้ว่าตัวนำทางเสียหาย รางปนเปื้อน เพลาโก่ง การหล่อลื่นไม่ถูกต้อง หรือพื้นผิวติดตั้งเคลื่อนตำแหน่ง
ตรวจสอบว่าตัวหยุดทางกลสัมผัสอย่างสม่ำเสมอ และไม่มีฝุ่นยางสะสมจนขัดขวางไม่ให้ชุดวางขอบลวดกลับถึงตำแหน่งอ้างอิง
ตรวจสอบการเยื้องศูนย์ของดรัมขึ้นรูป บ่าดรัมที่เสียหาย ความกว้างที่ไม่ถูกต้อง หรือการมีศูนย์ร่วมที่ไม่ดี หลังการบำรุงรักษาหรือเปลี่ยนดรัม
ดรัมที่หมุนเยื้องศูนย์อาจทำให้การวางขอบลวดที่แม่นยำดูไม่เสถียร แม้ว่าชุดวางขอบลวดจะจัดแนวถูกต้องแล้วก็ตาม
ตรวจสอบตัวนำขอบลวด แคลมป์ และพื้นผิวสัมผัส
ตัวนำขอบลวดที่สึกหรออาจทำให้ขอบลวดหมุน เอียง หรือเคลื่อนด้านข้างก่อนถึงดรัมขึ้นรูป
ตรวจสอบพื้นผิวตัวนำว่ามีร่อง ขอบคม คราบยาง ตัวยึดที่หายไป หรือการสึกหรอไม่เท่ากันระหว่างด้านปฏิบัติงานหรือไม่
ตรวจสอบว่าแคลมป์ขอบลวดปิดอย่างสม่ำเสมอและยึดขอบลวดได้แน่นระหว่างการถ่ายโอน จัดตำแหน่ง และปล่อย
หากแคลมป์ปล่อยเร็วเกินไป ขอบลวดอาจเคลื่อนตามแรงตึงของตัวเองก่อนที่ระบบควบคุมจะบันทึกว่าการทำงานเสร็จสิ้น
ตรวจสอบว่าขอบลวดแต่ละขนาดจำเป็นต้องใช้ชิ้นแทรกของตัวนำ แรงกดแคลมป์ หรือตัวหยุดทางกลที่แตกต่างกันหรือไม่
การใช้ตัวนำที่สึกหรอกับขอบลวดขนาดเล็กกว่าอาจทำให้เกิดการคลาดเคลื่อนเป็นครั้งคราว ส่วนตัวนำที่คับเกินไปอาจทำให้ขอบลวดเสียรูปและเกิดความแปรปรวนของตำแหน่ง
ทำความสะอาดพื้นผิวสัมผัสทั้งหมดตามขั้นตอนของผู้ผลิตเครื่องจักร และหลีกเลี่ยงสารหล่อลื่นที่อาจลดแรงยึดเกาะหรือทำให้ชิ้นส่วนยางปนเปื้อน
หลังทำความสะอาด ให้เดินเครื่องรอบช้าและสังเกตว่าขอบลวดคงตำแหน่งระหว่างการเข้าหา การจับยึด การถ่ายโอน และการปล่อยหรือไม่
ตรวจสอบแรงดันนิวแมติกและการเคลื่อนที่ของกระบอกสูบ
แรงดันนิวแมติกที่ไม่เสถียรเป็นสาเหตุที่พบบ่อยของการเคลื่อนที่ของชุดวางขอบลวดซึ่งเปลี่ยนแปลงในแต่ละรอบการทำงาน
ตรวจสอบแรงดันหลัก ค่าตั้งตัวปรับแรงดันเฉพาะจุด สภาพไส้กรอง ชุดปรับสภาพลม และแรงดันที่แอคชูเอเตอร์ขณะเคลื่อนที่
แรงดันขณะหยุดนิ่งอาจดูปกติ แต่สายยางที่อุดตันบางส่วน วาล์วขนาดเล็กเกินไป หรือข้อต่อรั่วอาจทำให้แรงดันลดลงขณะทำงาน
สังเกตการเคลื่อนที่ของกระบอกสูบว่ามีอาการสะดุด เด้ง เคลื่อนเลยตำแหน่ง ความเร็วไม่สม่ำเสมอ หรือหยุดช้าใกล้ตำแหน่งเป้าหมายหรือไม่
ตรวจสอบซีลและพื้นผิวก้านสูบว่ามีการรั่ว สิ่งปนเปื้อน การกัดกร่อน หรือความเสียหายทางกลที่อาจทำให้แรงไม่สม่ำเสมอหรือไม่
ตรวจสอบวาล์วควบคุมอัตราการไหลและการตั้งค่าเบาะลมหลังเปลี่ยนกระบอกสูบ วาล์ว หรือท่อนิวแมติก
ความเร็วแอคชูเอเตอร์ที่สูงเกินไปอาจทำให้กระแทกตัวหยุด ขณะที่ความเร็วต่ำเกินไปอาจทำให้ขอบลวดเคลื่อนเข้าที่แตกต่างกันในแต่ละรอบ
บันทึกแรงดันขณะทำงานอัตโนมัติ แทนการตรวจเฉพาะเกจขณะที่เครื่องหยุดทำงาน
ตรวจสอบเซ็นเซอร์ จุดอ้างอิง และจังหวะเวลาของระบบควบคุม
ต้องติดตั้งเซ็นเซอร์ตำแหน่งให้มั่นคง จัดแนวให้ถูกต้อง และป้องกันฝุ่นยาง การสั่นสะเทือน และการสัมผัสโดยไม่ตั้งใจ
ตรวจสอบว่าขายึดเซ็นเซอร์เคลื่อนหรือไม่ และยืนยันว่าระยะตรวจจับอยู่ภายในช่วงการทำงานที่ผู้จำหน่ายกำหนด
ตรวจสอบสัญญาณป้อนกลับจากเอ็นโคเดอร์ สวิตช์ตรวจจับระยะใกล้ เซ็นเซอร์กระบอกสูบ และสัญญาณตำแหน่งเริ่มต้น ว่ามีสัญญาณขาดหายเป็นครั้งคราวหรือสวิตช์ไม่เสถียรหรือไม่
เซ็นเซอร์ที่เปลี่ยนสถานะล่าช้าอาจทำให้ตัวควบคุมปล่อยชุดวางขอบลวดก่อนที่ตำแหน่งทางกลจะเสถียร
ใช้หน้าจอวินิจฉัยหรือฟังก์ชันตรวจสอบของตัวควบคุมเพื่อเปรียบเทียบตำแหน่งที่สั่ง ตำแหน่งป้อนกลับ และสัญญาณเสร็จสิ้น
ตรวจสอบสายเคเบิล ขั้วต่อ แผงขั้วต่อ และจุดต่อลงดิน โดยเฉพาะบริเวณที่การสั่นสะเทือนหรือการเคลื่อนที่ซ้ำ ๆ อาจทำให้สายไฟเสียหาย
ยืนยันว่าสูตรการผลิตใช้ความกว้างดรัม ขนาดขอบลวด สถานีเครื่องจักร และค่าชดเชยที่ถูกต้องสำหรับข้อมูลจำเพาะยางปัจจุบัน
สำรองข้อมูลพารามิเตอร์ก่อนทำการเปลี่ยนแปลง และบันทึกการปรับทุกครั้งเพื่อให้สามารถกู้คืนสภาพก่อนหน้าได้หากจำเป็น
อย่าชดเชยตัวนำที่หลวมด้วยการเปลี่ยนค่าเยื้องของเซ็นเซอร์ เพราะเครื่องอาจทำงานผิดพลาดเมื่อตัวนำได้รับการซ่อมแซม
ลำดับการแก้ไขปัญหาที่ใช้งานได้จริงสำหรับทีมบำรุงรักษา
เริ่มจากกำหนดสภาวะพื้นฐานที่ควบคุมได้: ทำความสะอาดพื้นที่ทำงาน ยืนยันแรงดันลม ติดตั้งเครื่องมือที่ถูกต้อง และโหลดสูตรการผลิตที่ผ่านการตรวจสอบแล้ว
จากนั้นวัดจุดอ้างอิงของเครื่องและตำแหน่งขอบลวดที่ความเร็วต่ำอย่างน้อย 10 รอบต่อเนื่อง
หากข้อผิดพลาดเกิดซ้ำในทิศทางเดิม ให้ตรวจสอบแนวศูนย์ ตัวหยุด ความกว้างดรัม และค่าตั้งจุดอ้างอิงก่อนทดสอบเซ็นเซอร์
หากข้อผิดพลาดเปลี่ยนแปลงแบบสุ่ม ให้เน้นตรวจสอบชิ้นส่วนหลวม แรงดันนิวแมติก พฤติกรรมของแอคชูเอเตอร์ สัญญาณเซ็นเซอร์ และจุดเชื่อมต่อทางไฟฟ้า
สลับเซ็นเซอร์หรือตัวนำที่สงสัยกับชิ้นส่วนที่ทราบว่าทำงานปกติเฉพาะเมื่อชิ้นส่วนทดแทนเหมาะสมและสามารถติดตามการเปลี่ยนแปลงได้
หากความขัดข้องย้ายตามชิ้นส่วน แสดงว่าชิ้นส่วนนั้นน่าจะเป็นสาเหตุ หากความขัดข้องยังอยู่ที่เดิม ให้ตรวจสอบต่อไปจนถึงจุดอ้างอิงของเครื่อง
หลังการแก้ไขแต่ละครั้ง ให้ใช้วิธีวัดแบบเดิมซ้ำและเปรียบเทียบผลภายใต้สภาวะการทำงานที่เหมือนกัน
ใช้ความเร็วการผลิตหลังจากตำแหน่งที่ความเร็วต่ำเสถียรแล้วเท่านั้น เนื่องจากการทดสอบความเร็วสูงอาจบดบังสาเหตุทางกลดั้งเดิม
วิธีป้องกันไม่ให้ปัญหาเกิดซ้ำ
จัดทำบันทึกการบำรุงรักษาที่ระบุตำแหน่งขอบลวด ค่าที่วัดได้ของแรงดัน สถานะเซ็นเซอร์ สภาพเครื่องมือ และจำนวนรอบที่ทดสอบ
กำหนดช่วงเวลาตรวจสอบการสึกหรอของตัวนำ แรงขันตัวยึด การเยื้องศูนย์ของดรัม การรั่วของกระบอกสูบ และความมั่นคงของการติดตั้งเซ็นเซอร์
ฝึกอบรมผู้ปฏิบัติงานให้รายงานการคลาดเคลื่อนที่เกิดขึ้นทีละน้อยตั้งแต่เนิ่น ๆ แทนการแก้ไขซ้ำ ๆ ด้วยค่าเยื้องในสูตรการผลิต
ระบุเครื่องมืออ้างอิงและเกจสอบเทียบให้ชัดเจน เก็บรักษาให้สะอาด และป้องกันความเสียหายโดยไม่ตั้งใจระหว่างการเปลี่ยนแปลงการผลิต
เมื่ออัปเกรดอุปกรณ์หรือติดตั้งระบบตรวจสอบดิจิทัล การสื่อสารที่เสถียรระหว่างระบบควบคุมอิเล็กทรอนิกส์ เซ็นเซอร์ และแอคชูเอเตอร์ทางกลจะช่วยให้ติดตามความขัดข้องได้ดีขึ้น
สำหรับโรงงานที่บริหารกระบวนการผลิตพอลิเมอร์และยางหลายประเภท อุปกรณ์ต้นทางที่เชื่อถือได้ยังช่วยให้การเตรียมวัสดุและการจัดตารางการผลิตมีความสม่ำเสมอ
ตัวอย่างเช่น สายการผลิตเครื่องอัดรีดแผ่น PP PE ABS PS สามารถผลิตแผ่นรีดขึ้นรูปได้อย่างเสถียรสำหรับการใช้งานที่ต้องควบคุมกระบวนการแปรรูปพอลิเมอร์
เมื่อใดควรขอรับการสนับสนุนจากผู้เชี่ยวชาญ
ติดต่อผู้จำหน่ายอุปกรณ์เมื่อการคลาดเคลื่อนยังคงอยู่หลังตรวจสอบทางกล ยืนยันแรงดัน ทดสอบเซ็นเซอร์ และตรวจสอบสูตรการผลิตแล้ว
การสนับสนุนจากผู้เชี่ยวชาญมีประโยชน์เป็นพิเศษเมื่อข้อผิดพลาดเกิดเฉพาะที่ความเร็วการผลิต หรือหลังเปลี่ยนซอฟต์แวร์ เซอร์โว หรือเอ็นโคเดอร์
แจ้งรุ่นเครื่องจักร ข้อมูลจำเพาะยาง ระยะเยื้องที่วัดได้ วิดีโอรอบการทำงาน ประวัติสัญญาณเตือน ค่าที่วัดได้ของแรงดัน และรายละเอียดการบำรุงรักษาล่าสุด
ข้อมูลนี้ช่วยให้วิศวกรบริการแยกปัญหาเครื่องมือออกจากปัญหาระบบควบคุมได้ก่อนแนะนำอะไหล่ทดแทนหรือการเปลี่ยนพารามิเตอร์
JC INDUSTRY ให้บริการสนับสนุนด้านการออกแบบอุปกรณ์ การติดตั้ง การทดสอบเดินเครื่อง การให้คำปรึกษา และการปรับปรุงสภาพเครื่องจักร สำหรับผู้ใช้งานที่บริหารความต้องการการผลิตในระยะยาว
แนวทางการบริการยังช่วยให้ทีมบำรุงรักษาประเมินได้ว่าเครื่องจักรที่มีอายุการใช้งานมากจำเป็นต้องอัปเกรดเฉพาะจุดหรือปรับปรุงให้ทันสมัยในวงกว้าง
สรุป
การคลาดเคลื่อนของตำแหน่งขอบลวดมักเป็นความล้มเหลวด้านความสามารถในการทำซ้ำ ซึ่งเกี่ยวข้องกับแนวศูนย์ การสึกหรอ แรงดัน การตรวจจับ จังหวะเวลา หรือสภาพของเครื่องมือ
การวินิจฉัยที่เชื่อถือได้ที่สุดเริ่มจากการวัดรูปแบบการคลาดเคลื่อนและแยกระยะเยื้องคงที่ออกจากความแปรปรวนระหว่างรอบการทำงาน
เจ้าหน้าที่หลังการขายควรตรวจสอบความแม่นยำทางกลก่อน จากนั้นจึงตรวจสอบการทำงานของระบบนิวแมติก สัญญาณป้อนกลับจากเซ็นเซอร์ จังหวะเวลาของระบบควบคุม และข้อมูลสูตรการผลิต
เมื่อแก้ไขสาเหตุทางกายภาพแล้ว ให้สอบเทียบจุดอ้างอิงใหม่และตรวจสอบรอบการทำงานต่อเนื่องหลายรอบทั้งที่ความเร็วต่ำและความเร็วการผลิต
วิธีนี้ช่วยลดของเสีย ลดเวลาแก้ไขปัญหา และทำให้การวางขอบลวดกลับมาเชื่อถือได้ โดยไม่ต้องพึ่งการชดเชยพารามิเตอร์ชั่วคราว