









Envíanos un mensaje
¿Por qué se desvía la colocación del talón en una máquina de construcción de neumáticos?
La desviación en la colocación del talón suele indicar un problema de repetibilidad en algún punto entre el colocador de talones, el tambor de construcción, las guías, los sensores y el sistema de control.
Para el personal de mantenimiento posventa, la solución más rápida consiste en determinar cuándo comienza la desviación, si afecta a un solo lado y si el problema sigue a la máquina o al utillaje.
No empiece cambiando el ajuste de posición del talón. Primero confirme el patrón de movimiento real, ya que el desgaste mecánico y la inestabilidad de la presión de aire suelen parecer errores en los valores de los parámetros.
Qué suele indicar la desviación en la colocación del talón
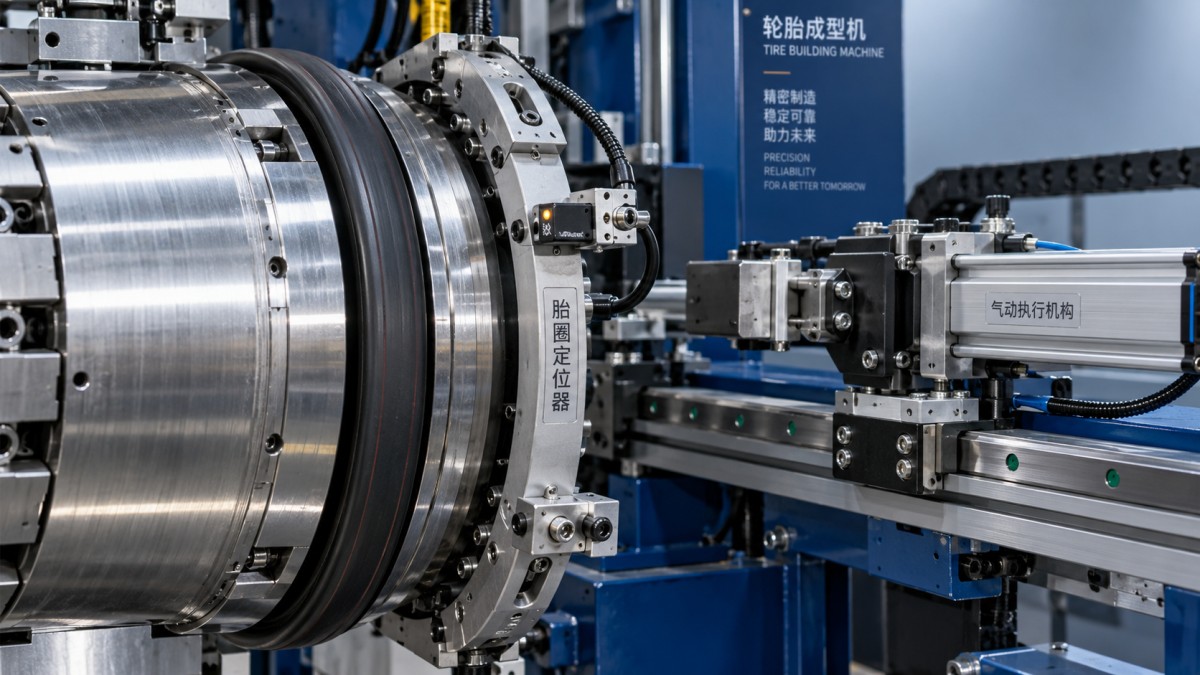
La desviación del talón significa que el conjunto del talón ya no alcanza de forma uniforme la posición axial o radial indicada durante las operaciones de construcción del neumático.
Algunas máquinas muestran un desplazamiento gradual a lo largo de varios ciclos, mientras que otras presentan una desviación repentina después de cambiar herramientas, realizar tareas de mantenimiento o aumentar la velocidad de producción.
Una desviación constante en ambos lados suele indicar una referencia, una posición del tambor o un valor de receta incorrectos que deben verificarse.
Una desviación que cambia entre ciclos suele apuntar a holgura, contaminación, inestabilidad del aire, ruido de los sensores o manipulación irregular del talón.
Si solo se desvía un talón, investigue ese lado por separado antes de ajustar los parámetros comunes de la máquina o sustituir componentes del control central.
Cuando la desviación aumenta con la velocidad de la máquina, la aceleración o la temperatura de producción, es más probable que se deba al comportamiento mecánico dinámico que a un simple error de calibración.
Compruebe el síntoma antes de abrir la máquina
Registre la posición real del talón durante varios ciclos consecutivos, utilizando la misma especificación de neumático, velocidad, presión y ajustes del operador.
Mida la posición de los talones izquierdo y derecho con respecto a una referencia fija del tambor, en lugar de confiar únicamente en la pantalla de la máquina.
Anote si el error es axial, radial, angular o rotacional, ya que cada patrón apunta a causas diferentes.
Repita la comprobación después de cambiar la receta, el tamaño del talón o la velocidad de producción para determinar si la falla depende de las condiciones del proceso.
Inspeccione los neumáticos rechazados para detectar un error circunferencial uniforme o un defecto localizado, ya que estos hallazgos ofrecen pistas útiles sobre la temporización y el movimiento.
Compare la posición indicada por la máquina con la posición real durante el movimiento manual lento, los ciclos automáticos y el funcionamiento normal de producción.
Esta información evita que los equipos de mantenimiento corrijan un síntoma visible sin eliminar la causa original de la desviación.
Inspeccione la alineación y el estado mecánico del colocador de talones
El colocador de talones debe permanecer paralelo y concéntrico al tambor de construcción a lo largo de todo su recorrido.
Compruebe si los pernos de montaje, los bloques de las guías lineales, los ejes, los soportes, los cilindros y los topes finales presentan holgura, deformación, desgaste o movimientos anómalos.
Incluso una pequeña holgura en una guía puede provocar un error de posicionamiento mayor cuando el colocador de talones invierte la dirección o acelera.
Con la alimentación aislada, mueva manualmente el conjunto y compare la resistencia en ambos lados del recorrido.
Una resistencia desigual puede indicar guías dañadas, carriles contaminados, ejes doblados, lubricación incorrecta o una superficie de montaje que se ha desplazado.
Verifique que los topes mecánicos hagan contacto de manera uniforme y que la acumulación de polvo de caucho no impida que el colocador alcance su posición de referencia.
Después del mantenimiento o de sustituir el tambor, compruebe si presenta excentricidad, hombros dañados, anchura incorrecta o concentricidad deficiente.
Un tambor que gira de forma excéntrica puede hacer que la colocación precisa del talón parezca inestable, aunque el colocador esté correctamente alineado.
Examine las guías del talón, las abrazaderas y las superficies de manipulación
El desgaste de las guías del talón puede permitir que este gire, se incline o se desplace lateralmente antes de llegar al tambor de construcción.
Inspeccione las superficies de las guías para detectar surcos, bordes afilados, depósitos de caucho, elementos de fijación faltantes y desgaste desigual entre los lados de operación.
Confirme que las abrazaderas del talón se cierren de manera uniforme y lo sujeten firmemente durante la transferencia, el posicionamiento y la liberación.
Si una abrazadera se libera demasiado pronto, el talón puede desplazarse por su propia tensión antes de que el sistema de control registre que la operación ha finalizado.
Compruebe si las distintas especificaciones de talón requieren insertos de guía, presiones de abrazadera o topes mecánicos diferentes.
Una guía desgastada con un talón más pequeño puede producir desviaciones intermitentes, mientras que una guía demasiado ajustada puede deformar el talón y provocar variaciones en su colocación.
Limpie todas las superficies de contacto según el procedimiento del fabricante de la máquina y evite lubricantes que puedan reducir la sujeción o contaminar los componentes de caucho.
Después de la limpieza, realice ciclos lentos y observe si el talón se mantiene estable durante el acercamiento, la sujeción, la transferencia y la liberación.
Verifique la presión neumática y el movimiento de los cilindros
La inestabilidad de la presión neumática es una causa frecuente de que el movimiento del colocador de talones varíe de un ciclo a otro.
Compruebe la presión principal, el ajuste del regulador local, el estado del filtro, la unidad de preparación de aire y la presión en el actuador durante el movimiento.
La presión estática puede parecer normal, mientras que una manguera obstruida, una válvula de tamaño insuficiente o un racor con fugas provoca una pérdida de presión durante el funcionamiento.
Observe el movimiento del cilindro para detectar vacilaciones, rebotes, sobrepasos, velocidad irregular o paradas tardías cerca de la posición objetivo.
Inspeccione las juntas y las superficies de las varillas para detectar fugas, contaminación, corrosión o daños mecánicos que puedan provocar una fuerza irregular.
Verifique las válvulas de control de caudal y los ajustes de amortiguación después de sustituir cilindros, válvulas o tuberías neumáticas.
Una velocidad excesiva del actuador puede provocar un impacto contra el tope, mientras que una velocidad insuficiente puede hacer que el talón se asiente de forma diferente en cada ciclo.
Registre la presión durante los ciclos automáticos, en lugar de comprobar el manómetro únicamente cuando la máquina está inactiva.
Compruebe los sensores, las referencias y la temporización del control
Los sensores de posición deben estar montados firmemente, alineados correctamente y protegidos contra el polvo de caucho, las vibraciones y los golpes accidentales.
Compruebe que los soportes de los sensores no se muevan y confirme que la distancia de detección se mantenga dentro del rango de funcionamiento especificado por el proveedor.
Revise la señal de retorno del encoder, los interruptores de proximidad, los sensores de los cilindros y las señales de posición inicial para detectar pérdidas intermitentes o conmutaciones inestables.
Un sensor que cambia de estado con retraso puede hacer que el controlador libere el colocador de talones antes de que la posición mecánica se haya estabilizado.
Utilice la pantalla de diagnóstico o la función de supervisión del controlador para comparar la posición indicada, la posición de retorno y las señales de finalización.
Inspeccione los cables, los conectores, las regletas de terminales y los puntos de conexión a tierra, especialmente en zonas donde las vibraciones o los movimientos repetidos puedan dañar el cableado.
Confirme que la receta utilice la anchura de tambor, el tamaño del talón, la estación de la máquina y los valores de compensación correctos para la especificación actual del neumático.
Restaure las copias de seguridad de los parámetros antes de realizar cambios y registre cada ajuste para poder recuperar el estado anterior si fuera necesario.
No compense una guía suelta cambiando las desviaciones de los sensores, ya que la máquina podría fallar cuando se repare la guía.
Secuencia práctica de resolución de problemas para los equipos de mantenimiento
Empiece con una condición de referencia controlada: limpie el área de trabajo, confirme la presión del aire, instale el utillaje correcto y cargue una receta verificada.
A continuación, mida la referencia de la máquina y la posición del talón a baja velocidad durante al menos diez ciclos consecutivos.
Si el error se repite en la misma dirección, inspeccione la alineación, los topes, la anchura del tambor y los ajustes de referencia antes de comprobar los sensores.
Si el error cambia aleatoriamente, céntrese en la holgura, la presión neumática, el comportamiento del actuador, las señales de los sensores y las conexiones eléctricas.
Sustituya temporalmente un sensor o una guía sospechosos por un componente en buen estado solo si la pieza de sustitución es adecuada y se puede hacer un seguimiento del cambio.
Si la falla se desplaza con el componente, probablemente ese componente sea la causa; si permanece en el mismo sitio, siga investigando la referencia de la máquina.
Después de cada corrección, repita las mediciones con el mismo método y compare los resultados en condiciones de funcionamiento idénticas.
Utilice la velocidad de producción únicamente cuando el posicionamiento a baja velocidad sea estable, ya que las pruebas a alta velocidad pueden ocultar la causa mecánica original.
Cómo evitar que el problema vuelva a aparecer
Lleve un registro de mantenimiento que incluya la posición del talón, las lecturas de presión, el estado de los sensores, el estado del utillaje y el número de ciclos probados.
Establezca intervalos de inspección para el desgaste de las guías, el par de apriete de los elementos de fijación, la excentricidad del tambor, las fugas de los cilindros y la seguridad del montaje de los sensores.
Forme a los operadores para que notifiquen pronto las desviaciones graduales, en lugar de corregirlas repetidamente mediante ajustes de la receta.
Identifique claramente los útiles de referencia y los calibres de calibración, manténgalos limpios y protéjalos de daños accidentales durante los cambios de producción.
Al actualizar el equipo o añadir supervisión digital, una comunicación estable entre el control electrónico, los sensores y los actuadores mecánicos facilita la identificación de fallas.
En las plantas que gestionan varios procesos de polímeros y caucho, los equipos fiables de las etapas anteriores también favorecen una preparación uniforme de los materiales y la programación de la producción.
Por ejemplo, unalínea de extrusión de láminas de PP, PE, ABS y PS puede proporcionar una extrusión estable de láminas para aplicaciones que requieren un procesamiento controlado de polímeros.
Cuándo solicitar asistencia técnica especializada
Póngase en contacto con el proveedor del equipo si la desviación persiste después de inspeccionar los componentes mecánicos, verificar la presión, probar los sensores y confirmar la receta.
La asistencia especializada resulta especialmente útil cuando el error solo aparece a velocidad de producción o después de realizar cambios en el software, los servos o los encoders.
Proporcione el modelo de la máquina, la especificación del neumático, las desviaciones medidas, vídeos de los ciclos, el historial de alarmas, las lecturas de presión y los detalles de mantenimiento recientes.
Esta información permite a los técnicos de servicio distinguir los problemas de utillaje de los problemas de control antes de recomendar piezas de repuesto o cambios de parámetros.
JC INDUSTRY combina diseño de equipos, instalación, puesta en marcha, consultoría y reacondicionamiento para usuarios de maquinaria con necesidades de producción a largo plazo.
Su enfoque de servicio también puede ayudar a los equipos de mantenimiento a evaluar si una máquina antigua necesita mejoras específicas o una modernización más amplia.
Conclusión
La desviación en la colocación del talón suele deberse a un fallo de repetibilidad relacionado con la alineación, el desgaste, la presión, la detección, la temporización o el estado del utillaje.
El diagnóstico más fiable empieza por medir el patrón de desviación y distinguir entre una desviación constante y una variación de un ciclo a otro.
El personal de posventa debe verificar primero la precisión mecánica y, después, comprobar el comportamiento neumático, la señal de retorno de los sensores, la temporización del control y los datos de la receta.
Una vez corregida la causa física, vuelva a calibrar las referencias y valide varios ciclos consecutivos tanto a baja velocidad como a velocidad de producción.
Este método reduce los productos rechazados, acorta el tiempo de resolución de problemas y restablece una colocación fiable del talón sin depender de compensaciones temporales de parámetros.