









Gửi tin nhắn cho chúng tôi
Vị trí đặt tanh bị lệch thường cho thấy có vấn đề về độ lặp lại ở một khâu nào đó giữa bộ đặt tanh, trống thành hình, thanh dẫn hướng, cảm biến và hệ thống điều khiển.
Đối với nhân viên bảo trì sau bán hàng, cách khắc phục nhanh nhất là xác định thời điểm bắt đầu lệch, tình trạng có ảnh hưởng đến một bên hay không và lỗi đi theo máy hay dụng cụ.
Không nên bắt đầu bằng việc thay đổi cài đặt vị trí tanh. Trước tiên, hãy xác nhận kiểu dịch chuyển thực tế, vì hao mòn cơ khí và áp suất khí không ổn định thường gây ra hiện tượng giống như giá trị thông số bị cài sai.
Hiện tượng lệch vị trí đặt tanh thường cho thấy điều gì
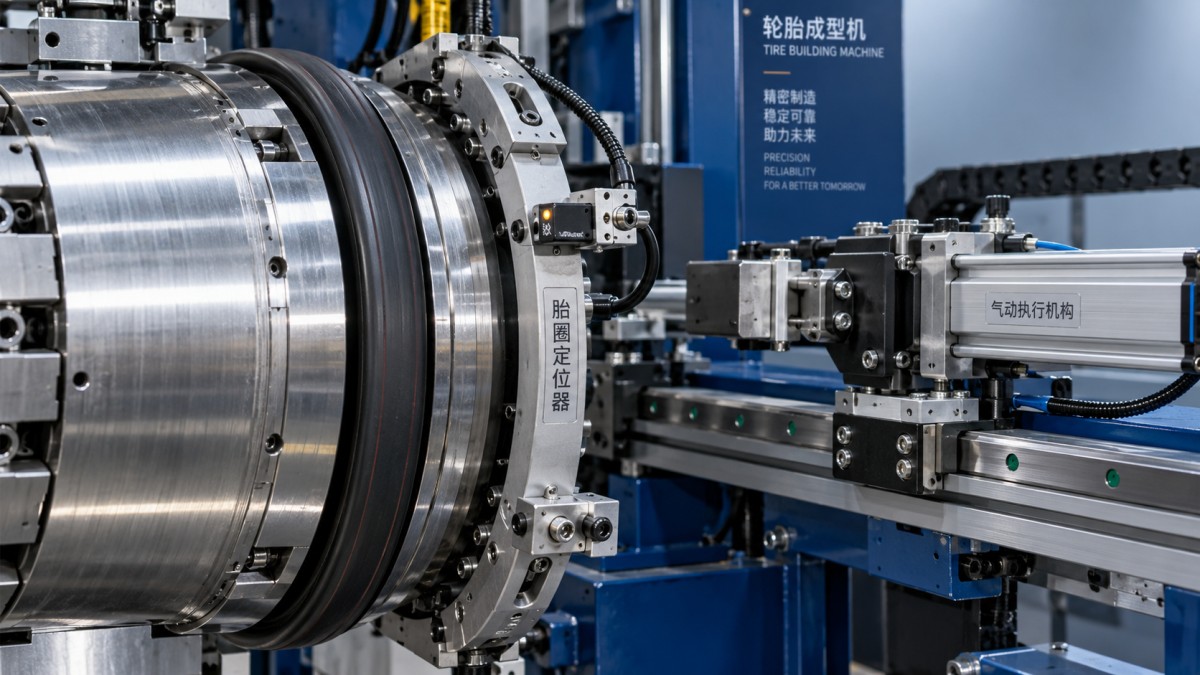
Lệch tanh có nghĩa là cụm tanh không còn đạt được vị trí dọc trục hoặc hướng kính theo lệnh một cách nhất quán trong quá trình thành hình lốp.
Một số máy dịch chuyển dần qua vài chu kỳ, trong khi những máy khác đột ngột bị lệch sau khi thay dụng cụ, bảo trì hoặc tăng tốc độ sản xuất.
Độ lệch không đổi ở cả hai bên thường cho thấy cần kiểm tra lại chuẩn tham chiếu, vị trí trống hoặc giá trị công thức sản xuất.
Độ lệch thay đổi giữa các chu kỳ thường liên quan đến độ lỏng, nhiễm bẩn, áp suất khí không ổn định, nhiễu cảm biến hoặc thao tác cấp tanh không đồng nhất.
Nếu chỉ một bên tanh bị lệch, hãy kiểm tra riêng bên đó trước khi điều chỉnh các thông số chung của máy hoặc thay thế bộ phận điều khiển trung tâm.
Nếu độ lệch tăng theo tốc độ máy, gia tốc hoặc nhiệt độ sản xuất, nguyên nhân nhiều khả năng liên quan đến đặc tính cơ khí động học hơn là lỗi hiệu chuẩn đơn thuần.
Kiểm tra hiện tượng trước khi mở máy
Ghi lại vị trí tanh thực tế qua nhiều chu kỳ liên tiếp, sử dụng cùng quy cách lốp, tốc độ, áp suất và cài đặt vận hành.
Đo vị trí tanh trái và phải so với một chuẩn cố định trên trống, thay vì chỉ dựa vào màn hình máy.
Ghi rõ sai lệch theo phương dọc trục, hướng kính, góc hay chiều quay, vì mỗi kiểu sai lệch hướng đến các nguyên nhân khác nhau.
Lặp lại việc kiểm tra sau khi thay đổi công thức sản xuất, kích thước tanh hoặc tốc độ sản xuất để xác định xem lỗi có phụ thuộc vào điều kiện quy trình hay không.
Kiểm tra lốp bị loại để tìm sai lệch chu vi nhất quán hay khuyết tật cục bộ, vì những dấu hiệu này cung cấp manh mối hữu ích về thời điểm và chuyển động.
So sánh vị trí theo lệnh của máy với vị trí thực tế khi di chuyển chậm bằng tay, chạy chu kỳ tự động và vận hành sản xuất bình thường.
Những dữ liệu này giúp đội bảo trì tránh chỉ khắc phục triệu chứng nhìn thấy được mà bỏ sót nguyên nhân gốc gây lệch.
Kiểm tra độ căn chỉnh và tình trạng cơ khí của bộ đặt tanh
Bộ đặt tanh phải luôn song song và đồng tâm với trống thành hình trong toàn bộ hành trình di chuyển.
Kiểm tra bu lông lắp đặt, con trượt dẫn hướng tuyến tính, trục, giá đỡ, xi lanh và chặn hành trình để phát hiện độ lỏng, biến dạng, hao mòn hoặc chuyển động bất thường.
Ngay cả độ rơ nhỏ ở thanh dẫn hướng cũng có thể gây sai lệch vị trí lớn hơn khi bộ đặt tanh đổi hướng hoặc tăng tốc.
Ngắt nguồn rồi di chuyển cụm bằng tay, đồng thời so sánh lực cản ở hai bên đường chạy.
Lực cản không đồng đều có thể cho thấy thanh dẫn hướng bị hỏng, ray nhiễm bẩn, trục bị cong, bôi trơn không đúng hoặc bề mặt lắp đặt bị xê dịch.
Xác nhận các chặn cơ khí tiếp xúc đồng đều và không có bụi cao su tích tụ ngăn bộ đặt tanh đạt đến vị trí chuẩn.
Sau khi bảo trì hoặc thay trống, hãy kiểm tra độ đảo, vai trống bị hỏng, chiều rộng không đúng hoặc độ đồng tâm kém.
Trống quay lệch tâm có thể khiến việc đặt tanh chính xác trông như không ổn định, ngay cả khi bản thân bộ đặt đã được căn chỉnh đúng.
Kiểm tra thanh dẫn hướng tanh, kẹp và bề mặt tiếp xúc
Thanh dẫn hướng tanh bị mòn có thể khiến tanh xoay, nghiêng hoặc dịch chuyển sang bên trước khi đến trống thành hình.
Kiểm tra bề mặt dẫn hướng để tìm rãnh, cạnh sắc, cặn cao su, chi tiết siết bị thiếu và tình trạng hao mòn không đồng đều giữa hai bên vận hành.
Xác nhận các kẹp tanh đóng đều và giữ chắc tanh trong quá trình chuyển, định vị và nhả.
Nếu kẹp nhả quá sớm, tanh có thể dịch chuyển do lực căng của chính nó trước khi hệ thống điều khiển ghi nhận hoàn tất.
Kiểm tra xem các quy cách tanh khác nhau có cần miếng chèn dẫn hướng, áp suất kẹp hoặc chặn cơ khí khác nhau hay không.
Dùng thanh dẫn hướng đã mòn với tanh nhỏ hơn có thể gây lệch không liên tục, trong khi thanh dẫn quá chặt có thể làm biến dạng tanh và khiến vị trí đặt thay đổi.
Làm sạch tất cả bề mặt tiếp xúc theo quy trình của nhà sản xuất máy, tránh dùng chất bôi trơn có thể làm giảm độ bám hoặc gây nhiễm bẩn các bộ phận cao su.
Sau khi vệ sinh, chạy chu kỳ chậm và quan sát xem tanh có ổn định trong các bước tiến đến, kẹp, chuyển và nhả hay không.
Kiểm tra áp suất khí nén và chuyển động của xi lanh
Áp suất khí nén không ổn định là nguyên nhân phổ biến khiến chuyển động của bộ đặt tanh thay đổi theo từng chu kỳ.
Kiểm tra áp suất chính, cài đặt bộ điều áp cục bộ, tình trạng bộ lọc, bộ xử lý khí và áp suất tại cơ cấu chấp hành trong khi chuyển động.
Áp suất tĩnh có thể bình thường, nhưng ống dẫn bị tắc nghẽn, van có kích thước không đủ hoặc đầu nối rò rỉ có thể gây sụt áp khi vận hành.
Quan sát chuyển động của xi lanh để phát hiện tình trạng khựng, nảy, vượt quá vị trí, tốc độ không đều hoặc dừng chậm gần vị trí mục tiêu.
Kiểm tra phớt và bề mặt cần xi lanh để tìm rò rỉ, nhiễm bẩn, ăn mòn hoặc hư hỏng cơ khí có thể gây lực không đồng nhất.
Kiểm tra lại van tiết lưu và cài đặt đệm giảm chấn sau khi thay xi lanh, van hoặc ống khí nén.
Cơ cấu chấp hành chạy quá nhanh có thể va mạnh vào chặn, trong khi chạy quá chậm có thể khiến tanh ổn định theo cách khác nhau qua mỗi chu kỳ.
Ghi lại áp suất trong khi máy chạy chu kỳ tự động, thay vì chỉ kiểm tra đồng hồ khi máy đang dừng.
Kiểm tra cảm biến, chuẩn tham chiếu và thời điểm điều khiển
Cảm biến vị trí phải được lắp chắc chắn, căn chỉnh đúng và bảo vệ khỏi bụi cao su, rung động cũng như va chạm ngoài ý muốn.
Kiểm tra giá đỡ cảm biến xem có bị xê dịch không và xác nhận khoảng cách phát hiện nằm trong phạm vi vận hành do nhà cung cấp quy định.
Kiểm tra tín hiệu phản hồi bộ mã hóa, công tắc tiệm cận, cảm biến xi lanh và tín hiệu vị trí gốc để phát hiện tình trạng mất tín hiệu gián đoạn hoặc đóng cắt không ổn định.
Cảm biến đổi trạng thái trễ có thể khiến bộ điều khiển nhả bộ đặt tanh trước khi vị trí cơ khí ổn định.
Dùng màn hình chẩn đoán hoặc chức năng giám sát của bộ điều khiển để so sánh vị trí theo lệnh, vị trí phản hồi và tín hiệu hoàn tất.
Kiểm tra cáp, đầu nối, cầu đấu và điểm nối đất, đặc biệt ở những vị trí rung động hoặc chuyển động lặp lại có thể làm hỏng dây điện.
Xác nhận công thức sản xuất sử dụng đúng chiều rộng trống, kích thước tanh, trạm máy và giá trị bù cho quy cách lốp hiện tại.
Sao lưu thông số trước khi thay đổi và ghi lại mọi điều chỉnh để có thể khôi phục tình trạng trước đó khi cần.
Không bù cho thanh dẫn hướng bị lỏng bằng cách thay đổi độ lệch cảm biến, vì máy có thể hoạt động sai khi thanh dẫn hướng được sửa chữa.
Trình tự khắc phục sự cố thực tế cho đội bảo trì
Bắt đầu bằng việc thiết lập điều kiện cơ sở có kiểm soát: làm sạch khu vực làm việc, xác nhận áp suất khí, lắp đúng dụng cụ và tải công thức đã được xác minh.
Tiếp theo, đo chuẩn máy và vị trí tanh ở tốc độ thấp trong ít nhất mười chu kỳ liên tiếp.
Nếu sai lệch lặp lại theo cùng một hướng, hãy kiểm tra độ căn chỉnh, chặn, chiều rộng trống và cài đặt chuẩn trước khi kiểm tra cảm biến.
Nếu sai lệch thay đổi ngẫu nhiên, hãy tập trung kiểm tra độ lỏng, áp suất khí nén, hoạt động của cơ cấu chấp hành, tín hiệu cảm biến và các kết nối điện.
Chỉ thay cảm biến hoặc thanh dẫn hướng nghi ngờ bằng linh kiện đã biết là tốt khi linh kiện thay thế phù hợp và có thể theo dõi được thay đổi.
Nếu lỗi di chuyển theo linh kiện, nhiều khả năng linh kiện đó là nguyên nhân; nếu lỗi vẫn ở nguyên vị trí, hãy tiếp tục kiểm tra chuẩn của máy.
Sau mỗi lần khắc phục, lặp lại cùng phương pháp đo và so sánh kết quả trong điều kiện vận hành giống nhau.
Chỉ sử dụng tốc độ sản xuất sau khi việc định vị ở tốc độ thấp đã ổn định, vì thử nghiệm ở tốc độ cao có thể che khuất nguyên nhân cơ khí ban đầu.
Cách ngăn vấn đề tái diễn
Lập hồ sơ bảo trì ghi lại vị trí tanh, số đo áp suất, trạng thái cảm biến, tình trạng dụng cụ và số chu kỳ đã kiểm tra.
Thiết lập chu kỳ kiểm tra độ mòn của thanh dẫn hướng, mô-men siết của chi tiết liên kết, độ đảo của trống, rò rỉ xi lanh và độ chắc chắn của giá đỡ cảm biến.
Đào tạo người vận hành báo cáo sớm hiện tượng lệch dần thay vì liên tục khắc phục bằng cách bù độ lệch trong công thức sản xuất.
Đánh dấu rõ ràng, giữ sạch và bảo vệ dụng cụ chuẩn cùng dưỡng hiệu chuẩn khỏi hư hỏng ngoài ý muốn khi thay đổi sản xuất.
Khi nâng cấp thiết bị hoặc bổ sung giám sát số, sự kết nối ổn định giữa điều khiển điện tử, cảm biến và cơ cấu chấp hành cơ khí sẽ cải thiện khả năng truy tìm lỗi.
Đối với các nhà máy quản lý nhiều quy trình polymer và cao su, thiết bị công đoạn trước đáng tin cậy cũng hỗ trợ chuẩn bị vật liệu và lập lịch sản xuất nhất quán.
Ví dụ, dây chuyền đùn tấm PP, PE, ABS, PS có thể cung cấp sản phẩm đùn tấm ổn định cho các ứng dụng cần kiểm soát quá trình gia công polymer.
Khi nào cần yêu cầu hỗ trợ dịch vụ chuyên môn
Liên hệ nhà cung cấp thiết bị khi hiện tượng lệch vẫn tiếp diễn sau khi kiểm tra cơ khí, xác minh áp suất, thử cảm biến và xác nhận công thức sản xuất.
Hỗ trợ chuyên môn đặc biệt hữu ích khi lỗi chỉ xuất hiện ở tốc độ sản xuất hoặc sau khi thay đổi phần mềm, servo hay bộ mã hóa.
Cung cấp model máy, quy cách lốp, độ lệch đã đo, video chu kỳ, lịch sử cảnh báo, số đo áp suất và thông tin bảo trì gần đây.
Thông tin này giúp kỹ sư dịch vụ phân biệt vấn đề về dụng cụ với vấn đề điều khiển trước khi đề xuất thay linh kiện hoặc thay đổi thông số.
JC INDUSTRY kết hợp thiết kế thiết bị, lắp đặt, chạy thử, tư vấn và hỗ trợ tân trang cho người sử dụng máy móc có nhu cầu sản xuất dài hạn.
Phương thức dịch vụ của công ty cũng có thể giúp đội bảo trì đánh giá liệu máy móc đã cũ cần nâng cấp có mục tiêu hay hiện đại hóa trên phạm vi rộng hơn.
Kết luận
Lệch vị trí đặt tanh thường là lỗi về độ lặp lại, liên quan đến độ căn chỉnh, hao mòn, áp suất, cảm biến, thời điểm điều khiển hoặc tình trạng dụng cụ.
Cách chẩn đoán đáng tin cậy nhất là bắt đầu bằng việc đo kiểu sai lệch và phân biệt độ lệch không đổi với biến thiên giữa các chu kỳ.
Nhân viên dịch vụ sau bán hàng nên xác minh độ chính xác cơ khí trước, sau đó kiểm tra hoạt động khí nén, phản hồi cảm biến, thời điểm điều khiển và dữ liệu công thức sản xuất.
Sau khi khắc phục nguyên nhân vật lý, hãy hiệu chuẩn lại các chuẩn tham chiếu và xác nhận qua nhiều chu kỳ liên tiếp ở cả tốc độ thấp lẫn tốc độ sản xuất.
Phương pháp này giúp giảm phế phẩm, rút ngắn thời gian khắc phục sự cố và khôi phục vị trí đặt tanh đáng tin cậy mà không phải dựa vào biện pháp bù thông số tạm thời.