









Envie-nos uma Mensagem
Por que o posicionamento do talão se desvia em uma máquina de construção de pneus?
O desvio no posicionamento do talão geralmente indica um problema de repetibilidade em algum ponto entre o posicionador de talões, o tambor de construção, as guias, os sensores e o sistema de controle.
Para os profissionais de manutenção pós-venda, a solução mais rápida é identificar quando o desvio começa, se afeta um dos lados e se acompanha a máquina ou o ferramental.
Não comece alterando o ajuste da posição do talão. Primeiro, confirme o padrão real de movimento, pois o desgaste mecânico e a pressão de ar instável muitas vezes se parecem com valores de parâmetros incorretos.
O que o desvio no posicionamento do talão geralmente indica
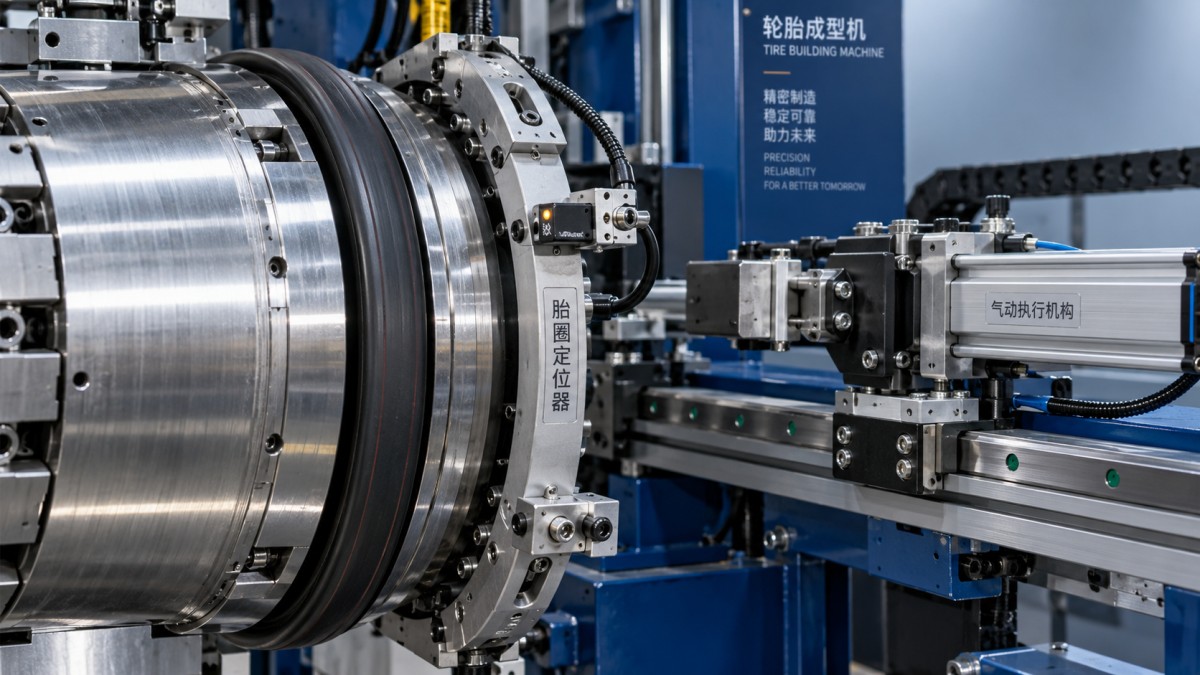
O desvio do talão significa que, durante as operações de construção do pneu, o conjunto do talão deixa de alcançar de maneira consistente a posição axial ou radial comandada.
Algumas máquinas apresentam um deslocamento gradual ao longo de vários ciclos, enquanto outras produzem um desvio súbito após trocas de ferramentas, manutenção ou aumentos da velocidade de produção.
Um desvio constante nos dois lados costuma indicar uma referência, posição do tambor ou valor de receita incorreto, que precisa ser verificado.
Um desvio que varia entre os ciclos geralmente aponta para folgas, contaminação, instabilidade do ar, ruído nos sensores ou manuseio inconsistente dos talões.
Se apenas um talão se desvia, investigue esse lado separadamente antes de ajustar parâmetros comuns da máquina ou substituir componentes de controle central.
Quando o desvio aumenta com a velocidade da máquina, a aceleração ou a temperatura de produção, o comportamento mecânico dinâmico se torna mais provável do que um simples erro de calibração.
Verifique o sintoma antes de abrir a máquina
Registre a posição real do talão em vários ciclos consecutivos, usando as mesmas especificações de pneu, velocidade, pressão e ajustes do operador.
Meça as posições dos talões esquerdo e direito em relação a uma referência fixa do tambor, em vez de confiar apenas no visor da máquina.
Anote se o erro é axial, radial, angular ou rotacional, pois cada padrão aponta para causas diferentes.
Repita a verificação após alterar a receita, o tamanho do talão ou a velocidade de produção para determinar se a falha acompanha as condições do processo.
Inspecione os pneus rejeitados para identificar um erro circunferencial consistente ou um defeito localizado, pois essas observações fornecem pistas úteis sobre o sincronismo e o movimento.
Compare a posição comandada pela máquina com a posição real durante o movimento manual lento, o ciclo automático e a operação normal de produção.
Essas evidências impedem que as equipes de manutenção corrijam um sintoma visível sem resolver a causa original do desvio.
Inspecione o alinhamento e as condições mecânicas do posicionador de talões
O posicionador de talões deve permanecer paralelo e concêntrico ao tambor de construção em todo o seu curso.
Verifique se há folga, deformação, desgaste ou movimento anormal nos parafusos de fixação, blocos das guias lineares, eixos, suportes, cilindros e batentes finais.
Mesmo uma pequena folga em uma guia pode provocar um erro de posicionamento maior quando o posicionador de talões inverte o sentido do movimento ou acelera.
Com a alimentação isolada, movimente o conjunto manualmente e compare a resistência nos dois lados do percurso.
Uma resistência desigual pode indicar guias danificadas, trilhos contaminados, eixos empenados, lubrificação inadequada ou deslocamento da superfície de montagem.
Verifique se os batentes mecânicos fazem contato uniforme e se o acúmulo de pó de borracha não impede que o posicionador alcance a posição de referência.
Verifique se o tambor de construção apresenta batimento, ombros danificados, largura incorreta ou falta de concentricidade após a manutenção ou a substituição do tambor.
Um tambor que gira de forma excêntrica pode fazer com que o posicionamento preciso do talão pareça instável, mesmo quando o posicionador está alinhado corretamente.
Examine as guias, as pinças e as superfícies de manuseio dos talões
Guias de talão desgastadas podem permitir que o talão gire, incline ou se desloque lateralmente antes de chegar ao tambor de construção.
Inspecione as superfícies das guias em busca de sulcos, arestas afiadas, depósitos de borracha, elementos de fixação ausentes e desgaste desigual entre os lados de operação.
Confirme se as pinças dos talões fecham uniformemente e os mantêm firmes durante a transferência, o posicionamento e a liberação.
Se uma pinça liberar o talão cedo demais, ele poderá se deslocar devido à própria tensão antes que o sistema de controle registre a conclusão da operação.
Verifique se diferentes especificações de talão exigem insertos de guia, pressões de pinça ou batentes mecânicos diferentes.
O uso de uma guia desgastada com um talão menor pode causar desvios intermitentes, enquanto uma guia apertada pode deformar o talão e provocar variações no posicionamento.
Limpe todas as superfícies de contato de acordo com o procedimento do fabricante da máquina, evitando lubrificantes que possam reduzir a aderência ou contaminar os componentes de borracha.
Após a limpeza, execute ciclos lentos e observe se o talão permanece estável durante a aproximação, a fixação, a transferência e a liberação.
Verifique a pressão pneumática e o movimento dos cilindros
A instabilidade da pressão pneumática é uma causa comum de movimento do posicionador de talões que varia de um ciclo para outro.
Verifique a pressão principal, o ajuste do regulador local, o estado do filtro, a unidade de preparação do ar e a pressão no atuador durante o movimento.
A pressão estática pode parecer normal, enquanto uma mangueira obstruída, uma válvula subdimensionada ou uma conexão com vazamento provoca perda de pressão durante a operação.
Observe se o movimento do cilindro apresenta hesitação, oscilação, ultrapassagem do ponto desejado, velocidade irregular ou parada atrasada perto da posição-alvo.
Inspecione as vedações e as superfícies das hastes em busca de vazamentos, contaminação, corrosão ou danos mecânicos que possam gerar força inconsistente.
Verifique as válvulas reguladoras de fluxo e os ajustes de amortecimento após substituir cilindros, válvulas ou tubulações pneumáticas.
Uma velocidade excessiva do atuador pode causar impacto contra o batente, enquanto uma velocidade insuficiente pode fazer com que o talão se acomode de maneira diferente a cada ciclo.
Registre a pressão durante os ciclos automáticos, em vez de verificar apenas o manômetro quando a máquina estiver parada.
Verifique os sensores, as referências e o sincronismo do controle
Os sensores de posição devem estar firmemente montados, corretamente alinhados e protegidos contra pó de borracha, vibração e contato acidental.
Verifique se os suportes dos sensores se movimentam e confirme se a distância de detecção está dentro da faixa de operação especificada pelo fornecedor.
Examine os sinais de realimentação do encoder, as chaves de proximidade, os sensores dos cilindros e os sinais de posição inicial para identificar perda intermitente ou comutação instável.
Um sensor que muda de estado com atraso pode fazer com que o controlador libere o posicionador de talões antes de a posição mecânica estar estável.
Use a tela de diagnóstico ou a função de monitoramento do controlador para comparar a posição comandada, a posição de realimentação e os sinais de conclusão.
Inspecione cabos, conectores, blocos de terminais e pontos de aterramento, especialmente nos locais em que a vibração ou o movimento repetido pode danificar a fiação.
Confirme se a receita utiliza a largura correta do tambor, o tamanho adequado do talão, a estação certa da máquina e os valores de compensação correspondentes às especificações atuais do pneu.
Restaure os backups dos parâmetros antes de fazer alterações e registre cada ajuste para que a condição anterior possa ser recuperada, se necessário.
Não compense uma guia solta alterando os desvios dos sensores, pois a máquina poderá então falhar quando a guia for reparada.
Uma sequência prática de diagnóstico para as equipes de manutenção
Comece estabelecendo uma condição de referência controlada: limpe a área de trabalho, confirme a pressão do ar, instale o ferramental correto e carregue uma receita verificada.
Em seguida, meça a referência da máquina e a posição do talão em baixa velocidade durante pelo menos dez ciclos consecutivos.
Se o erro se repetir na mesma direção, inspecione o alinhamento, os batentes, a largura do tambor e os ajustes de referência antes de testar os sensores.
Se o erro variar aleatoriamente, concentre-se em folgas, pressão pneumática, comportamento dos atuadores, sinais dos sensores e conexões elétricas.
Substitua um sensor ou uma guia suspeita por um componente comprovadamente funcional apenas quando a substituição for adequada e a alteração puder ser rastreada.
Se a falha acompanhar o componente, provavelmente ele é a causa; se permanecer no mesmo lugar, continue investigando a referência da máquina.
Após cada correção, repita o mesmo método de medição e compare os resultados em condições operacionais idênticas.
Use a velocidade de produção somente depois que o posicionamento em baixa velocidade estiver estável, pois os testes em alta velocidade podem ocultar a causa mecânica original.
Como evitar que o problema volte
Crie um registro de manutenção que documente a posição do talão, as leituras de pressão, o estado dos sensores, as condições do ferramental e o número de ciclos testados.
Estabeleça intervalos de inspeção para o desgaste das guias, o torque dos elementos de fixação, o batimento do tambor, os vazamentos dos cilindros e a segurança da fixação dos sensores.
Treine os operadores para relatar precocemente desvios graduais, em vez de corrigi-los repetidamente por meio de ajustes de compensação na receita.
Mantenha o ferramental de referência e os calibradores claramente identificados, limpos e protegidos contra danos acidentais durante as alterações de produção.
Ao modernizar os equipamentos ou adicionar monitoramento digital, uma comunicação estável entre o controle eletrônico, os sensores e os atuadores mecânicos facilita a localização de falhas.
Para fábricas que gerenciam diversos processos de polímeros e borracha, equipamentos confiáveis nas etapas anteriores também contribuem para uma preparação consistente dos materiais e um planejamento da produção eficiente.
Por exemplo, umalinha de extrusão de chapas de PP, PE, ABS e PS pode fornecer extrusão estável de chapas para aplicações que exigem processamento controlado de polímeros.
Quando solicitar suporte técnico especializado
Entre em contato com o fornecedor do equipamento quando o desvio persistir após a inspeção mecânica, a verificação da pressão, os testes dos sensores e a confirmação da receita.
O suporte especializado é particularmente útil quando o erro aparece apenas na velocidade de produção ou após alterações no software, no servo ou no encoder.
Forneça o modelo da máquina, as especificações do pneu, os desvios medidos, vídeos dos ciclos, o histórico de alarmes, as leituras de pressão e os detalhes das manutenções recentes.
Essas informações permitem que os engenheiros de serviço diferenciem problemas de ferramental de problemas de controle antes de recomendar peças de reposição ou alterações de parâmetros.
A JC INDUSTRY combina projeto de equipamentos, instalação, comissionamento, consultoria e suporte para reforma de máquinas destinadas a usuários com necessidades de produção de longo prazo.
Sua abordagem de serviço também pode ajudar as equipes de manutenção a avaliar se uma máquina antiga precisa de atualizações específicas ou de uma modernização mais abrangente.
Conclusão
O desvio no posicionamento do talão geralmente é uma falha de repetibilidade relacionada ao alinhamento, ao desgaste, à pressão, à detecção, ao sincronismo ou às condições do ferramental.
O diagnóstico mais confiável começa pela medição do padrão de desvio e pela distinção entre um deslocamento constante e uma variação entre ciclos.
Os profissionais de pós-venda devem primeiro verificar a precisão mecânica e, em seguida, examinar o comportamento pneumático, a realimentação dos sensores, o sincronismo do controle e os dados da receita.
Depois de corrigir a causa física, recalibre as referências e valide vários ciclos consecutivos tanto em baixa velocidade quanto na velocidade de produção.
Esse método reduz o descarte, encurta o tempo de diagnóstico e restabelece o posicionamento confiável dos talões sem depender de compensações temporárias de parâmetros.