









Wyślij nam wiadomość
Dlaczego pozycjonowanie stopki opony przesuwa się na maszynie do budowy opon?
Przesunięcie pozycjonowania stopki zwykle wskazuje na problem z powtarzalnością w którymś z elementów: podajniku stopki, bębnie montażowym, prowadnicach, czujnikach lub układzie sterowania.
Dla personelu serwisu posprzedażowego najszybszym rozwiązaniem jest ustalenie, kiedy pojawia się przesunięcie, czy dotyczy jednej strony i czy problem występuje wraz z maszyną, czy z oprzyrządowaniem.
Nie należy zaczynać od zmiany ustawienia pozycji stopki. Najpierw trzeba potwierdzić rzeczywisty wzorzec przemieszczenia, ponieważ zużycie mechaniczne i niestabilne ciśnienie powietrza często sprawiają wrażenie nieprawidłowych wartości parametrów.
Co zwykle oznacza przesunięcie pozycjonowania stopki
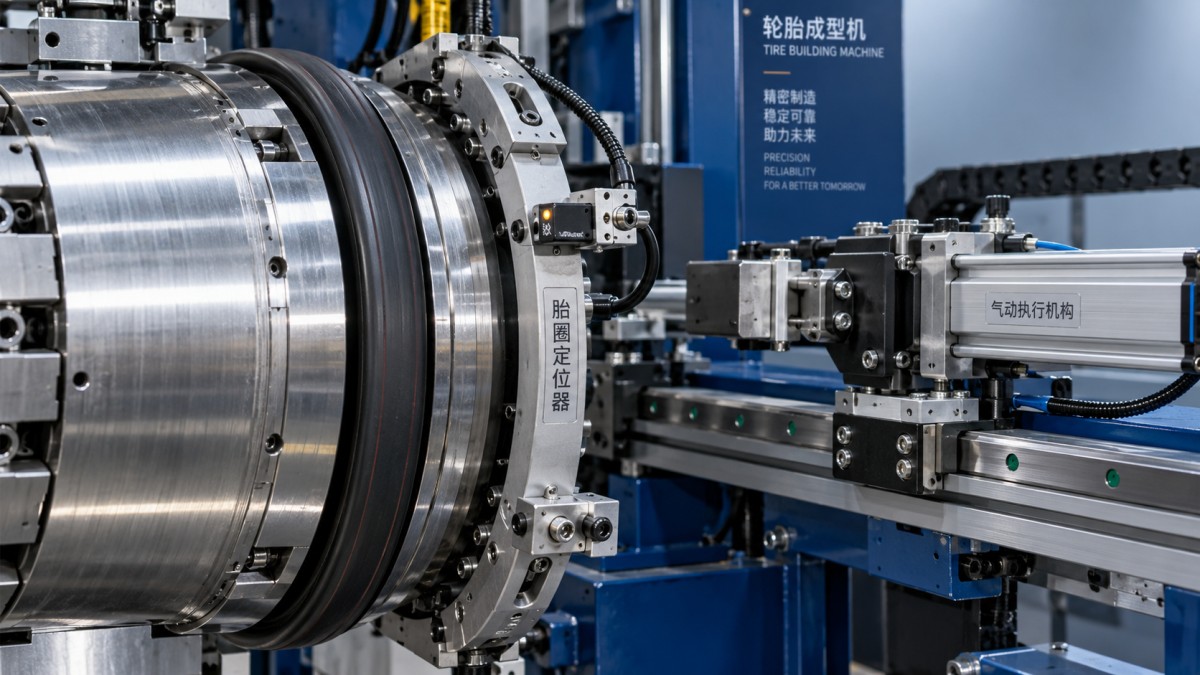
Przesunięcie stopki oznacza, że podczas budowy opony zespół stopki nie osiąga już w sposób powtarzalny zadanej pozycji osiowej lub promieniowej.
W niektórych maszynach przemieszczenie narasta stopniowo w ciągu kilku cykli, a w innych pojawia się nagłe odchylenie po wymianie narzędzi, konserwacji lub zwiększeniu prędkości produkcji.
Stałe odchylenie po obu stronach często wskazuje na nieprawidłowy punkt odniesienia, pozycję bębna lub wartość receptury, które należy zweryfikować.
Zmienne odchylenie między cyklami zwykle wskazuje na luzy, zanieczyszczenia, niestabilne ciśnienie powietrza, zakłócenia sygnału czujnika lub niespójny sposób podawania stopki.
Jeśli przesuwa się tylko jedna stopka, należy najpierw zbadać tę stronę niezależnie, zanim zostaną zmienione wspólne parametry maszyny lub wymienione centralne podzespoły sterujące.
Jeśli przesunięcie zwiększa się wraz z prędkością maszyny, przyspieszeniem lub temperaturą produkcji, bardziej prawdopodobną przyczyną jest dynamiczne zachowanie mechaniczne niż zwykły błąd kalibracji.
Sprawdź objawy przed otwarciem maszyny
Zapisz rzeczywistą pozycję stopki z kilku kolejnych cykli, używając tej samej specyfikacji opony, prędkości, ciśnienia i ustawień operatora.
Zmierz pozycję lewej i prawej stopki względem stałego punktu odniesienia na bębnie, zamiast polegać wyłącznie na wskazaniach wyświetlacza maszyny.
Zapisz, czy błąd jest osiowy, promieniowy, kątowy czy obrotowy, ponieważ każdy z tych wzorców wskazuje na inne możliwe przyczyny.
Powtórz kontrolę po zmianie receptury, rozmiaru stopki lub prędkości produkcji, aby ustalić, czy usterka zależy od warunków procesu.
Sprawdź odrzucone opony pod kątem powtarzalnego błędu na całym obwodzie lub miejscowego defektu, ponieważ takie obserwacje dostarczają przydatnych wskazówek dotyczących synchronizacji i ruchu.
Porównaj pozycję zadaną przez maszynę z pozycją rzeczywistą podczas powolnego ruchu ręcznego, cyklu automatycznego i normalnej pracy produkcyjnej.
Zebrane dane pomagają zespołom konserwacyjnym uniknąć korygowania widocznego objawu bez usunięcia pierwotnej przyczyny przesunięcia.
Sprawdź ustawienie i stan mechaniczny podajnika stopki
Podajnik stopki musi pozostawać równoległy i współosiowy względem bębna montażowego w całym zakresie swojego ruchu.
Sprawdź śruby mocujące, wózki prowadnic liniowych, wały, wsporniki, siłowniki i ograniczniki końcowe pod kątem luzów, odkształceń, zużycia lub nietypowego ruchu.
Nawet niewielki luz w prowadnicy może powodować większy błąd pozycjonowania, gdy podajnik stopki zmienia kierunek lub przyspiesza.
Przy odłączonym zasilaniu przesuń ręcznie zespół i porównaj opór po obu stronach toru ruchu.
Nierównomierny opór może wskazywać na uszkodzone prowadnice, zanieczyszczone szyny, wygięte wały, nieprawidłowe smarowanie lub przesuniętą powierzchnię montażową.
Sprawdź, czy ograniczniki mechaniczne stykają się równomiernie i czy nagromadzony pył gumowy nie uniemożliwia podajnikowi osiągnięcia pozycji odniesienia.
Po konserwacji lub wymianie bębna sprawdź bicie bębna montażowego, uszkodzenia barków, nieprawidłową szerokość lub brak współosiowości.
Bęben obracający się mimośrodowo może sprawiać wrażenie niestabilnego pozycjonowania stopki, nawet jeśli sam podajnik jest prawidłowo ustawiony.
Sprawdź prowadnice stopki, zaciski i powierzchnie stykowe
Zużyte prowadnice stopki mogą powodować jej obracanie się, przechylanie lub przesuwanie na bok przed dotarciem do bębna montażowego.
Sprawdź powierzchnie prowadnic pod kątem rowków, ostrych krawędzi, osadów gumy, brakujących elementów mocujących i nierównomiernego zużycia po obu stronach roboczych.
Upewnij się, że zaciski stopki zamykają się równomiernie i pewnie utrzymują stopkę podczas przenoszenia, pozycjonowania i zwalniania.
Jeśli zacisk zwalnia stopkę zbyt wcześnie, może się ona przesunąć pod wpływem własnego naprężenia, zanim układ sterowania zarejestruje zakończenie operacji.
Sprawdź, czy różne specyfikacje stopek wymagają innych wkładek prowadzących, ciśnienia zacisku lub ograniczników mechanicznych.
Zużyta prowadnica używana z mniejszą stopką może powodować sporadyczne przesunięcia, natomiast zbyt ciasna prowadnica może odkształcać stopkę i powodować zmienność jej położenia.
Oczyść wszystkie powierzchnie stykowe zgodnie z procedurą producenta maszyny, unikając środków smarnych, które mogą zmniejszyć przyczepność lub zanieczyścić elementy gumowe.
Po czyszczeniu uruchom wolne cykle i obserwuj, czy stopka pozostaje stabilna podczas dojazdu, zaciskania, przenoszenia i zwalniania.
Sprawdź ciśnienie pneumatyczne i ruch siłowników
Niestabilne ciśnienie pneumatyczne jest częstą przyczyną zmian ruchu podajnika stopki między kolejnymi cyklami.
Sprawdź ciśnienie główne, ustawienie lokalnego regulatora, stan filtra, zespół przygotowania powietrza oraz ciśnienie przy siłowniku podczas ruchu.
Ciśnienie statyczne może wydawać się prawidłowe, podczas gdy zatkany przewód, zawór o zbyt małym przekroju lub nieszczelne złącze powodują spadek ciśnienia w trakcie pracy.
Obserwuj ruch siłownika pod kątem zacięć, podskakiwania, przeregulowania, nierównej prędkości lub opóźnionego zatrzymania w pobliżu pozycji docelowej.
Sprawdź uszczelki i powierzchnie tłoczyska pod kątem nieszczelności, zanieczyszczeń, korozji lub uszkodzeń mechanicznych, które mogą powodować niejednakową siłę.
Po wymianie siłowników, zaworów lub przewodów pneumatycznych sprawdź zawory regulacji przepływu i ustawienia amortyzacji.
Nadmierna prędkość siłownika może powodować uderzenie w ogranicznik, natomiast zbyt mała prędkość może skutkować różnym ułożeniem stopki w kolejnych cyklach.
Zapisuj ciśnienie podczas cyklu automatycznego, zamiast sprawdzać wyłącznie wskazanie manometru przy wyłączonej maszynie.
Sprawdź czujniki, punkty odniesienia i synchronizację sterowania
Czujniki położenia muszą być pewnie zamocowane, prawidłowo ustawione i chronione przed pyłem gumowym, drganiami oraz przypadkowym kontaktem.
Sprawdź, czy wsporniki czujników się nie przemieszczają, i upewnij się, że odległość wykrywania mieści się w zakresie roboczym określonym przez dostawcę.
Sprawdź sygnały zwrotne enkodera, czujniki zbliżeniowe, czujniki siłowników i sygnały pozycji bazowej pod kątem chwilowych zaników lub niestabilnego przełączania.
Czujnik, który zmienia stan z opóźnieniem, może spowodować, że sterownik zwolni podajnik stopki, zanim jego pozycja mechaniczna się ustabilizuje.
Za pomocą ekranu diagnostycznego lub funkcji monitorowania sterownika porównaj pozycję zadaną, pozycję sprzężenia zwrotnego i sygnały zakończenia.
Sprawdź przewody, złącza, listwy zaciskowe i punkty uziemienia, zwłaszcza w miejscach, gdzie drgania lub powtarzalny ruch mogą uszkodzić okablowanie.
Upewnij się, że receptura zawiera prawidłowe wartości szerokości bębna, rozmiaru stopki, stanowiska maszyny i kompensacji dla aktualnej specyfikacji opony.
Przed wprowadzeniem zmian przywróć kopie zapasowe parametrów i zapisuj każdą korektę, aby w razie potrzeby można było wrócić do poprzedniego stanu.
Nie kompensuj luzu prowadnicy przez zmianę przesunięcia czujnika, ponieważ po naprawie prowadnicy maszyna może przestać działać prawidłowo.
Praktyczna procedura diagnostyczna dla zespołów konserwacyjnych
Zacznij od ustalenia kontrolnych warunków bazowych: oczyść obszar roboczy, sprawdź ciśnienie powietrza, zamontuj właściwe oprzyrządowanie i wczytaj zweryfikowaną recepturę.
Następnie przy małej prędkości zmierz punkt odniesienia maszyny i pozycję stopki w co najmniej dziesięciu kolejnych cyklach.
Jeśli błąd powtarza się w tym samym kierunku, przed sprawdzaniem czujników skontroluj ustawienie, ograniczniki, szerokość bębna i ustawienia punktu odniesienia.
Jeśli błąd zmienia się losowo, skoncentruj się na luzach, ciśnieniu pneumatycznym, pracy siłownika, sygnałach czujników i połączeniach elektrycznych.
Podejrzany czujnik lub prowadnicę wymieniaj na sprawny podzespół tylko wtedy, gdy część zamienna jest odpowiednia, a zmiana może być śledzona.
Jeśli usterka przemieszcza się wraz z podzespołem, prawdopodobnie to on jest jej przyczyną; jeśli pozostaje w tym samym miejscu, kontynuuj diagnostykę w kierunku punktu odniesienia maszyny.
Po każdej korekcie powtórz pomiar tą samą metodą i porównaj wyniki przy identycznych warunkach pracy.
Użyj prędkości produkcyjnej dopiero po ustabilizowaniu pozycjonowania przy małej prędkości, ponieważ testy z dużą prędkością mogą przesłonić pierwotną przyczynę mechaniczną.
Jak zapobiec ponownemu wystąpieniu problemu
Prowadź dokumentację konserwacyjną obejmującą pozycję stopki, odczyty ciśnienia, stan czujników, stan oprzyrządowania i liczbę sprawdzonych cykli.
Ustal częstotliwość kontroli zużycia prowadnic, momentu dokręcenia elementów mocujących, bicia bębna, nieszczelności siłowników i pewności mocowania czujników.
Przeszkol operatorów, aby wcześnie zgłaszali stopniowe przesunięcia, zamiast wielokrotnie korygować je za pomocą przesunięć w recepturze.
Wyraźnie oznacz, utrzymuj w czystości i chroń przed przypadkowym uszkodzeniem podczas zmian produkcyjnych oprzyrządowanie odniesienia i sprawdziany kalibracyjne.
Podczas modernizacji urządzeń lub wdrażania monitorowania cyfrowego stabilna komunikacja między sterowaniem elektronicznym, czujnikami i siłownikami mechanicznymi ułatwia lokalizowanie usterek.
W zakładach obsługujących wiele procesów przetwarzania polimerów i gumy niezawodne urządzenia na wcześniejszych etapach procesu wspierają również powtarzalne przygotowanie materiału i planowanie produkcji.
Na przykład linia do wytłaczania arkuszy z PP, PE, ABS i PS może zapewnić stabilne wytłaczanie arkuszy w zastosowaniach wymagających kontrolowanego przetwarzania polimerów.
Kiedy zwrócić się o specjalistyczne wsparcie serwisowe
Skontaktuj się z dostawcą urządzenia, jeśli przesunięcie utrzymuje się mimo kontroli mechanicznej, weryfikacji ciśnienia, testów czujników i sprawdzenia receptury.
Wsparcie specjalisty jest szczególnie przydatne, gdy błąd występuje wyłącznie przy prędkości produkcyjnej lub po zmianach oprogramowania, serwonapędu bądź enkodera.
Przekaż model maszyny, specyfikację opony, zmierzone odchylenia, nagrania cykli, historię alarmów, odczyty ciśnienia i informacje o ostatnich pracach konserwacyjnych.
Dzięki tym informacjom inżynierowie serwisu mogą odróżnić problemy z oprzyrządowaniem od problemów z układem sterowania, zanim zalecą wymianę części lub zmianę parametrów.
JC INDUSTRY łączy projektowanie urządzeń, instalację, uruchomienie, doradztwo i wsparcie w zakresie regeneracji maszyn, pomagając użytkownikom sprostać długoterminowym potrzebom produkcyjnym.
Takie podejście serwisowe może również pomóc zespołom konserwacyjnym ocenić, czy starzejąca się maszyna wymaga ukierunkowanych modernizacji, czy szerszego unowocześnienia.
Podsumowanie
Przesunięcie pozycjonowania stopki jest zwykle problemem z powtarzalnością, związanym z ustawieniem, zużyciem, ciśnieniem, czujnikami, synchronizacją lub stanem oprzyrządowania.
Najbardziej wiarygodna diagnoza zaczyna się od zmierzenia wzorca przesunięcia i rozróżnienia stałego odchylenia od zmienności między cyklami.
Personel serwisu posprzedażowego powinien najpierw sprawdzić dokładność mechaniczną, a następnie działanie układu pneumatycznego, sprzężenie zwrotne czujników, synchronizację sterowania i dane receptury.
Po usunięciu fizycznej przyczyny należy ponownie skalibrować punkty odniesienia i zweryfikować kilka kolejnych cykli zarówno przy małej, jak i produkcyjnej prędkości.
Ta metoda ogranicza ilość braków, skraca czas diagnostyki i przywraca niezawodne pozycjonowanie stopki bez polegania na tymczasowej kompensacji parametrów.