









Trimiteți-ne un mesaj
De ce se deplasează poziția talonului pe o mașină de construit anvelope?
Deplasarea poziției talonului indică, de obicei, o problemă de repetabilitate undeva între dispozitivul de poziționare a talonului, tamburul de construire, ghidaje, senzori și sistemul de control.
Pentru personalul de întreținere postvânzare, cea mai rapidă soluție este să identifice când începe deplasarea, dacă afectează o singură parte și dacă urmează mașina sau sculele.
Nu începeți prin modificarea setării poziției talonului. Mai întâi confirmați tiparul real de deplasare, deoarece uzura mecanică și presiunea instabilă a aerului pot imita valori incorecte ale parametrilor.
Ce indică de obicei deplasarea poziției talonului
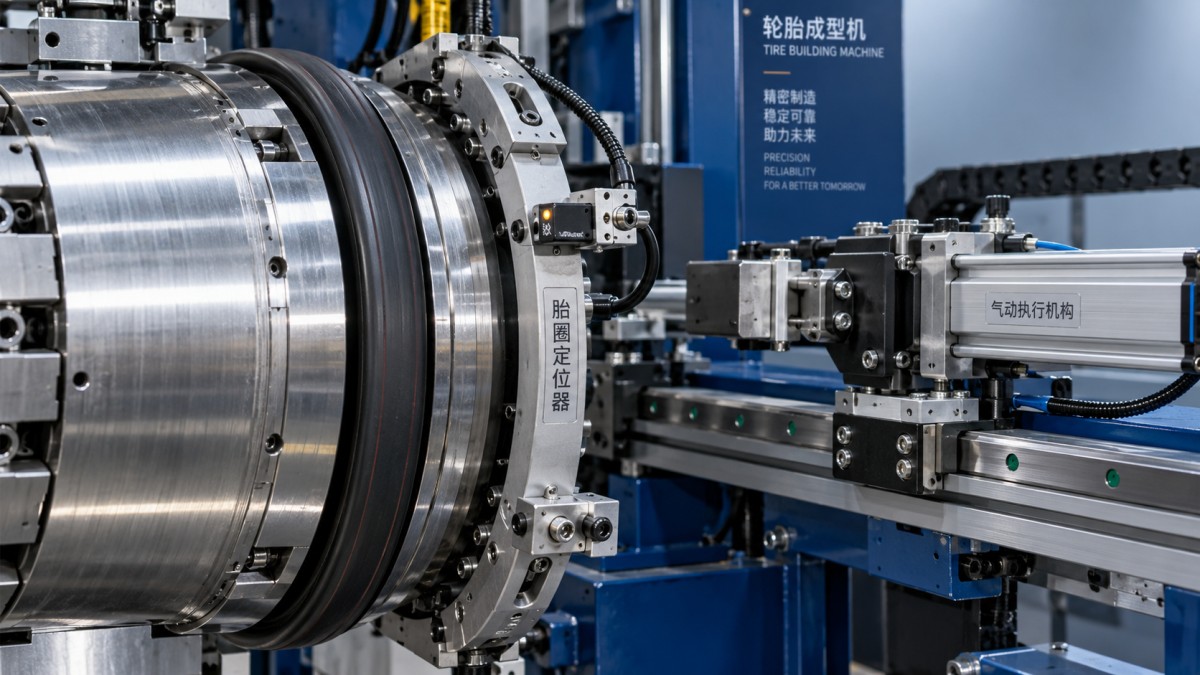
Deplasarea talonului înseamnă că ansamblul talonului nu mai ajunge în mod consecvent în poziția axială sau radială comandată în timpul operațiunilor de construire a anvelopei.
Unele mașini prezintă o deplasare treptată pe parcursul mai multor cicluri, în timp ce altele produc o abatere bruscă după schimbarea sculelor, întreținere sau creșterea vitezei de producție.
O abatere constantă pe ambele părți sugerează adesea o referință incorectă, o poziție greșită a tamburului sau o valoare de rețetă care trebuie verificată.
O abatere care se modifică de la un ciclu la altul indică, de obicei, joc, contaminare, instabilitatea aerului, zgomotul senzorilor sau manipularea neuniformă a talonului.
Dacă se deplasează doar un talon, investigați separat partea respectivă înainte de a regla parametrii comuni ai mașinii sau de a înlocui componentele centrale ale sistemului de control.
Dacă deplasarea crește odată cu viteza mașinii, accelerația sau temperatura de producție, comportamentul mecanic dinamic este mai probabil decât o simplă eroare de calibrare.
Verificați simptomul înainte de a deschide mașina
Înregistrați poziția reală a talonului în mai multe cicluri consecutive, folosind aceeași specificație a anvelopei, viteză, presiune și setări ale operatorului.
Măsurați pozițiile talonului stâng și drept față de un reper fix al tamburului, în loc să vă bazați doar pe afișajul mașinii.
Notați dacă abaterea este axială, radială, unghiulară sau de rotație, deoarece fiecare tipar indică posibile cauze diferite.
Repetați verificarea după schimbarea rețetei, a dimensiunii talonului sau a vitezei de producție pentru a stabili dacă defecțiunea depinde de condițiile procesului.
Inspectați anvelopele respinse pentru a identifica o eroare circumferențială consecventă sau un defect localizat, deoarece aceste constatări oferă indicii utile despre temporizare și mișcare.
Comparați poziția comandată de mașină cu poziția reală în timpul mișcării manuale lente, al ciclării automate și al funcționării normale în producție.
Aceste dovezi împiedică echipele de întreținere să corecteze un simptom vizibil, lăsând neatinsă cauza inițială a deplasării.
Inspectați alinierea și starea mecanică a dispozitivului de poziționare a talonului
Dispozitivul de poziționare a talonului trebuie să rămână paralel și concentric cu tamburul de construire pe întreaga cursă de deplasare.
Verificați dacă șuruburile de montare, blocurile de ghidare liniară, arborii, consolele, cilindrii și opritoarele de capăt sunt slăbite, deformate, uzate sau au mișcări anormale.
Chiar și un joc redus într-un ghidaj poate produce o eroare mai mare de poziționare atunci când dispozitivul își schimbă direcția sau accelerează.
Cu alimentarea izolată, deplasați manual ansamblul și comparați rezistența pe ambele părți ale traseului de deplasare.
O rezistență neuniformă poate indica ghidaje deteriorate, șine contaminate, arbori îndoiți, lubrifiere incorectă sau deplasarea suprafeței de montare.
Verificați dacă opritoarele mecanice intră în contact uniform și dacă depunerile acumulate de praf de cauciuc împiedică dispozitivul să ajungă în poziția de referință.
După operațiuni de întreținere sau înlocuirea tamburului, verificați tamburul de construire pentru bătăi, umeri deteriorați, lățime incorectă sau concentricitate necorespunzătoare.
Un tambur care se rotește excentric poate face ca poziționarea corectă a talonului să pară instabilă, chiar dacă dispozitivul de poziționare este aliniat corect.
Examinați ghidajele talonului, clemele și suprafețele de manipulare
Ghidajele uzate pot permite talonului să se rotească, să se încline sau să se deplaseze lateral înainte de a ajunge la tamburul de construire.
Inspectați suprafețele ghidajelor pentru caneluri, muchii ascuțite, depuneri de cauciuc, elemente de fixare lipsă și uzură neuniformă între părțile de lucru.
Confirmați că clemele talonului se închid uniform și îl fixează în siguranță în timpul transferului, poziționării și eliberării.
Dacă o clemă se eliberează prea devreme, talonul se poate deplasa sub propria tensiune înainte ca sistemul de control să înregistreze finalizarea operațiunii.
Verificați dacă specificațiile diferite ale talonului necesită inserții de ghidare, presiuni ale clemelor sau opritoare mecanice diferite.
Utilizarea unui ghidaj uzat cu un talon mai mic poate provoca deplasări intermitente, în timp ce un ghidaj prea strâns poate deforma talonul și cauza variații de poziționare.
Curățați toate suprafețele de contact conform procedurii producătorului mașinii și evitați lubrifianții care pot reduce aderența sau contamina componentele din cauciuc.
După curățare, rulați cicluri lente și observați dacă talonul rămâne stabil în timpul apropierii, prinderii, transferului și eliberării.
Verificați presiunea pneumatică și mișcarea cilindrilor
Presiunea pneumatică instabilă este o cauză frecventă a mișcării dispozitivului de poziționare a talonului, care se modifică de la un ciclu la altul.
Verificați presiunea principală, reglajul regulatorului local, starea filtrului, unitatea de preparare a aerului și presiunea la actuator în timpul mișcării.
Presiunea statică poate părea normală, în timp ce un furtun obturat, o supapă subdimensionată sau un racord neetanș provoacă pierderi de presiune în timpul funcționării.
Urmăriți mișcarea cilindrului pentru a observa ezitări, salturi, depășirea poziției, viteză neuniformă sau oprire întârziată în apropierea poziției-țintă.
Inspectați garniturile și suprafețele tijelor pentru scurgeri, contaminare, coroziune sau deteriorări mecanice care ar putea produce o forță neuniformă.
Verificați supapele de reglare a debitului și setările amortizoarelor după înlocuirea cilindrilor, supapelor sau tuburilor pneumatice.
Viteza excesivă a actuatorului poate provoca impactul cu opritorul, în timp ce o viteză insuficientă poate determina așezarea diferită a talonului la fiecare ciclu.
Înregistrați presiunea în timpul ciclării automate, nu verificați doar manometrul când mașina este în repaus.
Verificați senzorii, referințele și temporizarea sistemului de control
Senzorii de poziție trebuie montați ferm, aliniați corect și protejați de praful de cauciuc, vibrații și contactul accidental.
Verificați dacă suporturile senzorilor se deplasează și confirmați că distanța de detectare se încadrează în intervalul de funcționare specificat de furnizor.
Verificați semnalele de la encoder, întrerupătoarele de proximitate, senzorii cilindrilor și semnalele poziției inițiale pentru pierderi intermitente sau comutări instabile.
Un senzor care își schimbă starea cu întârziere poate determina controlerul să elibereze dispozitivul de poziționare a talonului înainte ca poziția mecanică să fie stabilă.
Folosiți ecranul de diagnosticare sau funcția de monitorizare a controlerului pentru a compara poziția comandată, poziția de reacție și semnalele de finalizare.
Inspectați cablurile, conectorii, blocurile de borne și punctele de împământare, în special acolo unde vibrațiile sau mișcările repetate pot deteriora cablajul.
Confirmați că rețeta folosește lățimea corectă a tamburului, dimensiunea talonului, stația mașinii și valorile de compensare pentru specificația curentă a anvelopei.
Restabiliți copiile de rezervă ale parametrilor înainte de a face modificări și înregistrați fiecare reglaj, astfel încât starea anterioară să poată fi recuperată dacă este necesar.
Nu compensați un ghidaj slăbit prin modificarea decalajelor senzorilor, deoarece mașina poate funcționa defectuos după repararea ghidajului.
O secvență practică de depanare pentru echipele de întreținere
Începeți cu o condiție de referință controlată: curățați zona de lucru, verificați presiunea aerului, instalați sculele corecte și încărcați o rețetă verificată.
Apoi măsurați referința mașinii și poziția talonului la viteză redusă, în cel puțin zece cicluri consecutive.
Dacă eroarea se repetă în aceeași direcție, inspectați alinierea, opritoarele, lățimea tamburului și setările de referință înainte de a testa senzorii.
Dacă eroarea se schimbă aleatoriu, concentrați-vă asupra jocurilor, presiunii pneumatice, comportamentului actuatorului, semnalelor senzorilor și conexiunilor electrice.
Înlocuiți temporar un senzor sau un ghidaj suspect cu o componentă despre care se știe că funcționează corect numai dacă aceasta este compatibilă și modificarea poate fi urmărită.
Dacă defecțiunea se deplasează odată cu componenta, probabil că aceasta este cauza; dacă rămâne în același loc, continuați verificarea către referința mașinii.
După fiecare corecție, repetați aceeași metodă de măsurare și comparați rezultatele în condiții de funcționare identice.
Folosiți viteza de producție numai după stabilizarea poziționării la viteză redusă, deoarece testarea la viteză mare poate ascunde cauza mecanică inițială.
Cum să preveniți reapariția problemei
Creați o fișă de întreținere care să indice poziția talonului, valorile presiunii, starea senzorilor, starea sculelor și numărul de cicluri testate.
Stabiliți intervale de inspecție pentru uzura ghidajelor, cuplul elementelor de fixare, bătaia tamburului, scurgerile cilindrilor și fixarea sigură a senzorilor.
Instruiți operatorii să raporteze din timp deplasarea treptată, în loc să o corecteze în mod repetat prin decalaje ale rețetei.
Identificați clar sculele de referință și calibrele de calibrare, păstrați-le curate și protejați-le împotriva deteriorării accidentale în timpul schimbărilor de producție.
La modernizarea echipamentelor sau adăugarea monitorizării digitale, comunicarea stabilă între controlul electronic, senzori și actuatoare mecanice îmbunătățește identificarea defecțiunilor.
Pentru fabricile care gestionează mai multe procese de prelucrare a polimerilor și cauciucului, echipamentele fiabile din amonte susțin, de asemenea, pregătirea consecventă a materialelor și planificarea producției.
De exemplu, olinie de extrudare a foilor din PP, PE, ABS și PS poate asigura extrudarea stabilă a foilor pentru aplicații care necesită prelucrarea controlată a polimerilor.
Când să solicitați asistență tehnică de specialitate
Contactați furnizorul echipamentului dacă deplasarea persistă după inspecția mecanică, verificarea presiunii, testarea senzorilor și confirmarea rețetei.
Asistența de specialitate este deosebit de utilă atunci când eroarea apare numai la viteza de producție sau după modificări ale software-ului, servomotorului ori encoderului.
Furnizați modelul mașinii, specificația anvelopei, abaterile măsurate, videoclipuri ale ciclurilor, istoricul alarmelor, valorile presiunii și detaliile recente privind întreținerea.
Aceste informații le permit inginerilor de service să distingă problemele sculelor de problemele sistemului de control înainte de a recomanda piese de schimb sau modificări ale parametrilor.
JC INDUSTRY îmbină proiectarea echipamentelor, instalarea, punerea în funcțiune, consultanța și asistența pentru recondiționare, pentru utilizatorii de utilaje cu cerințe de producție pe termen lung.
Abordarea sa în materie de service poate ajuta, de asemenea, echipele de întreținere să evalueze dacă o mașină învechită necesită modernizări punctuale sau o modernizare mai amplă.
Concluzie
Deplasarea poziției talonului este, de obicei, o problemă de repetabilitate care implică alinierea, uzura, presiunea, detecția, temporizarea sau starea sculelor.
Cea mai fiabilă diagnosticare începe prin măsurarea tiparului de deplasare și separarea abaterilor constante de variațiile dintre cicluri.
Personalul postvânzare trebuie să verifice mai întâi precizia mecanică, apoi comportamentul pneumatic, reacția senzorilor, temporizarea sistemului de control și datele rețetei.
După corectarea cauzei fizice, recalibrați referințele și validați mai multe cicluri consecutive atât la viteză redusă, cât și la viteza de producție.
Această metodă reduce rebuturile, scurtează timpul de depanare și restabilește poziționarea fiabilă a talonului fără a recurge la compensări temporare ale parametrilor.