









أرسل لنا رسالة
هل سيتوافق قالبك الحالي مع ماكينة حقن جديدة؟
يمكن تركيب القالب الحالي على مكبس حقن جديد إذا كانت أبعاد التثبيت وحركات التشغيل ومتطلبات المعالجة ضمن إمكانات الماكينة. ولا يكفي تطابق قوة الإغلاق وحده لإثبات التوافق. فقد يتسع القالب بين قضبان الربط، لكن لا تتوفر مساحة كافية لإخراج القطعة، أو قد يُثبَّت بشكل صحيح بينما يتطلب ضغط حقن أعلى مما يستطيع اللولب المحدد توفيره.
قبل الالتزام بشراء ماكينة، قيّم ثلاثة أسئلة مستقلة: هل يمكن تركيب القالب بأمان؟ وهل يمكن إتمام جميع الحركات دون تداخل؟ وهل يستطيع المكبس تنفيذ عملية الإنتاج المطلوبة؟ يحتاج كل جواب إلى أدلة من رسومات القالب ومواصفات الماكينة، وإلى تجربة إنتاج متى أمكن ذلك عمليًا.
ابدأ بالقالب كما يُستخدم فعليًا
اجعل رسم تجميع القالب الحالي وإعدادات الإنتاج التي ثبتت صلاحيتها نقطة البداية. سجّل الأبعاد الكاملة للأداة ووزنها وطريقة تثبيتها ونوع الراتنج ووزن الحقنة، بما في ذلك قنوات التغذية، وزمن الدورة والمعدات المساعدة. أدرج الموصلات البارزة والأسطوانات الهيدروليكية وملحقات الرفع وأي ألواح أُضيفت منذ إصدار الرسم الأصلي.
يوفر المكبس الحالي أدلة تشغيلية مفيدة، لكن بيانات لوحة اسمه لا تمثل مواصفات كاملة للماكينة البديلة. فقد تكون الماكينة قد اختيرت بسعة تفوق الحاجة، أو قد يعتمد الإنتاج على تعديلات لم تُسجّل قط في سجلات المعدات. حدّد المتطلبات الفعلية بدلًا من الاكتفاء بطلب ماكينة بقوة إغلاق مماثلة.
تحقق من إمكانية الوصول للتركيب قبل ملاءمة القالب مع الصفائح
يجب أن يمر القالب عبر مسار التحميل المتاح قبل أن يستقر على صفائح التثبيت. قارن الأبعاد الكاملة للحيّز اللازم لتركيبه بتباعد قضبان الربط أفقيًا ورأسيًا، وفتحات الحواجز وإمكانية الوصول من الأعلى. تحقق من اتجاه التحميل المقصود والخلوص اللازم لمعدات الرفع. فقد يتسع القالب بعد تركيبه، ومع ذلك يصعب أو يستحيل تحميله بالطريقة المخطط لها.
ثم قيّم كيفية دعم القالب وتثبيته. فأبعاد الصفيحة لا تحدد تلقائيًا الحجم المقبول للقالب؛ إذ تهم أيضًا مساحة الدعم ومواضع البراغي وإمكانية الوصول إلى المشابك والوزن المسموح به للقالب. ويتطلب القالب المتدلي تقييمًا هندسيًا محددًا.
يمكن لألواح التكييف معالجة بعض اختلافات التثبيت، لكنها تضيف سُمكًا ووزنًا وقد تؤثر في مدى وصول الفوهة أو وصلات القاذف. أدرجها في حساب التوافق الكامل قبل الموافقة على تصنيعها.
ارتفاع القالب ومساحة الفتح فحصان مختلفان
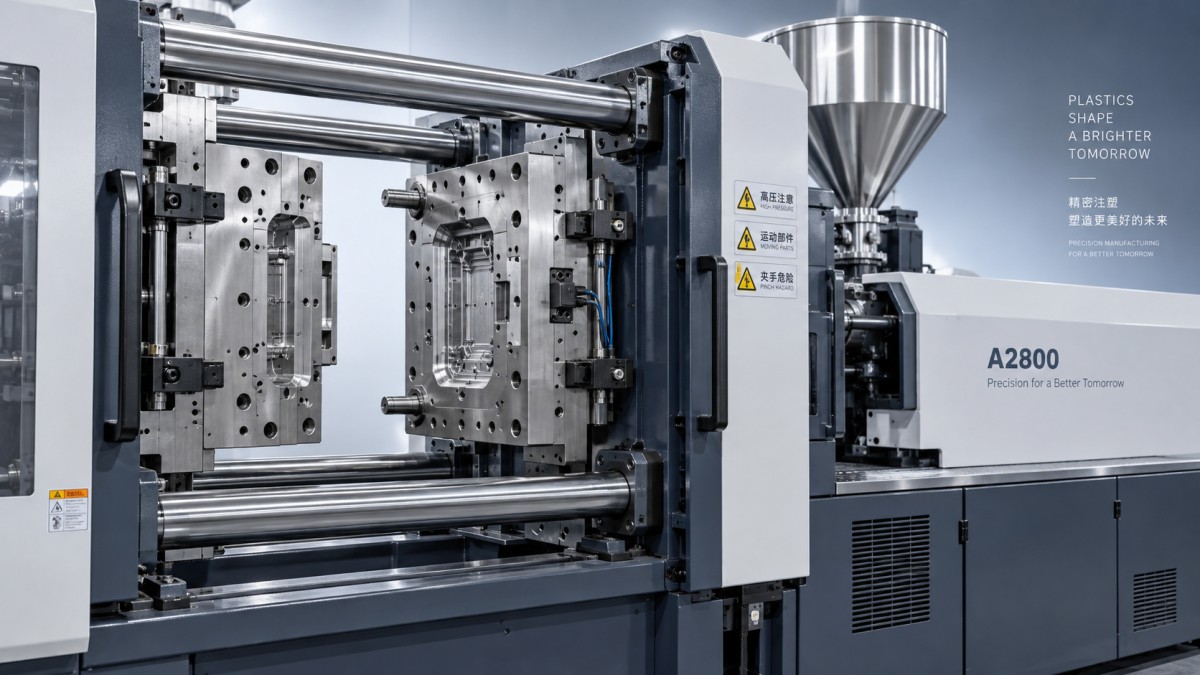
يجب أن يقع سُمك القالب عند إغلاقه ضمن نطاق ارتفاع القالب المسموح به للمكبس. وقد يتطلب القالب الذي يقل ارتفاعه عن الحد الأدنى ترتيب فواصل مصممًا هندسيًا؛ أما القالب الذي يتجاوز الحد الأقصى فقد يمنع وحدة الإغلاق من الإغلاق والتعشيق على نحو صحيح.
تتطلب مساحة الفتح تقييمًا منفصلًا. فقد يميز مورّدو الماكينات بين شوط الفتح وأقصى مسافة بين الصفائح، لذا قارن الأبعاد باستخدام نقاط مرجعية متماثلة. وتعتمد الفجوة المطلوبة على طريقة انفصال القالب وكيفية خروج القطعة منه.
قد يتطلب إخراج قطعة عميقة خلوصًا كبيرًا حتى عندما يكون قالبها صغيرًا نسبيًا. ويمكن أن تضيف القوالب ثلاثية الصفائح وصفائح التجريد وآليات فك البراغي واللباب الممتدة حركات إضافية. كما يتطلب دخول الروبوت وسحب الماسك مساحة. راجع تسلسل الإخراج كاملًا، بما في ذلك قناة التغذية، بدلًا من الاكتفاء بالتحقق من انفتاح القالب.
يشكل القذف واجهة إضافية: إذ يجب أن تتوافق مواضع القضبان وتفاصيل الوصلات والشوط والقوة مع الأداة. تأكد من قدرة القاذف على الرجوع بالكامل ومن توفر تأكيد الرجوع عند الحاجة. ولا يمكن لشوط قاذف إضافي أن يعوض نقص المساحة بين نصفي القالب.
هل يستطيع مكبس الحقن تنفيذ العملية؟
لا يثبت الملاءمة الميكانيكية سوى إمكانية تركيب الأداة. ويعتمد الإنتاج الموثوق أيضًا على أداء الإغلاق ووحدة الحقن والتحكم في الوظائف المساعدة للقالب.
ينبغي تحديد قوة الإغلاق بحسب متطلبات التجويف
تعتمد قوة الإغلاق المطلوبة على المساحة المسقطة للتجاويف وقنوات التغذية، إلى جانب الضغط المؤثر داخل القالب. وقد تتطلب قطعة عريضة وضحلة قوة إغلاق أكبر مما يوحي به وزنها. كما قد تزيد الجدران الرقيقة ومسارات التدفق الطويلة والبوابات الضيقة متطلبات الضغط.
استخدم بيانات الإنتاج المثبتة عند توفرها، واستعن بالحسابات الهندسية أو بمحاكاة العملية عند الحاجة. فقد يؤدي الإفراط في قوة الإغلاق إلى تسريع التآكل أو إعاقة تنفيس الهواء، بينما قد تسمح القوة غير الكافية بانفصال القالب وتكوّن الزوائد. ينبغي أن توفر الماكينة المختارة هامش تشغيل مناسبًا دون جعل أقصى قوة إغلاق المعيار الوحيد للاختيار.
قارن وحدات الحقن باستخدام الراتنج الفعلي
غالبًا ما تُحدَّد أوزان الحقن الواردة في الكتالوجات باستخدام مادة مرجعية. حوّل متطلبات الإنتاج إلى ما يناسب الراتنج المستخدم، وأدرج جميع التجاويف وقنوات التغذية الباردة والفوهة. ثم قارن الحجم الناتج بنطاق الحقن القابل للاستخدام للولب المحدد.
قد تؤدي الحقنة الصغيرة جدًا في أسطوانة كبيرة إلى زمن مكوث مفرط، ولا سيما مع المواد الحساسة للحرارة. أما الحقنة التي تقترب من سعة الوحدة فقد لا تترك هامشًا كافيًا لوسادة التشغيل والتغيرات المعتادة في العملية.
يجب أيضًا تقييم ضغط الحقن وسرعته معًا. فقد يوفر اللولب الأصغر ضغط حقن متاحًا أعلى، بينما يوفر اللولب الأكبر حجم حقن أكبر؛ لكن أيًا منهما لا يكون بالضرورة الأنسب للقالب. تحقق من قدرة الماكينة على توفير التدفق المطلوب عند الضغط المطلوب، ثم قيّم ضغط التثبيت ومدته وزمن استعادة اللولب وفقًا للدورة المستهدفة.
قد تحدد التوصيلات المساعدة تكلفة تغيير القالب
أدرج كل وظيفة يحتاج إليها القالب: سحب اللباب هيدروليكيًا، والصمامات الهوائية، وتسخين القنوات الساخنة، وبوابات الصمامات، ودوائر التبريد، ومستشعرات المواضع. قارن أنواع التوصيلات والسعة المتاحة وقدرة الماكينة على التحكم في التسلسل المطلوب.
لا يكون التوصيل الهيدروليكي الاحتياطي مفيدًا إلا إذا كان ضغطه وتدفقه وتوقيته مناسبًا للآلية. وبالمثل، يشمل توافق القنوات الساخنة سعة وحدة التحكم ونوع المزدوجة الحرارية والأسلاك وترتيب الموصلات. أما التبريد فيعتمد على التدفق المتاح والتحكم في درجة الحرارة، وليس على تطابق وصلات الخراطيم فحسب.
تحقق من كيفية تبادل المكبس للإشارات مع الروبوتات ووحدات التحكم في درجة الحرارة والمعدات الأخرى. يجب أن يمنع نظام التحكم الحركات المتعارضة وأن يتعرف على الشروط اللازمة للتشغيل الآمن. اتفق على المسؤولية عن المحولات وتعديلات الأسلاك وتكامل أنظمة التحكم قبل الشراء، إذ قد تصبح هذه المهام أساسية لبدء التشغيل.
قيّم الماكينات المجددة وفق المتطلبات نفسها
قد يكون المكبس المجدد بديلًا مناسبًا عندما يدعم تكوينه وحالته القالب المقصود. اطلب مواصفات الماكينة المعروضة فعليًا، بما في ذلك اللولب المركّب ووحدة التحكم ودوائر سحب اللباب وأي تعديلات.
تؤثر الحالة في إمكانية تحقيق القدرات الواردة في الكتالوج. ويستحق فحص حالة الصفائح ومحاذاتها وتشغيل وحدة الإغلاق وتآكل وحدة الحقن والأداء الهيدروليكي اهتمامًا خاصًا. فعلى سبيل المثال، قد يقوّض تآكل اللولب والأسطوانة ثبات وزن الحقن حتى عندما تكون سعة الحقن الاسمية كافية.
تورد JC INDUSTRY آلات جديدة ومجددة، وتعلن عن ضمان لمدة 24 شهرًا لكل منها. عند نقل المعدات، أرفق بهذا الضمان مواصفات توافق مكتوبة ومعايير قبول متفقًا عليها. فالتغطية بالضمان وإثبات قدرة العملية يجيبان عن سؤالين مختلفين عند الشراء.
اجعل الموافقة على الشراء مشروطة بنتيجة محددة
صنّف كل خيار على أنه متوافق مباشرةً، أو متوافق بعد تعديلات محددة، أو غير مناسب. وبالنسبة إلى الماكينة التي تتطلب تغييرات، أدرج في المقارنة تكاليف تصنيع الأدوات والمحولات وأنظمة التحكم والمعدات المساعدة والتركيب وتوقف الإنتاج. فقد يفوق العمل اللازم للتكييف أو طول دورة الإنتاج المستدامة أثر انخفاض سعر الشراء.
تستخدم تجربة القبول الأقوى القالب الحالي وراتنج الإنتاج والمعدات المساعدة المقصودة. قيّم الجودة الأبعادية والمظهرية وثبات وزن الحقن وإخراج القطعة واستقرار أداء الدورة بعد استقرار العملية. فإنتاج بضع قطع مقبولة لا يثبت ما تثبته دورة إنتاج متكررة.
إذا تعذرت التجربة قبل الشراء، وثّق مراجعة الأبعاد وتقييم العملية، وحدد المسؤولية عن كل تعديل، وبيّن آلية قبول بدء التشغيل. ابدأ مناقشة الشراء برسم القالب وسجل الإنتاج؛ فهما يحددان ما يجب أن توفره الماكينة البديلة فعليًا.