









Envie-nos uma Mensagem
O seu molde atual será compatível com uma nova prensa de moldagem por injeção?
O seu molde existente pode ser instalado numa nova prensa de injeção se as dimensões de montagem, os movimentos de operação e os requisitos de processamento estiverem dentro das capacidades da máquina. A correspondência da força de fecho, por si só, não garante compatibilidade. O molde pode caber entre as colunas, mas deixar espaço insuficiente para a remoção da peça, ou ser montado corretamente e, ainda assim, exigir uma pressão de injeção superior à que o fuso selecionado consegue fornecer.
Antes de se comprometer com uma máquina, avalie três questões distintas: o molde pode ser instalado com segurança, todos os movimentos podem ser concluídos sem interferências e a prensa consegue reproduzir o processo de produção necessário? Cada resposta deve ser fundamentada em desenhos do molde, especificações da máquina e, sempre que possível, um ensaio de produção.
Comece pelo molde tal como é utilizado na produção
Utilize como ponto de partida o desenho do conjunto do molde atualmente em uso e os parâmetros de produção comprovados. Registe as dimensões completas da ferramenta, o peso, a configuração de montagem, a resina, o peso da injeção, incluindo os canais, o tempo de ciclo e os equipamentos auxiliares. Inclua conectores salientes, cilindros hidráulicos, acessórios de elevação e quaisquer placas acrescentadas desde a emissão do desenho original.
A prensa existente fornece informações úteis sobre o funcionamento, mas os dados da placa de identificação não constituem uma especificação completa para a máquina de substituição. A máquina pode ter sido selecionada com capacidade excedentária, ou a produção pode depender de modificações que nunca foram incluídas nos registos do equipamento. Registe os requisitos reais em vez de simplesmente encomendar uma máquina com a mesma força de fecho.
Verifique o acesso para instalação antes de avaliar o encaixe nas placas
O molde tem de passar pelo percurso de carga disponível antes de poder ser colocado nas placas. Compare o envelope completo de instalação com o espaçamento horizontal e vertical entre as colunas, as aberturas das proteções e o acesso superior. Verifique a orientação de carga prevista e o espaço necessário para o equipamento de elevação. Uma ferramenta que cabe depois de instalada pode, ainda assim, ser difícil ou impossível de carregar pelo método previsto.
Em seguida, avalie como o molde será apoiado e fixado. As dimensões das placas não determinam automaticamente o tamanho de molde aceitável: também são importantes a área de apoio, as posições dos parafusos, o acesso para fixação e o peso admissível do molde. Uma ferramenta com saliência exige uma avaliação de engenharia específica.
As placas adaptadoras podem resolver algumas diferenças de montagem, mas acrescentam espessura e peso e podem afetar o alcance do bico ou as ligações do extrator. Inclua-as no cálculo completo de compatibilidade antes de aprovar o seu fabrico.
A altura do molde e o espaço de abertura são verificações distintas
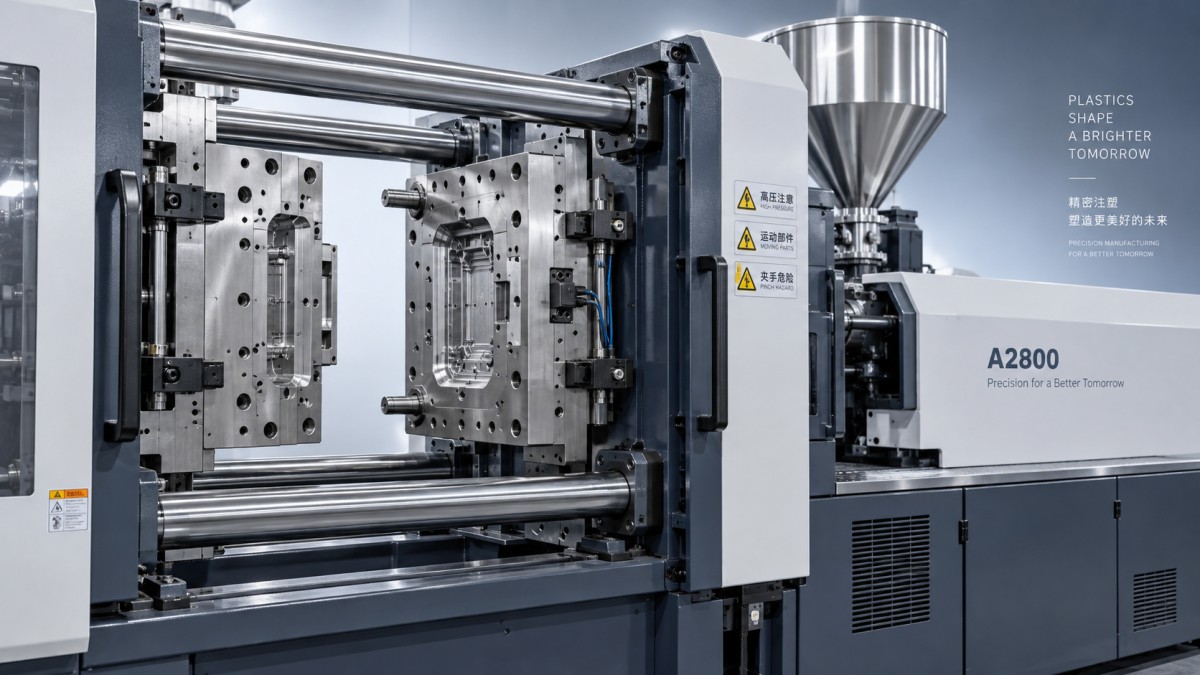
A espessura do molde fechado tem de estar dentro do intervalo de alturas de molde permitido pela prensa. Um molde abaixo do mínimo pode exigir um conjunto de espaçadores concebido por engenharia; um molde acima do máximo pode impedir que o sistema de fecho feche e bloqueie corretamente.
O espaço de abertura requer uma avaliação separada. Os fabricantes podem distinguir entre o curso de abertura e a abertura máxima, por isso compare as dimensões utilizando os mesmos pontos de referência. A folga necessária depende da forma como o molde se separa e de como a peça sai do molde.
Uma peça profunda pode exigir uma folga considerável, mesmo quando o molde é relativamente compacto. Moldes de três placas, placas extratoras, mecanismos de desenroscamento e machos alongados podem introduzir movimentos adicionais. A entrada do robô e a retirada da garra também ocupam espaço. Analise toda a sequência de remoção, incluindo o canal, em vez de verificar apenas se o molde abre.
A extração acrescenta outra interface: as posições das hastes, os detalhes do acoplamento, o curso e a força têm de ser adequados à ferramenta. Confirme que o extrator consegue regressar totalmente e que existe confirmação de retorno, quando necessário. Um curso de extração adicional não compensa a falta de espaço entre as metades do molde.
A prensa de injeção consegue reproduzir o processo?
O encaixe físico apenas confirma que a ferramenta pode ser montada. Uma produção fiável também depende do desempenho do sistema de fecho, da unidade de injeção e do controlo das funções auxiliares do molde.
A força de fecho deve corresponder às necessidades das cavidades
A força de fecho necessária depende da área projetada das cavidades e dos canais, bem como da pressão no interior do molde. Uma peça larga e pouco profunda pode exigir mais força de fecho do que o seu peso sugere. Paredes finas, percursos de fluxo longos e entradas restritivas podem aumentar a pressão necessária.
Utilize dados de produção comprovados, quando disponíveis, complementados por cálculos de engenharia ou simulação do processo, se necessário. Uma força de fecho excessiva pode acelerar o desgaste ou prejudicar a ventilação, enquanto uma força insuficiente pode permitir a separação do molde e provocar rebarbas. A prensa selecionada deve proporcionar uma margem operacional utilizável, sem fazer da força de fecho máxima o único critério de seleção.
Compare as unidades de injeção utilizando a resina real
As capacidades de injeção indicadas nos catálogos utilizam frequentemente um material de referência. Converta os requisitos para a resina utilizada na produção e inclua todas as cavidades, canais frios e o canal de alimentação. Compare o volume resultante com o intervalo de injeção útil do fuso selecionado.
Uma injeção muito pequena numa unidade de grande capacidade pode causar um tempo de residência excessivo, sobretudo com materiais sensíveis ao calor. Uma injeção próxima da capacidade da unidade pode deixar uma margem insuficiente para a almofada de material e para as variações normais do processo.
A pressão e a velocidade de injeção também devem ser avaliadas em conjunto. Um fuso mais pequeno pode oferecer uma pressão de injeção disponível mais elevada, enquanto um fuso maior proporciona um volume de injeção superior; nenhum dos dois é automaticamente mais adequado ao molde. Verifique se a máquina consegue fornecer o caudal necessário à pressão exigida e, em seguida, avalie a pressão e a duração de manutenção, bem como o tempo de recuperação do fuso, em função do ciclo previsto.
As ligações auxiliares podem determinar o custo da mudança de máquina
Liste todas as funções necessárias à ferramenta: extração de machos hidráulica, válvulas pneumáticas, aquecimento do canal quente, válvulas de entrada, circuitos de refrigeração e sensores de posição. Compare os tipos de ligação, a capacidade disponível e a capacidade da máquina para controlar a sequência necessária.
Uma ligação hidráulica disponível só é útil se a pressão, o caudal e a temporização forem adequados ao mecanismo. Do mesmo modo, a compatibilidade do canal quente inclui a capacidade do controlador, o tipo de termopar, a cablagem e a configuração dos conectores. A refrigeração depende do caudal disponível e do controlo da temperatura, não apenas da compatibilidade dos acessórios das mangueiras.
Verifique como a prensa comunica com robôs, controladores de temperatura e outros equipamentos. O sistema de controlo tem de impedir movimentos incompatíveis e reconhecer as condições necessárias para uma operação segura. Defina quem é responsável pelos adaptadores, pelas alterações de cablagem e pela integração do controlo antes da compra, uma vez que estas tarefas podem ser determinantes para a colocação em funcionamento.
Avalie as máquinas recondicionadas segundo os mesmos requisitos
Uma prensa recondicionada pode ser uma substituição adequada quando a sua configuração e o seu estado permitem utilizar o molde previsto. Solicite as especificações da máquina efetivamente proposta, incluindo o fuso instalado, o controlador, os circuitos de extração de machos e quaisquer modificações.
O estado da máquina determina se as capacidades indicadas no catálogo continuam a ser alcançáveis. Merecem atenção o estado e o alinhamento das placas, o funcionamento do sistema de fecho, o desgaste da unidade de injeção e o desempenho hidráulico. O desgaste do fuso e do cilindro, por exemplo, pode comprometer a consistência da injeção mesmo quando a capacidade nominal é suficiente.
A JC INDUSTRY fornece máquinas novas e recondicionadas e declara uma garantia de 24 meses para ambas. No caso da transferência de equipamento, associe essa garantia a uma especificação de compatibilidade por escrito e a critérios de aceitação acordados. A cobertura da garantia e a capacidade do processo demonstrada respondem a questões de compra diferentes.
Faça depender a aprovação da compra de um resultado definido
Classifique cada opção como diretamente compatível, compatível mediante modificações definidas ou inadequada. No caso de uma máquina que exija alterações, inclua na comparação o fabrico de ferramentas, os adaptadores, os controlos, os equipamentos auxiliares, a instalação e as interrupções da produção. Um preço de compra mais baixo pode ser superado pelos custos de adaptação ou por um ciclo sustentável mais lento.
O ensaio de aceitação mais conclusivo utiliza o molde existente, a resina de produção e os equipamentos auxiliares previstos. Avalie a qualidade dimensional e visual, a consistência da injeção, a remoção das peças e a estabilidade do ciclo depois de o processo estabilizar. Algumas peças aceitáveis demonstram menos do que uma produção repetível.
Se não for possível realizar um ensaio antes da compra, documente a análise dimensional e a avaliação do processo, atribua a responsabilidade por cada modificação e especifique como será feita a aceitação durante a colocação em funcionamento. Inicie a conversa de compra com o desenho do molde e o registo de produção: estes documentos estabelecem o que a máquina de substituição tem realmente de proporcionar.