









Wyślij nam wiadomość
Czy istniejącą formę można zamontować na nowej wtryskarce?
Istniejącą formę można zamontować w nowej wtryskarce, jeśli jej wymiary montażowe, ruchy robocze i wymagania procesowe mieszczą się w możliwościach maszyny. Sama zgodność siły zwarcia nie przesądza o kompatybilności. Forma może zmieścić się między kolumnami, a mimo to nie zapewniać wystarczającej przestrzeni do wyjęcia detalu. Może też być prawidłowo zamontowana, ale wymagać większego ciśnienia wtrysku, niż może zapewnić wybrany ślimak.
Przed wyborem maszyny należy rozważyć trzy odrębne kwestie: czy formę można bezpiecznie zainstalować, czy wszystkie ruchy mogą przebiegać bez kolizji oraz czy wtryskarka może odtworzyć wymagany proces produkcyjny. Każda odpowiedź powinna być poparta dokumentacją: rysunkami formy, specyfikacją maszyny i, jeśli to możliwe, próbą produkcyjną.
Zacznij od formy w jej rzeczywistych warunkach pracy
Punktem wyjścia powinny być aktualny rysunek zespołu formy oraz sprawdzone parametry produkcji. Zapisz pełne wymiary i masę narzędzia, sposób mocowania, rodzaj tworzywa, masę wtrysku wraz z układem wlewowym, czas cyklu i wyposażenie pomocnicze. Uwzględnij wystające złącza, siłowniki hydrauliczne, uchwyty do podnoszenia oraz wszelkie płyty dodane od czasu wydania pierwotnego rysunku.
Dotychczasowa wtryskarka dostarcza przydatnych informacji o pracy formy, ale dane z tabliczki znamionowej nie stanowią kompletnej specyfikacji dla maszyny zastępczej. Maszyna mogła zostać dobrana z nadwyżką wydajności albo produkcja może opierać się na modyfikacjach, których nie uwzględniono w dokumentacji urządzenia. Zarejestruj rzeczywiste wymagania zamiast po prostu zamawiać maszynę o równoważnej sile zwarcia.
Sprawdź dostęp do miejsca instalacji przed dopasowaniem do płyt mocujących
Przed umieszczeniem formy na płytach mocujących trzeba ją przetransportować przez dostępną drogę załadunku. Porównaj jej pełny obrys montażowy z poziomym i pionowym rozstawem kolumn, otworami w osłonach oraz dostępem od góry. Sprawdź planowaną orientację podczas załadunku i prześwit wymagany dla urządzeń podnoszących. Narzędzie, które mieści się po zamontowaniu, może być trudne lub niemożliwe do załadowania zaplanowaną metodą.
Następnie oceń sposób podparcia i mocowania formy. Wymiary płyt mocujących nie określają automatycznie dopuszczalnego rozmiaru formy — znaczenie mają również powierzchnia podparcia, położenie śrub, dostęp do zacisków i dopuszczalna masa formy. Forma wystająca poza obrys wymaga indywidualnej oceny technicznej.
Płyty adaptacyjne mogą rozwiązać niektóre problemy z mocowaniem, ale zwiększają grubość i masę zestawu oraz mogą wpływać na zasięg dyszy lub połączenia wyrzutnika. Uwzględnij je w pełnej analizie kompatybilności przed zatwierdzeniem ich wykonania.
Wysokość formy i przestrzeń otwarcia to odrębne kryteria
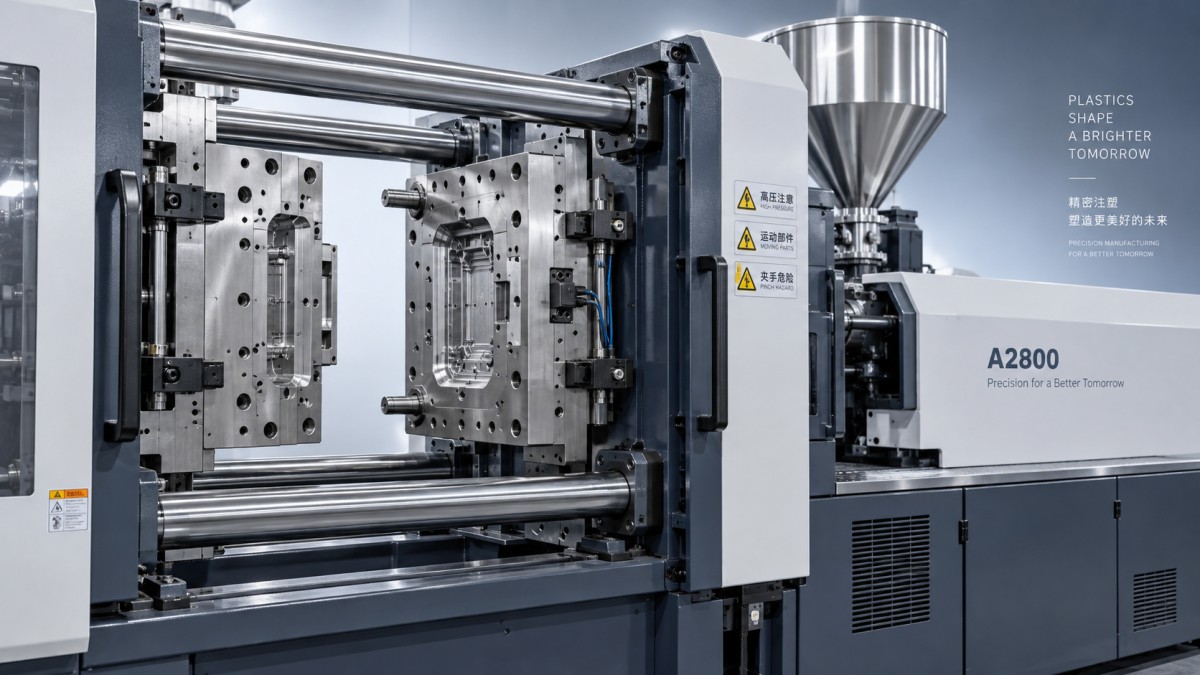
Grubość zamkniętej formy musi mieścić się w dopuszczalnym zakresie wysokości formy dla wtryskarki. W przypadku narzędzia poniżej minimalnej wysokości może być konieczne zastosowanie odpowiednio zaprojektowanej płyty dystansowej. Forma powyżej maksymalnej wysokości może uniemożliwić prawidłowe zamknięcie i zablokowanie układu zamykającego.
Przestrzeń otwarcia wymaga osobnej oceny. Producenci maszyn mogą rozróżniać skok otwarcia i maksymalną odległość między płytami, dlatego porównuj wymiary, stosując te same punkty odniesienia. Wymagana szczelina zależy od sposobu rozdzielania formy i wyjmowania detalu.
Głęboki detal może wymagać znacznego prześwitu, nawet jeśli sama forma jest stosunkowo kompaktowa. Formy trójpłytowe, płyty ściągające, mechanizmy odkręcające i wysuwane rdzenie mogą wprowadzać dodatkowe ruchy. Miejsce zajmują również wejście robota i wycofanie chwytaka. Przeanalizuj pełną sekwencję wyjmowania, łącznie z układem wlewowym, zamiast sprawdzać wyłącznie, czy forma się otwiera.
Wyrzutnik stanowi kolejne miejsce połączenia: położenie i rodzaj sprzęgów, skok oraz siła muszą odpowiadać formie. Upewnij się, że wyrzutnik może całkowicie powrócić oraz że w razie potrzeby dostępne jest potwierdzenie powrotu. Dodatkowy skok wyrzutnika nie zrekompensuje zbyt małej przestrzeni między połówkami formy.
Czy wtryskarka może odtworzyć wymagany proces?
Dopasowanie mechaniczne potwierdza jedynie, że formę można zamontować. Niezawodna produkcja zależy także od parametrów układu zamykającego, zespołu wtryskowego i sterowania funkcjami pomocniczymi formy.
Dobierz siłę zwarcia do wymagań gniazda
Wymagana siła zwarcia zależy od powierzchni rzutu gniazd i układu wlewowego oraz ciśnienia panującego wewnątrz formy. Szeroki, płytki detal może wymagać większej siły zwarcia, niż wynikałoby to z jego masy. Cienkie ścianki, długie drogi płynięcia i wąskie przewężki mogą zwiększać wymagane ciśnienie.
W miarę możliwości korzystaj ze sprawdzonych danych produkcyjnych, a w razie potrzeby uzupełnij je obliczeniami technicznymi lub symulacją procesu. Zbyt duża siła zwarcia może przyspieszać zużycie lub pogarszać odpowietrzanie, natomiast zbyt mała może powodować rozchodzenie się formy i powstawanie wypływek. Wybrana wtryskarka powinna zapewniać użyteczny zapas parametrów, a maksymalna siła zwarcia nie powinna być jedynym kryterium wyboru.
Porównaj zespoły wtryskowe, uwzględniając rzeczywiste tworzywo
Katalogowe masy wtrysku często podawane są dla materiału referencyjnego. Przelicz wymagania dla tworzywa stosowanego w produkcji i uwzględnij wszystkie gniazda, zimne kanały oraz wlew główny. Porównaj uzyskaną objętość z użytecznym zakresem wtrysku dla wybranego ślimaka.
Bardzo mały wtrysk przy dużym cylindrze może powodować zbyt długi czas przebywania tworzywa, zwłaszcza w przypadku materiałów wrażliwych na temperaturę. Wtrysk bliski maksymalnej pojemności zespołu może nie pozostawić wystarczającego zapasu na poduszkę i typowe wahania procesu.
Należy również ocenić łącznie ciśnienie i prędkość wtrysku. Mniejszy ślimak może zapewniać wyższe dostępne ciśnienie wtrysku, a większy — większą objętość wtrysku; żadne z tych rozwiązań nie jest automatycznie lepsze dla danej formy. Sprawdź, czy maszyna może zapewnić wymagany przepływ przy wymaganym ciśnieniu, a następnie oceń ciśnienie i czas docisku oraz czas powrotu ślimaka w odniesieniu do zakładanego cyklu.
Przyłącza urządzeń pomocniczych mogą przesądzić o koszcie przezbrojenia
Sporządź wykaz wszystkich funkcji wymaganych przez formę: hydraulicznych rdzeni, zaworów pneumatycznych, grzania kanałów gorących, zaworów iglicowych, obiegów chłodzenia i czujników położenia. Porównaj typy przyłączy, dostępną wydajność oraz możliwości sterowania wymaganymi sekwencjami.
Wolne przyłącze hydrauliczne będzie przydatne tylko wtedy, gdy jego ciśnienie, przepływ i czas działania odpowiadają wymaganiom mechanizmu. Kompatybilność układu gorącokanałowego obejmuje również wydajność regulatora, typ termopary, okablowanie i rodzaj złącza. W przypadku chłodzenia liczą się dostępny przepływ i regulacja temperatury, a nie samo dopasowanie końcówek przewodów.
Sprawdź sposób wymiany sygnałów przez wtryskarkę z robotami, regulatorami temperatury i pozostałym wyposażeniem. Układ sterowania musi zapobiegać kolizjom ruchów i rozpoznawać warunki wymagane do bezpiecznej pracy. Przed zakupem uzgodnij odpowiedzialność za adaptery, zmiany okablowania i integrację układu sterowania, ponieważ prace te mogą mieć kluczowe znaczenie dla uruchomienia.
Oceniaj maszyny po regeneracji według tych samych wymagań
Prasa po regeneracji może być odpowiednią maszyną zastępczą, jeśli jej konfiguracja i stan pozwalają na pracę z planowaną formą. Poproś o specyfikację konkretnej oferowanej maszyny, uwzględniającą zamontowany ślimak, sterownik, obwody rdzeni i wszelkie modyfikacje.
Stan maszyny wpływa na to, czy będzie ona w stanie osiągnąć parametry katalogowe. Należy zwrócić uwagę na stan i ustawienie płyt mocujących, działanie układu zamykającego, zużycie zespołu wtryskowego oraz parametry układu hydraulicznego. Przykładowo zużycie ślimaka i cylindra może pogorszyć powtarzalność wtrysku, nawet jeśli nominalna pojemność wtrysku jest wystarczająca.
JC INDUSTRY dostarcza zarówno nowe maszyny, jak i maszyny po regeneracji, i deklaruje 24-miesięczną gwarancję na oba rodzaje. W przypadku przeniesienia wyposażenia należy uzupełnić tę gwarancję o pisemną specyfikację kompatybilności i uzgodnione kryteria odbioru. Zakres gwarancji i potwierdzona zdolność do realizacji procesu odpowiadają na różne pytania zakupowe.
Uzależnij zatwierdzenie zakupu od określonego wyniku
Zaklasyfikuj każdą rozważaną maszynę jako bezpośrednio kompatybilną, kompatybilną po wprowadzeniu określonych modyfikacji albo nieodpowiednią. W przypadku maszyny wymagającej zmian uwzględnij w porównaniu wykonanie narzędzi, adaptery, układy sterowania, wyposażenie pomocnicze, instalację i przerwy w produkcji. Niższa cena zakupu może zostać zniwelowana przez prace adaptacyjne lub niższą stabilną wydajność cyklu.
Najbardziej miarodajna próba odbiorcza wykorzystuje istniejącą formę, tworzywo produkcyjne i planowane urządzenia pomocnicze. Po ustabilizowaniu procesu oceń jakość wymiarową i wizualną, powtarzalność wtrysku, wyjmowanie detali oraz stabilność czasu cyklu. Kilka zgodnych detali potwierdza mniej niż powtarzalna seria produkcyjna.
Jeśli nie można przeprowadzić próby przed zakupem, udokumentuj ocenę wymiarową i analizę procesu, przypisz odpowiedzialność za każdą modyfikację oraz określ zasady odbioru podczas uruchomienia. Rozpocznij rozmowy zakupowe od rysunku formy i dokumentacji produkcyjnej — pozwalają one ustalić, jakie parametry maszyna zastępcza musi rzeczywiście zapewnić.