









Изпратете ни съобщение
Ще пасне ли съществуващата ви шприцформа на нова машина за шприцване?
Съществуващата ви форма може да бъде използвана с нова машина за шприцване, ако монтажните ѝ размери, работните движения и изискванията към процеса са в рамките на възможностите на машината. Само съвпадението на силата на затваряне не доказва съвместимост. Формата може да се побере между колоните, но да няма достатъчно място за изваждане на детайла; възможно е и да се монтира правилно, но да изисква по-високо налягане на впръскване, отколкото избраният шнек може да осигури.
Преди да се ангажирате с покупка на машина, оценете три отделни въпроса: може ли формата да бъде монтирана безопасно, могат ли всички движения да се извършват без препятствия и може ли машината да възпроизведе необходимия производствен процес? За всеки отговор са нужни доказателства от чертежите на формата, спецификациите на машината и, когато е възможно, производствено изпитване.
Започнете с формата в реалните ѝ работни условия
Като отправна точка използвайте чертежа на текущия монтаж на формата и доказаните производствени настройки. Запишете пълните размери и тегло на инструмента, начина на монтаж, смолата, теглото на шприцваната доза заедно с леяковата система, времето на цикъла и спомагателното оборудване. Включете стърчащите съединители, хидравличните цилиндри, приспособленията за повдигане и всички плочи, добавени след издаването на първоначалния чертеж.
Съществуващата преса предоставя полезни данни за работата, но табелката ѝ не е пълна спецификация за заместващата машина. Възможно е машината да е избрана с излишен капацитет или производството да разчита на промени, които никога не са били вписани в документацията на оборудването. Определете реалните изисквания, вместо просто да поръчате машина със същата сила на затваряне.
Проверете достъпа за монтаж, преди да проверите прилягането към плочите
Формата трябва да премине по наличния маршрут за товарене, преди да бъде поставена върху плочите. Сравнете пълния монтажен габарит с хоризонталното и вертикалното разстояние между колоните, отворите на предпазните ограждения и достъпа отгоре. Проверете предвидената ориентация при товарене и свободното пространство, необходимо за повдигащото оборудване. Инструмент, който се побира след монтаж, може все пак да бъде труден или невъзможен за поставяне по планирания начин.
След това преценете как формата ще бъде подпряна и закрепена. Размерите на плочите не определят автоматично допустимия размер на формата: важни са също опорната площ, позициите на болтовете, достъпът за скобите и допустимото тегло на формата. За инструмент, който излиза извън опорната площ, е необходима конкретна инженерна оценка.
Адаптерните плочи могат да компенсират някои разлики в монтажа, но увеличават дебелината и теглото и могат да повлияят на достигането на дюзата или на връзките на изхвъргача. Включете ги в цялостната оценка на съвместимостта, преди да одобрите изработката им.
Височината на формата и пространството за отваряне са различни проверки
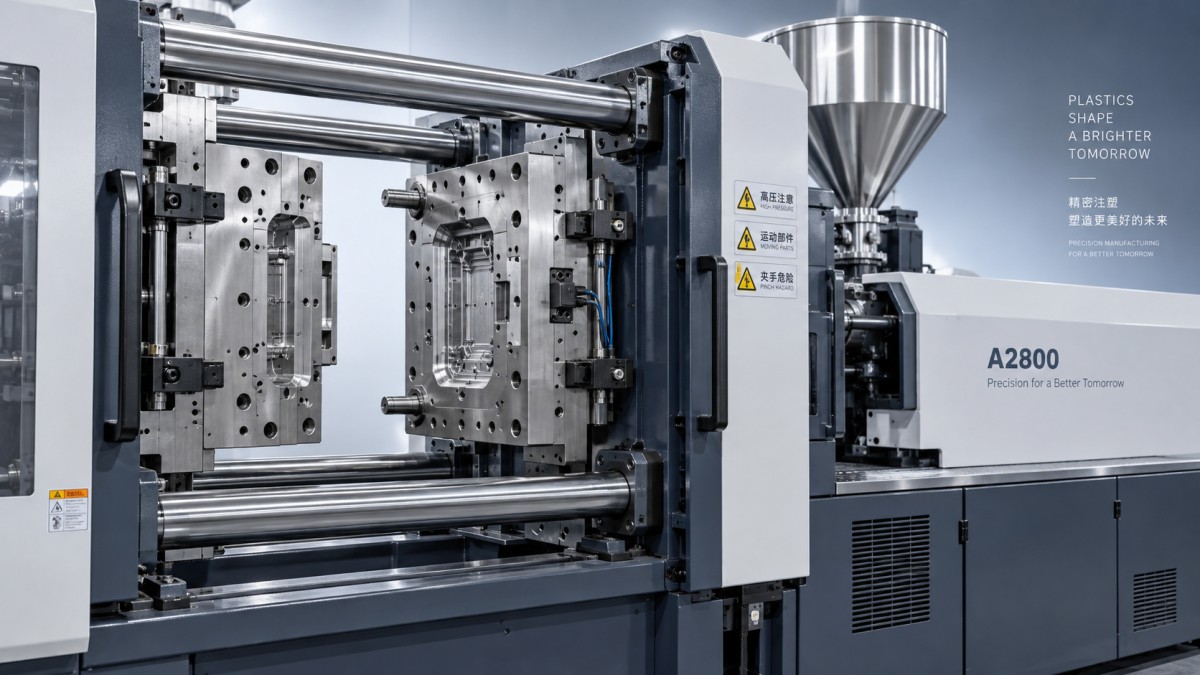
Дебелината на затворената форма трябва да е в рамките на допустимия диапазон за височина на формата на пресата. При инструмент под минималната височина може да е необходима инженерно проектирана система от дистанционни плочи; инструмент над максималната височина може да попречи на правилното затваряне и заключване на затягащия механизъм.
Пространството за отваряне трябва да се оцени отделно. Производителите на машини може да разграничават хода на отваряне от максималното разстояние между плочите, затова сравнявайте размерите, като използвате едни и същи отправни точки. Необходимата междина зависи от начина на разделяне на формата и изваждането на детайла.
Дълбок детайл може да изисква значителен просвет дори когато формата му е сравнително компактна. Триплочните форми, оголващите плочи, механизмите за развиване и удължените сърцевини могат да добавят допълнителни движения. Влизането на робота и изтеглянето на захвата също заемат пространство. Проверете цялата последователност на изваждане, включително леяка, вместо да проверявате само дали формата се отваря.
Изхвърлянето добавя още един интерфейс: позициите на прътите, съединителните елементи, ходът и силата трябва да са подходящи за инструмента. Уверете се, че изхвъргачът може да се върне докрай и че при необходимост има потвърждение за връщането му. Допълнителният ход на изхвъргача не може да компенсира недостатъчното пространство между половините на формата.
Може ли машината за шприцване да възпроизведе процеса?
Физическото прилягане доказва единствено, че инструментът може да бъде монтиран. Надеждното производство зависи също от работата на затягащия механизъм, инжекционния възел и управлението на спомагателните функции на формата.
Силата на затваряне трябва да отговаря на изискванията на кухините
Необходимата сила на затваряне зависи от проектираната площ на кухините и леяковата система, както и от налягането във формата. Широк, плитък детайл може да изисква по-голяма сила на затваряне, отколкото подсказва теглото му. Тънките стени, дългите пътища на потока и ограничителните леяци могат да повишат необходимото налягане.
Когато има налични доказани производствени данни, използвайте ги, като при необходимост ги допълните с инженерни изчисления или симулация на процеса. Прекомерната сила на затваряне може да ускори износването или да влоши обезвъздушаването, а недостатъчната може да доведе до разтваряне на формата и образуване на мустаци. Избраната преса трябва да осигурява достатъчен работен резерв, без максималната сила на затваряне да бъде единственият критерий за избор.
Сравнявайте инжекционните възли с действителната смола
Каталожните тегла на шприцваната доза често са посочени за референтен материал. Преизчислете необходимото количество за производствената смола и включете всички кухини, студената леякова система и леяка. Сравнете получения обем с използваемия диапазон на дозата за избрания шнек.
Много малка доза в голям цилиндър може да доведе до прекомерно време на престой, особено при чувствителни към топлина материали. Доза, близка до капацитета на възела, може да не остави достатъчен резерв за работната възглавница и нормалните вариации в процеса.
Налягането и скоростта на впръскване също трябва да се оценяват заедно. По-малкият шнек може да осигури по-високо налягане на впръскване, докато по-големият осигурява по-голям обем на дозата; нито единият автоматично е по-подходящ за формата. Проверете дали машината може да осигури необходимия дебит при необходимото налягане, след което оценете налягането и продължителността на допълнителното притискане, както и времето за възстановяване на шнека спрямо предвидения цикъл.
Спомагателните връзки могат да определят разходите за пренастройване
Избройте всички функции, необходими на инструмента: хидравлични изтеглящи сърцевини, пневматични клапани, нагряване на горещоканалната система, иглени клапани, охладителни контури и датчици за положение. Сравнете типовете връзки и наличния капацитет, както и възможностите на машината да управлява необходимата последователност.
Свободната хидравлична връзка е полезна само ако налягането, дебитът и времето ѝ на действие отговарят на механизма. Съвместимостта с горещоканална система включва също капацитета на контролера, типа термодвойки, окабеляването и разположението на съединителите. Охлаждането зависи от наличния дебит и температурния контрол, а не просто от съвпадението на накрайниците на маркучите.
Проверете как пресата обменя сигнали с роботите, температурните контролери и другото оборудване. Системата за управление трябва да предотвратява конфликтни движения и да разпознава условията, необходими за безопасна работа. Преди покупката уточнете кой отговаря за адаптерите, промените в окабеляването и интеграцията на управлението, тъй като тези задачи могат да се окажат решаващи за пускането в експлоатация.
Оценявайте ремонтираните машини според същите изисквания
Ремонтирана преса може да бъде подходящ заместител, когато конфигурацията и състоянието ѝ отговарят на предвидената работа с формата. Поискайте спецификацията на конкретно предлаганата машина, включително монтирания шнек, контролера, хидравличните контури за изтегляне на сърцевини и всички модификации.
Състоянието определя дали каталожните възможности остават постижими. Обърнете внимание на състоянието и центровката на плочите, работата на затягащия механизъм, износването на инжекционния възел и хидравличните характеристики. Например износването на шнека и цилиндъра може да влоши постоянството на дозата дори когато номиналният капацитет е достатъчен.
JC INDUSTRY доставя както нови, така и ремонтирани машини и посочва 24-месечна гаранция и за двата вида. При прехвърляне на оборудване съчетавайте тази гаранция с писмена спецификация за съвместимост и договорени критерии за приемане. Гаранционното покритие и доказаната способност за изпълнение на процеса отговарят на различни въпроси при покупката.
Обвържете одобрението на покупката с ясно определен резултат
Класифицирайте всеки кандидат като пряко съвместим, съвместим при точно определени модификации или неподходящ. За машина, изискваща промени, включете в сравнението изработката на инструментална екипировка, адаптерите, управлението, спомагателното оборудване, монтажа и прекъсването на производството. По-ниската покупна цена може да бъде надвишена от разходите за адаптиране или от по-бавен устойчив производствен цикъл.
Най-надеждното приемателно изпитване използва съществуващата форма, производствената смола и предвиденото спомагателно оборудване. След стабилизиране на процеса оценете размерите и външния вид, постоянството на дозата, изваждането на детайлите и стабилността на цикъла. Няколко приемливи детайла са по-слабо доказателство от повтаряем производствен цикъл.
Ако преди покупката не може да се проведе изпитване, документирайте проверката на размерите и оценката на процеса, възложете отговорността за всяка модификация и уточнете условията за приемане при пускането в експлоатация. Започнете обсъждането на покупката с чертежа на формата и производствената документация: те определят какво в действителност трябва да осигури заместващата машина.