









ส่งข้อความถึงเรา
แม่พิมพ์ที่มีอยู่จะใช้กับเครื่องฉีดขึ้นรูปเครื่องใหม่ได้หรือไม่?
แม่พิมพ์ที่มีอยู่สามารถใช้กับเครื่องฉีดขึ้นรูปเครื่องใหม่ได้ หากขนาดติดตั้ง การเคลื่อนไหวขณะทำงาน และข้อกำหนดด้านกระบวนการผลิตอยู่ภายในขีดความสามารถของเครื่อง การที่แรงปิดแม่พิมพ์ตรงกันเพียงอย่างเดียวไม่เพียงพอที่จะยืนยันความเข้ากันได้ แม่พิมพ์อาจติดตั้งอยู่ระหว่างเสาดึงได้ แต่มีพื้นที่ไม่เพียงพอสำหรับการนำชิ้นงานออก หรืออาจติดตั้งได้อย่างถูกต้องแต่ต้องใช้แรงดันฉีดสูงกว่าที่สกรูที่เลือกสามารถจ่ายได้.
ก่อนตัดสินใจเลือกเครื่องจักร ให้ประเมินคำถามแยกกันสามประการ ได้แก่ สามารถติดตั้งแม่พิมพ์ได้อย่างปลอดภัยหรือไม่ การเคลื่อนไหวทุกขั้นตอนสามารถดำเนินการได้โดยไม่เกิดการรบกวนหรือไม่ และเครื่องฉีดสามารถทำซ้ำกระบวนการผลิตที่ต้องการได้หรือไม่ คำตอบแต่ละข้อควรมีหลักฐานจากแบบแม่พิมพ์ ข้อมูลจำเพาะของเครื่องจักร และในกรณีที่ทำได้ ควรมีการทดลองผลิตจริงประกอบด้วย.
เริ่มต้นจากสภาพการทำงานจริงของแม่พิมพ์
ใช้แบบประกอบแม่พิมพ์ปัจจุบันและค่าการผลิตที่ผ่านการพิสูจน์แล้วเป็นจุดเริ่มต้น บันทึกขนาดโดยรวมของแม่พิมพ์ น้ำหนัก รูปแบบการติดตั้ง เรซิน น้ำหนักช็อตรวมรันเนอร์ เวลารอบการผลิต และอุปกรณ์เสริมทั้งหมด รวมถึงขั้วต่อที่ยื่นออกมา กระบอกไฮดรอลิก อุปกรณ์ยก และแผ่นเพลตใด ๆ ที่เพิ่มเข้ามาหลังจากออกแบบฉบับเดิม.
เครื่องฉีดเดิมให้ข้อมูลการทำงานที่เป็นประโยชน์ แต่ข้อมูลบนป้ายชื่อเครื่องไม่ใช่ข้อมูลจำเพาะที่ครบถ้วนสำหรับเครื่องทดแทน เครื่องจักรอาจถูกเลือกให้มีขีดความสามารถสูงเกินความจำเป็น หรือการผลิตอาจพึ่งพาการดัดแปลงที่ไม่เคยถูกบันทึกไว้ในข้อมูลอุปกรณ์ ดังนั้นควรเก็บข้อมูลความต้องการที่เกิดขึ้นจริง แทนการสั่งซื้อเครื่องที่มีแรงปิดแม่พิมพ์เทียบเท่ากันเพียงอย่างเดียว.
ตรวจสอบการเข้าถึงสำหรับติดตั้งก่อนตรวจสอบขนาดเพลต
แม่พิมพ์ต้องสามารถผ่านเส้นทางขนย้ายที่มีอยู่ได้ก่อนจึงจะวางบนเพลตได้ เปรียบเทียบขอบเขตการติดตั้งทั้งหมดของแม่พิมพ์กับระยะห่างระหว่างเสาดึงในแนวนอนและแนวตั้ง ช่องเปิดของการ์ดป้องกัน และพื้นที่เหนือศีรษะ ตรวจสอบทิศทางการยกติดตั้งที่กำหนดไว้และระยะห่างที่จำเป็นสำหรับอุปกรณ์ยก แม่พิมพ์ที่ติดตั้งได้เมื่ออยู่ในตำแหน่งแล้ว อาจยังคงขนย้ายได้ยากหรือไม่สามารถขนย้ายได้ด้วยวิธีที่วางแผนไว้.
จากนั้นประเมินว่าแม่พิมพ์จะได้รับการรองรับและยึดอย่างไร ขนาดเพลตไม่ได้เป็นตัวกำหนดขนาดแม่พิมพ์ที่ยอมรับได้โดยอัตโนมัติ พื้นที่รองรับ ตำแหน่งสลักเกลียว การเข้าถึงแคลมป์ และน้ำหนักแม่พิมพ์ที่อนุญาตล้วนมีความสำคัญ แม่พิมพ์ที่ยื่นเกินขอบจำเป็นต้องได้รับการประเมินทางวิศวกรรมโดยเฉพาะ.
แผ่นอะแดปเตอร์สามารถแก้ไขความแตกต่างบางประการด้านการติดตั้งได้ แต่จะเพิ่มความหนาและน้ำหนัก และอาจส่งผลต่อระยะเอื้อมของหัวฉีดหรือจุดเชื่อมต่อชุดดันชิ้นงาน ต้องรวมแผ่นอะแดปเตอร์ไว้ในการคำนวณความเข้ากันได้ทั้งหมดก่อนอนุมัติการผลิต.
ความสูงแม่พิมพ์และพื้นที่เปิดเป็นการตรวจสอบคนละส่วนกัน
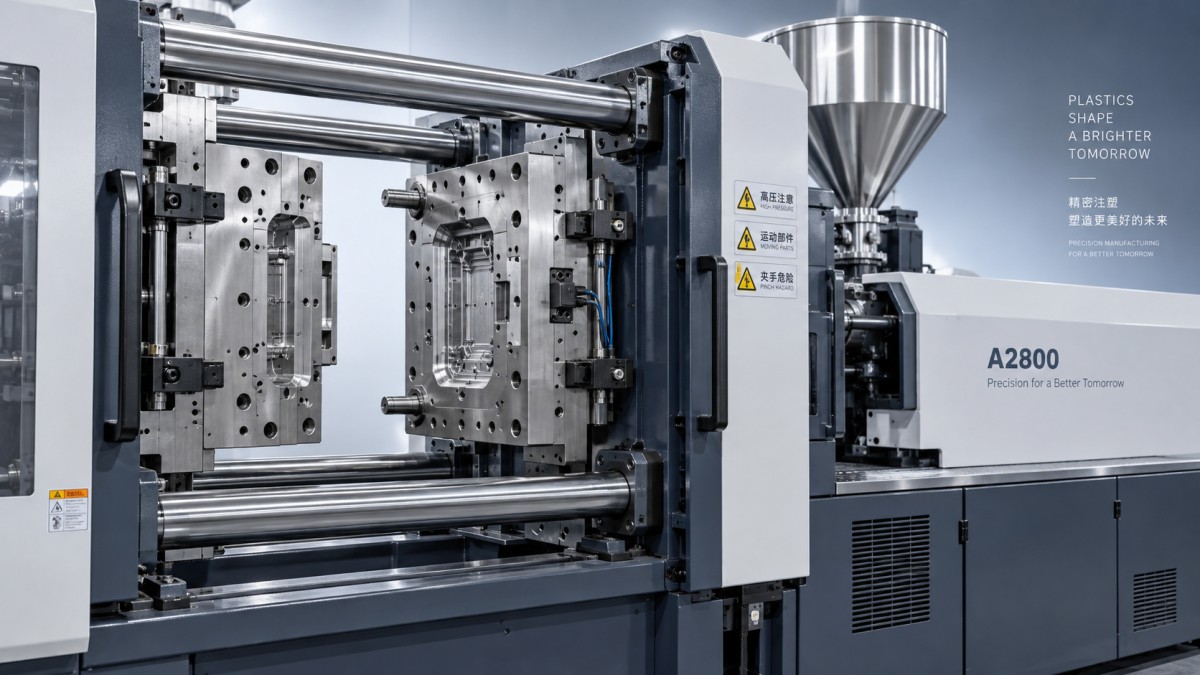
ความหนาของแม่พิมพ์เมื่อปิดต้องอยู่ภายในช่วงความสูงแม่พิมพ์ที่เครื่องฉีดอนุญาต แม่พิมพ์ที่ต่ำกว่าค่าต่ำสุดอาจต้องใช้ชุดตัวเว้นระยะที่ออกแบบทางวิศวกรรม ส่วนแม่พิมพ์ที่สูงกว่าค่าสูงสุดอาจทำให้แคลมป์ปิดและล็อกได้ไม่ถูกต้อง.
พื้นที่เปิดต้องได้รับการประเมินแยกต่างหาก ผู้ผลิตเครื่องจักรอาจแยกระหว่างระยะชักเปิดกับระยะเปิดสูงสุด ดังนั้นควรเปรียบเทียบขนาดโดยใช้จุดอ้างอิงเดียวกัน ช่องว่างที่ต้องการขึ้นอยู่กับวิธีแยกส่วนของแม่พิมพ์และวิธีนำชิ้นส่วนออกจากแม่พิมพ์.
ชิ้นส่วนที่มีความลึกมากอาจต้องการระยะห่างมาก แม้แม่พิมพ์จะมีขนาดกะทัดรัดก็ตาม แม่พิมพ์สามเพลต เพลตดันชิ้นงาน กลไกคลายเกลียว และแกนเลื่อนยาวอาจทำให้เกิดการเคลื่อนไหวเพิ่มเติม การสอดเข้าไปของหุ่นยนต์และการถอนกริปเปอร์ก็ใช้พื้นที่เช่นกัน ให้ทบทวนลำดับการนำชิ้นงานออกทั้งหมด รวมถึงรันเนอร์ แทนการตรวจสอบเพียงว่าแม่พิมพ์เปิดได้หรือไม่.
ระบบดันชิ้นงานเป็นจุดเชื่อมต่ออีกส่วนหนึ่ง ตำแหน่งก้านดัน รายละเอียดข้อต่อ ระยะชัก และแรงดันต้องเหมาะสมกับแม่พิมพ์ ตรวจสอบให้แน่ใจว่าชุดดันสามารถกลับสู่ตำแหน่งเดิมได้เต็มที่ และมีสัญญาณยืนยันการกลับตำแหน่งเมื่อจำเป็น ระยะชักดันเพิ่มเติมไม่สามารถชดเชยพื้นที่ระหว่างครึ่งแม่พิมพ์ที่ไม่เพียงพอได้.
เครื่องฉีดขึ้นรูปสามารถทำซ้ำกระบวนการผลิตได้หรือไม่
การติดตั้งทางกายภาพได้เพียงยืนยันว่าแม่พิมพ์สามารถติดตั้งบนเครื่องได้เท่านั้น การผลิตที่เชื่อถือได้ยังขึ้นอยู่กับประสิทธิภาพของชุดปิดแม่พิมพ์ ชุดฉีด และการควบคุมฟังก์ชันเสริมของแม่พิมพ์.
แรงปิดแม่พิมพ์ควรพิจารณาตามความต้องการของคาวิตี้
แรงปิดแม่พิมพ์ที่ต้องการขึ้นอยู่กับพื้นที่ฉายของคาวิตี้และรันเนอร์ รวมถึงแรงดันที่เกิดขึ้นภายในแม่พิมพ์ ชิ้นส่วนที่กว้างและตื้นอาจต้องใช้แรงปิดมากกว่าน้ำหนักของชิ้นส่วนที่บ่งชี้ ผนังบาง เส้นทางการไหลยาว และเกตที่มีความต้านทานสูงอาจเพิ่มความต้องการด้านแรงดัน.
ใช้ข้อมูลการผลิตที่ผ่านการพิสูจน์แล้วเมื่อมีข้อมูลดังกล่าว พร้อมสนับสนุนด้วยการคำนวณทางวิศวกรรม หรือการจำลองกระบวนการเมื่อจำเป็น แรงปิดที่มากเกินไปอาจเร่งการสึกหรอหรือทำให้การระบายอากาศลดลง ขณะที่แรงปิดไม่เพียงพออาจทำให้แม่พิมพ์แยกออกและเกิดครีบ เครื่องฉีดที่เลือกควรมีช่วงสำรองสำหรับการทำงานที่เหมาะสม โดยไม่ใช้แรงปิดสูงสุดเป็นเกณฑ์เดียวในการเลือกเครื่อง.
เปรียบเทียบชุดฉีดโดยใช้เรซินจริง
น้ำหนักช็อตในแค็ตตาล็อกมักอ้างอิงวัสดุมาตรฐาน ให้แปลงความต้องการตามเรซินที่ใช้ในการผลิตจริง และรวมทุกคาวิตี้ รันเนอร์เย็น และสปรู เปรียบเทียบปริมาตรที่ได้กับช่วงน้ำหนักช็อตที่ใช้งานได้ของสกรูที่เลือก.
การใช้ช็อตขนาดเล็กมากในกระบอกฉีดขนาดใหญ่อาจทำให้วัสดุอยู่ในกระบอกนานเกินไป โดยเฉพาะวัสดุที่ไวต่อความร้อน ส่วนช็อตที่ใกล้ความจุของชุดฉีดมากเกินไปอาจทำให้ไม่มีระยะเผื่อเพียงพอสำหรับการทำงานและความแปรผันตามปกติของกระบวนการ.
ต้องประเมินแรงดันฉีดและความเร็วฉีดร่วมกันด้วย สกรูขนาดเล็กอาจให้แรงดันฉีดที่มีอยู่สูงกว่า ขณะที่สกรูขนาดใหญ่ให้ปริมาตรช็อตมากกว่า แต่ไม่มีแบบใดที่เหมาะกับแม่พิมพ์มากกว่าโดยอัตโนมัติ ตรวจสอบว่าเครื่องสามารถจ่ายอัตราการไหลที่ต้องการภายใต้แรงดันที่ต้องการได้ จากนั้นประเมินแรงดันย้ำ ระยะเวลาย้ำ และเวลารีคัฟเวอรีของสกรูเทียบกับรอบการผลิตที่ต้องการ.
จุดเชื่อมต่ออุปกรณ์เสริมอาจเป็นตัวกำหนดต้นทุนการเปลี่ยนเครื่อง
จัดทำรายการฟังก์ชันทั้งหมดที่แม่พิมพ์ต้องใช้ ได้แก่ ชุดดึงแกนไฮดรอลิก วาล์วนิวแมติก ระบบทำความร้อนฮอตรันเนอร์ วาล์วเกต วงจรหล่อเย็น และเซ็นเซอร์ตำแหน่ง เปรียบเทียบประเภทจุดเชื่อมต่อ ความสามารถที่มีอยู่ และความสามารถของเครื่องในการควบคุมลำดับการทำงานที่ต้องการ.
จุดเชื่อมต่อไฮดรอลิกสำรองจะมีประโยชน์ก็ต่อเมื่อแรงดัน อัตราการไหล และจังหวะเวลาสอดคล้องกับกลไก เช่นเดียวกัน ความเข้ากันได้ของฮอตรันเนอร์ยังรวมถึงความจุของคอนโทรลเลอร์ ประเภทเทอร์โมคัปเปิล การเดินสาย และรูปแบบขั้วต่อ ระบบหล่อเย็นขึ้นอยู่กับอัตราการไหลและการควบคุมอุณหภูมิที่มีอยู่ ไม่ใช่เพียงการใช้ข้อต่อสายยางที่มีขนาดตรงกัน.
ตรวจสอบวิธีที่เครื่องฉีดแลกเปลี่ยนสัญญาณกับหุ่นยนต์ ตัวควบคุมอุณหภูมิ และอุปกรณ์อื่น ๆ ระบบควบคุมต้องป้องกันการเคลื่อนไหวที่ขัดแย้งกันและรับรู้เงื่อนไขที่จำเป็นต่อการทำงานอย่างปลอดภัย ควรตกลงความรับผิดชอบด้านอะแดปเตอร์ การเปลี่ยนแปลงการเดินสาย และการผสานรวมระบบควบคุมก่อนซื้อ เนื่องจากงานเหล่านี้อาจมีความสำคัญต่อการเดินเครื่องและทดสอบระบบ.
ประเมินเครื่องจักรปรับสภาพตามข้อกำหนดเดียวกัน
เครื่องฉีดที่ผ่านการปรับสภาพสามารถเป็นเครื่องทดแทนที่เหมาะสมได้ หากการกำหนดค่าและสภาพของเครื่องรองรับแม่พิมพ์ที่ต้องการ ขอข้อมูลจำเพาะของเครื่องจริงที่เสนอขาย รวมถึงสกรูที่ติดตั้ง คอนโทรลเลอร์ วงจรดึงแกน และการดัดแปลงใด ๆ.
สภาพของเครื่องมีผลต่อการที่ขีดความสามารถตามแค็ตตาล็อกจะยังคงทำได้จริง สภาพและการจัดแนวของเพลต การทำงานของชุดปิดแม่พิมพ์ การสึกหรอของชุดฉีด และประสิทธิภาพระบบไฮดรอลิกล้วนต้องได้รับความสนใจ ตัวอย่างเช่น การสึกหรอของสกรูและกระบอกฉีดอาจทำให้ความสม่ำเสมอของช็อตลดลง แม้ความจุช็อตตามพิกัดจะเพียงพอก็ตาม.
JC INDUSTRY จำหน่ายทั้งเครื่องจักรใหม่และเครื่องจักรปรับสภาพ และระบุการรับประกัน 24 เดือนสำหรับเครื่องทั้งสองประเภท สำหรับการถ่ายโอนอุปกรณ์ ควรใช้การรับประกันดังกล่าวควบคู่กับข้อกำหนดความเข้ากันได้ที่เป็นลายลักษณ์อักษรและเกณฑ์การยอมรับที่ตกลงร่วมกัน ความคุ้มครองตามการรับประกันและความสามารถของกระบวนการที่พิสูจน์แล้วเป็นคำถามด้านการจัดซื้อคนละประเด็นกัน.
กำหนดให้การอนุมัติการซื้อขึ้นอยู่กับผลลัพธ์ที่ระบุไว้อย่างชัดเจน
จัดประเภทผู้สมัครแต่ละรายเป็นเข้ากันได้โดยตรง เข้ากันได้เมื่อมีการดัดแปลงตามที่กำหนด หรือไม่เหมาะสม สำหรับเครื่องที่ต้องมีการเปลี่ยนแปลง ให้รวมต้นทุนการทำแม่พิมพ์ แผ่นอะแดปเตอร์ ระบบควบคุม อุปกรณ์เสริม การติดตั้ง และการหยุดชะงักของการผลิตไว้ในการเปรียบเทียบ ราคาซื้อที่ต่ำกว่าอาจถูกชดเชยด้วยงานดัดแปลงหรือรอบการผลิตที่ช้าลงและไม่สามารถรักษาได้.
การทดลองรับมอบที่มีประสิทธิภาพสูงสุดควรใช้แม่พิมพ์เดิม เรซินสำหรับการผลิต และอุปกรณ์เสริมที่ต้องการ ประเมินคุณภาพด้านมิติและรูปลักษณ์ ความสม่ำเสมอของช็อต การนำชิ้นงานออก และความเสถียรของรอบการผลิตหลังจากกระบวนการเข้าสู่สภาวะคงที่ ชิ้นงานที่ยอมรับได้เพียงไม่กี่ชิ้นแสดงให้เห็นน้อยกว่าการผลิตที่ทำซ้ำได้อย่างต่อเนื่อง.
หากไม่สามารถทดลองผลิตก่อนซื้อได้ ให้จัดทำเอกสารการตรวจสอบด้านมิติและการประเมินกระบวนการ ระบุความรับผิดชอบสำหรับการดัดแปลงแต่ละรายการ และกำหนดวิธีการยอมรับเมื่อเริ่มเดินเครื่องและทดสอบระบบ ควรเริ่มการหารือด้านการจัดซื้อด้วยแบบแม่พิมพ์และบันทึกการผลิต เนื่องจากเอกสารเหล่านี้เป็นตัวกำหนดว่าเครื่องทดแทนต้องส่งมอบผลลัพธ์ใดในการใช้งานจริง.