









Отправить нам сообщение
Подойдёт ли ваша существующая пресс-форма для нового термопластавтомата?
Существующая пресс-форма может устанавливаться на новый термопластавтомат, если её монтажные размеры, рабочие перемещения и требования к процессу находятся в пределах возможностей машины. Одного совпадения усилия смыкания недостаточно, чтобы подтвердить совместимость. Форма может проходить между колоннами, но при этом не оставлять достаточно места для извлечения детали; либо она может правильно устанавливаться, но требовать давления впрыска, превышающего возможности выбранного шнека.
Перед выбором машины необходимо отдельно ответить на три вопроса: можно ли безопасно установить форму, выполняются ли все перемещения без помех и способна ли машина воспроизвести требуемый производственный процесс? Для ответа на каждый вопрос нужны подтверждения по чертежам формы, спецификациям машины и, по возможности, результатам производственного испытания.
Начните с формы в её фактической рабочей конфигурации
В качестве отправной точки используйте сборочный чертёж действующей формы и проверенные производственные настройки. Зафиксируйте полные размеры и массу оснастки, способ крепления, тип полимера, массу впрыска с литниками, время цикла и вспомогательное оборудование. Учтите выступающие разъёмы, гидроцилиндры, подъёмные приспособления и любые плиты, добавленные после выпуска исходного чертежа.
Действующий термопластавтомат даёт полезные данные о работе, однако его паспортная табличка не содержит полной спецификации для замены. Машина могла быть выбрана с запасом по возможностям, либо производство может зависеть от изменений, не внесённых в документацию на оборудование. Зафиксируйте фактические требования, а не просто заказывайте машину с аналогичным усилием смыкания.
Проверьте возможность загрузки до проверки установки на плитах
Перед установкой на плиты форма должна пройти по доступному маршруту загрузки. Сопоставьте её полные габариты при установке с горизонтальным и вертикальным расстоянием между колоннами, проёмами ограждений и свободным пространством сверху. Проверьте предполагаемую ориентацию при загрузке и зазоры, необходимые для подъёмного оборудования. Оснастку, которая помещается после установки, всё равно может быть трудно или невозможно загрузить запланированным способом.
Затем оцените, как форма будет опираться и крепиться. Размеры плит не определяют автоматически допустимые габариты формы: важны также площадь опоры, расположение болтов, доступ к зажимам и допустимая масса оснастки. Для выступающей за края плиты формы требуется отдельная инженерная оценка.
Переходные плиты могут устранить некоторые различия в крепёжных размерах, однако они увеличивают толщину и массу конструкции и могут повлиять на вылет сопла или соединения выталкивателя. Учтите их при полном расчёте совместимости до согласования изготовления.
Высота формы и пространство для раскрытия — разные параметры
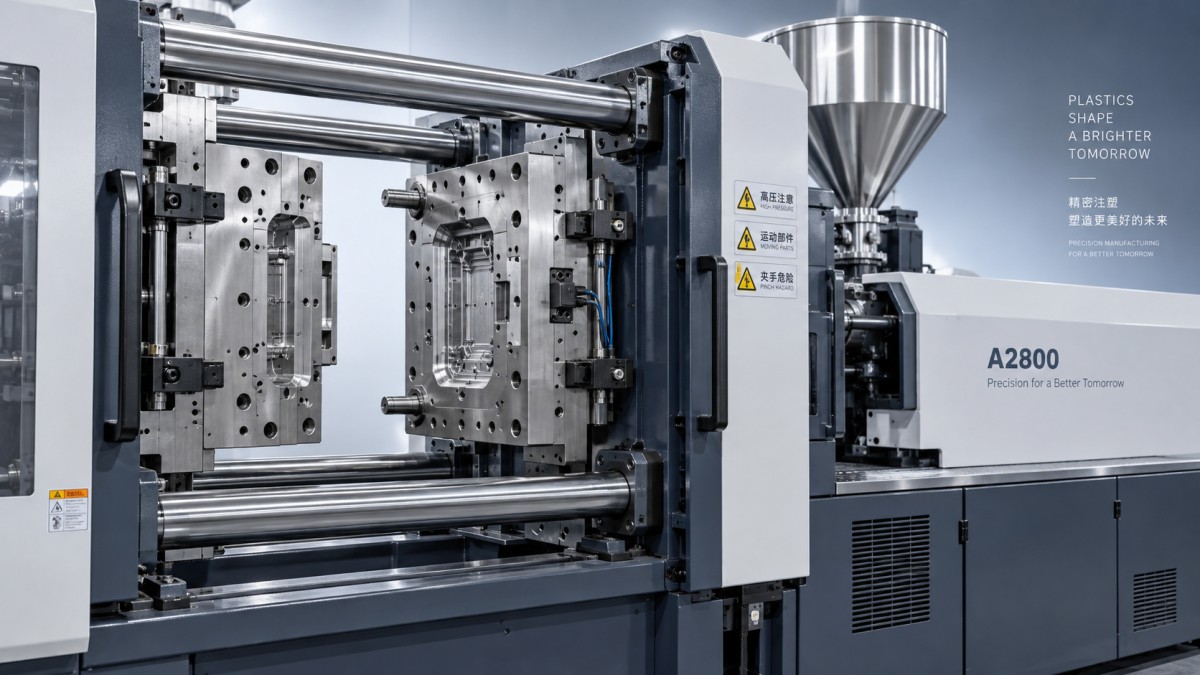
Толщина закрытой формы должна находиться в допустимом для термопластавтомата диапазоне высоты формы. Для оснастки ниже минимального значения может потребоваться специально спроектированная проставка; форма выше максимального значения может не позволить узлу смыкания правильно закрыться и запереться.
Пространство для раскрытия следует оценивать отдельно. Производители машин могут различать ход раскрытия и максимальный просвет, поэтому сопоставляйте размеры, используя одинаковые точки отсчёта. Требуемый зазор зависит от способа раскрытия формы и извлечения детали.
Для извлечения глубокой детали может потребоваться значительный зазор, даже если сама форма относительно компактна. Дополнительные перемещения могут быть необходимы для трёхплитных форм, съёмных плит, механизмов отвинчивания и выдвижных сердечников. Место также требуется для входа робота и отвода захвата. Проверьте всю последовательность извлечения, включая литниковую систему, а не только возможность раскрытия формы.
Выталкивание создаёт ещё одну точку сопряжения: расположение тяг, тип соединения, ход и усилие должны соответствовать оснастке. Убедитесь, что выталкиватель может полностью вернуться и что при необходимости предусмотрен контроль возврата. Увеличенный ход выталкивателя не компенсирует недостаток пространства между половинами формы.
Способен ли термопластавтомат воспроизвести процесс?
Физическая совместимость означает лишь, что форму можно установить. Надёжное производство также зависит от работы узла смыкания, узла впрыска и управления вспомогательными функциями формы.
Подбирайте усилие смыкания с учётом нагрузки на полости
Требуемое усилие смыкания зависит от проекционной площади полостей и литников, а также от давления внутри формы. Для широкой и неглубокой детали может потребоваться большее усилие смыкания, чем можно предположить по её массе. Тонкие стенки, длинные пути течения и узкие литники могут повышать требуемое давление.
При наличии используйте проверенные производственные данные, а при необходимости дополняйте их инженерными расчётами или моделированием процесса. Чрезмерное усилие смыкания может ускорить износ или ухудшить вентиляцию формы, а недостаточное — привести к раскрытию формы и образованию облоя. Выбранный термопластавтомат должен обеспечивать достаточный рабочий запас; максимальное усилие не должно быть единственным критерием выбора.
Сопоставьте узлы впрыска с учётом фактического полимера
Паспортную массу впрыска часто указывают для эталонного материала. Пересчитайте требуемое значение для полимера, используемого в производстве, и учтите все полости, холодные литники и литниковый канал. Сопоставьте полученный объём с допустимым диапазоном впрыска выбранного шнека.
Очень малая доза впрыска в большом цилиндре может привести к чрезмерному времени пребывания материала, особенно если он чувствителен к нагреву. Доза, близкая к предельной вместимости узла, может не оставлять достаточного запаса на рабочую подушку и обычные колебания процесса.
Давление и скорость впрыска также необходимо оценивать совместно. Шнек меньшего диаметра может обеспечивать более высокое доступное давление впрыска, тогда как шнек большего диаметра рассчитан на больший объём впрыска; ни один вариант автоматически не подходит форме лучше. Убедитесь, что машина может обеспечить требуемый расход при необходимом давлении, а затем сопоставьте давление и длительность выдержки, а также время восстановления шнека с заданным циклом.
Вспомогательные подключения могут повлиять на стоимость переналадки
Составьте перечень всех функций, необходимых оснастке: гидравлические выдвижные сердечники, пневматические клапаны, нагрев горячеканальной системы, клапанные затворы, контуры охлаждения и датчики положения. Сопоставьте типы соединений, доступную производительность и возможность термопластавтомата управлять требуемой последовательностью.
Свободное гидравлическое соединение полезно только в том случае, если его давление, расход и синхронизация подходят для механизма. Совместимость горячеканальной системы также зависит от мощности блока управления, типа термопар, проводки и конфигурации разъёмов. Для охлаждения важны доступный расход и регулирование температуры, а не только совпадение штуцеров шлангов.
Проверьте, как термопластавтомат обменивается сигналами с роботами, терморегуляторами и другим оборудованием. Система управления должна предотвращать конфликтующие перемещения и распознавать условия, необходимые для безопасной работы. До покупки согласуйте ответственность за переходники, изменения проводки и интеграцию систем управления, поскольку эти работы могут иметь решающее значение при вводе в эксплуатацию.
Оценивайте восстановленные машины по тем же требованиям
Восстановленный термопластавтомат может стать подходящей заменой, если его конфигурация и состояние соответствуют требованиям предполагаемой формы. Запросите спецификацию именно предлагаемой машины, включая установленный шнек, систему управления, контуры выдвижения сердечников и любые внесённые изменения.
Состояние машины влияет на то, можно ли достичь заявленных в каталоге характеристик. Следует проверить состояние и выравнивание плит, работу узла смыкания, износ узла впрыска и характеристики гидравлической системы. Например, износ шнека и цилиндра может ухудшить стабильность дозирования, даже если номинальная вместимость впрыска достаточна.
JC INDUSTRY поставляет как новое, так и восстановленное оборудование и заявляет гарантию сроком 24 месяца на оба вида. При переносе оборудования дополните гарантию письменной спецификацией совместимости и согласованными критериями приёмки. Гарантийное покрытие и подтверждённая способность воспроизводить процесс отвечают на разные вопросы при закупке.
Связывайте согласование покупки с чётко определённым результатом
Классифицируйте каждую машину как совместимую без доработок, совместимую при условии оговорённых изменений или неподходящую. Если машина требует изменений, учтите при сравнении изготовление оснастки и переходных плит, доработку систем управления, вспомогательное оборудование, монтаж и простой производства. Более низкая цена покупки может быть нивелирована затратами на адаптацию или увеличением устойчивого времени цикла.
Наиболее убедительное приёмочное испытание проводится с использованием действующей формы, производственного полимера и предусмотренного вспомогательного оборудования. После стабилизации процесса оцените размеры и внешний вид деталей, стабильность впрыска, извлечение деталей и устойчивость времени цикла. Несколько приемлемых деталей дают меньше оснований для оценки, чем повторяемый производственный прогон.
Если провести испытание до покупки невозможно, задокументируйте проверку размеров и оценку процесса, назначьте ответственных за каждую доработку и определите порядок приёмки при вводе в эксплуатацию. Начните обсуждение закупки с чертежа формы и производственной документации: они определяют, какие характеристики фактически должна обеспечивать машина-замена.