









Envíanos un mensaje
¿Se podrá instalar su molde actual en una nueva prensa de moldeo por inyección?
Su molde existente puede utilizarse en una nueva prensa de moldeo por inyección si sus dimensiones de montaje, movimientos de funcionamiento y requisitos de procesamiento están dentro de las capacidades de la máquina. Que la fuerza de cierre coincida no demuestra por sí solo la compatibilidad. El molde puede caber entre las columnas, pero no dejar espacio suficiente para retirar las piezas; también puede montarse correctamente y, aun así, requerir más presión de inyección de la que puede proporcionar el husillo seleccionado.
Antes de comprometerse con una máquina, evalúe tres cuestiones por separado: si el molde puede instalarse de forma segura, si todos sus movimientos pueden completarse sin interferencias y si la prensa puede reproducir el proceso de producción requerido. Cada respuesta debe basarse en los planos del molde, las especificaciones de la máquina y, cuando sea posible, una prueba de producción.
Empiece por el molde tal como se utiliza en producción
Tome como punto de partida el plano del conjunto actual del molde y los parámetros de producción comprobados. Registre las dimensiones totales de la herramienta, su peso, el sistema de montaje, la resina, el peso de la inyección incluidos los canales, el tiempo de ciclo y los equipos auxiliares. Incluya conectores salientes, cilindros hidráulicos, accesorios de elevación y cualquier placa añadida desde la emisión del plano original.
La prensa actual aporta datos útiles sobre el funcionamiento, pero la placa de características no constituye una especificación completa para la máquina de sustitución. Es posible que la máquina se seleccionara con capacidad excedente o que la producción dependa de modificaciones que nunca se incorporaron a los registros del equipo. Determine los requisitos reales en lugar de limitarse a pedir una máquina con la misma fuerza de cierre.
Compruebe el acceso para la instalación antes de verificar el ajuste en los platos
El molde debe poder pasar por la ruta de carga disponible antes de colocarse en los platos. Compare el espacio total que ocupa durante la instalación con la separación horizontal y vertical entre columnas, las aberturas de las protecciones y el acceso superior. Compruebe la orientación de carga prevista y el espacio necesario para los equipos de elevación. Aunque una herramienta quepa una vez instalada, puede resultar difícil o imposible cargarla con el método previsto.
A continuación, evalúe cómo se apoyará y fijará el molde. Las dimensiones de los platos no determinan por sí solas el tamaño de molde admisible: también importan la superficie de apoyo, la posición de los pernos, el acceso para las abrazaderas y el peso máximo admisible del molde. Una herramienta que sobresalga requiere una evaluación de ingeniería específica.
Las placas adaptadoras pueden resolver algunas diferencias de montaje, pero añaden grosor y peso y pueden afectar al alcance de la boquilla o a las conexiones del expulsor. Inclúyalas en el cálculo completo de compatibilidad antes de aprobar su fabricación.
La altura del molde y el espacio de apertura son comprobaciones distintas
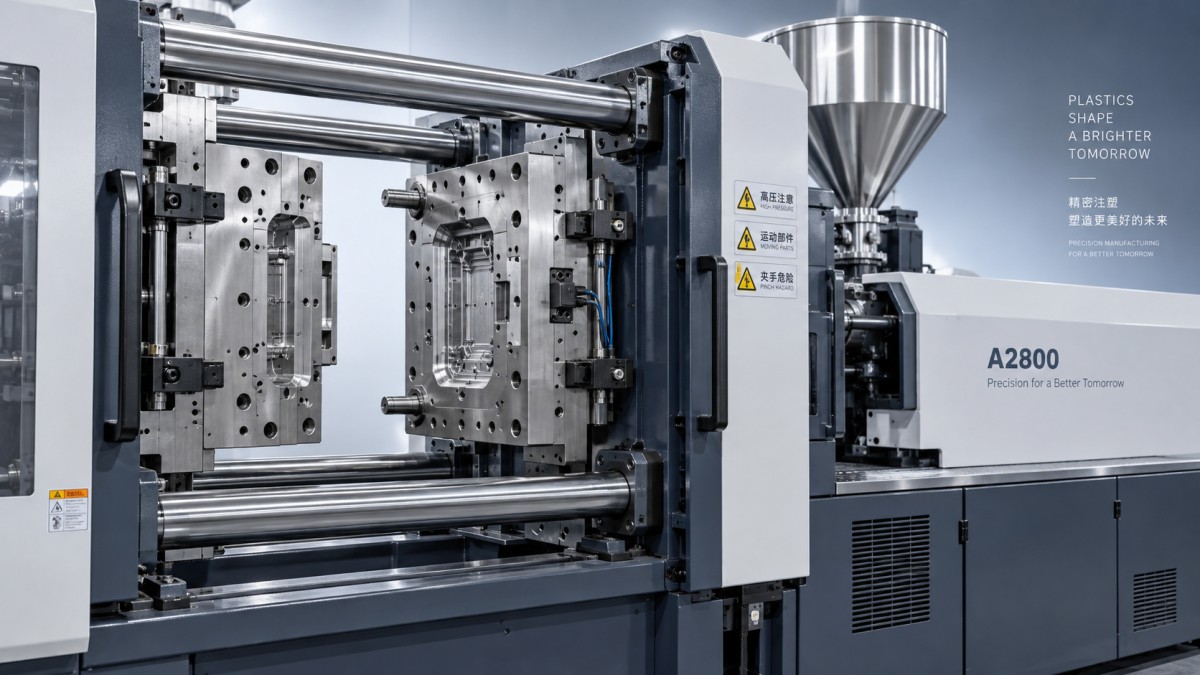
El espesor del molde cerrado debe estar dentro del rango de alturas de molde permitido por la prensa. Un molde por debajo del mínimo puede requerir un sistema de espaciadores diseñado por ingeniería; uno por encima del máximo puede impedir que el sistema de cierre cierre y bloquee correctamente.
El espacio de apertura requiere una evaluación independiente. Los fabricantes de máquinas pueden distinguir entre carrera de apertura y luz máxima, por lo que se deben comparar las dimensiones usando los mismos puntos de referencia. La separación necesaria depende de cómo se abra el molde y de cómo se extraiga la pieza.
Una pieza profunda puede necesitar una holgura considerable aunque el molde sea relativamente compacto. Los moldes de tres placas, las placas desmoldeadoras, los mecanismos de desenroscado y los núcleos extensibles pueden añadir movimientos. La entrada del robot y la retirada de la pinza también ocupan espacio. Revise toda la secuencia de extracción, incluidos los canales, en lugar de comprobar únicamente si el molde se abre.
La expulsión añade otra interfaz: la posición de las varillas, los detalles de acoplamiento, la carrera y la fuerza deben ser adecuados para la herramienta. Confirme que el expulsor pueda volver completamente a su posición y que se disponga de confirmación de retorno cuando sea necesario. Una carrera de expulsión adicional no compensa la falta de espacio entre las mitades del molde.
¿Puede la prensa de moldeo por inyección reproducir el proceso?
El ajuste físico solo confirma que la herramienta puede montarse. La producción fiable también depende del rendimiento del sistema de cierre, la unidad de inyección y el control de las funciones auxiliares del molde.
La fuerza de cierre debe corresponder a las necesidades de la cavidad
La fuerza de cierre necesaria depende del área proyectada de las cavidades y los canales, así como de la presión que actúa dentro del molde. Una pieza ancha y poco profunda puede requerir más fuerza de cierre de lo que su peso sugiere. Las paredes delgadas, los recorridos de flujo largos y las compuertas restrictivas pueden aumentar la demanda de presión.
Utilice datos de producción comprobados cuando estén disponibles y compleméntelos con cálculos de ingeniería o simulación del proceso cuando sea necesario. Una fuerza de cierre excesiva puede acelerar el desgaste o perjudicar la ventilación, mientras que una fuerza insuficiente puede permitir que el molde se separe y genere rebaba. La prensa seleccionada debe ofrecer un margen operativo útil, sin que la fuerza de cierre máxima sea el único criterio de selección.
Compare las unidades de inyección con la resina real
El peso de inyección indicado en los catálogos suele basarse en un material de referencia. Convierta el requisito para la resina de producción e incluya todas las cavidades, el canal frío y el bebedero. Compare el volumen resultante con el rango de inyección útil del husillo seleccionado.
Una inyección muy pequeña en un cilindro grande puede generar un tiempo de residencia excesivo, especialmente con materiales sensibles al calor. Una inyección cercana a la capacidad de la unidad puede dejar un margen insuficiente para el colchón de operación y las variaciones normales del proceso.
La presión y la velocidad de inyección también deben evaluarse conjuntamente. Un husillo más pequeño puede ofrecer una presión de inyección disponible más alta, mientras que uno más grande proporciona un mayor volumen de inyección; ninguno es automáticamente más adecuado para el molde. Compruebe que la máquina pueda proporcionar el caudal necesario a la presión requerida y, a continuación, evalúe la presión y duración de mantenimiento, así como el tiempo de recuperación del husillo, en función del ciclo previsto.
Las conexiones auxiliares pueden determinar el coste del cambio de máquina
Enumere todas las funciones que requiere la herramienta: núcleos hidráulicos, válvulas neumáticas, calentamiento del canal caliente, válvulas de compuerta, circuitos de refrigeración y sensores de posición. Compare los tipos de conexión, la capacidad disponible y la capacidad de la máquina para controlar la secuencia necesaria.
Una conexión hidráulica libre solo es útil si la presión, el caudal y la temporización son adecuados para el mecanismo. Del mismo modo, la compatibilidad con el canal caliente incluye la capacidad del controlador, el tipo de termopar, el cableado y la disposición de los conectores. La refrigeración depende del caudal disponible y del control de temperatura, no solo de que los racores de las mangueras coincidan.
Compruebe cómo intercambia señales la prensa con los robots, los controladores de temperatura y otros equipos. El sistema de control debe evitar movimientos incompatibles y reconocer las condiciones necesarias para un funcionamiento seguro. Acuerde quién se responsabilizará de los adaptadores, los cambios de cableado y la integración del control antes de la compra, ya que estas tareas pueden ser fundamentales para la puesta en marcha.
Evalúe las máquinas reacondicionadas con los mismos requisitos
Una prensa reacondicionada puede ser una sustitución adecuada si su configuración y estado permiten utilizar el molde previsto. Solicite las especificaciones de la máquina concreta que se ofrece, incluidos el husillo instalado, el controlador, los circuitos de extracción de núcleos y cualquier modificación.
El estado de la máquina influye en que se puedan alcanzar las prestaciones indicadas en el catálogo. Conviene revisar el estado y la alineación de los platos, el funcionamiento del sistema de cierre, el desgaste de la unidad de inyección y el rendimiento hidráulico. Por ejemplo, el desgaste del husillo y el cilindro puede perjudicar la uniformidad de las inyecciones, aunque la capacidad nominal sea suficiente.
JC INDUSTRY suministra maquinaria nueva y reacondicionada y ofrece una garantía de 24 meses para ambas. En el traslado de un equipo, acompañe esa garantía de una especificación de compatibilidad por escrito y de criterios de aceptación acordados. La cobertura de la garantía y la capacidad demostrada para el proceso responden a distintas cuestiones de compra.
Condicione la aprobación de la compra a un resultado definido
Clasifique cada opción como directamente compatible, compatible con modificaciones definidas o inadecuada. Si una máquina requiere cambios, incluya en la comparación la fabricación de herramientas, los adaptadores, los controles, los equipos auxiliares, la instalación y las interrupciones de producción. Un precio de compra menor puede verse superado por el coste de adaptación o por un ciclo sostenible más lento.
La prueba de aceptación más sólida utiliza el molde existente, la resina de producción y los equipos auxiliares previstos. Evalúe la calidad dimensional y visual, la uniformidad de las inyecciones, la extracción de las piezas y la estabilidad del ciclo una vez estabilizado el proceso. Unas pocas piezas aceptables demuestran menos que una producción repetible.
Si no es posible realizar una prueba antes de la compra, documente la revisión dimensional y la evaluación del proceso, asigne la responsabilidad de cada modificación y especifique cómo se llevará a cabo la aceptación durante la puesta en marcha. Inicie la conversación de compra con el plano del molde y el registro de producción: estos determinan lo que realmente debe ofrecer la máquina de sustitución.