









Изпратете ни съобщение
Как температурата на каучука влияе върху натоварването на машината за рязане на бали
Студеният каучук обикновено изисква по-голяма сила за разрязване на балата, тъй като оказва по-силна съпротива на деформацията и проникването на ножа. Затоплянето на същия материал често намалява това съпротивление, но прекомерното затопляне води до лепкавост, триене на ножа и деформация. Следователно най-ниското налягане при рязане не е непременно гаранция за най-надежден цикъл. Подходящите работни условия съчетават умерена сила на рязане, чисто разделяне и стабилно боравене в рамките на одобрените ограничения за резачката на бали.
Само температурата не може да определи очакваното натоварване. Резултатът зависи и от вида каучук, размерите на балата, състоянието на ножа, скоростта на рязане и температурните разлики във вътрешността на балата. Показанията за налягане са смислени, когато тези условия се записват заедно.
Как температурата променя натоварването при рязане
Невулканизираният каучук е вискоеластичен: реакцията му съчетава еластична деформация с течение, зависещо от времето. При по-ниска температура движението на молекулите е по-ограничено, затова материалът обикновено оказва по-голямо съпротивление, когато ножът навлиза в него и преминава през него. По-бързото движение на ножа също оставя по-малко време за деформация. Следователно бързото рязане на студена бала може да изисква значително по-голяма сила, отколкото рязането на същия вид каучук при по-топли, но иначе сравними условия.
Натоварването се натрупва чрез няколко припокриващи се механизма. Режещият ръб започва разделянето, повърхностите на ножа изместват околния каучук, а триенето възпрепятства движението по тях. Температурата влияе по различен начин върху всеки от тези механизми. По-мек каучук може да изисква по-малка сила при режещия ръб, като същевременно поддържа значителен контакт и сцепление с ножа.
Това обяснява привидно противоречив резултат: затоплянето на балата намалява първоначалния пик на налягането, но ножът продължава да се движи бавно или издърпва материала нагоре при изтегляне. Съпротивлението се измества към продължително триене и сцепление. Увеличаването на хидравличното налягане не решава този проблем.
Различните видове каучук също реагират различно. Видът на полимера, съдържанието на пълнители и масла, както и историята на съхранение влияят върху твърдостта и лепкавостта. Температура, осигуряваща чисто рязане на един материал, не е автоматично подходяща за друг. Сравненията между различни видове трябва да се документират в отделни работни записи.
Топлата повърхност може да прикрива студената сърцевина
Когато бала се премести от студено складово помещение в по-топла производствена зона, в нея се образува температурен градиент. Откритата повърхност се затопля първа, а вътрешността реагира по-бавно. Затова измерването на повърхността може да показва, че балата е готова, въпреки че ножът ще срещне значително по-твърда сърцевина.
Един възможен признак е сравнително лесното навлизане на ножа, последвано от отчетливо повишаване на налягането по-навътре в разреза. Този модел подкрепя обяснението с температурен градиент само след като се отчетат размерите на балата: в този момент ножът може също да захваща по-голямо напречно сечение. Повтарящото се повишаване на налягането при определено положение на машината, независимо от материала, налага проверка на самата резачка.
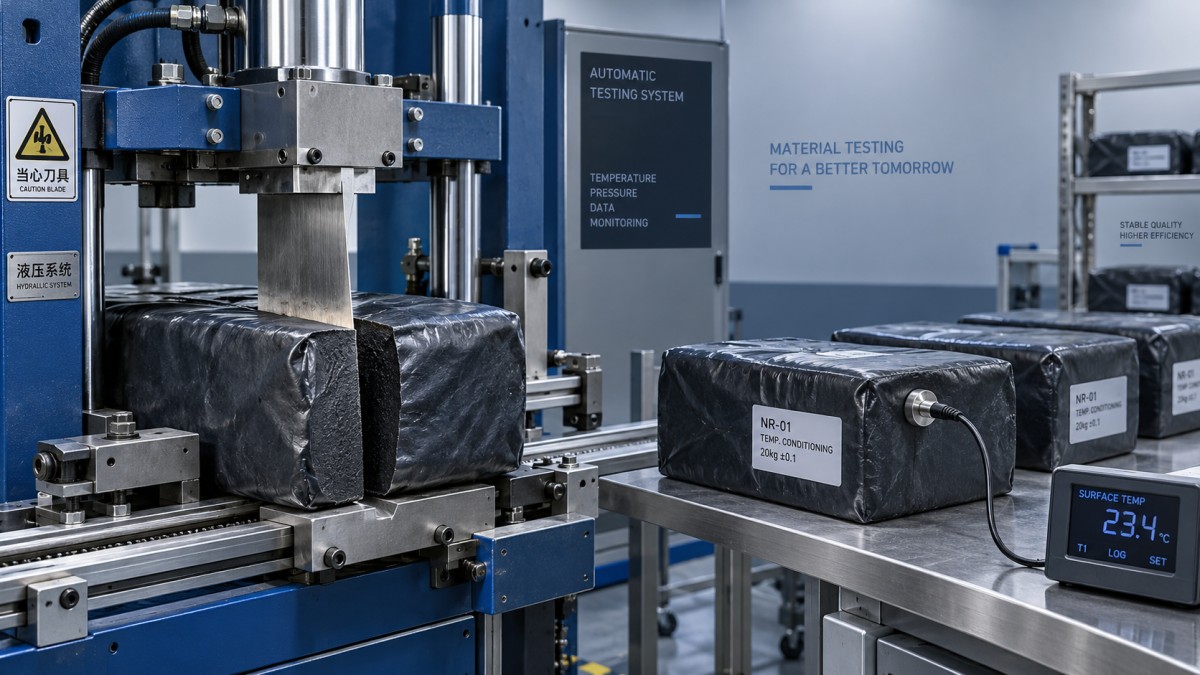
Инфрачервените уреди измерват повърхностната температура, а опаковъчното фолио, отраженията или непостоянните места на измерване могат да изкривят сравненията. При всяко изпитване използвайте едно и също място върху открития каучук и един и същ метод на измерване. Ако е необходима температурата на сърцевината, използвайте одобрена процедура за вземане на проба или контактно измерване извън обезопасената зона за рязане. Не посягайте в машината, за да извършите измерване.
Времето за кондициониране трябва да се определя спрямо действителните размери на балата, начина на съхранение и материала. Балите, подредени плътно една до друга, обменят топлина по различен начин от отделените бали. Локалното нагряване може прекомерно да омекоти външната част, като остави сърцевината студена, което прави единичното измерване на температурата още по-малко представително.
Следете хидравличното налягане заедно с движението на ножа
Хидравличното налягане показва натоварването на цилиндъра, но не измерва пряко съпротивлението на каучука при рязане. Силата, която достига до ножа, се влияе от площта на цилиндъра, налягането от страната на връщането, триенето на уплътненията, съпротивлението на направляващите и механичната конфигурация. При цилиндър с директно задвижване умножаването на налягането по ефективната площ на буталото дава опростена оценка на силата; въпреки това трябва да се отчетат и противодействащото налягане, и триенето.
Показание, доближаващо настройката на предпазния клапан, означава, че хидравличният кръг наближава зададената си граница на налягането. То не установява дали причината е студен каучук, повреден режещ ръб, прекомерна дебелина на балата или механично заклинване. Увеличаването на настройката на предпазния клапан, за да се преодолее трудна за рязане бала, крие риск от превишаване на одобреното натоварване на машината.
Студеното масло и студеният каучук често се срещат едновременно при стартиране. Вискозитетът на маслото влияе върху хидравличния поток и загубите на налягане, а температурата на каучука влияе върху съпротивлението на материала. Спазването на посочената процедура за загряване на хидравличната система преди сравняване на разрезите помага да се разграничат тези ефекти.
Само по себе си пиковото налягане показва малко за общото натоварване на цикъла. Кратък пик на налягането и продължително задържане под високо налягане създават различни натоварвания. Заедно с максималното показание записвайте времето за проникване, евентуалното спиране и поведението при изтегляне. Повтарящото се задействане на предпазния клапан генерира топлина, без да осигурява полезно движение на ножа.
Определете работен температурен диапазон чрез контролирани сравнения
Няма универсална температура на каучука или праг на налягането, подходящи за всяка резачка на бали. Започнете с ръководството на машината и ограниченията за обработка, зададени от доставчика на материала. В тези граници контролираното сравнение може да определи практичен диапазон за кондициониране:
- Изберете бали от един и същ вид, със сравними размери и история на съхранение. Поддържайте постоянни състоянието на ножа, ориентацията и настройките на машината.
- Запишете мястото на измерване върху каучука, температурата, състоянието на загряване на хидравличната система, пиковото налягане при рязане и времето за проникване. Отбележете дали разделянето и изтеглянето са чисти.
- Повторете след одобрено кондициониране, като промените само температурните условия на материала, доколкото е практически възможно. Един необичайно лесен разрез не е достатъчно доказателство за стабилен процес.
- Спрете изпитването, ако движението спре, предпазният клапан се задейства многократно, балата се размести необичайно или се появят вибрации. Преди допълнителна проверка следвайте процедурата на машината за възстановяване.
Изберете диапазон, който остава работоспособен въпреки обичайните различия между балите. Стремежът към възможно най-ниско налягане може да доведе до условия, при които залепването и забавянията при боравене стават основен проблем. Намаленото съпротивление при рязане е полезно само ако целият цикъл остава контролиран.
Записите за предварителното кондициониране също трябва да се водят отделно от резултатите от последващата проверка на гумите. Машината за балансиране измерва динамичния баланс и овалността на готовата гума; тези измервания не установяват дали температурата на балата при рязане е била подходяща. Условията на рязане трябва да се оценяват въз основа на данни от самия процес на рязане.
Когато кондиционирането не премахва съпротивлението
Ако за сравними, кондиционирани бали все още е необходима прекомерна сила, проверете системата за рязане съгласно предписаната процедура за обезопасяване. Заобленият режещ ръб увеличава деформацията, преди да започне разделянето. Натрупването на каучук увеличава триенето при контакт, а повредените направляващи или неправилното подравняване могат да създават съпротивление през целия ход. Геометрията на ножа и хлабините при рязане трябва да са в рамките на спецификацията на оборудването.
Обърнете внимание и на неравномерната опора. Накланянето или разместването на балата променя разпределението на натоварването и може да създаде странично натоварване. Попаднал в материала чужд предмет може внезапно да създаде локално препятствие, което затоплянето няма да отстрани.
Промяната на скоростта също изисква внимание. По-бавното движение може да намали съпротивлението, свързано със скоростта, при някои видове каучук, но лепкавият материал може да остане в контакт с ножа по-дълго. Използвайте само одобрените настройки и сравнявайте целия цикъл. Ако за приемливо рязане е необходима работа извън зададените ограничения за налягане, размер на балата или температура, спрете обработката при тези условия, докато не бъде решен проблемът с подготовката на материала или оборудването.