









Отправить нам сообщение
Как температура резины влияет на нагрузку на резак для резиновых кип
Холодная резина обычно требует большего усилия для разрезания кипы, поскольку она сильнее сопротивляется деформации и проникновению ножа. Нагрев того же материала часто снижает это сопротивление, однако чрезмерный нагрев приводит к липкости, трению о нож и деформации. Поэтому минимальное давление при резке не обязательно обеспечивает наиболее надежный цикл. Оптимальный режим сочетает приемлемое усилие резания, чистое разделение и стабильное обращение с кипой в пределах, установленных для резака кип.
Одной температуры недостаточно, чтобы определить ожидаемую нагрузку. На результат влияют марка резины, размеры кипы, состояние ножа, скорость резания и перепады температуры внутри кипы. Показания давления имеют смысл, если все эти условия фиксируются вместе.
Как температура влияет на нагрузку при резке
Невулканизированная резина является вязкоупругим материалом: ее поведение сочетает упругую деформацию и зависящее от времени течение. При более низкой температуре подвижность молекул ограничена сильнее, поэтому материал обычно оказывает большее сопротивление, когда нож входит в него и проходит через него. При более высокой скорости движения ножа на деформацию остается меньше времени. Поэтому быстрая резка холодной кипы может потребовать значительно большего усилия, чем резка той же марки резины при более высокой температуре в остальных сопоставимых условиях.
Нагрузка формируется под действием нескольких одновременно протекающих механизмов. Режущая кромка начинает разделение, поверхности ножа оттесняют окружающую резину, а трение препятствует движению вдоль этих поверхностей. Температура по-разному влияет на каждый из этих механизмов. Более мягкая резина может требовать меньшего усилия на режущей кромке, но при этом сохранять значительный контакт с ножом и прилипать к нему.
Этим объясняется кажущееся противоречие: нагрев кипы снижает начальный пик давления, но нож по-прежнему движется медленно или тянет материал вверх при отводе. Сопротивление сместилось в сторону продолжительного трения и прилипания. Повышение гидравлического давления не решает эту проблему.
Разные марки резины также реагируют по-разному. Тип полимера, содержание наполнителей, масла и условия хранения влияют на жесткость и липкость. Температура, обеспечивающая чистый рез одного материала, не обязательно подойдет для другого. Для сравнения разных марок следует вести отдельные рабочие записи.
Теплая поверхность может скрывать холодную сердцевину
При перемещении кипы из холодного хранилища в более теплую производственную зону возникает температурный градиент. Открытая поверхность нагревается первой, тогда как внутренние слои прогреваются медленнее. Поэтому измерение температуры поверхности может указывать на готовность материала, даже если ножу предстоит пройти через значительно более жесткую сердцевину.
Одним из возможных признаков является сравнительно легкое вхождение ножа с последующим заметным ростом давления по мере углубления реза. Такой характер изменения нагрузки указывает на возможный температурный градиент только после учета геометрии кипы: на этом участке нож также может входить в более крупное поперечное сечение. Повторяющийся рост нагрузки в одном и том же положении машины независимо от материала требует проверки самого резака.
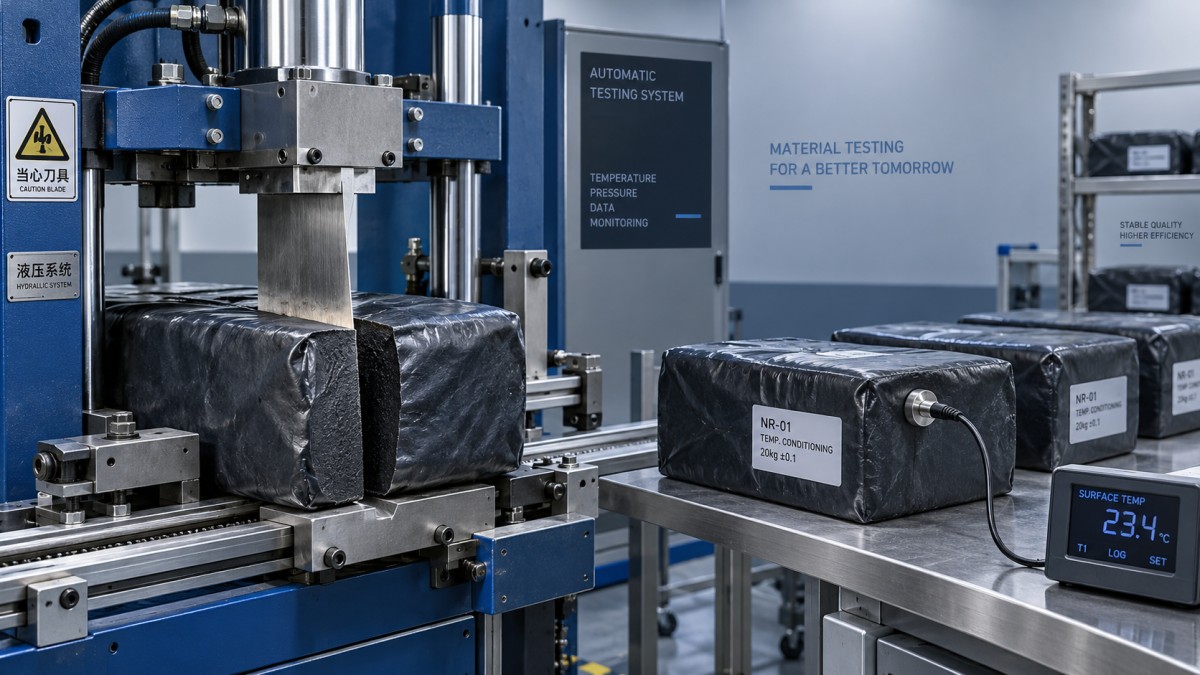
Инфракрасные приборы измеряют температуру поверхности, а упаковочная пленка, отражения или несоблюдение места измерения могут исказить результаты сравнения. Для каждого испытания используйте одно и то же открытое место на поверхности резины и одинаковый метод измерения. Если необходимо определить температуру сердцевины, используйте утвержденный метод отбора проб или контактного измерения вне огражденной зоны резания. Не просовывайте руки внутрь машины для измерения температуры.
Продолжительность кондиционирования следует определять для фактических размеров кипы, условий хранения и материала. Плотно уложенные кипы обмениваются теплом иначе, чем раздельно расположенные. Локальный нагрев может чрезмерно размягчить наружные слои, оставив сердцевину холодной, из-за чего единичное измерение температуры будет еще менее репрезентативным.
Оценивайте гидравлическое давление вместе с движением ножа
Гидравлическое давление показывает нагрузку на цилиндр, но не является прямым измерением сопротивления резины резанию. На усилие, передаваемое ножу, влияют площадь цилиндра, давление со стороны возврата, трение уплотнений, сопротивление направляющих и механическая конструкция. Для цилиндра с непосредственным приводом упрощенную оценку усилия можно получить, умножив давление на эффективную площадь поршня; при этом также необходимо учитывать противодействующее давление и трение.
Приближение показаний манометра к уставке предохранительного клапана означает, что гидравлическая система приближается к установленному пределу давления. Это не позволяет определить, вызвана ли проблема холодной резиной, поврежденной режущей кромкой, чрезмерной толщиной кипы или механическим заеданием. Повышение уставки предохранительного клапана для преодоления сопротивления при резке затруднительной кипы может привести к превышению допустимой нагрузки на машину.
При запуске холодное масло часто используется одновременно с холодной резиной. Вязкость масла влияет на поток в гидравлической системе и потери давления, тогда как температура резины влияет на сопротивление материала. Выполнение предписанной процедуры прогрева гидравлической системы перед сравнением резов помогает разделить эти факторы.
Пиковое давление само по себе мало говорит об общей нагрузке за цикл. Кратковременный пик давления и продолжительная выдержка под высоким давлением создают разные нагрузки. Наряду с максимальным показанием фиксируйте время проникновения ножа, возможную остановку и поведение при отводе. Повторное срабатывание предохранительного клапана приводит к нагреву, не обеспечивая полезного перемещения ножа.
Определите рабочий температурный диапазон путем контролируемого сравнения
Не существует универсальной температуры резины или порогового значения давления, подходящих для всех резаков кип. В первую очередь руководствуйтесь руководством по эксплуатации машины и ограничениями по обращению с материалом, установленными его поставщиком. В этих пределах контролируемое сравнение поможет определить практический диапазон кондиционирования:
- Выберите кипы одной марки с сопоставимыми размерами и историей хранения. Сохраняйте одинаковыми состояние ножа, ориентацию кипы и настройки машины.
- Зафиксируйте место измерения температуры резины, температуру, состояние прогрева гидравлической системы, пиковое давление при резке и время проникновения ножа. Также укажите, происходит ли разделение материала и отвод ножа без затруднений.
- Повторите испытание после разрешенного кондиционирования, изменяя по возможности только температурное состояние материала. Одного необычно легкого реза недостаточно, чтобы подтвердить стабильность процесса.
- Прекратите испытание, если движение остановилось, предохранительный клапан срабатывает неоднократно, кипа смещается необычным образом или появляется вибрация. Прежде чем продолжить проверку, выполните процедуру восстановления, предусмотренную для машины.
Выберите диапазон, в котором резка остается стабильной при обычных различиях между кипами. Стремление добиться минимального давления может привести к условиям, при которых начинают преобладать прилипание и задержки при обращении с материалом. Снижение сопротивления при резке полезно только в том случае, если весь цикл остается управляемым.
Записи о предварительном кондиционировании также следует вести отдельно от результатов последующей проверки шин. Станок для балансировочного тестирования измеряет динамический дисбаланс и овальность готовой шины; эти измерения не показывают, была ли подходящей температура кипы при резке. Условия резания необходимо оценивать непосредственно по данным самого процесса резки.
Если кондиционирование не устраняет сопротивление
Если для резки сопоставимых кондиционированных кип по-прежнему требуется чрезмерное усилие, проверьте режущую систему, соблюдая установленную процедуру отключения и изоляции оборудования. Затупленная режущая кромка увеличивает деформацию материала до начала разделения. Налипшая резина увеличивает трение, а поврежденные направляющие или неправильная центровка могут создавать сопротивление на протяжении всего хода. Геометрия ножа и зазоры при резке должны соответствовать спецификации оборудования.
Необходимо также проверить равномерность опоры. Наклон или смещение кипы меняют распределение нагрузки и могут вызывать боковую нагрузку. Посторонний предмет внутри кипы может внезапно создать локальное препятствие, которое нельзя устранить нагревом.
К изменению скорости следует подходить с такой же осторожностью. Более медленное движение в некоторых видах резины может снизить сопротивление, связанное со скоростью, но липкий материал может дольше контактировать с ножом. Используйте только разрешенные настройки и оценивайте полный цикл. Если для приемлемой резки необходимо превышать установленные ограничения по давлению, размеру кипы или температуре, прекратите обработку материала в таких условиях, пока не будет устранена проблема подготовки материала или оборудования.