









Trimiteți-ne un mesaj
Cum influențează temperatura cauciucului sarcina unui tăietor de baloți
Cauciucul rece crește, în general, forța necesară pentru tăierea unui balot, deoarece opune o rezistență mai mare la deformare și la pătrunderea lamei. Încălzirea aceluiași material reduce adesea această rezistență, însă o temperatură excesivă duce la lipire, frecare sporită a lamei și deformare. Prin urmare, cea mai mică presiune de tăiere nu asigură neapărat cel mai fiabil ciclu. O condiție de lucru adecvată îmbină o forță de tăiere gestionabilă, separarea curată și manipularea stabilă, în limitele aprobate pentru mașina de tăiat baloți.
Temperatura, de una singură, nu poate determina sarcina estimată. Calitatea cauciucului, dimensiunile balotului, starea lamei, viteza de tăiere și diferențele de temperatură din interiorul balotului influențează toate rezultatul. Valorile presiunii devin relevante când aceste condiții sunt înregistrate împreună.
Cum influențează temperatura sarcina de tăiere
Cauciucul nevulcanizat este viscoelastic: răspunsul său combină deformarea elastică cu curgerea dependentă de timp. La temperaturi mai scăzute, mișcarea moleculară este mai restricționată, astfel încât materialul opune, în general, o rezistență mai mare pe măsură ce lama pătrunde și înaintează prin el. O mișcare mai rapidă a lamei lasă, de asemenea, mai puțin timp pentru deformare. Prin urmare, tăierea rapidă a unui balot rece poate necesita o forță considerabil mai mare decât tăierea aceleiași calități de cauciuc în condiții mai calde, dar comparabile în rest.
Sarcina se dezvoltă prin mai multe mecanisme care se suprapun. Muchia tăietoare inițiază separarea, fețele lamei deplasează cauciucul din jur, iar frecarea se opune mișcării de-a lungul acestor fețe. Temperatura influențează fiecare mecanism în mod diferit. Cauciucul mai moale poate necesita o forță mai mică la muchie, menținând totuși un contact și o aderență considerabile cu lama.
Aceasta explică un rezultat aparent contradictoriu: încălzirea balotului reduce vârful inițial de presiune, dar lama se deplasează în continuare lent sau trage materialul în sus în timpul retragerii. Rezistența s-a mutat către frecarea susținută și aderență. Creșterea presiunii hidraulice nu rezolvă această schimbare.
Diferitele calități de cauciuc reacționează, de asemenea, în moduri diferite. Tipul de polimer, conținutul de materiale de umplutură, uleiurile și istoricul depozitării influențează rigiditatea și lipiciozitatea. O temperatură care permite tăieri curate pentru un material nu este automat potrivită pentru altul. Comparațiile între calități trebuie să utilizeze înregistrări de lucru separate.
O suprafață caldă poate ascunde un centru rece
Un balot adus dintr-un spațiu de depozitare rece într-o zonă de producție mai caldă dezvoltă un gradient de temperatură. Suprafața expusă se încălzește mai întâi, în timp ce interiorul reacționează mai lent. Prin urmare, o măsurătoare la suprafață poate indica faptul că balotul este pregătit, chiar dacă lama va întâlni un miez mult mai rigid.
Un posibil simptom este pătrunderea relativ ușoară, urmată de o creștere pronunțată a presiunii mai adânc în tăietură. Acest tipar susține explicația bazată pe gradientul de temperatură numai după ce se ține cont de geometria balotului: în acel punct, lama poate antrena și o secțiune transversală mai mare. O creștere repetabilă într-o anumită poziție a mașinii, indiferent de material, impune verificarea mașinii de tăiat.
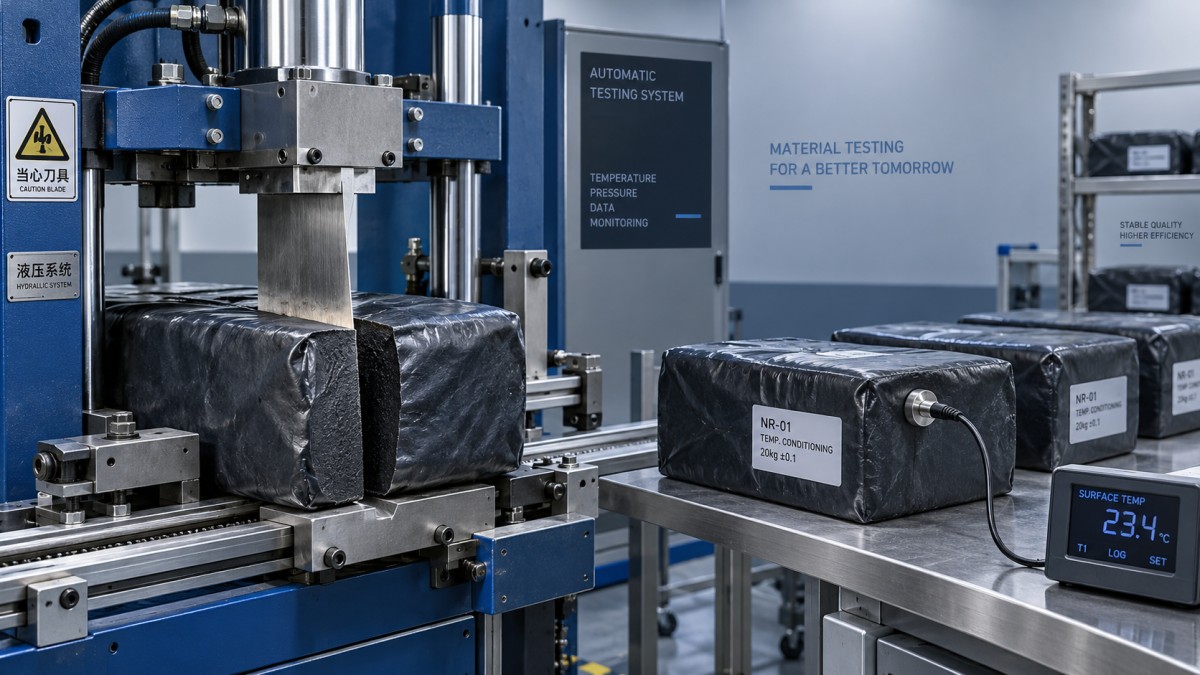
Instrumentele cu infraroșu măsoară temperatura suprafeței, iar folia de ambalare, reflexiile sau punctele de măsurare neuniforme pot denatura comparațiile. Utilizați același punct de pe cauciucul expus și aceeași metodă de măsurare pentru fiecare test. Dacă este necesară măsurarea temperaturii miezului, utilizați o procedură aprobată de prelevare a probelor sau de măsurare prin contact, în afara zonei de tăiere protejate. Nu introduceți mâna în mașină pentru a efectua o măsurătoare.
Timpul de condiționare trebuie stabilit în funcție de dimensiunea reală a balotului, modul de depozitare și material. Baloturile stivuite foarte aproape schimbă căldura diferit față de baloturile separate. Încălzirea localizată poate înmuia excesiv partea exterioară, lăsând în același timp centrul rece, ceea ce face ca o singură măsurătoare a temperaturii să fie și mai puțin reprezentativă.
Analizați presiunea hidraulică împreună cu mișcarea lamei
Presiunea hidraulică indică solicitarea cilindrului, dar nu măsoară direct rezistența cauciucului la tăiere. Suprafața cilindrului, presiunea pe partea de retur, frecarea garniturilor, rezistența ghidajelor și configurația mecanică influențează forța care ajunge la lamă. Pentru un cilindru cu acționare directă, presiunea înmulțită cu aria efectivă a pistonului oferă o estimare simplificată a forței; trebuie luate în considerare în continuare presiunea opusă și frecarea.
Un manometru care se apropie de valoarea de reglare a supapei de limitare indică faptul că circuitul hidraulic se apropie de limita de presiune configurată. Aceasta nu stabilește dacă motivul este cauciucul rece, o muchie deteriorată, grosimea excesivă a balotului sau o blocare mecanică. Creșterea valorii de reglare a supapei pentru a depăși dificultățile unui balot riscă să depășească sarcina aprobată pentru mașină.
La pornire, uleiul rece și cauciucul rece apar adesea împreună. Vâscozitatea uleiului influențează debitul hidraulic și pierderile de presiune, în timp ce temperatura cauciucului influențează rezistența materialului. Respectarea procedurii specificate de încălzire a sistemului hidraulic înainte de compararea tăierilor ajută la separarea acestor efecte.
Presiunea maximă nu indică, de una singură, sarcina totală a ciclului. Un vârf scurt de presiune și o menținere prelungită la presiune ridicată solicită sistemul în moduri diferite. Înregistrați timpul de pătrundere, eventualele blocări și comportamentul la retragere, împreună cu valoarea maximă. Acționarea repetată a supapei de limitare generează căldură fără a permite deplasarea utilă a lamei.
Stabiliți un interval de temperatură de lucru prin comparații controlate
Nu există o temperatură sau un prag de presiune universal pentru cauciuc, potrivit pentru orice mașină de tăiat baloți. Începeți cu manualul mașinii și limitele de manipulare indicate de furnizorul materialului. În aceste limite, comparațiile controlate pot ajuta la identificarea unui interval practic de condiționare:
- Selectați baloturi de aceeași calitate, cu dimensiuni și istoric de depozitare comparabile. Mențineți constante starea lamei, orientarea balotului și setările mașinii.
- Înregistrați punctul de măsurare pe cauciuc, temperatura, starea de încălzire a sistemului hidraulic, presiunea maximă de tăiere și timpul de pătrundere. Notați dacă separarea și retragerea se desfășoară fără probleme.
- Repetați testul după condiționarea aprobată, modificând, pe cât posibil, numai temperatura materialului. O singură tăiere neobișnuit de ușoară nu constituie o dovadă suficientă a unui proces stabil.
- Opriți testul dacă deplasarea se blochează, supapa de limitare acționează în mod repetat, balotul se deplasează anormal sau apar vibrații. Înainte de verificări suplimentare, urmați procedura de recuperare a mașinii.
Alegeți un interval care rămâne practic în condițiile variațiilor normale dintre baloturi. Încercarea de a obține cea mai mică presiune posibilă poate aduce materialul într-o stare în care lipirea și întârzierile de manipulare devin predominante. Reducerea rezistenței la tăiere este utilă numai dacă întregul ciclu rămâne controlat.
Înregistrările privind condiționarea în amonte trebuie păstrate separat de rezultatele inspecției anvelopelor în aval. Omașină de testare a echilibrării măsoară echilibrul dinamic și ovalitatea anvelopelor finite; aceste măsurători nu stabilesc dacă temperatura de tăiere a unui balot a fost potrivită. Condițiile de tăiere trebuie evaluate pe baza dovezilor obținute chiar din procesul de tăiere.
Când condiționarea nu reduce rezistența
Dacă baloturile condiționate comparabile necesită în continuare o forță excesivă, verificați sistemul de tăiere respectând procedura de izolare prescrisă. O muchie tocită mărește deformarea înainte de începerea separării. Acumulările de cauciuc măresc frecarea de contact, iar ghidajele deteriorate sau alinierea incorectă pot genera rezistență pe întreaga cursă. Geometria lamei și jocurile de tăiere trebuie să se încadreze în specificațiile echipamentului.
Trebuie acordată atenție și susținerii neuniforme. Un balot care se înclină sau se deplasează modifică distribuția sarcinii și poate genera solicitări laterale. Corpurile străine încorporate pot provoca un obstacol local brusc, pe care încălzirea nu îl va îndepărta.
Modificările vitezei necesită aceeași prudență. Deplasarea mai lentă poate reduce rezistența dependentă de viteză pentru unele tipuri de cauciuc, însă materialul lipicios poate rămâne mai mult timp în contact cu lama. Utilizați numai setările aprobate și comparați întregul ciclu. Dacă pentru o tăiere acceptabilă este necesară funcționarea dincolo de limitele specificate privind presiunea, dimensiunea balotului sau temperatura, opriți prelucrarea în aceste condiții până la rezolvarea problemei de pregătire a materialului sau a echipamentului.