









Gửi tin nhắn cho chúng tôi
Cao su nguội thường làm tăng lực cần thiết để cắt một kiện cao su vì vật liệu này có khả năng chống biến dạng và chống lưỡi dao xuyên qua mạnh hơn. Việc làm ấm cùng loại vật liệu thường làm giảm lực cản đó, nhưng nhiệt độ quá cao sẽ gây dính, làm tăng lực cản của lưỡi dao và gây biến dạng. Vì vậy, áp suất cắt thấp nhất không nhất thiết tạo ra chu trình đáng tin cậy nhất. Điều kiện vận hành phù hợp cần kết hợp lực cắt có thể kiểm soát, khả năng tách sạch và thao tác ổn định trong giới hạn được phê duyệt của máy cắt kiện cao su.
Chỉ riêng nhiệt độ không thể xác định tải trọng dự kiến. Cấp cao su, kích thước kiện, tình trạng lưỡi dao, tốc độ cắt và chênh lệch nhiệt độ bên trong kiện đều ảnh hưởng đến kết quả. Các chỉ số áp suất chỉ trở nên có ý nghĩa khi những điều kiện này được ghi nhận cùng nhau.
Nhiệt độ làm thay đổi tải trọng cắt như thế nào
Cao su chưa lưu hóa có tính nhớt đàn hồi: phản ứng của vật liệu kết hợp giữa biến dạng đàn hồi và dòng chảy phụ thuộc vào thời gian. Ở nhiệt độ thấp hơn, chuyển động phân tử bị hạn chế hơn, vì vậy vật liệu thường tạo ra lực cản lớn hơn khi lưỡi dao đi vào và xuyên qua. Chuyển động của lưỡi dao càng nhanh thì thời gian dành cho biến dạng càng ít. Do đó, cắt nhanh một kiện cao su lạnh có thể cần lực lớn hơn đáng kể so với cắt cùng cấp cao su trong điều kiện ấm hơn nhưng các điều kiện khác tương đương.
Tải trọng hình thành thông qua nhiều cơ chế chồng lấn. Mép cắt bắt đầu quá trình tách, các mặt lưỡi dao đẩy phần cao su xung quanh sang hai bên, còn ma sát cản trở chuyển động dọc theo các mặt này. Nhiệt độ ảnh hưởng đến từng cơ chế theo những cách khác nhau. Cao su mềm hơn có thể cần ít lực hơn tại mép cắt nhưng vẫn duy trì diện tích tiếp xúc và độ bám dính đáng kể với lưỡi dao.
Điều này giải thích một kết quả có vẻ mâu thuẫn: làm ấm kiện cao su làm giảm đỉnh áp suất ban đầu, nhưng lưỡi dao vẫn di chuyển chậm hoặc kéo vật liệu lên khi thu về. Lực cản đã chuyển sang dạng lực kéo duy trì và độ bám dính. Việc tăng áp suất thủy lực không giải quyết được sự thay đổi này.
Các cấp cao su cũng có phản ứng khác nhau. Loại polymer, hàm lượng chất độn, dầu và lịch sử bảo quản đều ảnh hưởng đến độ cứng và độ dính. Nhiệt độ tạo ra đường cắt sạch đối với vật liệu này không mặc nhiên phù hợp với vật liệu khác. Việc so sánh giữa các cấp cao su nên sử dụng hồ sơ vận hành riêng biệt.
Bề mặt ấm có thể che giấu phần lõi lạnh
Một kiện cao su được đưa từ kho lạnh vào khu vực sản xuất ấm hơn sẽ hình thành gradient nhiệt độ. Bề mặt tiếp xúc với không khí ấm lên trước, trong khi phần bên trong phản ứng chậm hơn. Vì vậy, phép đo trên bề mặt có thể cho thấy vật liệu đã sẵn sàng, ngay cả khi lưỡi dao sẽ gặp phần lõi cứng hơn nhiều.
Một triệu chứng có thể gặp là lưỡi dao đi vào tương đối dễ dàng, sau đó áp suất tăng rõ rệt khi cắt sâu hơn. Kiểu diễn biến này chỉ hỗ trợ cho cách giải thích do gradient nhiệt độ sau khi đã xem xét hình học của kiện: tại vị trí đó, lưỡi dao cũng có thể đang tác động lên tiết diện lớn hơn. Nếu áp suất tăng lặp lại tại một vị trí cụ thể của máy, bất kể vật liệu là gì, cần kiểm tra chính máy cắt.
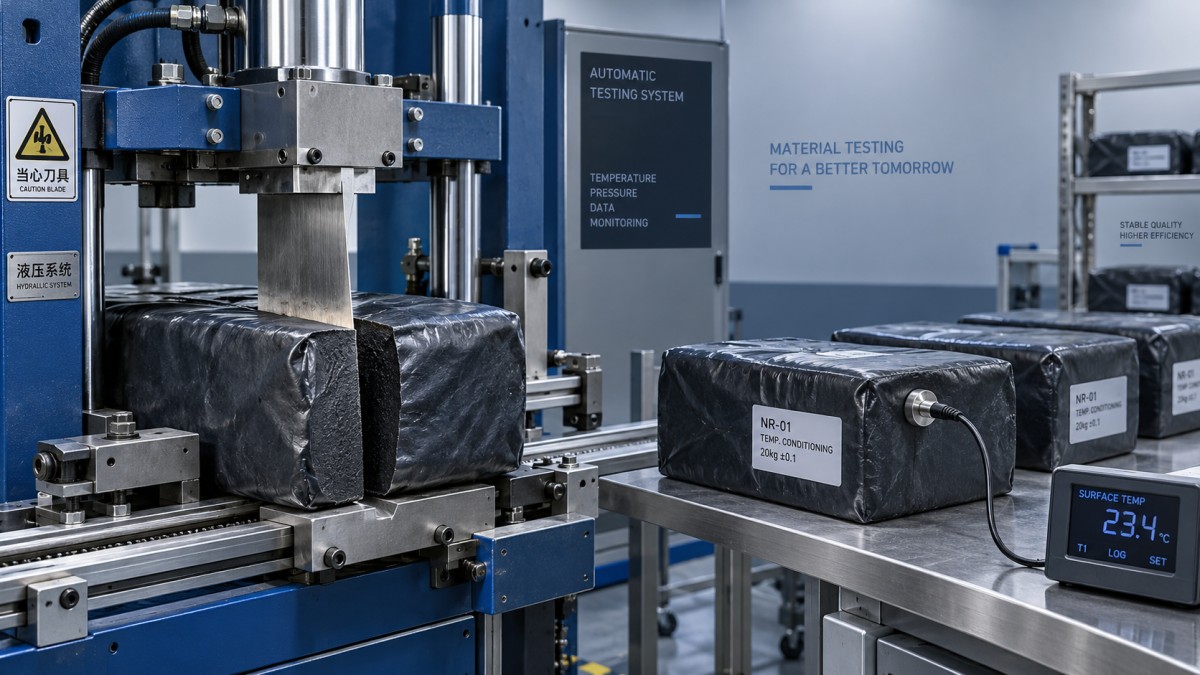
Thiết bị đo hồng ngoại đo nhiệt độ bề mặt, còn màng bao bì, phản xạ hoặc vị trí đo không nhất quán có thể làm sai lệch kết quả so sánh. Sử dụng cùng một vị trí cao su lộ ra và cùng một phương pháp đo cho mỗi lần thử. Khi cần biết nhiệt độ lõi, hãy sử dụng quy trình lấy mẫu hoặc đo tiếp xúc được phê duyệt bên ngoài khu vực cắt có che chắn. Không đưa tay vào máy để lấy số đo.
Thời gian ổn nhiệt cần được xác định theo kích thước kiện thực tế, cách sắp xếp bảo quản và loại vật liệu. Các kiện xếp sát nhau trao đổi nhiệt khác với các kiện được tách rời. Việc gia nhiệt cục bộ có thể làm phần bên ngoài mềm quá mức trong khi phần trung tâm vẫn lạnh, khiến một số đo nhiệt độ đơn lẻ càng kém đại diện hơn.
Đọc áp suất thủy lực cùng với chuyển động của lưỡi dao
Áp suất thủy lực cho biết nhu cầu làm việc của xi lanh, nhưng không phải là phép đo trực tiếp lực cản cắt cao su. Diện tích xi lanh, áp suất phía hồi, ma sát phớt, lực cản của bộ dẫn hướng và cơ cấu cơ khí đều ảnh hưởng đến lực truyền tới lưỡi dao. Đối với xi lanh dẫn động trực tiếp, áp suất nhân với diện tích hiệu dụng của piston cho phép ước tính lực theo cách đơn giản; tuy nhiên, vẫn phải tính đến áp suất đối kháng và ma sát.
Đồng hồ áp suất tiến gần đến mức cài đặt của van an toàn cho thấy mạch thủy lực đang gần giới hạn áp suất được cấu hình. Điều đó không xác định được nguyên nhân là cao su lạnh, mép cắt bị hư hỏng, kiện quá dày hay cơ cấu bị kẹt. Tăng mức cài đặt của van an toàn để vượt qua một kiện khó cắt có nguy cơ làm vượt quá tải trọng được phê duyệt của máy.
Dầu lạnh và cao su lạnh thường xuất hiện đồng thời khi khởi động. Độ nhớt của dầu ảnh hưởng đến lưu lượng thủy lực và tổn thất áp suất, trong khi nhiệt độ cao su ảnh hưởng đến lực cản của vật liệu. Thực hiện quy trình làm ấm hệ thống thủy lực theo quy định trước khi so sánh các lần cắt sẽ giúp phân tách những ảnh hưởng này.
Chỉ riêng áp suất đỉnh cũng cho biết rất ít về tổng nhu cầu của chu trình. Một đỉnh áp suất ngắn và thời gian duy trì áp suất cao kéo dài tạo ra các mức tải khác nhau. Hãy ghi lại thời gian xuyên vào, mọi hiện tượng dừng, và hành vi khi thu về cùng với số đo tối đa. Việc van an toàn hoạt động lặp lại sẽ làm tăng nhiệt nhưng không tạo ra chuyển động hữu ích của lưỡi dao.
Thiết lập khoảng nhiệt độ làm việc thông qua so sánh có kiểm soát
Không có ngưỡng nhiệt độ hoặc áp suất cao su phổ quát nào phù hợp với mọi máy cắt kiện cao su. Hãy bắt đầu với hướng dẫn sử dụng máy và các giới hạn xử lý do nhà cung cấp vật liệu quy định. Trong những giới hạn đó, phép so sánh có kiểm soát có thể xác định khoảng điều kiện ổn nhiệt thực tế:
- Chọn các kiện cùng cấp cao su, có kích thước và lịch sử bảo quản tương đương. Giữ nhất quán tình trạng lưỡi dao, hướng đặt và cài đặt máy.
- Ghi lại vị trí đo cao su, nhiệt độ, trạng thái làm ấm hệ thống thủy lực, áp suất cắt đỉnh và thời gian xuyên vào. Ghi cả việc tách và thu về có sạch hay không.
- Lặp lại sau khi ổn nhiệt theo quy định, chỉ thay đổi điều kiện nhiệt độ của vật liệu trong phạm vi thực tế có thể thực hiện. Một lần cắt dễ bất thường không đủ để chứng minh quy trình ổn định.
- Dừng thử nghiệm nếu chuyển động bị đình trệ, van an toàn hoạt động liên tục, kiện dịch chuyển bất thường hoặc xuất hiện rung động. Thực hiện quy trình khôi phục của máy trước khi tiếp tục điều tra.
Hãy chọn một khoảng vẫn có thể vận hành được khi có sự biến thiên thông thường giữa các kiện. Việc tìm kiếm áp suất thấp nhất có thể đẩy vật liệu vào trạng thái mà hiện tượng dính và chậm trễ khi thao tác trở nên chi phối. Giảm lực cản cắt chỉ có ích khi toàn bộ chu trình vẫn được kiểm soát.
Hồ sơ ổn nhiệt ở công đoạn trước cũng cần được tách riêng khỏi kết quả kiểm tra lốp ở công đoạn sau. Máy Balance testing machine đo độ cân bằng động và độ ôvan của lốp thành phẩm; các phép đo đó không xác định liệu nhiệt độ cắt của một kiện có phù hợp hay không. Điều kiện cắt phải được đánh giá bằng bằng chứng thu thập trực tiếp từ quá trình cắt.
Khi ổn nhiệt không giải quyết được lực cản
Nếu các kiện đã được ổn nhiệt và có điều kiện tương đương vẫn cần lực quá lớn, hãy kiểm tra hệ thống cắt theo quy trình cô lập được quy định. Mép cắt bị bo tròn làm tăng biến dạng trước khi quá trình tách bắt đầu. Cao su bám tích tụ làm tăng lực cản tiếp xúc, trong khi bộ dẫn hướng bị hư hỏng hoặc căn chỉnh không chính xác có thể tạo ra lực cản trong suốt hành trình. Hình học lưỡi dao và khe hở cắt phải nằm trong thông số kỹ thuật của thiết bị.
Cũng cần chú ý đến sự nâng đỡ không đồng đều. Một kiện bị nghiêng hoặc dịch chuyển sẽ làm thay đổi phân bố tải trọng và có thể tạo ra tải ngang. Vật lạ nằm bên trong có thể gây ra chướng ngại cục bộ đột ngột mà việc làm ấm không thể khắc phục.
Việc thay đổi tốc độ cũng cần được thực hiện thận trọng. Di chuyển chậm hơn có thể làm giảm lực cản liên quan đến tốc độ ở một số loại cao su, nhưng vật liệu dính có thể vẫn tiếp xúc với lưỡi dao lâu hơn. Chỉ sử dụng các cài đặt được phê duyệt và so sánh toàn bộ chu trình. Nếu để cắt đạt yêu cầu cần vận hành vượt quá giới hạn quy định về áp suất, kích thước kiện hoặc nhiệt độ, hãy dừng xử lý điều kiện đó cho đến khi vấn đề về chuẩn bị vật liệu hoặc thiết bị được giải quyết.