









Envie-nos uma Mensagem
Como a temperatura da borracha afeta a carga sobre uma cortadora de fardos
A borracha fria geralmente aumenta a força necessária para cortar um fardo, pois oferece maior resistência à deformação e à penetração da lâmina. Aquecer o mesmo material costuma reduzir essa resistência, mas o calor excessivo provoca aderência, arrasto da lâmina e distorção. Portanto, a menor pressão de corte não produz necessariamente o ciclo mais confiável. Uma condição operacional adequada combina força de corte controlável, separação limpa e manuseio estável dentro dos limites aprovados do cortador de fardos.
A temperatura, por si só, não permite determinar a carga esperada. O tipo de borracha, as dimensões do fardo, o estado da lâmina, a velocidade de corte e as diferenças de temperatura no interior do fardo influenciam o resultado. As leituras de pressão tornam-se significativas quando essas condições são registradas em conjunto.
Como a temperatura altera a carga de corte
A borracha não vulcanizada é viscoelástica: sua resposta combina deformação elástica com escoamento dependente do tempo. Em temperaturas mais baixas, o movimento molecular é mais restrito, de modo que o material geralmente oferece maior resistência à medida que a lâmina penetra e avança. O movimento mais rápido da lâmina também deixa menos tempo para a deformação. Por isso, o corte rápido de um fardo frio pode exigir muito mais força do que o corte do mesmo tipo de borracha em condições mais quentes e comparáveis nos demais aspectos.
A carga se desenvolve por meio de vários mecanismos sobrepostos. A aresta de corte inicia a separação, as faces da lâmina deslocam a borracha ao redor e o atrito resiste ao movimento ao longo dessas faces. A temperatura afeta cada mecanismo de maneira diferente. Uma borracha mais macia pode exigir menos força na aresta e, ainda assim, manter contato e aderência significativos com a lâmina.
Isso explica um resultado aparentemente contraditório: aquecer um fardo reduz o pico inicial de pressão, mas a lâmina ainda avança lentamente ou puxa o material para cima durante a retração. A resistência passou a se manifestar sobretudo como arrasto contínuo e aderência. Aumentar a pressão hidráulica não resolve essa mudança.
Os tipos de borracha também reagem de maneiras diferentes. O tipo de polímero, o teor de cargas, os óleos e o histórico de armazenamento afetam a rigidez e a aderência. Uma temperatura que proporciona cortes limpos em um material não é automaticamente adequada para outro. As comparações entre tipos de borracha devem ser registradas separadamente.
Uma superfície quente pode ocultar um centro frio
Um fardo transferido de um local de armazenamento frio para uma área de produção mais quente desenvolve um gradiente de temperatura. A superfície exposta aquece primeiro, enquanto o interior responde mais lentamente. Assim, uma leitura da superfície pode indicar que o fardo está pronto, mesmo quando a lâmina encontrará um núcleo muito mais rígido.
Um possível sintoma é a entrada relativamente fácil da lâmina, seguida por um aumento acentuado da pressão em uma parte mais profunda do corte. Esse padrão só sustenta a hipótese de um gradiente de temperatura depois de se considerar a geometria do fardo: nesse ponto, a lâmina também pode estar cortando uma seção transversal maior. Um aumento repetível em uma posição específica da máquina, independentemente do material, exige uma inspeção do próprio cortador.
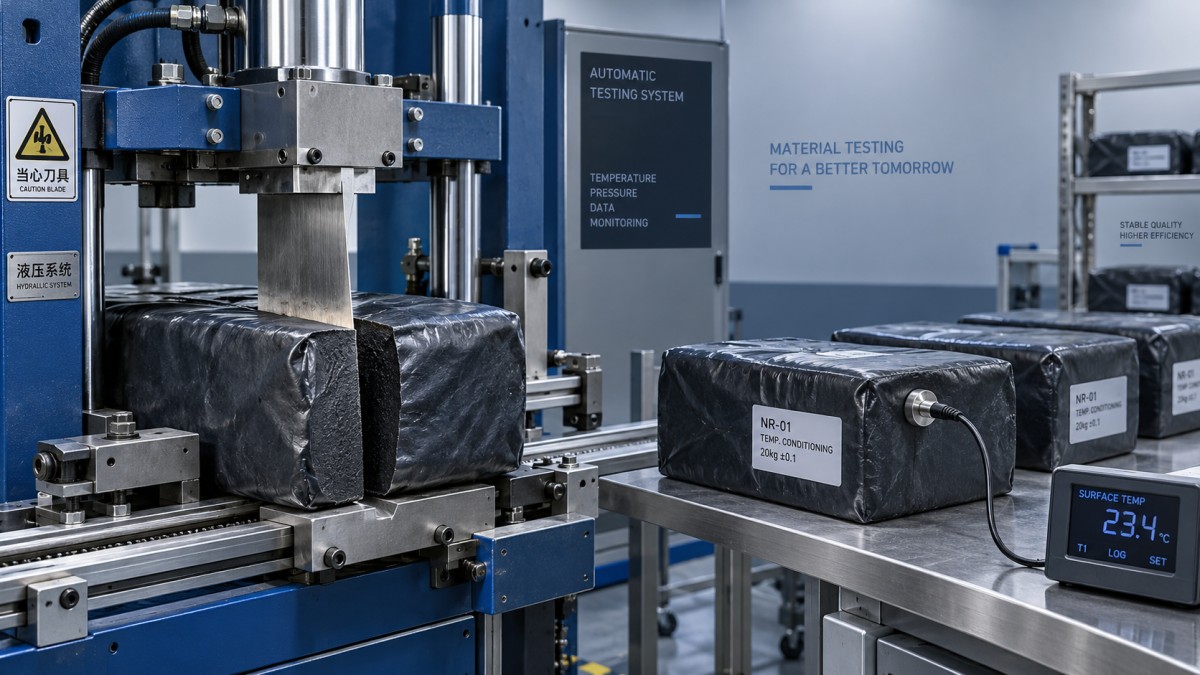
Os instrumentos infravermelhos medem a temperatura da superfície, e o filme da embalagem, os reflexos ou a inconsistência dos locais de medição podem distorcer as comparações. Use o mesmo local de borracha exposta e o mesmo método de medição em cada teste. Se for necessária a temperatura do núcleo, use um procedimento aprovado de amostragem ou medição por contato, fora da área de corte protegida. Não coloque as mãos dentro da máquina para fazer uma leitura.
O tempo de condicionamento deve ser definido para o tamanho real do fardo, o arranjo de armazenamento e o material. Fardos empilhados próximos uns dos outros trocam calor de maneira diferente dos fardos separados. O aquecimento localizado pode amolecer excessivamente a parte externa enquanto o centro permanece frio, tornando uma única leitura de temperatura ainda menos representativa.
Leia a pressão hidráulica junto com o movimento da lâmina
A pressão hidráulica indica a demanda do cilindro, mas não mede diretamente a resistência da borracha ao corte. A área do cilindro, a pressão no lado de retorno, o atrito das vedações, a resistência das guias e a configuração mecânica influenciam a força transmitida à lâmina. Em um cilindro de acionamento direto, a pressão multiplicada pela área efetiva do pistão fornece uma estimativa simplificada da força; ainda assim, é preciso considerar a pressão oposta e o atrito.
Um manômetro que se aproxima da pressão de ajuste indica que o circuito hidráulico está chegando ao limite de pressão configurado. Isso não determina se a causa é a borracha fria, uma aresta danificada, a espessura excessiva do fardo ou um travamento mecânico. Aumentar o ajuste da válvula de alívio para superar um fardo difícil pode exceder a carga aprovada para a máquina.
O óleo frio e a borracha fria ocorrem frequentemente ao mesmo tempo na partida. A viscosidade do óleo afeta o fluxo hidráulico e as perdas de pressão, enquanto a temperatura da borracha afeta a resistência do material. Seguir o procedimento especificado de aquecimento do sistema hidráulico antes de comparar os cortes ajuda a separar esses efeitos.
Por si só, o pico de pressão também revela pouco sobre a demanda total do ciclo. Um pico de pressão breve e uma permanência prolongada sob alta pressão impõem demandas diferentes. Registre o tempo de penetração, eventuais paradas e o comportamento de retração, além da leitura máxima. Acionamentos repetidos da válvula de alívio geram calor sem produzir avanço útil da lâmina.
Defina uma faixa de temperatura de trabalho por meio de comparações controladas
Não existe uma temperatura da borracha ou um limite de pressão universal adequado para todos os cortadores de fardos. Comece pelo manual da máquina e pelos limites de manuseio especificados pelo fornecedor do material. Dentro desses limites, uma comparação controlada pode identificar uma faixa prática de condicionamento:
- Selecione fardos do mesmo tipo de borracha, com dimensões e histórico de armazenamento comparáveis. Mantenha constantes o estado e a orientação da lâmina, bem como os ajustes da máquina.
- Registre o local de medição da borracha, a temperatura, o estado de aquecimento do sistema hidráulico, o pico da pressão de corte e o tempo de penetração. Inclua também se a separação e a retração ocorrem sem problemas.
- Repita o teste após o condicionamento aprovado, alterando, na medida do possível, apenas a temperatura do material. Um único corte excepcionalmente fácil não é evidência suficiente de um processo estável.
- Interrompa o teste se o avanço parar, a válvula de alívio operar repetidamente, o fardo se deslocar de forma anormal ou surgirem vibrações. Siga o procedimento de recuperação da máquina antes de prosseguir com a investigação.
Escolha uma faixa que continue adequada diante da variação normal entre fardos. Buscar a menor pressão possível pode levar o material a uma condição em que a aderência e os atrasos no manuseio se tornam predominantes. A redução da resistência ao corte só é útil quando todo o ciclo permanece sob controle.
Os registros de condicionamento das etapas anteriores também devem ser mantidos separados dos resultados da inspeção de pneus nas etapas seguintes. Uma máquina de teste de balanceamento mede o equilíbrio dinâmico e a ovalização de pneus acabados; essas medições não determinam se a temperatura de corte do fardo era adequada. As condições de corte devem ser avaliadas com base em dados obtidos no próprio processo de corte.
Quando o condicionamento não resolve a resistência
Se fardos condicionados e comparáveis ainda exigirem força excessiva, inspecione o sistema de corte seguindo o procedimento de isolamento prescrito. Uma aresta arredondada aumenta a deformação antes do início da separação. O acúmulo de borracha aumenta o arrasto por contato, enquanto guias danificadas ou desalinhamento podem gerar resistência durante todo o curso. A geometria da lâmina e as folgas de corte devem permanecer dentro das especificações do equipamento.
O suporte irregular também merece atenção. Um fardo que inclina ou se desloca altera a distribuição da carga e pode gerar esforços laterais. Materiais estranhos incorporados à borracha podem causar uma obstrução localizada repentina, que o aquecimento não resolverá.
As alterações de velocidade também exigem cuidado. Um avanço mais lento pode reduzir a resistência relacionada à velocidade em algumas borrachas, mas materiais pegajosos podem permanecer em contato com a lâmina por mais tempo. Use apenas ajustes aprovados e compare o ciclo completo. Se o corte adequado exigir operação acima dos limites especificados de pressão, tamanho do fardo ou temperatura, interrompa o processamento nessas condições até que o problema de preparação do material ou do equipamento seja resolvido.