









Envíanos un mensaje
Cómo afecta la temperatura del caucho a la carga de una cortadora de fardos
El caucho frío generalmente aumenta la fuerza necesaria para cortar un fardo porque ofrece mayor resistencia a la deformación y a la penetración de la cuchilla. Calentar el mismo material suele reducir esa resistencia, pero un exceso de calor introduce pegajosidad, arrastre de la cuchilla y distorsión. Por lo tanto, la menor presión de corte no necesariamente produce el ciclo más fiable. Una condición de funcionamiento adecuada combina una fuerza de corte controlable, una separación limpia y una manipulación estable dentro de los límites aprobados de la cortadora de fardos.
La temperatura por sí sola no puede determinar la carga prevista. El grado de caucho, las dimensiones del fardo, el estado de la cuchilla, la velocidad de corte y las diferencias de temperatura dentro del fardo influyen en el resultado. Las lecturas de presión adquieren significado cuando estas condiciones se registran conjuntamente.
Dónde la temperatura cambia la carga de corte
El caucho sin vulcanizar es viscoelástico: su respuesta combina la deformación elástica con un flujo dependiente del tiempo. A una temperatura más baja, el movimiento molecular está más restringido, por lo que el material generalmente ofrece mayor resistencia cuando la cuchilla penetra y lo atraviesa. Un movimiento más rápido de la cuchilla también deja menos tiempo para la deformación. Por lo tanto, cortar rápidamente un fardo frío puede requerir una fuerza considerablemente mayor que cortar el mismo grado de caucho en condiciones más cálidas y comparables en los demás aspectos.
La carga se desarrolla mediante varios mecanismos superpuestos. El filo inicia la separación, las caras de la cuchilla desplazan el caucho circundante y la fricción se opone al movimiento a lo largo de dichas caras. La temperatura afecta a cada mecanismo de manera diferente. Un caucho más blando puede requerir menos fuerza en el filo, pero mantener un contacto y una adhesión considerables con la cuchilla.
Esto explica un resultado aparentemente contradictorio: calentar un fardo reduce el pico de presión inicial, pero la cuchilla sigue avanzando lentamente o tira del material hacia arriba durante la retracción. La resistencia se ha desplazado hacia el arrastre y la adhesión sostenidos. Aumentar la presión hidráulica no soluciona ese cambio.
Los grados de caucho también responden de manera diferente. El tipo de polímero, el contenido de cargas, los aceites y el historial de almacenamiento afectan a la rigidez y la pegajosidad. Una temperatura que produce cortes limpios en un material no es automáticamente adecuada para otro. Las comparaciones entre grados deben utilizar registros de funcionamiento independientes.
Una superficie caliente puede ocultar un centro frío
Un fardo trasladado desde un almacenamiento en frío a una zona de producción más cálida desarrolla un gradiente de temperatura. Su superficie expuesta se calienta primero, mientras que el interior responde más lentamente. Por lo tanto, una lectura superficial puede indicar que está listo, aunque la cuchilla vaya a encontrarse con un núcleo mucho más rígido.
Un posible síntoma es una entrada relativamente fácil seguida de un aumento pronunciado de la presión a mayor profundidad del corte. Este patrón respalda una explicación basada en el gradiente de temperatura solo después de tener en cuenta la geometría del fardo: en ese punto, la cuchilla también puede estar actuando sobre una sección transversal mayor. Un aumento repetible en una posición concreta de la máquina, independientemente del material, requiere investigar la propia cortadora.
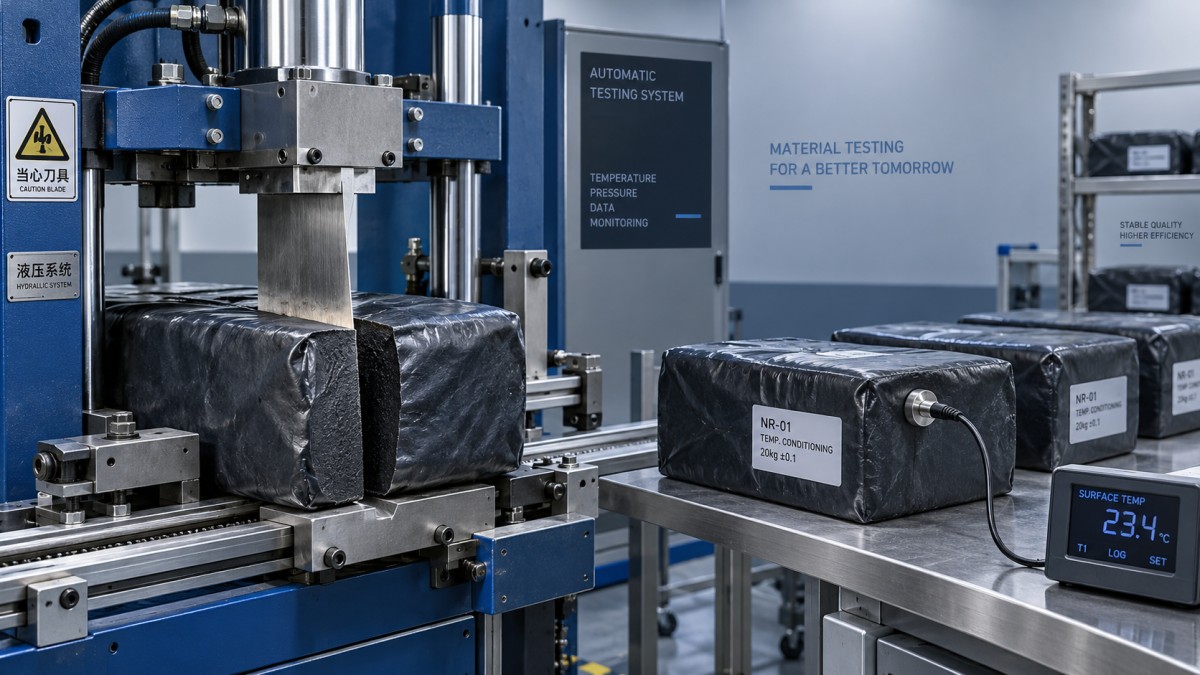
Los instrumentos infrarrojos miden la temperatura de la superficie, y la película de embalaje, los reflejos o las ubicaciones de medición inconsistentes pueden distorsionar las comparaciones. Utilice la misma ubicación del caucho expuesto y el mismo método de medición en cada prueba. Cuando sea necesario conocer la temperatura del núcleo, utilice un procedimiento aprobado de muestreo o medición por contacto fuera de la zona de corte protegida. No introduzca las manos en la máquina para obtener una lectura.
El tiempo de acondicionamiento debe establecerse para el tamaño real del fardo, la disposición de almacenamiento y el material. Los fardos apilados muy juntos intercambian calor de manera diferente a los fardos separados. El calentamiento localizado puede ablandar excesivamente el exterior mientras el centro permanece frío, haciendo que una sola lectura de temperatura sea aún menos representativa.
Interprete la presión hidráulica junto con el movimiento de la cuchilla
La presión hidráulica proporciona una indicación de la demanda del cilindro, pero no es una medición directa de la resistencia del caucho al corte. El área del cilindro, la presión del lado de retorno, la fricción de las juntas, la resistencia de las guías y la disposición mecánica influyen en la fuerza que llega a la cuchilla. En un cilindro accionado directamente, la presión multiplicada por el área efectiva del pistón proporciona una estimación simplificada de la fuerza; aun así, deben tenerse en cuenta la presión opuesta y la fricción.
Un manómetro que se aproxima al ajuste de alivio indica que el circuito hidráulico se acerca a su límite de presión configurado. No establece si la causa es el caucho frío, un filo dañado, un grosor excesivo del fardo o un atasco mecánico. Aumentar el ajuste de alivio para superar un fardo difícil puede hacer que se exceda la carga aprobada de la máquina.
El aceite frío y el caucho frío suelen presentarse conjuntamente durante el arranque. La viscosidad del aceite afecta al caudal hidráulico y a las pérdidas de presión, mientras que la temperatura del caucho afecta a la resistencia del material. Seguir el procedimiento especificado de calentamiento hidráulico antes de comparar los cortes ayuda a separar estos efectos.
La presión máxima, por sí sola, también dice poco sobre la demanda total del ciclo. Un pico de presión breve y una permanencia prolongada a alta presión imponen exigencias diferentes. Registre el tiempo de penetración, cualquier parada y el comportamiento durante la retracción junto con la lectura máxima. El accionamiento repetido de la válvula de alivio añade calor sin proporcionar un desplazamiento útil de la cuchilla.
Establezca un intervalo de temperatura de trabajo mediante comparaciones controladas
No existe una temperatura del caucho ni un umbral de presión universal adecuado para todas las cortadoras de fardos. Comience con el manual de la máquina y los límites de manipulación del proveedor del material. Dentro de esos límites, una comparación controlada puede identificar un intervalo práctico de acondicionamiento:
- Seleccione fardos del mismo grado, con dimensiones e historial de almacenamiento comparables. Mantenga constantes el estado y la orientación de la cuchilla, así como los ajustes de la máquina.
- Registre la ubicación de medición del caucho, la temperatura, el estado del calentamiento hidráulico, la presión máxima de corte y el tiempo de penetración. Incluya si la separación y la retracción son limpias.
- Repita la prueba después del acondicionamiento aprobado, cambiando únicamente, en la medida de lo práctico, la condición de temperatura del material. Un corte excepcionalmente fácil no constituye evidencia suficiente de un proceso estable.
- Detenga la prueba si el desplazamiento se detiene, la válvula de alivio se acciona repetidamente, el fardo se desplaza de forma anormal o aparece vibración. Siga el procedimiento de recuperación de la máquina antes de continuar la investigación.
Elija un intervalo que siga siendo operativo a pesar de la variación normal entre los fardos. Buscar la presión más baja posible puede llevar el material a una condición en la que la adherencia y los retrasos de manipulación sean predominantes. Reducir la resistencia al corte solo es útil cuando el ciclo completo permanece controlado.
Los registros del acondicionamiento previo también deben mantenerse separados de los resultados de inspección de neumáticos posteriores. Una máquina de prueba de equilibrado mide el equilibrado dinámico y la ovalidad del neumático terminado; esas mediciones no determinan si la temperatura de corte de un fardo era adecuada. Las condiciones de corte requieren evidencias procedentes del propio proceso de corte.
Cuando el acondicionamiento no resuelve la resistencia
Si los fardos acondicionados y comparables siguen requiriendo una fuerza excesiva, inspeccione el sistema de corte siguiendo el procedimiento de aislamiento establecido. Un filo redondeado aumenta la deformación antes de que comience la separación. La acumulación de caucho incrementa el arrastre por contacto, mientras que unas guías dañadas o una alineación incorrecta pueden generar resistencia durante toda la carrera. La geometría de la cuchilla y las holguras de corte deben mantenerse dentro de las especificaciones del equipo.
También debe prestarse atención a un soporte irregular. Un fardo que se inclina o se desplaza cambia la distribución de la carga y puede introducir una carga lateral. La presencia de material extraño incrustado puede producir una obstrucción local repentina que el calentamiento no resolverá.
Los cambios de velocidad requieren una precaución similar. Un desplazamiento más lento puede reducir la resistencia relacionada con la velocidad en algunos cauchos, pero el material pegajoso puede permanecer en contacto con la cuchilla durante más tiempo. Utilice únicamente ajustes aprobados y compare el ciclo completo. Si para lograr un corte aceptable es necesario trabajar por encima de los límites especificados de presión, tamaño del fardo o temperatura, detenga el procesamiento de esa condición hasta resolver el problema de preparación del material o del equipo.