









Wyślij nam wiadomość
Jak temperatura gumy wpływa na obciążenie krajarki bel
Zimna guma zazwyczaj wymaga większej siły do przecięcia beli, ponieważ silniej opiera się odkształceniom i penetracji ostrza. Ogrzanie tego samego materiału często zmniejsza ten opór, ale nadmierne ciepło powoduje lepkość, opór ostrza i odkształcenia. Dlatego najniższe ciśnienie cięcia niekoniecznie zapewnia najbardziej niezawodny cykl. Odpowiednie warunki pracy łączą umiarkowaną siłę cięcia, czyste oddzielenie i stabilne podawanie materiału w granicach zatwierdzonych dla przecinarki bel gumowych.
Sama temperatura nie określa przewidywanego obciążenia. Na wynik wpływają również gatunek gumy, wymiary beli, stan ostrza, prędkość cięcia i różnice temperatury wewnątrz beli. Odczyty ciśnienia nabierają znaczenia, gdy te warunki są rejestrowane łącznie.
Wpływ temperatury na obciążenie podczas cięcia
Niezwulkanizowana guma jest materiałem lepkosprężystym: jej reakcja łączy odkształcenie sprężyste z zależnym od czasu płynięciem. W niższej temperaturze ruch cząsteczek jest bardziej ograniczony, dlatego materiał zazwyczaj stawia większy opór, gdy ostrze wchodzi w gumę i przesuwa się przez nią. Szybszy ruch ostrza daje również mniej czasu na odkształcenie. Zimna bela cięta szybko może więc wymagać znacznie większej siły niż ta sama mieszanka cięta w cieplejszych, poza tym porównywalnych warunkach.
Obciążenie powstaje w wyniku kilku nakładających się mechanizmów. Krawędź tnąca rozpoczyna rozdzielanie materiału, powierzchnie ostrza przemieszczają otaczającą je gumę, a tarcie utrudnia ruch wzdłuż tych powierzchni. Temperatura wpływa na każdy z tych mechanizmów w inny sposób. Miększa guma może wymagać mniejszej siły przy krawędzi, a jednocześnie zachowywać znaczny kontakt i przyczepność do ostrza.
Wyjaśnia to pozornie sprzeczny rezultat: ogrzanie beli obniża początkowy szczyt ciśnienia, ale ostrze nadal przesuwa się powoli lub ciągnie materiał w górę podczas wycofywania. Opór przenosi się na długotrwałe tarcie i przyczepność. Zwiększenie ciśnienia hydraulicznego nie rozwiązuje tego problemu.
Różne gatunki gumy również reagują odmiennie. Rodzaj polimeru, zawartość wypełniaczy, oleje i historia przechowywania wpływają na sztywność i lepkość. Temperatura zapewniająca czyste cięcie jednego materiału nie musi być odpowiednia dla innego. Porównania między gatunkami należy prowadzić na podstawie oddzielnych zapisów warunków pracy.
Ciepła powierzchnia może maskować zimny środek
Bela przeniesiona z chłodni do cieplejszej hali produkcyjnej nabiera gradientu temperatury. Jej odsłonięta powierzchnia ogrzewa się jako pierwsza, podczas gdy wnętrze reaguje wolniej. Odczyt z powierzchni może więc sugerować, że bela jest gotowa, mimo że ostrze napotka znacznie sztywniejszy rdzeń.
Jednym z możliwych objawów jest stosunkowo łatwe zagłębianie się ostrza, po którym następuje wyraźny wzrost ciśnienia w głębszej części cięcia. Taki przebieg wskazuje na możliwy wpływ gradientu temperatury dopiero po uwzględnieniu geometrii beli: w tym miejscu ostrze może również przecinać większy przekrój materiału. Powtarzalny wzrost ciśnienia w określonym położeniu maszyny, niezależnie od materiału, wymaga sprawdzenia samej przecinarki.
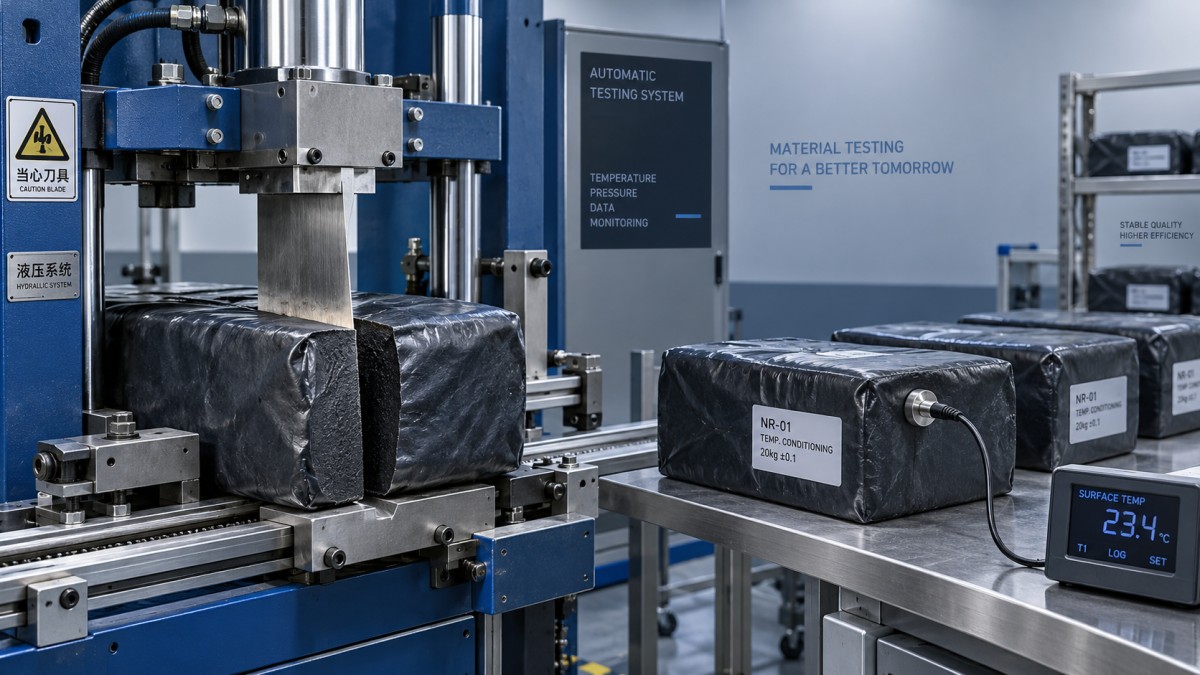
Przyrządy na podczerwień mierzą temperaturę powierzchni, a folia opakowaniowa, odbicia lub niespójne miejsca pomiaru mogą zniekształcać porównania. Podczas każdej próby należy używać tego samego odsłoniętego miejsca na gumie i tej samej metody pomiaru. Jeśli konieczny jest pomiar temperatury rdzenia, należy zastosować zatwierdzoną procedurę pobierania próbek lub pomiaru kontaktowego poza osłoniętą strefą cięcia. Nie wolno sięgać do maszyny w celu wykonania pomiaru.
Czas kondycjonowania należy ustalić dla konkretnego rozmiaru beli, sposobu składowania i materiału. Beli ułożone ciasno wymieniają ciepło inaczej niż bele rozdzielone. Ogrzewanie miejscowe może nadmiernie zmiękczyć zewnętrzną warstwę, pozostawiając zimny środek, przez co pojedynczy odczyt temperatury staje się jeszcze mniej miarodajny.
Odczyt ciśnienia hydraulicznego w powiązaniu z ruchem ostrza
Ciśnienie hydrauliczne wskazuje obciążenie siłownika, ale nie jest bezpośrednim pomiarem oporu gumy podczas cięcia. Na siłę przekazywaną na ostrze wpływają powierzchnia siłownika, ciśnienie po stronie powrotnej, tarcie uszczelnień, opór prowadnic i układ mechaniczny. W przypadku siłownika napędzającego ostrze bezpośrednio, pomnożenie ciśnienia przez efektywną powierzchnię tłoka daje uproszczone oszacowanie siły; nadal należy uwzględnić ciśnienie przeciwne i tarcie.
Wskazanie manometru zbliżające się do wartości nastawy zaworu przelewowego oznacza, że układ hydrauliczny zbliża się do skonfigurowanej granicy ciśnienia. Nie pozwala jednak ustalić, czy przyczyną jest zimna guma, uszkodzona krawędź, nadmierna grubość beli czy zablokowanie mechaniczne. Zwiększenie nastawy zaworu przelewowego w celu przecięcia trudnej beli grozi przekroczeniem zatwierdzonego obciążenia maszyny.
Podczas uruchamiania zimny olej i zimna guma często występują jednocześnie. Lepkość oleju wpływa na przepływ hydrauliczny i straty ciśnienia, a temperatura gumy — na opór materiału. Przestrzeganie określonej procedury rozgrzewania układu hydraulicznego przed porównywaniem cięć pomaga rozdzielić te czynniki.
Samo maksymalne ciśnienie niewiele mówi o całkowitym obciążeniu cyklu. Krótki skok ciśnienia i długotrwałe utrzymywanie się wysokiego ciśnienia stanowią różne obciążenia. Oprócz maksymalnego odczytu należy rejestrować czas zagłębiania, ewentualne zatrzymanie oraz zachowanie podczas wycofywania ostrza. Powtarzające się zadziałanie zaworu przelewowego powoduje wzrost temperatury, nie zapewniając użytecznego ruchu ostrza.
Ustalenie roboczego zakresu temperatury na podstawie kontrolowanych porównań
Nie istnieje uniwersalna temperatura gumy ani próg ciśnienia odpowiedni dla każdej przecinarki bel gumowych. Należy kierować się instrukcją maszyny i limitami postępowania z materiałem określonymi przez dostawcę. W tych granicach kontrolowane porównanie może pomóc ustalić praktyczny zakres kondycjonowania:
- Wybierz bele tego samego gatunku, o zbliżonych wymiarach i historii przechowywania. Zachowaj jednakowy stan ostrza, orientację beli i ustawienia maszyny.
- Zapisz miejsce pomiaru gumy, temperaturę, stan rozgrzania układu hydraulicznego, maksymalne ciśnienie cięcia i czas zagłębiania. Odnotuj również, czy oddzielenie materiału i wycofanie ostrza przebiegają prawidłowo.
- Powtórz próbę po zatwierdzonym kondycjonowaniu, zmieniając — w miarę możliwości — wyłącznie temperaturę materiału. Jeden wyjątkowo łatwy przebieg cięcia nie wystarcza, by potwierdzić stabilność procesu.
- Przerwij próbę, jeśli ruch ostrza ustanie, zawór przelewowy zadziała wielokrotnie, bela przesunie się w nietypowy sposób lub pojawią się drgania. Przed dalszą kontrolą postępuj zgodnie z procedurą przywracania pracy maszyny.
Wybierz zakres, który pozostaje odpowiedni mimo normalnych różnic między belami. Dążenie do uzyskania możliwie najniższego ciśnienia może prowadzić do warunków, w których dominują przywieranie materiału i opóźnienia w jego obsłudze. Mniejszy opór cięcia jest korzystny tylko wtedy, gdy cały cykl pozostaje pod kontrolą.
Zapisy dotyczące kondycjonowania na wcześniejszym etapie procesu należy prowadzić oddzielnie od wyników kontroli opon na dalszych etapach. Maszyna do wyważania mierzy dynamiczne niewyważenie i owalność gotowej opony; pomiary te nie pozwalają ustalić, czy temperatura beli podczas cięcia była odpowiednia. Warunki cięcia należy oceniać na podstawie danych z samego procesu cięcia.
Gdy kondycjonowanie nie zmniejsza oporu
Jeśli porównywalne, odpowiednio kondycjonowane bele nadal wymagają nadmiernej siły, skontroluj układ tnący zgodnie z zalecaną procedurą odłączania i zabezpieczania. Zaokrąglona krawędź powoduje większe odkształcenie materiału, zanim rozpocznie się jego rozdzielanie. Nagromadzona guma zwiększa opór kontaktowy, a uszkodzone prowadnice lub nieprawidłowe ustawienie mogą powodować opór w całym skoku. Geometria ostrza i luzy tnące muszą mieścić się w specyfikacji urządzenia.
Należy również zwrócić uwagę na nierówne podparcie. Przechylająca się lub przesuwająca bela zmienia rozkład obciążenia i może powodować obciążenie boczne. Ciała obce znajdujące się w materiale mogą wywołać nagłą, miejscową przeszkodę, której ogrzanie nie usunie.
Zmiany prędkości również wymagają ostrożności. Wolniejszy ruch może zmniejszyć opór zależny od szybkości odkształcania w przypadku niektórych rodzajów gumy, ale lepki materiał może dłużej stykać się z ostrzem. Stosuj wyłącznie zatwierdzone ustawienia i oceniaj cały cykl. Jeśli prawidłowe cięcie wymaga pracy poza określonymi limitami ciśnienia, rozmiaru beli lub temperatury, wstrzymaj obróbkę w tych warunkach do czasu rozwiązania problemu z przygotowaniem materiału lub urządzeniem.