









Envíanos un mensaje
¿Por qué pierde presión una prensa de vulcanización durante el curado?
Una prensa de vulcanización pierde presión durante el curado cuando el circuito de cierre no puede mantener la presión hidráulica, reponerla según lo previsto o indicar correctamente el valor de presión. Si la máquina alcanza normalmente el valor establecido, pero no puede mantenerlo, es más probable que el problema se deba a fugas internas en las válvulas, al paso de aceite por los sellos del cilindro o a un fallo del sistema automático de reposición que a la bomba.
La diferencia decisiva es si la máquina está perdiendo fuerza de cierre real o si simplemente muestra una lectura de presión más baja. Antes de sustituir componentes, determine qué circuito pierde presión y exactamente cuándo comienza la caída. Un manómetro en la línea de alimentación, un transductor del cilindro de cierre y una señal de presión de la vejiga del neumático indican condiciones distintas.
Confirme qué presión se está perdiendo
Utilice el esquema hidráulico y la secuencia de funcionamiento de la máquina para identificar el punto de medición afectado. En una prensa hidráulica de cierre, la bomba puede descargar después del cierre, mientras una válvula antirretorno o una válvula de retención de presión mantiene la presión en el cilindro. Por lo tanto, es posible que la caída de presión indicada por el manómetro de la línea de la bomba sea normal mientras la presión del cilindro permanece estable.
En los equipos de vulcanización de neumáticos, la presión de vapor, agua caliente o nitrógeno de la vejiga es independiente de la presión de cierre del molde. Si se pierde presión del medio de vulcanización, deben inspeccionarse por separado sus propias válvulas, tuberías, sellos y controles de suministro. Esto no debe dar lugar automáticamente a una revisión de la bomba hidráulica. En las máquinas con bloqueo mecánico, también es necesario interpretar la posición del bloqueo y la transferencia de carga, y no basarse únicamente en la presión hidráulica.
Cuando la máquina disponga de puntos de prueba adecuados, compare el valor indicado con el de un manómetro calibrado conectado a la misma zona de presión. Tenga en cuenta la precisión del manómetro y su tiempo de respuesta. Si ambas lecturas coinciden, el cambio de presión es real; si difieren, revise el transductor, el cableado, la escala o la ubicación de la medición.
Asegure la máquina antes de realizar las pruebas
Una prensa cerrada puede conservar energía hidráulica, neumática y térmica incluso después de desconectar la alimentación eléctrica. Los acumuladores y las cámaras de cilindro aisladas pueden seguir presurizados aunque otro manómetro marque cero.
Antes de instalar instrumentos o abrir una conexión, siga el procedimiento de bloqueo y etiquetado de la máquina, aísle las fuentes de energía, descargue la presión almacenada mediante los medios aprobados y compruebe que el circuito correspondiente esté despresurizado. Utilice los soportes mecánicos especificados por el fabricante siempre que el movimiento de la platina pueda generar riesgo de aplastamiento. Nunca afloje un racor para comprobar si hay presión ni intente localizar con la mano una fuga por un orificio diminuto.
Las observaciones con la máquina en funcionamiento requieren una prueba controlada, con las protecciones y los enclavamientos operativos, el personal fuera de las zonas peligrosas y los instrumentos adecuados para la presión y la temperatura previstas. No puentee funciones de seguridad, bloquee vías de descarga ni improvise dispositivos de cierre para aislar una posible fuga.
Utilice el patrón de presión para acotar la avería
Registre la presión del cilindro junto con la temperatura del aceite, la posición de la platina, el funcionamiento de la bomba y las órdenes de la válvula de reposición. Si están disponibles, incluya el valor de consigna de presión y la señal sin procesar del transductor. Un registro durante el cierre, el aumento de presión y el mantenimiento durante el curado es más útil que una sola lectura de presión baja.
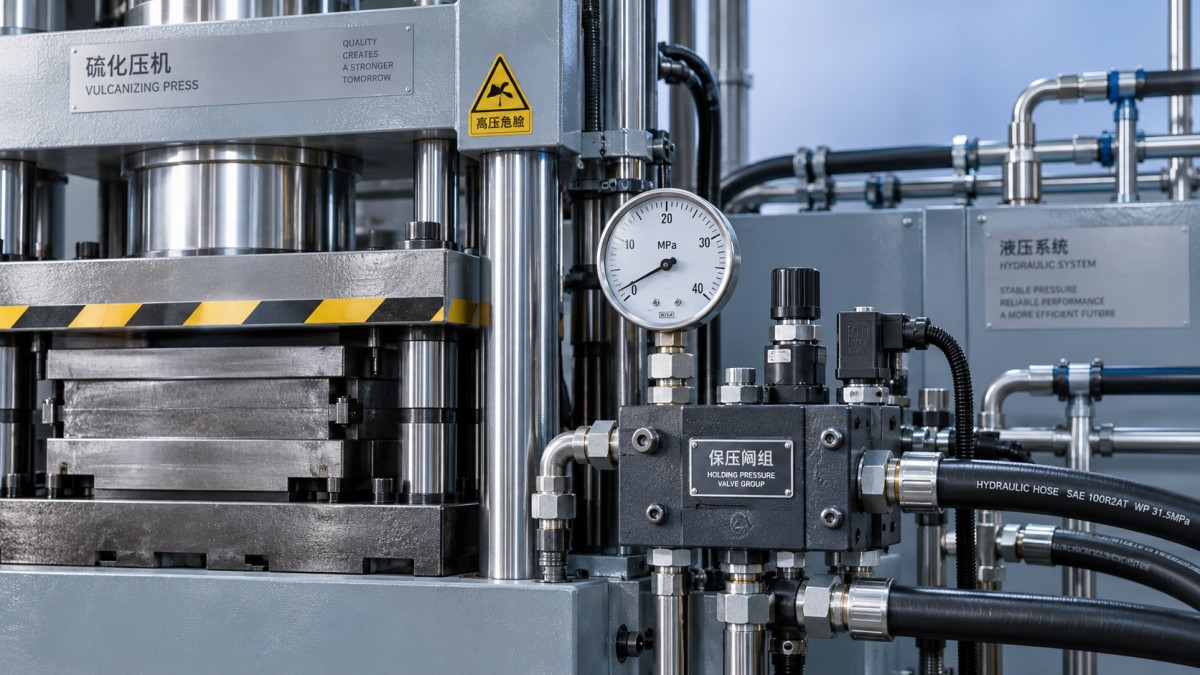
Una pequeña caída de presión no indica necesariamente una avería. Algunas prensas reponen presión de forma deliberada entre límites definidos. Lo importante es determinar si la presión permanece dentro del intervalo validado para el proceso, si se recupera correctamente y si la reposición se vuelve más frecuente en condiciones comparables.
Localice la vía de escape de la presión retenida
Válvulas de retención de presión y circuitos piloto
Una válvula antirretorno pilotada o una válvula de retención específica puede tener fugas a través de su asiento debido a contaminación, desgaste o daños. Entonces, el aceite sale del volumen de cilindro retenido, aunque no haya ninguna fuga externa visible.
La válvula también puede estar mecánicamente en buen estado, pero recibir una señal piloto que la abre de forma incorrecta. Una presión piloto residual, una válvula distribuidora con fugas o un error de secuencia pueden impedir que cierre de forma fiable. Sustituir la válvula de retención sin revisar su circuito piloto puede dejar intacta la avería original.
Utilice los puntos de presión y el procedimiento de prueba de fugas especificados por el fabricante para distinguir entre estas posibilidades. Que una bobina esté energizada no demuestra que la válvula haya cambiado de posición, y que esté desenergizada tampoco demuestra que el asiento hidráulico selle correctamente.
Sellos del cilindro y fugas externas
El paso de aceite por el sello del pistón permite que el aceite fluya entre las cámaras del cilindro. Puede provocar una caída de presión, el desplazamiento lento de la platina o ambas cosas, según el circuito y las restricciones mecánicas. Que la platina permanezca inmóvil no descarta esta posibilidad: el contacto con el molde o una sujeción mecánica pueden limitar el movimiento visible mientras cae la presión.
Sin entrar en la zona de peligro, revise las mangueras, los racores, los bloques de distribución y los sellos del vástago accesibles para detectar fugas externas. Si ninguna fuga externa explica la pérdida, el paso interno del cilindro sigue siendo una posibilidad, pero la caída de presión por sí sola no permite distinguirla de una fuga en la válvula. Las pruebas de aislamiento del cilindro deben realizarse conforme al procedimiento aprobado; bloquear puertos de forma improvisada puede generar presión atrapada o una fuerza inesperada.
Válvulas de alivio y vías de retorno compartidas
Una válvula de alivio que no asienta correctamente, una válvula de descarga con fugas o una conexión no prevista con un circuito de menor presión pueden crear una vía de escape. Su relevancia depende de su posición con respecto a la válvula de retención. Una válvula de alivio situada en el lado de la bomba no puede descargar una cámara del cilindro que esté correctamente aislada de ella.
Trace en el esquema el límite real de la presión retenida antes de seleccionar los componentes que se van a probar. No aumente el ajuste de la válvula de alivio para ocultar una pérdida de presión: esto puede sobrecargar los componentes sin corregir la vía de fuga.
Compruebe la reposición antes de culpar a la bomba
Si la prensa alcanza la presión de cierre, pero no la recupera durante el curado, inspeccione la secuencia de reposición automática. Es posible que el controlador no detecte el umbral de baja presión, que la válvula de reposición no se abra o que la bomba permanezca descargada.
Compare la lectura de presión, la solicitud de reposición, la salida eléctrica y la respuesta hidráulica. Si no hay solicitud, es probable que se trate de un problema de señal, de valor de consigna o de secuencia. Si la orden es válida, pero no se recupera la presión, revise el funcionamiento de la válvula o la disponibilidad de suministro hidráulico.
El desgaste de la bomba es una causa más probable cuando la máquina también tarda en generar presión o no puede suministrar el caudal requerido a la presión de trabajo, especialmente con el aceite caliente. Cuando corresponda, evalúe el estado de la bomba mediante las pruebas especificadas de presión, caudal y drenaje de carcasa; no lo deduzca únicamente de la caída de presión durante el mantenimiento.
Si un acumulador contribuye a mantener la presión, una reducción de su capacidad útil puede acortar los intervalos entre reposiciones o provocar caídas de presión más pronunciadas. Compruebe su disposición de aislamiento, la vía de carga y la precarga conforme al procedimiento del fabricante. Para medir la precarga, es necesario despresurizar el lado hidráulico y utilizar el equipo de carga adecuado; no debe estimarse a partir de la presión de funcionamiento.
Distinga los efectos del calor de las fugas
La presión depende del volumen de aceite atrapado, la temperatura, la elasticidad del sistema y la posición del cilindro. El movimiento del molde o del caucho bajo carga puede aumentar el volumen que debe suministrar el circuito hidráulico. Si no hay reposición o esta se retrasa, la presión puede caer sin que exista una fuga importante en un componente.
Los efectos térmicos requieren una interpretación cuidadosa. El calentamiento del aceite en un volumen cerrado puede elevar la presión, mientras que el enfriamiento puede reducirla. Al mismo tiempo, el aceite más caliente tiene menor viscosidad y puede filtrarse con mayor facilidad a través de holguras desgastadas. Por tanto, que «la presión caiga cuando está caliente» justifica realizar más pruebas, pero no diagnosticar automáticamente un fallo de los sellos.
Compare condiciones de curado equivalentes, utilizando el grado de aceite especificado y una temperatura de funcionamiento estabilizada. Compruebe si hay aireación, espuma anormal y problemas de nivel de aceite. El aire arrastrado aumenta la compresibilidad y puede hacer menos predecibles el aumento y la recuperación de la presión.
Verifique la reparación durante un ciclo completo de curado
Un ciclo de cierre satisfactorio no demuestra que se haya restablecido el mantenimiento de la presión. Repita las condiciones de funcionamiento asociadas con la avería y registre la presión, la temperatura, el comportamiento de la reposición y la posición de la platina durante todo el periodo de mantenimiento.
La aceptación debe basarse en las especificaciones de la máquina y en el proceso de curado validado, no en un valor universal admisible de caída de presión. Una reposición frecuente puede ocultar una fuga persistente aunque la presión indicada se mantenga dentro de los límites. Documente la vía de escape o el fallo de control confirmado, el trabajo correctivo y la tendencia posterior a la reparación. Antes de liberar los productos expuestos a condiciones de cierre insuficientes, evalúelos conforme al procedimiento de calidad del centro.