









Trimiteți-ne un mesaj
De ce pierde presiune o presă de vulcanizare în timpul vulcanizării?
O presă de vulcanizare pierde presiune în timpul vulcanizării atunci când circuitul de strângere nu poate menține presiunea hidraulică, nu o poate restabili conform proiectării sau indică incorect presiunea. Scurgerile interne ale supapei, trecerea uleiului pe lângă garniturile cilindrului și funcționarea defectuoasă a completării automate cu presiune sunt cauze mai probabile decât pompa dacă mașina atinge în mod normal valoarea de referință, dar nu o poate menține.
Distincția decisivă este dacă mașina pierde forța reală de strângere sau doar afișează o valoare mai mică a presiunii. Stabiliți care circuit pierde presiune și exact când începe scăderea înainte de a înlocui componente. Un manometru pe conducta de alimentare, un traductor la cilindrul de strângere și un semnal de presiune al vezicii anvelopei descriu condiții diferite.
Confirmați ce presiune se pierde
Folosiți schema hidraulică și secvența de funcționare a mașinii pentru a identifica punctul de măsurare afectat. La o presă hidraulică de strângere, pompa se poate descărca după închiderea presei, în timp ce o supapă de reținere sau o supapă de menținere a presiunii captează presiunea la cilindru. Prin urmare, scăderea indicației manometrului de pe conducta pompei poate fi normală, în timp ce presiunea din cilindru rămâne stabilă.
La echipamentele de vulcanizare a anvelopelor, presiunea aburului, a apei calde sau a azotului din vezică este distinctă de presiunea de strângere a matriței. Pierderea presiunii mediului de vulcanizare necesită verificarea propriilor supape, conducte, garnituri și comenzi de alimentare. Aceasta nu ar trebui să declanșeze automat verificarea pompei hidraulice. Pentru mașinile cu blocare mecanică, interpretarea trebuie să țină cont și de poziția blocării și de transferul sarcinii, nu doar de presiunea hidraulică.
Dacă mașina are puncte de testare adecvate, comparați valoarea afișată cu cea a unui manometru calibrat, conectat la aceeași zonă de presiune. Țineți cont de precizia manometrului și de timpul său de răspuns. Concordanța confirmă că schimbarea presiunii este reală; neconcordanța indică o problemă la traductor, cablaj, scalare sau locul de măsurare.
Asigurați condiții de siguranță înainte de testare
O presă închisă poate reține energie hidraulică, pneumatică și termică după deconectarea alimentării electrice. Acumulatoarele și camerele de cilindru izolate pot rămâne presurizate chiar dacă un alt manometru indică zero.
Înainte de a instala instrumente sau de a deschide orice racord, respectați procedura de blocare și etichetare a mașinii, izolați sursele de energie, evacuați presiunea acumulată prin mijloacele aprobate și verificați că circuitul relevant este depresurizat. Folosiți suporturile mecanice specificate de producător ori de câte ori deplasarea platanelor poate crea un pericol de strivire. Nu slăbiți niciodată un racord pentru a verifica presiunea și nu căutați cu mâna scurgeri prin orificii foarte mici.
Observațiile cu mașina alimentată necesită un test controlat, cu protecțiile și interblocările în funcțiune, personalul în afara zonelor periculoase și instrumente dimensionate pentru presiunea și temperatura preconizate. Nu dezactivați funcțiile de siguranță, nu blocați căile de evacuare ale supapelor de siguranță și nu improvizați metode de închidere pentru a izola o scurgere suspectată.
Folosiți tiparul variației presiunii pentru a restrânge căutarea defectului
Înregistrați presiunea din cilindru împreună cu temperatura uleiului, poziția platanelor, funcționarea pompei și comenzile supapei de completare cu presiune. Dacă sunt disponibile, includeți valoarea de referință a presiunii și semnalul brut al traductorului. O evoluție înregistrată în timpul închiderii, creșterii presiunii și menținerii acesteia pe durata vulcanizării este mai utilă decât o singură valoare scăzută a presiunii.
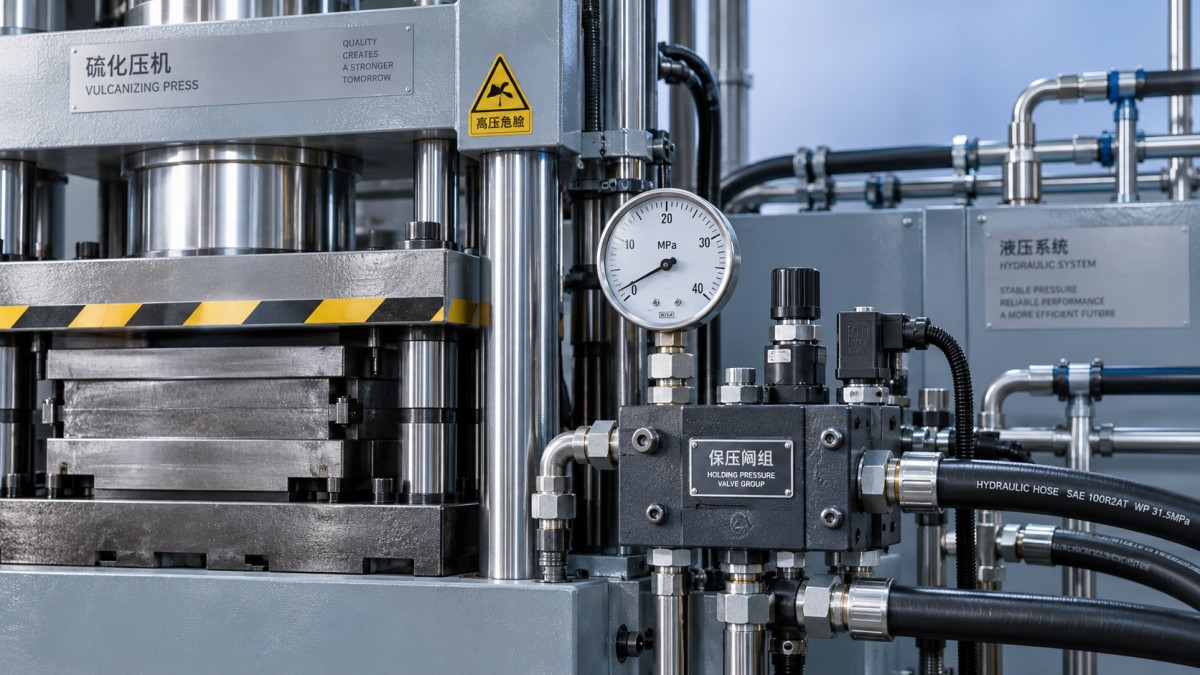
O mică scădere a presiunii nu indică automat o defecțiune. Unele prese completează intenționat presiunea între limite prestabilite. Întrebările importante sunt dacă presiunea rămâne în intervalul de proces validat, dacă se restabilește corect și dacă necesitatea completării devine mai frecventă în condiții comparabile.
Identificați pe unde se pierde presiunea captată
Supape de menținere a presiunii și circuite pilot
O supapă de reținere pilotată sau o supapă dedicată de menținere a presiunii poate prezenta scurgeri pe la scaun din cauza contaminării, uzurii sau deteriorării. Astfel, uleiul se scurge din volumul captat al cilindrului chiar și în absența unei scurgeri externe vizibile.
De asemenea, supapa poate fi intactă mecanic, dar deschisă incorect de circuitul pilot. Presiunea pilot reziduală, o supapă direcțională care prezintă scurgeri sau o eroare de secvențiere pot împiedica închiderea fiabilă. Înlocuirea supapei de menținere fără verificarea circuitului pilot poate lăsa nerezolvată defecțiunea inițială.
Folosiți punctele de măsurare și procedura de testare a scurgerilor desemnate de producător pentru a diferenția aceste posibilități. O bobină alimentată nu dovedește că supapa și-a schimbat poziția, iar o bobină nealimentată nu dovedește că scaunul hidraulic etanșează.
Garniturile cilindrului și scurgerile externe
Trecerea uleiului pe lângă garnitura pistonului permite uleiului să treacă între camerele cilindrului. Aceasta poate provoca scăderea presiunii, deplasarea lentă a platanelor sau ambele, în funcție de circuit și de constrângerile mecanice. Faptul că platoul nu se mișcă nu exclude această problemă: contactul cu matrița sau o constrângere mecanică pot limita mișcarea vizibilă în timp ce presiunea scade.
Verificați furtunurile, racordurile, distribuitoarele și garniturile tijei accesibile pentru depistarea scurgerilor externe, fără a intra în zona de pericol. Dacă nicio scurgere externă nu explică pierderea, trecerea uleiului pe lângă piston rămâne o posibilitate, dar simpla scădere a presiunii nu o diferențiază de scurgerea prin supapă. Testele de izolare a cilindrului trebuie efectuate conform procedurii aprobate; obturarea improvizată a orificiilor poate crea presiune captivă sau forțe neașteptate.
Supape de siguranță și căi de retur comune
O supapă de siguranță care nu se închide etanș, o supapă de descărcare cu scurgeri sau o conexiune neintenționată la un circuit cu presiune mai mică pot crea o cale de evacuare. Relevanța acestora depinde de poziția lor față de supapa de menținere. O supapă de siguranță aflată pe partea pompei nu poate evacua uleiul dintr-o cameră a cilindrului izolată corect de aceasta.
Trasați pe schemă limita efectivă a zonei cu presiune captată înainte de a alege componentele pentru testare. Nu măriți reglajul supapei de siguranță pentru a ascunde pierderea de presiune: acest lucru poate suprasolicita componentele fără a remedia calea de scurgere.
Verificați completarea cu presiune înainte de a da vina pe pompă
Dacă presa atinge presiunea de închidere, dar nu o restabilește în timpul vulcanizării, verificați secvența de completare automată cu presiune. Este posibil ca sistemul de control să nu detecteze pragul de presiune scăzută, supapa de completare să nu se deschidă sau pompa să rămână descărcată.
Comparați indicația presiunii, solicitarea de completare, ieșirea electrică și răspunsul hidraulic. Absența solicitării sugerează o problemă de semnal, de valoare de referință sau de secvență. O comandă validă fără restabilirea presiunii indică o problemă de funcționare a supapei sau de alimentare hidraulică disponibilă.
Uzura pompei devine mai probabilă dacă mașina crește și presiunea lent sau nu poate furniza debitul necesar la presiunea de lucru, în special când uleiul este cald. Starea pompei trebuie evaluată prin testele specificate de presiune, debit și debit de drenaj al carcasei, după caz, nu dedusă doar din scăderea indicată de manometrul de menținere a presiunii.
Dacă un acumulator contribuie la menținerea presiunii, pierderea capacității utilizabile poate scurta intervalele dintre completări sau poate accentua scăderile de presiune. Verificați configurația de izolare, circuitul de încărcare și presarcina conform procedurii producătorului. Măsurarea presarcinii necesită depresurizarea părții hidraulice și echipament de încărcare adecvat; aceasta nu trebuie estimată pe baza presiunii de funcționare.
Separați efectele termice de scurgeri
Presiunea depinde de volumul de ulei captat, temperatură, elasticitatea sistemului și poziția cilindrului. Deplasarea matriței sau a cauciucului sub sarcină poate mări volumul de ulei pe care circuitul hidraulic trebuie să îl furnizeze. Dacă completarea lipsește sau întârzie, presiunea poate scădea fără o scurgere majoră la o componentă.
Efectele termice necesită o interpretare atentă. Încălzirea uleiului într-un volum închis poate crește presiunea, în timp ce răcirea o poate reduce. În același timp, uleiul mai cald are o vâscozitate mai scăzută și poate trece mai ușor prin jocurile uzate. Prin urmare, „scade când este cald” justifică teste suplimentare, nu un diagnostic automat al garniturilor.
Comparați condiții de vulcanizare echivalente folosind gradul de ulei specificat și o temperatură de funcționare stabilizată. Verificați aerarea, spumarea anormală și nivelul uleiului. Aerul antrenat mărește compresibilitatea și poate face creșterea și restabilirea presiunii mai puțin previzibile.
Verificați reparația pe durata unui ciclu complet de vulcanizare
Un ciclu de închidere reușit nu dovedește că funcția de menținere a presiunii a fost restabilită. Repetați condițiile de funcționare asociate defecțiunii și înregistrați presiunea, temperatura, comportamentul completării și poziția platanelor pe întreaga perioadă de menținere.
Acceptarea trebuie să respecte specificațiile mașinii și procesul de vulcanizare validat, nu o valoare universală admisă pentru scăderea presiunii. Completarea frecventă poate ascunde o scurgere persistentă chiar dacă presiunea afișată rămâne în limite. Documentați calea de scurgere sau defecțiunea de comandă confirmată, lucrările corective și tendința înregistrată după reparație. Produsele expuse unor condiții de strângere insuficiente trebuie evaluate conform procedurii de calitate a unității înainte de eliberare.