









Gửi tin nhắn cho chúng tôi
Máy ép lưu hóa bị mất áp suất trong quá trình lưu hóa khi mạch kẹp không thể duy trì áp suất thủy lực, không thể bù áp theo thiết kế hoặc báo áp suất không chính xác. Rò rỉ bên trong van, dầu lọt qua phớt xi lanh và hệ thống tự động bù áp bị hỏng là những nguyên nhân đáng nghi hơn bơm nếu máy đạt điểm đặt bình thường nhưng không thể duy trì áp suất.
Điểm phân biệt then chốt là máy đang mất lực kẹp thực tế hay chỉ hiển thị mức áp suất thấp hơn. Trước khi thay linh kiện, hãy xác định mạch nào đang tụt áp và chính xác thời điểm bắt đầu tụt áp. Đồng hồ áp suất trên đường cấp, cảm biến áp suất tại xi lanh kẹp và tín hiệu áp suất túi khí lốp phản ánh những điều kiện khác nhau.
Xác nhận áp suất nào đang bị mất
Dựa vào sơ đồ thủy lực và trình tự vận hành của máy để xác định điểm đo bị ảnh hưởng. Ở máy ép kẹp thủy lực, bơm có thể chuyển sang chế độ không tải sau khi đóng khuôn, trong khi van một chiều hoặc van giữ áp giữ áp suất tại xi lanh. Vì vậy, đồng hồ trên đường ống bơm giảm áp có thể là bình thường nếu áp suất xi lanh vẫn ổn định.
Trên thiết bị lưu hóa lốp, áp suất hơi nước, nước nóng hoặc nitơ trong túi khí tách biệt với áp suất kẹp khuôn. Khi áp suất môi chất lưu hóa bị giảm, cần kiểm tra riêng các van, đường ống, phớt và bộ điều khiển nguồn cấp liên quan. Không nên mặc định rằng tình trạng này cần khởi động quy trình chẩn đoán bơm thủy lực. Với máy có cơ cấu khóa cơ khí, cần xem xét vị trí khóa và sự chuyển tải lực, thay vì chỉ căn cứ vào áp suất thủy lực.
Nếu máy có các điểm kiểm tra phù hợp, hãy so sánh giá trị hiển thị với đồng hồ đã hiệu chuẩn, được kết nối vào cùng vùng áp suất. Cần tính đến độ chính xác và thời gian đáp ứng của đồng hồ. Nếu hai giá trị trùng khớp, biến động áp suất là có thật; nếu không, cần kiểm tra cảm biến áp suất, hệ thống dây điện, tỷ lệ quy đổi hoặc vị trí đo.
Đảm bảo an toàn trước khi kiểm tra
Máy ép đang đóng có thể vẫn tích trữ năng lượng thủy lực, khí nén và nhiệt sau khi ngắt nguồn điện. Bình tích áp và các khoang xi lanh đã cô lập có thể vẫn còn áp suất ngay cả khi một đồng hồ khác chỉ số 0.
Trước khi lắp dụng cụ đo hoặc mở bất kỳ điểm nối nào, hãy tuân thủ quy trình khóa và gắn thẻ của máy, cô lập các nguồn năng lượng, xả áp suất tích trữ qua các phương tiện được phê duyệt và xác nhận mạch liên quan đã hết áp. Sử dụng giá đỡ cơ khí theo chỉ định của nhà sản xuất ở mọi vị trí mà chuyển động của bàn ép có thể gây nguy cơ nghiền kẹp. Không bao giờ nới lỏng đầu nối để kiểm tra áp suất hoặc dùng tay tìm điểm rò nhỏ.
Việc quan sát khi máy đang chạy cần được thực hiện trong một phép thử có kiểm soát, với các tấm chắn và liên động đang hoạt động, nhân sự ở ngoài khu vực nguy hiểm và dụng cụ đo phù hợp với áp suất, nhiệt độ dự kiến. Không vô hiệu hóa chức năng an toàn, chặn đường xả của van an toàn hoặc tự ý bố trí van khóa để cô lập điểm rò bị nghi ngờ.
Dựa vào diễn biến áp suất để thu hẹp phạm vi lỗi
Ghi lại áp suất xi lanh cùng với nhiệt độ dầu, vị trí bàn ép, trạng thái hoạt động của bơm và lệnh điều khiển van bù áp. Nếu có thể, ghi cả điểm đặt áp suất và tín hiệu thô của cảm biến áp suất. Theo dõi xu hướng trong các giai đoạn đóng khuôn, tăng áp và duy trì áp suất khi lưu hóa sẽ hữu ích hơn một lần đọc áp suất thấp đơn lẻ.
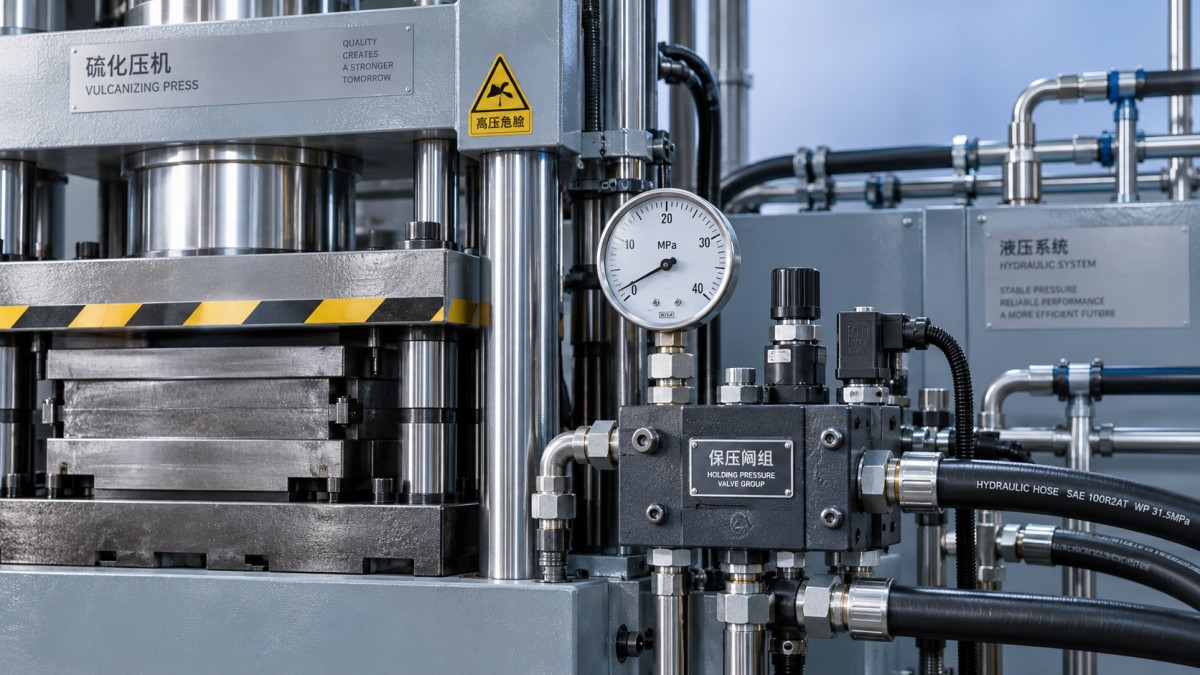
Áp suất giảm nhẹ chưa chắc là lỗi. Một số máy ép chủ động bù áp giữa các giới hạn đã xác định. Điều cần quan tâm là áp suất có nằm trong cửa sổ quy trình đã được xác nhận hay không, áp suất có phục hồi đúng cách hay không và tần suất bù áp có tăng lên trong các điều kiện tương đương hay không.
Xác định đường thoát của áp suất đang bị giữ
Van giữ áp suất và mạch điều khiển pilot
Van một chiều điều khiển bằng pilot hoặc van giữ áp chuyên dụng có thể rò qua bề mặt làm kín do nhiễm bẩn, mài mòn hoặc hư hỏng. Dầu sau đó thoát khỏi thể tích xi lanh đang được giữ áp, dù không có rò rỉ bên ngoài nhìn thấy được.
Van cũng có thể không hỏng về cơ khí nhưng bị tín hiệu pilot điều khiển mở sai cách. Áp suất pilot còn dư, van phân phối bị rò hoặc lỗi trình tự có thể khiến van không đóng kín ổn định. Thay van giữ áp mà không kiểm tra mạch pilot có thể khiến lỗi ban đầu vẫn còn nguyên.
Sử dụng các điểm đo áp suất và quy trình kiểm tra rò rỉ do nhà sản xuất chỉ định để phân biệt các khả năng này. Cuộn điện được cấp điện không chứng minh rằng van đã chuyển trạng thái, cũng như cuộn điện không được cấp điện không chứng minh bề mặt làm kín thủy lực đang kín.
Phớt xi lanh và rò rỉ bên ngoài
Dầu lọt qua phớt piston có thể chảy từ khoang này sang khoang khác của xi lanh. Tùy thuộc vào mạch và các ràng buộc cơ khí, tình trạng này có thể gây tụt áp, bàn ép trôi vị trí hoặc cả hai. Bàn ép đứng yên không loại trừ khả năng này: khuôn tiếp xúc hoặc cơ cấu chặn cơ khí có thể hạn chế chuyển động nhìn thấy được trong khi áp suất giảm.
Kiểm tra các ống mềm, đầu nối, cụm ống góp và phớt cần piston có thể tiếp cận để phát hiện rò rỉ bên ngoài, nhưng không đi vào vùng nguy hiểm. Nếu không có rò rỉ bên ngoài nào giải thích được tình trạng mất áp, vẫn có khả năng dầu lọt qua xi lanh. Tuy nhiên, chỉ dựa vào hiện tượng tụt áp thì không thể phân biệt nguyên nhân này với rò rỉ qua van. Các phép thử cô lập xi lanh phải tuân theo quy trình được phê duyệt; việc tự ý bịt cổng có thể làm kẹt áp suất hoặc tạo ra lực bất ngờ.
Van an toàn và đường hồi dầu dùng chung
Van an toàn không đóng kín, van xả tải bị rò hoặc đường nối ngoài dự kiến tới mạch có áp suất thấp hơn đều có thể tạo thành đường thoát. Mức độ liên quan của chúng phụ thuộc vào vị trí so với van giữ áp. Van an toàn phía bơm không thể làm thoát dầu khỏi khoang xi lanh nếu khoang đó được cách ly đúng cách.
Trước khi chọn linh kiện để kiểm tra, hãy lần theo ranh giới thực tế của vùng giữ áp trên sơ đồ. Không tăng giá trị cài đặt của van an toàn để che giấu tình trạng mất áp suất: việc này có thể gây quá tải cho các linh kiện mà không khắc phục được đường rò.
Kiểm tra quá trình bù áp trước khi quy lỗi cho bơm
Nếu máy ép đạt áp suất kẹp nhưng không phục hồi áp suất trong quá trình lưu hóa, hãy kiểm tra trình tự bù áp tự động. Bộ điều khiển có thể không nhận biết ngưỡng áp suất thấp, van bù áp có thể không mở hoặc bơm có thể vẫn ở chế độ không tải.
So sánh số đọc áp suất, yêu cầu bù áp, tín hiệu đầu ra điện và phản hồi thủy lực. Không có yêu cầu bù áp thường cho thấy có vấn đề về tín hiệu, điểm đặt hoặc trình tự. Nếu có lệnh hợp lệ nhưng áp suất không phục hồi, cần kiểm tra hoạt động của van hoặc nguồn cấp thủy lực hiện có.
Khả năng bơm bị mòn đáng xem xét hơn nếu máy cũng tăng áp chậm hoặc không cung cấp đủ lưu lượng ở áp suất làm việc, đặc biệt khi dầu nóng. Khi phù hợp, cần đánh giá tình trạng bơm bằng các phép thử áp suất, lưu lượng và lưu lượng dầu rò vỏ theo quy định, thay vì chỉ suy đoán từ đồng hồ áp suất duy trì đang giảm.
Nếu bình tích áp hỗ trợ duy trì áp suất, khả năng sử dụng của bình giảm có thể khiến khoảng thời gian giữa các lần bù áp ngắn hơn hoặc làm áp suất giảm sâu hơn. Kiểm tra cách bố trí cô lập, đường nạp và áp suất nạp trước theo quy trình của nhà sản xuất. Đo áp suất nạp trước yêu cầu phải xả áp phía thủy lực và sử dụng thiết bị nạp phù hợp; không được suy đoán áp suất này từ áp suất vận hành.
Phân biệt ảnh hưởng của nhiệt độ với rò rỉ
Áp suất phụ thuộc vào thể tích dầu bị giữ, nhiệt độ, độ đàn hồi của hệ thống và vị trí xi lanh. Khuôn hoặc cao su dịch chuyển dưới tải có thể làm tăng thể tích dầu mà mạch thủy lực cần cấp. Nếu không có quá trình bù áp hoặc quá trình này bị chậm, áp suất có thể giảm mà không cần có rò rỉ lớn ở linh kiện.
Cần diễn giải thận trọng các ảnh hưởng nhiệt. Dầu nóng lên trong thể tích kín có thể làm áp suất tăng, trong khi nguội đi có thể khiến áp suất giảm. Đồng thời, dầu nóng có độ nhớt thấp hơn nên dễ rò qua các khe hở đã mòn hơn. Vì vậy, hiện tượng “áp suất giảm khi nóng” là lý do để kiểm tra thêm, chứ không đủ để tự động kết luận phớt bị hỏng.
So sánh các điều kiện lưu hóa tương đương, sử dụng đúng cấp dầu được chỉ định và nhiệt độ vận hành đã ổn định. Kiểm tra hiện tượng sục khí, tạo bọt bất thường và các vấn đề về mức dầu. Không khí lẫn trong dầu làm tăng tính nén được và có thể khiến quá trình tăng áp, phục hồi áp suất trở nên khó dự đoán hơn.
Xác minh việc sửa chữa qua một chu kỳ lưu hóa hoàn chỉnh
Hành trình đóng khuôn thành công không chứng minh rằng khả năng duy trì áp suất đã được khôi phục. Lặp lại các điều kiện vận hành gây ra lỗi và ghi lại áp suất, nhiệt độ, hoạt động bù áp cùng vị trí bàn ép trong toàn bộ thời gian duy trì áp suất.
Việc nghiệm thu phải tuân theo thông số kỹ thuật của máy và quy trình lưu hóa đã được xác nhận, thay vì áp dụng một mức giảm áp suất cho phép chung. Bù áp thường xuyên có thể che giấu tình trạng rò rỉ vẫn tiếp diễn, ngay cả khi áp suất hiển thị nằm trong giới hạn. Ghi lại đường thoát hoặc lỗi điều khiển đã xác nhận, công việc khắc phục và xu hướng sau sửa chữa. Sản phẩm được xử lý trong điều kiện lực kẹp không đủ cần được đánh giá theo quy trình chất lượng tại cơ sở trước khi xuất xưởng.