









Envie-nos uma Mensagem
Por que uma prensa de vulcanização perde pressão durante a cura?
Uma prensa de vulcanização perde pressão durante a cura quando o circuito de fechamento não consegue manter a pressão hidráulica, não consegue repô-la conforme projetado ou indica a pressão incorretamente. Vazamento interno em válvulas, passagem pelas vedações do cilindro e falha na reposição automática são hipóteses mais prováveis do que uma falha na bomba quando a máquina atinge normalmente o valor definido, mas não consegue mantê-lo.
A distinção decisiva é saber se a máquina está perdendo força de fechamento real ou apenas indicando uma pressão mais baixa. Antes de substituir componentes, identifique qual circuito está perdendo pressão e exatamente quando a queda começa. Um manômetro na linha de alimentação, um transdutor no cilindro de fechamento e um sinal de pressão da bexiga do pneu descrevem condições diferentes.
Confirme qual pressão está sendo perdida
Use o diagrama hidráulico e a sequência de operação da máquina para identificar o ponto de medição afetado. Em uma prensa hidráulica de fechamento, a bomba pode descarregar após o fechamento, enquanto uma válvula de retenção ou de manutenção de pressão retém a pressão no cilindro. Portanto, uma queda na leitura do manômetro da linha da bomba pode ser normal, enquanto a pressão no cilindro permanece estável.
Em equipamentos de cura de pneus, a pressão de vapor, água quente ou nitrogênio da bexiga é independente da pressão de fechamento do molde. A perda de pressão do meio de cura exige a investigação das próprias válvulas, tubulações, vedações e controles de alimentação. Ela não deve levar automaticamente à investigação da bomba hidráulica. Máquinas com travamento mecânico também exigem a análise da posição de travamento e da transferência de carga, e não apenas da pressão hidráulica.
Quando a máquina disponibilizar pontos de teste adequados, compare o valor exibido com o de um manômetro calibrado conectado à mesma zona de pressão. Considere a precisão e o tempo de resposta do manômetro. A concordância confirma que a variação de pressão é real; uma divergência direciona a investigação para o transdutor, a fiação, a escala ou o local de medição.
Torne a investigação segura antes de testar
Uma prensa fechada pode reter energia hidráulica, pneumática e térmica mesmo após a desconexão da alimentação elétrica. Acumuladores e câmaras de cilindro isoladas podem permanecer pressurizados mesmo quando outro manômetro indica zero.
Antes de instalar instrumentos ou abrir qualquer conexão, siga o procedimento de bloqueio e etiquetagem da máquina, isole as fontes de energia, descarregue a pressão armazenada pelos meios aprovados e confirme que o circuito em questão está despressurizado. Use os suportes mecânicos especificados pelo fabricante sempre que o movimento das placas puder causar risco de esmagamento. Nunca afrouxe uma conexão para verificar se há pressão nem procure um vazamento por orifício usando as mãos.
As observações com a máquina energizada exigem um teste controlado, com as proteções e os intertravamentos funcionando, o pessoal fora das áreas de risco e instrumentos dimensionados para a pressão e a temperatura esperadas. Não desative funções de segurança, bloqueie vias de alívio nem improvise dispositivos de fechamento para isolar um possível vazamento.
Use o padrão de pressão para restringir as possíveis causas
Registre a pressão do cilindro junto com a temperatura do óleo, a posição da placa, o funcionamento da bomba e os comandos da válvula de reposição. Se disponíveis, inclua o valor definido para a pressão e o sinal bruto do transdutor. Um histórico que abranja o fechamento, o aumento de pressão e a manutenção durante a cura é mais útil do que uma única leitura de baixa pressão.
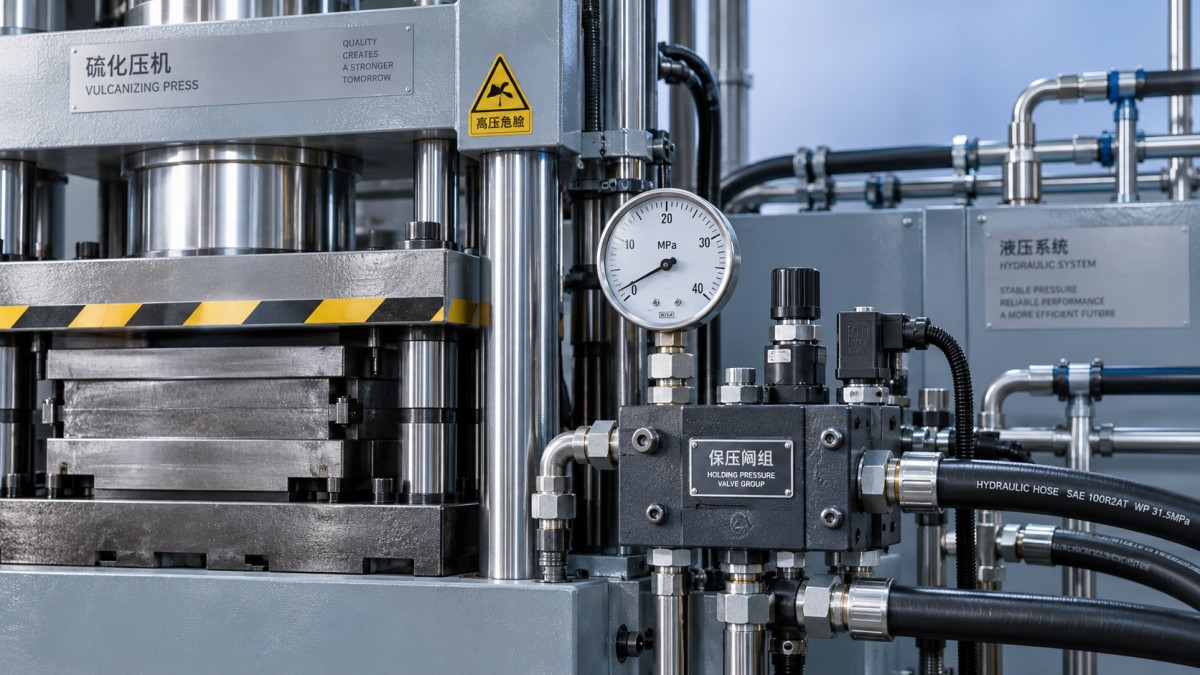
Uma pequena queda de pressão não indica necessariamente uma falha. Algumas prensas repõem pressão deliberadamente entre limites definidos. As questões importantes são se a pressão permanece dentro da faixa de processo validada, se a recuperação ocorre corretamente e se a reposição se torna mais frequente em condições comparáveis.
Identifique por onde a pressão retida está escapando
Válvulas de retenção de pressão e circuitos piloto
Uma válvula de retenção pilotada ou uma válvula específica de manutenção de pressão pode apresentar vazamento pela sede devido a contaminação, desgaste ou danos. Nesse caso, o óleo escapa do volume retido no cilindro mesmo sem vazamento externo visível.
A válvula também pode estar mecanicamente em boas condições, mas ser aberta incorretamente pelo piloto. Pressão piloto residual, vazamento em uma válvula direcional ou um erro de sequência podem impedir o fechamento confiável. Substituir a válvula de retenção sem verificar o circuito piloto pode deixar a falha original sem solução.
Use os pontos de pressão designados pelo fabricante e o procedimento de teste de vazamento para distinguir essas possibilidades. Uma bobina energizada não comprova que a válvula se deslocou, e uma bobina desenergizada não comprova que a sede hidráulica está vedando.
Vedações do cilindro e vazamentos externos
A passagem pela vedação do pistão permite que o óleo passe de uma câmara do cilindro para a outra. Isso pode causar queda de pressão, deslocamento gradual da placa ou ambos, dependendo do circuito e das restrições mecânicas. Uma placa imóvel não descarta essa possibilidade: o contato com o molde ou uma restrição mecânica podem limitar o movimento visível enquanto a pressão cai.
Verifique mangueiras, conexões, coletores e vedações da haste acessíveis quanto a vazamentos externos, sem entrar na zona de perigo. Se nenhum vazamento externo explicar a perda, a passagem interna pelo cilindro continua sendo uma possibilidade, mas apenas a queda de pressão não permite distingui-la de um vazamento na válvula. Os testes de isolamento do cilindro devem seguir o procedimento aprovado; bloquear portas de forma improvisada pode criar pressão retida ou força inesperada.
Válvulas de alívio e vias de retorno compartilhadas
Uma válvula de alívio que não fecha corretamente, uma válvula de descarga com vazamento ou uma conexão não prevista a um circuito de pressão mais baixa podem criar uma via de escape. A relevância depende da posição desses componentes em relação à válvula de retenção. Uma válvula de alívio no lado da bomba não pode drenar uma câmara do cilindro corretamente isolada dela.
Trace no diagrama hidráulico o limite real da pressão retida antes de selecionar componentes para teste. Não aumente o ajuste da válvula de alívio para ocultar a perda de pressão: isso pode sobrecarregar componentes sem corrigir a via de vazamento.
Verifique a reposição antes de responsabilizar a bomba
Se a prensa atingir a pressão de fechamento, mas não conseguir restabelecer a pressão durante a cura, inspecione a sequência de reposição automática. O controlador pode não reconhecer o limite inferior de pressão, a válvula de reposição pode não abrir ou a bomba pode continuar descarregada.
Compare a leitura de pressão, a solicitação de reposição, a saída elétrica e a resposta hidráulica. A ausência de uma solicitação sugere um problema no sinal, no valor definido ou na sequência. Um comando válido sem recuperação de pressão aponta para o funcionamento da válvula ou para a disponibilidade de alimentação hidráulica.
O desgaste da bomba torna-se mais provável quando a máquina também aumenta a pressão lentamente ou não consegue fornecer a vazão necessária à pressão de trabalho, especialmente com o óleo quente. Quando aplicável, a condição da bomba deve ser avaliada com os testes especificados de pressão, vazão e drenagem da carcaça, e não deduzida apenas de um manômetro que indica queda da pressão de manutenção.
Quando um acumulador ajuda a manter a pressão, a perda de capacidade útil pode reduzir os intervalos entre reposições ou aprofundar as quedas de pressão. Verifique o arranjo de isolamento, o circuito de carga e a pré-carga de acordo com o procedimento do fabricante. A medição da pré-carga exige a despressurização do lado hidráulico e equipamento de carga adequado; ela não deve ser estimada a partir da pressão de operação.
Separe os efeitos relacionados ao calor dos vazamentos
A pressão depende do volume de óleo retido, da temperatura, da elasticidade do sistema e da posição do cilindro. O movimento do molde ou da borracha sob carga pode aumentar o volume que o circuito hidráulico precisa fornecer. Se a reposição não ocorrer ou atrasar, a pressão pode cair sem que haja um vazamento importante em um componente.
Os efeitos térmicos exigem uma interpretação cuidadosa. O aquecimento do óleo em um volume confinado pode elevar a pressão, enquanto o resfriamento pode reduzi-la. Ao mesmo tempo, o óleo mais quente tem viscosidade menor e pode passar com mais facilidade por folgas desgastadas. Portanto, “a pressão cai quando está quente” é um motivo para realizar testes adicionais, não para diagnosticar automaticamente uma falha nas vedações.
Compare condições de cura equivalentes usando o grau de óleo especificado e uma temperatura de operação estabilizada. Verifique a presença de aeração, formação anormal de espuma e problemas no nível do óleo. O ar incorporado aumenta a compressibilidade e pode tornar menos previsíveis o aumento e a recuperação da pressão.
Verifique o reparo durante um ciclo completo de cura
Um curso de fechamento bem-sucedido não comprova que a manutenção da pressão foi restabelecida. Repita as condições de operação associadas à falha e registre a pressão, a temperatura, o comportamento da reposição e a posição da placa durante todo o período de manutenção.
A aceitação deve seguir as especificações da máquina e o processo de cura validado, e não um limite universal de queda de pressão permitida. Reposições frequentes podem ocultar um vazamento persistente mesmo quando a pressão exibida permanece dentro dos limites. Documente a via de escape ou a falha de controle confirmada, o trabalho corretivo e a tendência após o reparo. Os produtos expostos a condições de fechamento inadequadas devem ser avaliados conforme o procedimento de qualidade do local antes da liberação.