









أرسل لنا رسالة
إعادة تجديد الإطارات على البارد مقابل إعادة التجديد على الساخن: المفاضلات بين المعدات والجودة
يمكن لكلٍّ من إعادة تجديد الإطارات البارد والساخن إنتاج إطارات موثوقة، لكنهما يتطلبان مستويات مختلفة من رأس المال والانضباط التشغيلي ومراقبة الجودة. وعادةً ما يكون الخيار العملي واضحًا بمجرد أن يحدد المشغّل مزيج الإطارات ونموذجه التجاري: فإعادة التجديد البارد غالبًا ما تكون الأنسب للهياكل المتنوعة وخدمات المناطق والإنتاج المرن؛ بينما تناسب إعادة التجديد الساخن الإنتاج المعياري عالي الإنتاجية، حيث تبرر مراقبة القوالب وقابلية التكرار إنشاء مصنع أكثر تكاملًا.
لا ينبغي أن يبدأ القرار من السعة المعلنة لماكينة إعادة تجديد الإطارات. بل يجب أن يبدأ من الهياكل المتاحة لإعادة التجديد، والحجم المتوقع حسب مقاس الإطار، والسوق المستهدف، والقدرة على التحكم في الفحص والكشط والإصلاح والمعالجة والاختبار النهائي كنظام واحد. لا تستطيع مكبس المعالجة ذي الكفاءة التقنية تعويض الاختيار غير المتسق للهياكل أو أسطح الربط سيئة التحضير.
كيف تفرض العمليتان متطلبات مختلفة للمعدات
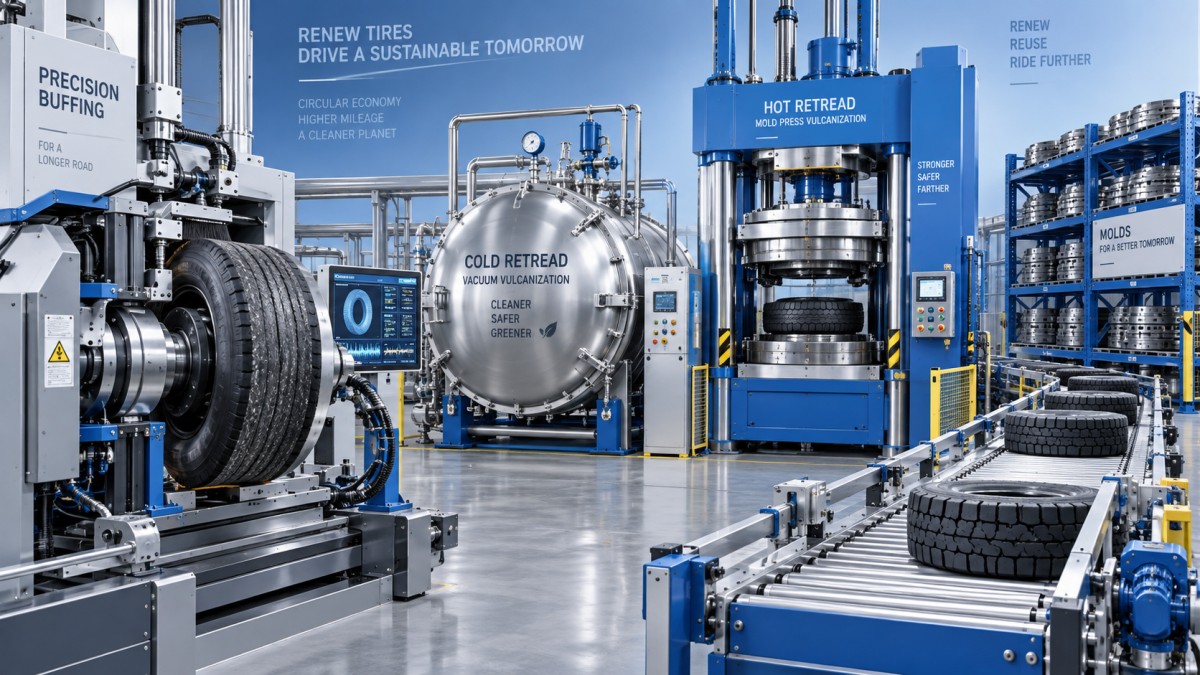
في إعادة التجديد البارد، يُزوَّد الهيكل المُجهَّز بشريط مداس مُعالج مسبقًا. بعد وضع المادة اللاصقة وتطبيق الشريط، يُغلَّف الإطار بغلاف ويُعالج تحت التفريغ والضغط الخارجي داخل جهاز الأوتوكلاف. يكون نقش المداس قد تشكل بالفعل بواسطة الشريط المُعالج مسبقًا، لذا فإن مرحلة المعالجة مسؤولة بشكل أساسي عن تكوين رابطة موثوقة بين المداس والهيكل المُجهَّز.
تفصل هذه العملية عمومًا الخط إلى محطات مرنة: الفحص، والكشط، والقطع المائل والإصلاح، ووضع المادة اللاصقة، وتطبيق المداس، وتركيب الغلاف، والمعالجة بالأوتوكلاف، وفحص التشطيب. وهي تتيح للمشغّل التعامل مع نطاق أوسع من أبعاد الإطارات وأنماط المداس دون تغيير قالب لكل متطلب إنتاجي. وتكتسب هذه المرونة أهمية عندما يخدم مُجدِّد الإطارات أساطيل ذات متطلبات متنوعة لإطارات الشاحنات والحافلات والزراعة أو الإطارات المتخصصة.
تُطبّق إعادة التجديد الساخن مطاطًا غير معالج على الهيكل، ثم تُشكّل المداس وتفلكنه داخل قالب أثناء المعالجة. ويُنشئ القالب نمط المداس ومظهر الجدار الجانبي. لذلك تعتمد المعدات بدرجة أكبر على مجموعات القوالب ومناولة القوالب ومكابس المعالجة والتحكم الدقيق في الضغط ودرجة الحرارة والوقت. ويمكن للخط تقديم مظهر نهائي متجانس بدرجة عالية عندما تكون عمليته مستقرة ويكون مزيج المدخلات موحدًا بما يكفي.
إعادة التجديد الساخن ليست ببساطة «جودة أفضل» لأنها تستخدم قالبًا. فهي تضع مسؤولية أكبر على حالة القالب وإدارة مركب المطاط واتساق التحميل والتحكم في المعالجة. إذ يمكن لقالب مهترئ أو تالف أو ملوث أو غير متوافق أن يقوض الاتساق الذي صُممت العملية لتحقيقه. وفي المقابل، تعتمد إعادة التجديد البارد بدرجة كبيرة على اتساق الأبعاد والمركب في المداس المُعالج مسبقًا الذي يتم شراؤه، وكذلك على جودة عملية الربط.
تتحدد الجودة قبل مرحلة المعالجة
في كلتا الطريقتين، يمثل فحص الهيكل وكشطه أول بوابتي جودة. لا يمكن لإعادة التجديد إلا أن تطيل قيمة الهيكل السليم؛ ولا يمكنها تحويل هيكل غير مناسب إلى منتج آمن ومتين. ينبغي أن تحدد عملية الفحص الأضرار الهيكلية، والأكسدة المفرطة، وعيوب منطقة الحافة، وتلف الجدار الجانبي، وجودة الإصلاحات السابقة، والظروف التي تمنع الربط الموثوق أو إعادة الاستخدام الآمن.
يستحق الكشط اهتمامًا خاصًا عند اختيار المعدات. يجب أن يتمتع السطح المكشوط بالملمس والمحيط والدقة البعدية المطلوبة لنظام المداس والربط المختار. يهدر الكشط المفرط مواد الهيكل القابلة للاستخدام وقد يقلل الهامش الهيكلي المتبقي. أما الكشط غير الكافي أو غير المتساوي فقد يترك تلوثًا أو يخلق ظروف ربط ضعيفة أو ينتج شكل مداس غير متسق.
ينبغي للمشتري الذي يقارن معدات إعادة التجديد أن يطلب من الموردين توضيح كيفية تحكم الخط في هذه المتغيرات بدلًا من التركيز فقط على قدرة الماكينة أو زمن الدورة:
- كيف تُقاس أبعاد الهيكل وتُسجل قبل الكشط وبعده؟
- هل يمكن تكرار شكل الكشط بحسب مقاس الإطار ومواصفة إعادة التجديد؟
- كيف تُزال الأتربة والمطاط السائب وتلوث السطح قبل وضع المادة اللاصقة؟
- ما سجلات العملية التي يتم الاحتفاظ بها للإصلاحات ودورات المعالجة والفحص النهائي؟
- كيف تُعزل الهياكل المرفوضة بحيث لا يمكنها العودة إلى الإنتاج؟
يمكن للأتمتة تحسين قابلية التكرار، ولكن فقط عندما تكون معايير العملية الأساسية محددة. تكون مناولة المواد الآلية، وملفات الكشط القابلة للبرمجة، وإمكانية التتبع بالرموز الشريطية، ودورات المعالجة المراقبة مفيدة عندما تقلل التباين أو تمنع أخطاء المشغّل. إن إضافة الأتمتة إلى معيار إصلاح غير محدد أو قاعدة غير متسقة لقبول الهياكل لا تؤدي إلا إلى تسريع عملية غير مستقرة.
مسألة السعة: المرونة مقابل الاستغلال
يمكن أن تقدم إعادة التجديد البارد عائقًا أقل لخدمة تصاميم متعددة للمداس، لأن المشغّلين يستطيعون تغيير المداس المُعالج مسبقًا دون الاستثمار في قالب مخصص لكل نمط ومقاس. وهذا مفيد تجاريًا للعمليات الإقليمية ذات الطلب غير المؤكد، أو قاعدة عملاء واسعة من الأساطيل، أو التغييرات المتكررة في مواصفات الإطارات. كما يتيح إدارة السعة من خلال تحميل الأوتوكلاف، شريطة أن يتمكن المشغّل من تجميع عدد كافٍ من الإطارات المتوافقة لكل دورة معالجة.
تتمثل المحدودية في أن اقتصاديات الأوتوكلاف تعتمد على معدل الاستغلال. فقد يؤدي تشغيل أوتوكلاف كبير الحجم بصورة متكررة بأحمال جزئية إلى زيادة استهلاك الطاقة وتأخير وقت الإنجاز. وقد تشكل الوحدة الصغيرة اختناقًا في المعالجة حتى لو كانت محطات التحضير ذات سعة كافية. لذلك ينبغي أن تستند القرارات إلى التدفق اليومي المتوقع عبر الخط بأكمله، بما في ذلك وقت الفحص والإصلاح، بدلًا من الاعتماد على دورة أوتوكلاف اسمية وحدها.
قد تكون إعادة التجديد الساخن منطقية عندما يتركز الطلب حول مجموعة يمكن إدارتها من مقاسات الإطارات وأنماط المداس. يستطيع المصنع الذي ينتج دفعات متكررة الحفاظ على إنتاجية القوالب والمكابس، وتبسيط تعليمات العمل، والحفاظ على مظهر أكثر قابلية للتنبؤ من إطار إلى آخر. وينشأ الخطر الاقتصادي من التنوع المفرط: فقد يتطلب كل نمط أو مقاس إضافي استثمارًا إضافيًا في القوالب والتخزين والصيانة ووقت التغيير.
ينبغي تقييم الطاقة والعمالة والصيانة كبنود مستقلة
قد تؤدي مقارنة سعر شراء ماكينة إعادة تجديد الإطارات فقط إلى تشويه قرار الاستثمار. تستهلك الأنظمة الباردة الطاقة عبر تسخين الأوتوكلاف والتشغيل بالتفريغ، بينما تركز الأنظمة الساخنة متطلبات الطاقة والمتطلبات الميكانيكية حول المكابس وتسخين القوالب ومعالجة المطاط غير المعالج. تعتمد تكلفة التشغيل الفعلية على عامل التحميل، وجدول المعالجة، وفقدان الحرارة، وحالة الصيانة، وتخطيط الإنتاج.
العمالة مرتبطة بالعملية أيضًا. قد تتطلب إعادة التجديد البارد مناولة يدوية دقيقة لشرائط المداس ووسائد الربط والأغلفة وتجميعات الحواف. وقد تقلل إعادة التجديد الساخن بعض التباين في التشطيب من خلال التشكيل، لكنها قد تتطلب تحضيرًا أكثر انضباطًا للمواد وإدارة للقوالب. وفي كلتا الحالتين، فإن التخطيط الذي يفرض النقل اليدوي المتكرر للهياكل الثقيلة سيقلل الإنتاجية ويزيد مخاطر المناولة. ينبغي رسم تدفق الهياكل قبل طلب المعدات، بما في ذلك مناطق العزل لفشل الفحص وتعليق الإصلاحات.
ينبغي أن تغطي خطة الصيانة أكثر من معدات المعالجة الرئيسية. تؤثر أسطوانات الكشط وأدوات القطع وأختام التفريغ والأغلفة والضواغط وتجميع الغبار ومستشعرات الحرارة وأجهزة الضغط وأجهزة مناولة المواد جميعها في وقت التشغيل والجودة. ينبغي للمشترين توضيح توافر قطع الغيار ومسؤوليات المعايرة وفترات الصيانة الوقائية ومستوى الدعم الفني المحلي المطلوب قبل التشغيل التجريبي.
لا تغفل تيار النفايات
ينتج الكشط بقايا مطاطية، وتؤثر معالجتها في كل من النظافة واقتصاديات استرداد المواد. يقلل الفصل والجمع النظيفان التلوث في منطقة العمل ويمكن أن يوفرا مادة أولية أكثر قابلية للاستخدام من المطاط المستعاد. تعتمد قيمة هذه المادة على نظافتها ومتطلبات حجم الجسيمات والتطبيق اللاحق، لذا لا ينبغي التعامل معها كمصدر إيرادات تلقائي.
عندما يكون مسحوق المطاط المستعاد جزءًا من نموذج التشغيل الأوسع، ينبغي اختيار معدات الطحن للتحكم في درجة الحرارة وثبات حجم الجسيمات والجمع الفعال، بدلًا من السعي إلى أقصى إنتاجية فقط. على سبيل المثال، تستخدم كسارة ومطحنة مسحوق المطاط المصممة للمطاط المستعمل طحنًا منخفض السرعة، وتبريدًا بالهواء والماء، وتجميعًا إعصاريًا لإنتاج مادة دقيقة قابلة للتعديل مع الحد من التعرض للحرارة وفقدان الغبار. وهذه عملية منفصلة عن إعادة التجديد نفسها، لكنها قد تكون ذات صلة عند إدارة بقايا الكشط والمطاط المنتهي العمر داخل المنشأة نفسها.
طريقة عملية لاتخاذ القرار
اختر إعادة التجديد البارد عندما تكون الاستجابة للسوق ومرونة أنماط المداس أكثر قيمة من أقصى قدر من التوحيد القياسي. وغالبًا ما تكون مناسبة للمشغّلين الذين يبنون أعمال إعادة تجديد موجهة للخدمات، خصوصًا عندما تتنوع مقاسات الإطارات ومتطلبات الأساطيل. تتحسن جدوى الاستثمار عندما يمكن تخطيط أحمال الأوتوكلاف باستمرار وتكون العملية ذات تحكم قوي في فحص الهياكل وتحضير الربط.
اختر إعادة التجديد الساخن عندما يكون لدى الشركة حجم موثوق ضمن فئات محددة من الإطارات، ويمكنها دعم مخزون القوالب، وترغب في إنتاج مُشكّل قابل للتكرار بدقة. وهي تكافئ التخطيط الإنتاجي المنضبط وتصبح أقل جاذبية عندما يتجزأ الطلب عبر العديد من الأنماط منخفضة الحجم.
قبل الالتزام بأي من المسارين، مرر هياكل ممثلة عبر مواصفة العملية المقترحة، وحدد حدود القبول والإصلاح كتابةً، واحسب السعة من محتوى العمل الفعلي بدلًا من زمن المعالجة وحده. إن خط إعادة التجديد الأنسب هو الذي يتوافق مع الهياكل المتاحة ومزيج المبيعات، مع منح المشغّل تحكمًا كافيًا لرفض المدخلات الرديئة قبل أن تتحول إلى إخفاقات مكلفة في المنتجات النهائية.