









Trimiteți-ne un mesaj
Reșaparea la rece vs. reșaparea la cald: compromisuri între echipamente și calitate
Reșaparea la rece și la cald pot produce ambele anvelope fiabile, însă necesită niveluri diferite de capital, disciplină a procesului și control al calității. Alegerea practică devine de obicei clară odată ce un operator își definește mixul de anvelope și modelul comercial: reșaparea la rece este adesea mai potrivită pentru carcase mixte, activități regionale de service și volume de producție flexibile; reșaparea la cald este mai potrivită pentru producția standardizată, cu volum mare, unde controlul matrițelor și repetabilitatea justifică o fabrică mai integrată.
Decizia nu ar trebui să înceapă cu capacitatea promovată a unei mașini de reșapat anvelope. Ar trebui să înceapă cu carcasele disponibile pentru reșapare, volumul estimat pe dimensiune de anvelopă, piața-țintă și capacitatea de a controla inspecția, șlefuirea, repararea, vulcanizarea și testarea finală ca un singur sistem. O presă de vulcanizare capabilă din punct de vedere tehnic nu poate compensa selecția neuniformă a carcaselor sau suprafețele de lipire pregătite necorespunzător.
Modul în care cele două procese generează cerințe diferite pentru echipamente
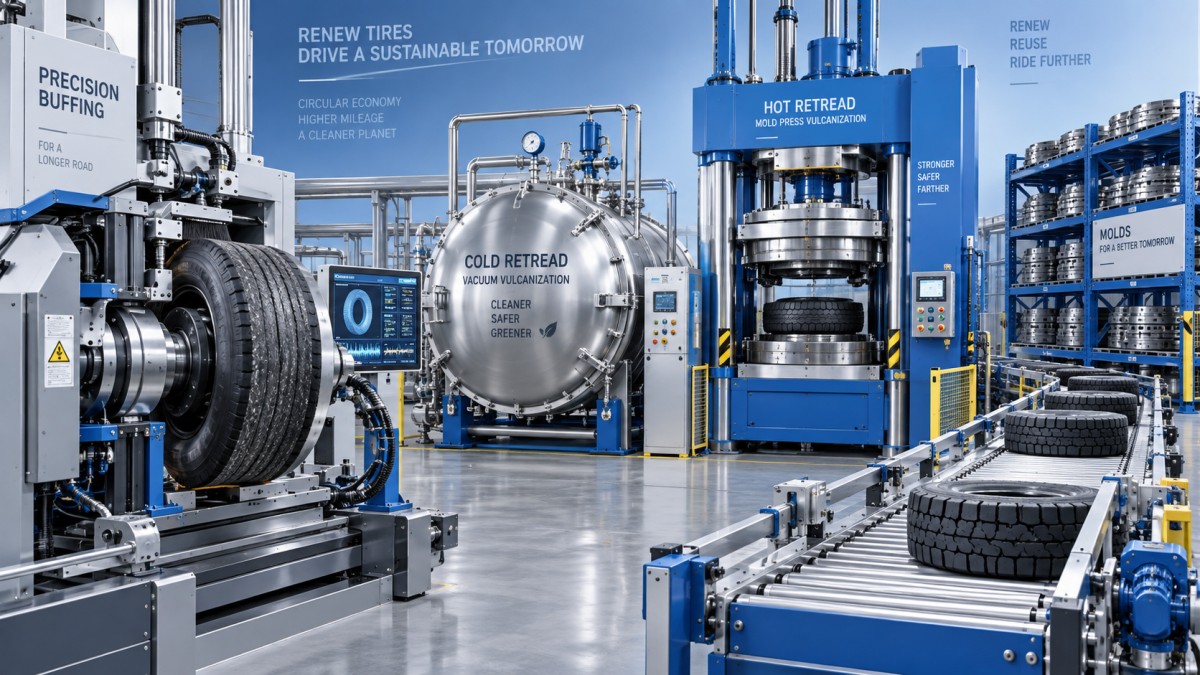
În reșaparea la rece, carcasa pregătită primește o bandă de rulare pre-vulcanizată. După cimentare și aplicare, anvelopa este învelită într-o membrană și vulcanizată sub vid și presiune externă într-o autoclavă. Modelul benzii de rulare a fost deja format de banda pre-vulcanizată, astfel încât etapa de vulcanizare este responsabilă în principal de crearea unei legături fiabile între banda de rulare și carcasa pregătită.
Acest proces separă, în general, linia în stații flexibile: inspecție, șlefuire, decupare și reparație, cimentare, aplicarea benzii de rulare, montarea membranei, vulcanizare în autoclavă și inspecție de finisare. Acesta permite operatorului să gestioneze o gamă mai largă de dimensiuni de anvelope și modele ale benzii de rulare fără a schimba o matriță pentru fiecare cerință de producție. Această flexibilitate contează atunci când un reșapator deservește flote cu cerințe variate pentru anvelope de camion, autobuz, utilaje agricole sau aplicații speciale.
Reșaparea la cald aplică cauciuc nevulcanizat pe carcasă, apoi formează și vulcanizează banda de rulare într-o matriță în timpul vulcanizării. Matrița creează modelul benzii de rulare și aspectul flancului. Prin urmare, echipamentele depind mai mult de seturile de matrițe, manipularea matrițelor, presele de vulcanizare și controlul precis al presiunii, temperaturii și timpului. Linia poate oferi un aspect final foarte uniform atunci când procesul este stabil, iar mixul de intrare este suficient de standardizat.
Reșaparea la cald nu are pur și simplu o „calitate mai bună” deoarece utilizează o matriță. Aceasta impune o responsabilitate mai mare privind starea matriței, gestionarea compusului de cauciuc, consecvența încărcării și controlul vulcanizării. O matriță uzată, deteriorată, contaminată sau nepotrivită poate submina tocmai consecvența pe care procesul trebuie să o asigure. Reșaparea la rece, între timp, depinde în mare măsură de consecvența dimensională și a compusului benzilor de rulare pre-vulcanizate achiziționate, precum și de calitatea operațiunii de lipire.
Calitatea este decisă înainte de etapa de vulcanizare
Pentru ambele metode, inspecția carcasei și șlefuirea sunt primele filtre de calitate. Reșaparea poate doar să prelungească valoarea unei carcase în stare bună; nu poate transforma o carcasă necorespunzătoare într-un produs sigur și durabil. Procesul de inspecție trebuie să identifice deteriorările structurale, oxidarea excesivă, defectele din zona talonului, deteriorările flancului, calitatea reparațiilor anterioare și condițiile care împiedică o lipire fiabilă sau reutilizarea în siguranță.
Șlefuirea merită o atenție specială în timpul selecției echipamentelor. Suprafața șlefuită trebuie să aibă textura, conturul și precizia dimensională necesare pentru banda de rulare și sistemul de lipire selectate. Șlefuirea excesivă irosește material utilizabil din carcasă și poate reduce marja structurală rămasă. Șlefuirea insuficientă sau neuniformă poate lăsa contaminanți, poate crea condiții slabe de lipire sau poate produce un profil neuniform al benzii de rulare.
Un cumpărător care compară echipamente de reșapare ar trebui să ceară furnizorilor să descrie modul în care linia controlează aceste variabile, în loc să se concentreze doar pe puterea mașinii sau durata ciclului:
- Cum sunt măsurate și înregistrate dimensiunile carcasei înainte și după șlefuire?
- Poate fi repetat profilul de șlefuire în funcție de dimensiunea anvelopei și specificația de reșapare?
- Cum sunt îndepărtate praful, cauciucul desprins și contaminanții de suprafață înainte de cimentare?
- Ce înregistrări ale procesului sunt păstrate pentru reparații, cicluri de vulcanizare și inspecția finală?
- Cum sunt separate carcasele respinse, astfel încât să nu poată reintra în producție?
Automatizarea poate îmbunătăți repetabilitatea, dar numai atunci când parametrii de bază ai procesului au fost definiți. Manipularea automatizată a materialelor, profilele de șlefuire programabile, trasabilitatea prin coduri de bare și ciclurile de vulcanizare monitorizate sunt utile atunci când reduc variațiile sau previn erorile operatorului. Adăugarea automatizării la un standard de reparație nedefinit sau la o regulă neuniformă de acceptare a carcaselor face doar ca un proces instabil să fie mai rapid.
Întrebarea privind capacitatea: flexibilitate versus utilizare
Reșaparea la rece poate oferi o barieră mai redusă pentru deservirea mai multor modele de benzi de rulare, deoarece operatorii pot schimba benzile pre-vulcanizate fără a investi într-o matriță dedicată pentru fiecare model și dimensiune. Acest lucru este util din punct de vedere comercial pentru o operațiune regională cu cerere incertă, o bază largă de clienți cu flote sau modificări frecvente ale specificațiilor anvelopelor. De asemenea, permite gestionarea capacității prin încărcarea autoclavei, cu condiția ca operatorul să poată pregăti suficiente anvelope compatibile pentru fiecare ciclu de vulcanizare.
Limitarea este că economia autoclavei depinde de gradul de utilizare. O autoclavă supradimensionată, operată în mod obișnuit cu încărcături parțiale, poate crește consumul de energie și întârzia timpul de procesare. O unitate mică poate crea un blocaj la vulcanizare chiar dacă stațiile de pregătire au capacitate adecvată. Prin urmare, deciziile trebuie să se bazeze pe fluxul zilnic estimat prin întreaga linie, inclusiv timpul de inspecție și reparație, nu doar pe un ciclu nominal al autoclavei.
Reșaparea la cald poate avea sens atunci când cererea este concentrată în jurul unui set gestionabil de dimensiuni de anvelope și modele ale benzii de rulare. O fabrică ce produce loturi repetitive poate menține matrițele și presele productive, poate simplifica instrucțiunile de lucru și poate păstra un aspect mai previzibil de la o anvelopă la alta. Riscul economic provine din varietatea excesivă: fiecare model sau dimensiune suplimentară poate necesita investiții suplimentare în matrițe, depozitare, mentenanță și timp de schimbare a configurației.
Energia, forța de muncă și mentenanța trebuie evaluate ca elemente de cost distincte
Compararea exclusivă a prețului de achiziție al unei mașini de reșapat anvelope poate distorsiona decizia de investiție. Sistemele la rece consumă energie prin încălzirea autoclavei și funcționarea sub vid, în timp ce sistemele la cald concentrează cerințele energetice și mecanice în jurul preselor, încălzirii matrițelor și procesării cauciucului nevulcanizat. Costul real de operare depinde de factorul de încărcare, programul de vulcanizare, pierderile de căldură, starea mentenanței și planificarea producției.
Forța de muncă este la fel de specifică procesului. Reșaparea la rece poate necesita manipularea manuală atentă a benzilor de rulare, pernelor de lipire, membranelor și ansamblurilor de jantă. Reșaparea la cald poate reduce unele variații de finisare prin turnare, însă poate necesita o pregătire mai riguroasă a materialelor și gestionarea matrițelor. În ambele cazuri, un amplasament care impune deplasarea manuală repetată a carcaselor grele va reduce randamentul și va crește riscul de manipulare. Fluxul carcaselor trebuie cartografiat înainte de comandarea echipamentelor, inclusiv zonele de carantină pentru eșecurile de inspecție și reparațiile în așteptare.
Planificarea mentenanței trebuie să acopere mai mult decât echipamentele principale de vulcanizare. Tamburii de șlefuire, uneltele de tăiere, garniturile de vid, membranele, compresoarele, colectarea prafului, senzorii de temperatură, instrumentele de presiune și dispozitivele de manipulare a materialelor afectează toate timpul de funcționare și calitatea. Cumpărătorii trebuie să clarifice disponibilitatea pieselor de schimb, responsabilitățile de calibrare, intervalele de mentenanță preventivă și nivelul de asistență tehnică locală necesar înainte de punerea în funcțiune.
Nu neglijați fluxul de deșeuri
Șlefuirea produce reziduuri de cauciuc, iar tratarea acestora influențează atât ordinea la locul de muncă, cât și economia recuperării materialelor. Separarea și colectarea curată reduc contaminarea în zona de lucru și pot crea o materie primă din cauciuc recuperat mai utilizabilă. Valoarea acelui material depinde de curățenia sa, de cerința privind dimensiunea particulelor și de aplicația ulterioară, astfel încât nu trebuie tratat ca o sursă automată de venit.
Atunci când pulberea de cauciuc reciclat face parte din modelul operațional mai larg, echipamentul de măcinare trebuie selectat pentru temperatură controlată, granulometrie stabilă și colectare eficientă, nu doar pentru randament maxim. De exemplu, un concasor și moară pentru pulbere de cauciuc proiectat pentru cauciuc uzat utilizează măcinare la viteză redusă, răcire cu aer și apă și colectare ciclonică pentru a produce material fin ajustabil, limitând în același timp expunerea la căldură și pierderile de praf. Acesta este un proces separat de reșaparea propriu-zisă, dar poate fi relevant atunci când reziduurile de șlefuire și cauciucul ajuns la sfârșitul duratei de viață sunt gestionate în aceeași instalație.
O modalitate practică de a face alegerea
Alegeți reșaparea la rece atunci când capacitatea de răspuns la piață și flexibilitatea modelelor benzii de rulare sunt mai valoroase decât standardizarea maximă. Aceasta este adesea potrivită pentru operatorii care construiesc o afacere de reșapare orientată către servicii, în special atunci când dimensiunile anvelopelor și cerințele flotelor variază. Argumentul investițional se îmbunătățește atunci când încărcăturile autoclavei pot fi planificate consecvent și operațiunea are un control solid asupra inspecției carcaselor și pregătirii pentru lipire.
Alegeți reșaparea la cald atunci când afacerea are un volum fiabil în categorii definite de anvelope, poate susține stocul de matrițe și dorește rezultate turnate cu repetabilitate strictă. Aceasta recompensează planificarea disciplinată a producției și devine mai puțin atractivă atunci când cererea este fragmentată între multe modele cu volum redus.
Înainte de a vă angaja la oricare dintre variante, treceți carcase reprezentative prin specificația de proces propusă, definiți în scris limitele de acceptare și reparație și calculați capacitatea pe baza conținutului real de muncă, nu doar a timpului de vulcanizare. Cea mai potrivită linie de reșapare este cea care corespunde carcaselor disponibile și mixului de vânzări, oferind în același timp operatorului suficient control pentru a respinge intrările necorespunzătoare înainte ca acestea să devină defecte costisitoare ale produsului finit.