









Отправить нам сообщение
Холодное и горячее восстановление шин: компромиссы в оборудовании и качестве
Холодное и горячее восстановление протектора позволяют производить надежные шины, но требуют разных уровней капитальных вложений, технологической дисциплины и контроля качества. Практический выбор обычно становится очевидным, когда оператор определяет ассортимент шин и коммерческую модель: холодное восстановление часто лучше подходит для смешанного ассортимента каркасов, региональных сервисных работ и гибких объемов производства; горячее восстановление больше подходит для стандартизированного высокопроизводительного выпуска, где контроль пресс-форм и повторяемость оправдывают более интегрированное предприятие.
Решение не следует начинать с заявленной производительности оборудования для восстановления шин. Начинать следует с каркасов, доступных для восстановления, ожидаемого объема по размерам шин, целевого рынка и способности контролировать инспекцию, шероховку, ремонт, вулканизацию и финальные испытания как единую систему. Технически совершенный вулканизационный пресс не может компенсировать нестабильный отбор каркасов или плохо подготовленные поверхности для склеивания.
Как два процесса формируют разные требования к оборудованию
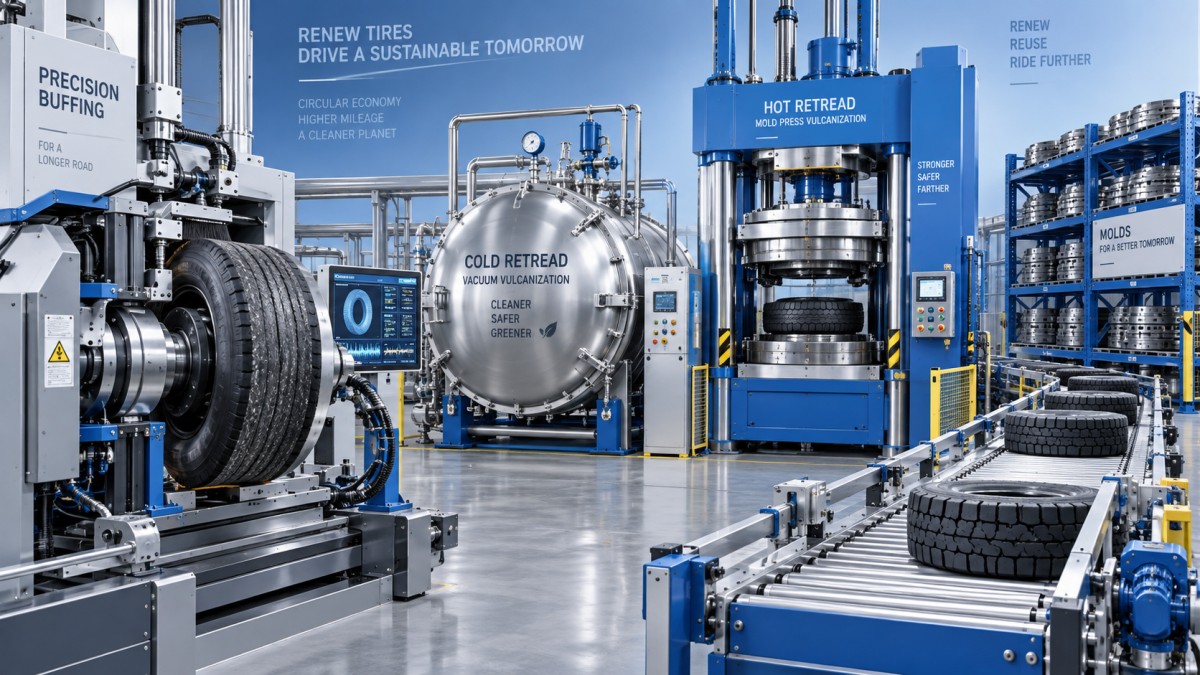
При холодном восстановлении подготовленный каркас оснащается предварительно вулканизированной протекторной лентой. После нанесения клея и протектора шина оборачивается в эластичную оболочку и вулканизируется под вакуумом и внешним давлением в автоклаве. Рисунок протектора уже сформирован предварительно вулканизированной лентой, поэтому этап вулканизации главным образом отвечает за создание надежного соединения между протектором и подготовленным каркасом.
Этот процесс обычно разделяет линию на гибкие участки: инспекция, шероховка, вырезка повреждений и ремонт, нанесение клея, наложение протектора, установка оболочки, вулканизация в автоклаве и заключительная инспекция. Он позволяет оператору обрабатывать более широкий диапазон размеров шин и рисунков протектора без замены пресс-формы для каждого производственного требования. Такая гибкость важна, когда предприятие по восстановлению шин обслуживает автопарки с различными требованиями к грузовым, автобусным, сельскохозяйственным или специализированным шинам.
При горячем восстановлении на каркас наносится невулканизированная резина, затем протектор формуется и вулканизируется в пресс-форме во время вулканизации. Пресс-форма формирует рисунок протектора и внешний вид боковины. Поэтому оборудование в большей степени зависит от комплектов пресс-форм, работы с пресс-формами, вулканизационных прессов и точного контроля давления, температуры и времени. При стабильном процессе и достаточно стандартизированном исходном ассортименте линия может обеспечивать весьма однородный внешний вид готовой продукции.
Горячее восстановление не означает просто «более высокое качество» только потому, что в нем используется пресс-форма. Оно возлагает большую ответственность на состояние пресс-формы, управление резиновыми смесями, стабильность загрузки и контроль вулканизации. Изношенная, поврежденная, загрязненная или неподходящая пресс-форма может подорвать ту самую стабильность, для достижения которой предназначен этот процесс. Холодное восстановление, в свою очередь, в значительной степени зависит от стабильности размеров и состава закупаемого предварительно вулканизированного протектора, а также от качества операции склеивания.
Качество определяется до стадии вулканизации
Для обоих методов инспекция каркаса и шероховка являются первыми контрольными этапами качества. Восстановление может лишь продлить ценность исправного каркаса; оно не может превратить непригодный каркас в безопасный и долговечный продукт. Процесс инспекции должен выявлять структурные повреждения, чрезмерное окисление, дефекты в зоне борта, повреждения боковины, качество предыдущего ремонта, а также состояния, препятствующие надежному склеиванию или безопасному повторному использованию.
Шероховка заслуживает особого внимания при выборе оборудования. Обработанная поверхность должна иметь требуемую текстуру, контур и точность размеров для выбранной системы протектора и склеивания. Чрезмерная шероховка расходует пригодный материал каркаса и может уменьшить оставшийся запас прочности конструкции. Недостаточная или неравномерная шероховка может оставить загрязнения, создать плохие условия для склеивания или привести к неоднородному профилю протектора.
Покупатель, сравнивающий оборудование для восстановления шин, должен просить поставщиков описать, как линия контролирует эти параметры, а не сосредотачиваться только на мощности оборудования или длительности цикла:
- Как измеряются и регистрируются размеры каркаса до и после шероховки?
- Можно ли повторять профиль шероховки для каждого размера шины и спецификации восстановления?
- Как удаляются пыль, рыхлая резина и поверхностные загрязнения перед нанесением клея?
- Какие технологические записи сохраняются для ремонтов, циклов вулканизации и финальной инспекции?
- Как изолируются забракованные каркасы, чтобы они не могли вновь попасть в производство?
Автоматизация может повысить повторяемость, но только там, где определены основные параметры процесса. Автоматизированное перемещение материалов, программируемые профили шероховки, штрихкодовая прослеживаемость и контролируемые циклы вулканизации полезны, когда они уменьшают вариативность или предотвращают ошибки оператора. Добавление автоматизации к неопределенному стандарту ремонта или нестабильному правилу приемки каркасов лишь ускоряет нестабильный процесс.
Вопрос производительности: гибкость против загрузки
Холодное восстановление может обеспечивать более низкий барьер для обслуживания нескольких вариантов рисунка протектора, поскольку операторы могут менять предварительно вулканизированный протектор без инвестиций в отдельную пресс-форму для каждого рисунка и размера. Это коммерчески выгодно для регионального предприятия с неопределенным спросом, широкой клиентской базой автопарков или частыми изменениями спецификаций шин. Это также позволяет управлять производительностью посредством загрузки автоклава при условии, что оператор может собрать достаточное количество совместимых шин для каждого цикла вулканизации.
Ограничение состоит в том, что экономика автоклава зависит от его загрузки. Слишком большой автоклав, который регулярно работает с частичной загрузкой, может увеличить энергопотребление и замедлить оборачиваемость. Небольшая установка может создать узкое место на этапе вулканизации, даже если участки подготовки обладают достаточной производительностью. Поэтому решения должны основываться на ожидаемом ежедневном потоке по всей линии, включая время инспекции и ремонта, а не только на номинальном цикле автоклава.
Горячее восстановление может быть оправдано, когда спрос сосредоточен на управляемом наборе размеров шин и рисунков протектора. Предприятие, выпускающее повторяющиеся партии, может поддерживать производительность пресс-форм и прессов, упрощать рабочие инструкции и сохранять более предсказуемый внешний вид от шины к шине. Экономический риск возникает при слишком большом разнообразии: каждый дополнительный рисунок или размер может требовать дополнительных инвестиций в пресс-формы, складирование, обслуживание и время переналадки.
Энергозатраты, трудозатраты и техническое обслуживание следует оценивать отдельной статьей
Сравнение только цены покупки оборудования для восстановления шин может исказить инвестиционное решение. Холодные системы потребляют энергию на нагрев автоклава и создание вакуума, тогда как в горячих системах энергозатраты и механические нагрузки сосредоточены вокруг прессов, нагрева пресс-форм и переработки невулканизированной резины. Фактические эксплуатационные расходы зависят от коэффициента загрузки, режима вулканизации, теплопотерь, состояния технического обслуживания и производственного планирования.
Трудозатраты также зависят от конкретного процесса. Холодное восстановление может требовать аккуратного ручного обращения с протекторными лентами, клеевыми подушками, оболочками и ободными сборками. Горячее восстановление может уменьшить некоторые вариации отделки за счет формования, но может требовать более дисциплинированной подготовки материалов и управления пресс-формами. В обоих случаях компоновка, вынуждающая многократно вручную перемещать тяжелые каркасы, снизит производительность и повысит риск при перемещении. До заказа оборудования следует составить карту потока каркасов, включая зоны карантина для не прошедших инспекцию и ожидающих ремонта.
Планирование технического обслуживания должно охватывать не только основное вулканизационное оборудование. Барабаны для шероховки, режущие инструменты, вакуумные уплотнения, оболочки, компрессоры, системы пылеулавливания, температурные датчики, приборы давления и устройства перемещения материалов влияют как на время безотказной работы, так и на качество. Перед вводом в эксплуатацию покупателям следует уточнить доступность запасных частей, обязанности по калибровке, интервалы профилактического обслуживания и требуемый уровень местной технической поддержки.
Не следует упускать из виду поток отходов
Шероховка образует резиновые остатки, и их обработка влияет как на порядок на рабочем месте, так и на экономику возврата материалов. Чистое разделение и сбор уменьшают загрязнение рабочей зоны и могут создать более пригодное сырье из восстановленной резины. Ценность этого материала зависит от его чистоты, требований к размеру частиц и последующего применения, поэтому его не следует считать автоматическим источником дохода.
Если порошок из регенерированной резины является частью более широкой операционной модели, оборудование для измельчения следует выбирать с учетом контролируемой температуры, стабильного размера частиц и эффективного сбора, а не только максимальной производительности. Например, дробилка-измельчитель резинового порошка, предназначенная для использованной резины, применяет низкоскоростное измельчение, воздушное и водяное охлаждение, а также циклонный сбор для получения регулируемого мелкодисперсного материала при ограничении теплового воздействия и потерь пыли. Это отдельный от самого восстановления процесс, однако он может быть актуален, когда остатки шероховки и отслужившая резина обрабатываются на одном предприятии.
Практический подход к выбору
Выбирайте холодное восстановление, когда оперативная реакция на рынок и гибкость рисунка протектора ценнее максимальной стандартизации. Оно часто подходит операторам, создающим сервисно-ориентированный бизнес по восстановлению шин, особенно если размеры шин и требования автопарков различаются. Инвестиционная целесообразность улучшается, когда загрузку автоклава можно планировать стабильно, а предприятие надежно контролирует инспекцию каркасов и подготовку к склеиванию.
Выбирайте горячее восстановление, когда бизнес имеет надежный объем в определенных категориях шин, может поддерживать запас пресс-форм и нуждается в строго повторяемом формованном результате. Оно вознаграждает дисциплинированное производственное планирование и становится менее привлекательным, когда спрос распределен между множеством рисунков с небольшими объемами.
Прежде чем выбрать любой из этих вариантов, проведите типовые каркасы через предлагаемую технологическую спецификацию, письменно определите пределы приемки и ремонта и рассчитайте производительность на основе фактического содержания работ, а не только времени вулканизации. Наиболее подходящая линия восстановления — та, которая соответствует доступным каркасам и структуре продаж, обеспечивая оператору достаточный контроль для отбраковки некачественных входных материалов до того, как они станут дорогостоящими дефектами готовой продукции.