









Envie-nos uma Mensagem
Recauchutagem a Frio vs. Recauchutagem a Quente: Compromissos entre Equipamento e Qualidade
A recauchutagem a frio e a quente pode produzir pneus confiáveis, mas exige diferentes níveis de capital, disciplina de processo e controle de qualidade. A escolha prática geralmente fica clara quando o operador define sua combinação de pneus e modelo comercial: a recauchutagem a frio costuma ser mais adequada para carcaças mistas, serviços regionais e volumes de produção flexíveis; a recauchutagem a quente é mais indicada para produção padronizada e de alto volume, na qual o controle dos moldes e a repetibilidade justificam uma planta mais integrada.
A decisão não deve começar pela capacidade anunciada de uma máquina de recauchutagem de pneus. Deve começar pelas carcaças disponíveis para recauchutagem, pelo volume esperado por tamanho de pneu, pelo mercado-alvo e pela capacidade de controlar a inspeção, a raspagem, o reparo, a cura e os testes finais como um único sistema. Uma prensa de cura tecnicamente capaz não pode compensar uma seleção inconsistente de carcaças ou superfícies de adesão mal preparadas.
Onde os dois processos criam diferentes exigências de equipamento
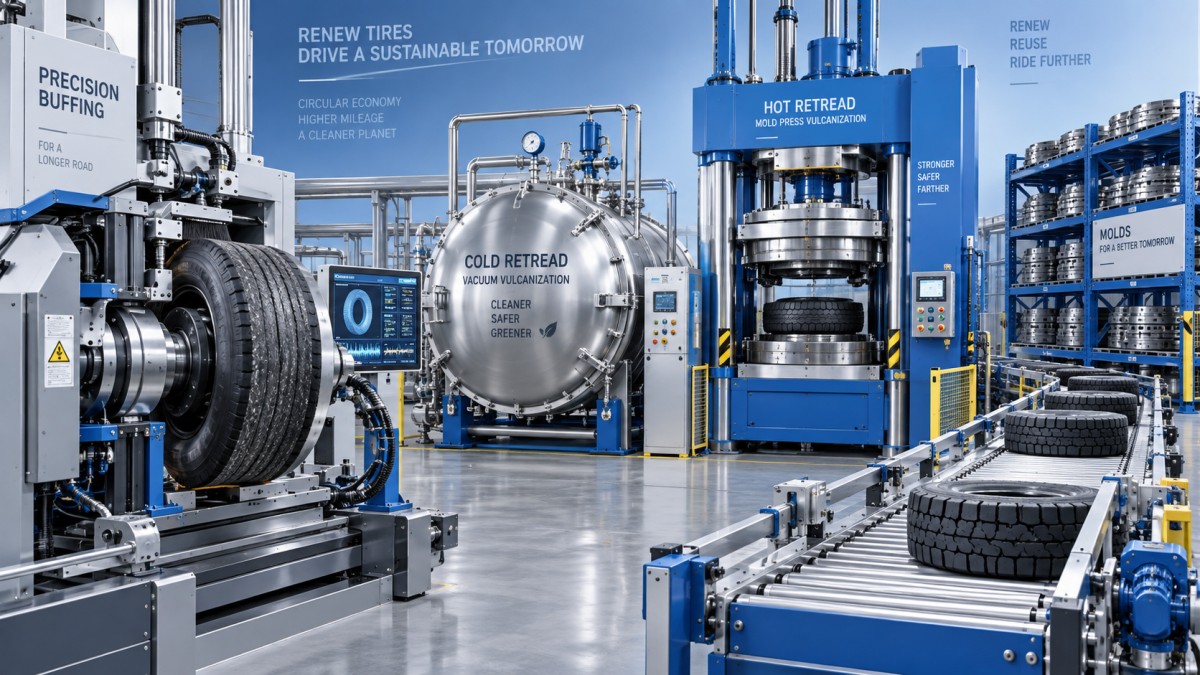
Na recauchutagem a frio, a carcaça preparada recebe uma banda de rodagem pré-curada. Após a aplicação do cimento e da banda, o pneu é envolvido em uma capa e curado sob vácuo e pressão externa em uma autoclave. O desenho da banda de rodagem já foi formado pela faixa pré-curada, portanto, a etapa de cura é principalmente responsável por criar uma ligação confiável entre a banda de rodagem e a carcaça preparada.
Esse processo geralmente divide a linha em estações flexíveis: inspeção, raspagem, escareamento e reparo, cimentação, aplicação da banda de rodagem, colocação da capa, cura em autoclave e inspeção de acabamento. Ele permite que um operador processe uma gama mais ampla de dimensões de pneus e desenhos de banda de rodagem sem trocar o molde para cada exigência de produção. Essa flexibilidade é importante quando um recauchutador atende frotas com diferentes requisitos de pneus para caminhões, ônibus, veículos agrícolas ou aplicações especiais.
A recauchutagem a quente aplica borracha não curada à carcaça e, em seguida, molda e vulcaniza a banda de rodagem em um molde durante a cura. O molde cria o desenho da banda de rodagem e a aparência da lateral. Portanto, o equipamento depende mais de conjuntos de moldes, manuseio de moldes, prensas de cura e controle preciso de pressão, temperatura e tempo. A linha pode proporcionar uma aparência final altamente uniforme quando seu processo é estável e a combinação de materiais de entrada é suficientemente padronizada.
A recauchutagem a quente não é simplesmente de “melhor qualidade” por usar um molde. Ela atribui maior responsabilidade à condição do molde, ao gerenciamento do composto de borracha, à consistência do carregamento e ao controle da cura. Um molde desgastado, danificado, contaminado ou inadequadamente compatível pode comprometer justamente a consistência que o processo pretende alcançar. Enquanto isso, a recauchutagem a frio depende fortemente da consistência dimensional e do composto da banda de rodagem pré-curada adquirida, bem como da qualidade da operação de adesão.
A qualidade é definida antes da etapa de cura
Para ambos os métodos, a inspeção e a raspagem da carcaça são as primeiras barreiras de qualidade. A recauchutagem só pode ampliar o valor de uma carcaça em boas condições; ela não pode transformar uma carcaça inadequada em um produto seguro e durável. O processo de inspeção deve identificar danos estruturais, oxidação excessiva, defeitos na área do talão, danos nas laterais, qualidade de reparos anteriores e condições que impeçam uma adesão confiável ou uma reutilização segura.
A raspagem merece atenção especial durante a seleção do equipamento. A superfície raspada deve apresentar a textura, o contorno e a precisão dimensional exigidos para a banda de rodagem e o sistema de adesão selecionados. A raspagem excessiva desperdiça material utilizável da carcaça e pode reduzir a margem estrutural restante. A raspagem insuficiente ou irregular pode deixar contaminação, criar condições de adesão deficientes ou produzir um perfil de banda de rodagem inconsistente.
Um comprador que compara equipamentos de recauchutagem deve pedir aos fornecedores que descrevam como a linha controla essas variáveis, em vez de se concentrar apenas na potência da máquina ou no tempo de ciclo:
- Como as dimensões das carcaças são medidas e registradas antes e depois da raspagem?
- O perfil de raspagem pode ser repetido por tamanho de pneu e especificação de recauchutagem?
- Como poeira, borracha solta e contaminação superficial são removidas antes da cimentação?
- Quais registros de processo são mantidos para reparos, ciclos de cura e inspeção final?
- Como as carcaças rejeitadas são segregadas para que não possam retornar à produção?
A automação pode melhorar a repetibilidade, mas apenas quando os parâmetros básicos do processo foram definidos. Manuseio automatizado de materiais, perfis de raspagem programáveis, rastreabilidade por código de barras e ciclos de cura monitorados são úteis quando reduzem a variação ou evitam erros do operador. Adicionar automação a um padrão de reparo indefinido ou a uma regra inconsistente de aceitação de carcaças apenas torna um processo instável mais rápido.
A questão da capacidade: flexibilidade versus utilização
A recauchutagem a frio pode oferecer uma barreira menor para atender a múltiplos desenhos de banda de rodagem, pois os operadores podem trocar bandas pré-curadas sem investir em um molde dedicado para cada padrão e tamanho. Isso é comercialmente útil para uma operação regional com demanda incerta, uma ampla base de clientes de frotas ou mudanças frequentes nas especificações dos pneus. Também permite que a capacidade seja gerenciada por meio do carregamento da autoclave, desde que o operador consiga reunir pneus compatíveis suficientes para cada ciclo de cura.
A limitação é que a economia da autoclave depende da utilização. Uma autoclave superdimensionada que opera rotineiramente com cargas parciais pode aumentar o consumo de energia e atrasar o prazo de processamento. Uma unidade pequena pode criar um gargalo na cura, mesmo que as estações de preparação tenham capacidade adequada. Portanto, as decisões devem se basear no fluxo diário esperado de toda a linha, incluindo o tempo de inspeção e reparo, e não apenas em um ciclo nominal de autoclave.
A recauchutagem a quente pode fazer sentido quando a demanda se concentra em um conjunto gerenciável de tamanhos de pneus e desenhos de banda de rodagem. Uma planta que produz lotes repetidos pode manter moldes e prensas produtivos, simplificar instruções de trabalho e manter uma aparência mais previsível de pneu para pneu. O risco econômico vem da variedade excessiva: cada padrão ou tamanho adicional pode exigir investimento adicional em moldes, armazenamento, manutenção e tempo de troca.
Energia, mão de obra e manutenção devem ser avaliadas como itens de custo
Comparar apenas o preço de compra de uma máquina de recauchutagem de pneus pode distorcer a decisão de investimento. Os sistemas a frio consomem energia por meio do aquecimento da autoclave e da operação a vácuo, enquanto os sistemas a quente concentram as exigências de energia e mecânicas nas prensas, no aquecimento dos moldes e no processamento de borracha não curada. O custo operacional real depende do fator de carga, do programa de cura, da perda de calor, da condição de manutenção e do planejamento da produção.
A mão de obra é igualmente específica para cada processo. A recauchutagem a frio pode exigir manuseio manual cuidadoso de bandas de rodagem, almofadas de adesão, capas e conjuntos de aros. A recauchutagem a quente pode reduzir algumas variações de acabamento por meio da moldagem, mas pode exigir uma preparação de material e um gerenciamento de moldes mais disciplinados. Em ambos os casos, um layout que exige movimentação manual repetida de carcaças pesadas reduzirá a produtividade e aumentará o risco de manuseio. O fluxo das carcaças deve ser mapeado antes da encomenda do equipamento, incluindo áreas de quarentena para falhas de inspeção e retenções para reparo.
O planejamento de manutenção deve abranger mais do que os principais equipamentos de cura. Tambores de raspagem, ferramentas de corte, vedações a vácuo, capas, compressores, coleta de poeira, sensores de temperatura, instrumentos de pressão e dispositivos de manuseio de materiais afetam a disponibilidade e a qualidade. Os compradores devem esclarecer a disponibilidade de peças de reposição, as responsabilidades de calibração, os intervalos de manutenção preventiva e o nível de suporte técnico local necessário antes do comissionamento.
Não ignore o fluxo de resíduos
A raspagem produz resíduos de borracha, e seu tratamento influencia tanto a organização do ambiente quanto a economia da recuperação de materiais. A separação e a coleta limpas reduzem a contaminação na área de trabalho e podem criar uma matéria-prima de borracha recuperada mais aproveitável. O valor desse material depende de sua limpeza, da exigência de tamanho de partícula e da aplicação posterior, portanto, ele não deve ser tratado como uma fonte automática de receita.
Quando o pó de borracha reciclada faz parte do modelo operacional mais amplo, o equipamento de moagem deve ser selecionado para temperatura controlada, granulometria estável e coleta eficaz, e não simplesmente para o máximo rendimento. Por exemplo, umtriturador e moedor de pó de borracha projetado para borracha usada utiliza moagem de baixa velocidade, resfriamento por ar e água e coleta por ciclone para produzir material fino ajustável, limitando ao mesmo tempo a exposição ao calor e a perda de poeira. Esse é um processo separado da própria recauchutagem, mas pode ser relevante quando resíduos de raspagem e borracha em fim de vida são gerenciados na mesma instalação.
Uma forma prática de fazer a escolha
Escolha a recauchutagem a frio quando a capacidade de resposta ao mercado e a flexibilidade de desenhos de banda de rodagem forem mais valiosas do que a máxima padronização. Ela é frequentemente adequada para operadores que desenvolvem um negócio de recauchutagem orientado a serviços, especialmente quando os tamanhos dos pneus e as exigências das frotas variam. O caso de investimento melhora quando as cargas da autoclave podem ser planejadas de forma consistente e a operação mantém forte controle sobre a inspeção das carcaças e a preparação para adesão.
Escolha a recauchutagem a quente quando o negócio tiver volume confiável em categorias definidas de pneus, puder manter um estoque de moldes e desejar uma produção moldada com repetibilidade rigorosamente controlada. Ela recompensa o planejamento disciplinado da produção e se torna menos atraente quando a demanda é fragmentada entre muitos padrões de baixo volume.
Antes de se comprometer com qualquer uma das opções, processe carcaças representativas conforme a especificação de processo proposta, defina por escrito os limites de aceitação e reparo e calcule a capacidade com base no conteúdo real de trabalho, e não apenas no tempo de cura. A linha de recauchutagem mais adequada é aquela que corresponde às carcaças disponíveis e ao mix de vendas, ao mesmo tempo que dá ao operador controle suficiente para rejeitar materiais de entrada inadequados antes que se transformem em falhas dispendiosas de produtos acabados.