









Изпратете ни съобщение
Студено регенериране срещу горещо регенериране: компромиси между оборудване и качество
Студеното и горещото регенериране могат да произвеждат надеждни гуми, но изискват различни нива на капитал, технологична дисциплина и контрол на качеството. Практическият избор обикновено е ясен, след като операторът определи своя асортимент от гуми и търговски модел: студеното регенериране често е по-подходящо за разнообразни каркаси, регионални сервизни дейности и гъвкави производствени обеми; горещото регенериране е по-подходящо за стандартизирано производство с висок капацитет, при което контролът на матриците и повторяемостта оправдават по-интегрирано предприятие.
Решението не трябва да започва с рекламирания капацитет на машина за регенериране на гуми. То трябва да започне с наличните за регенериране каркаси, очаквания обем по размер гуми, целевия пазар и способността да се контролират инспекцията, грапавенето, ремонтът, вулканизацията и крайното изпитване като единна система. Технически способната вулканизационна преса не може да компенсира непостоянния подбор на каркаси или лошо подготвените повърхности за свързване.
Как двата процеса създават различни изисквания към оборудването
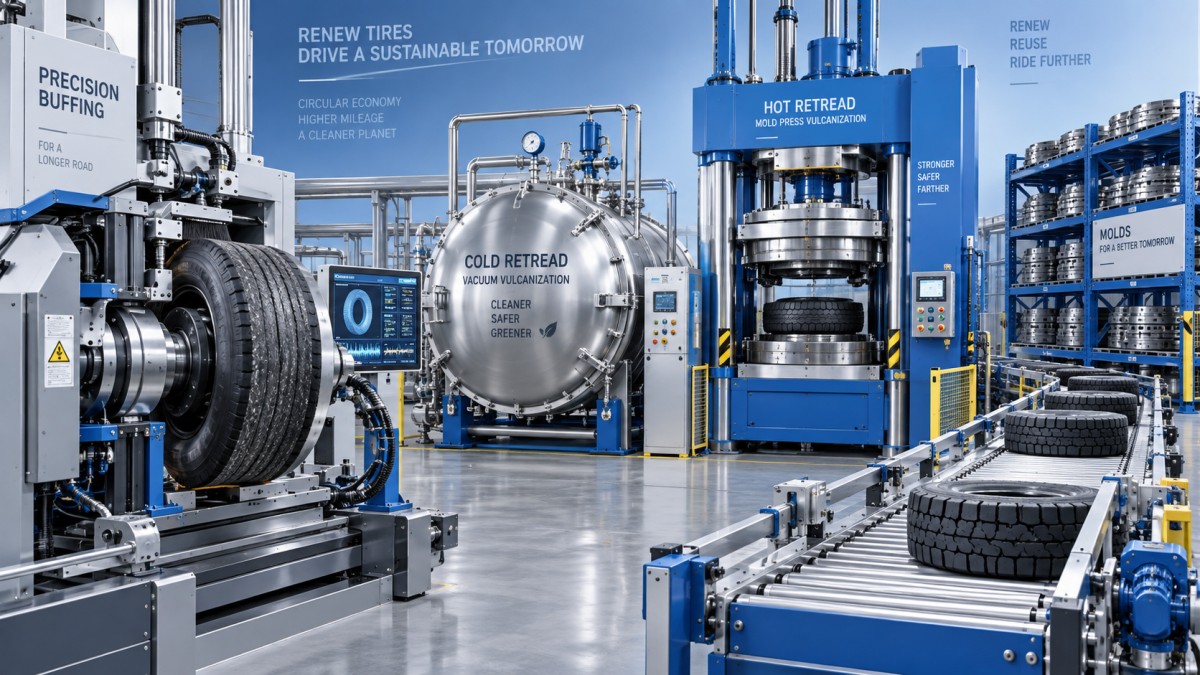
При студеното регенериране подготвеният каркас получава предварително вулканизирана протекторна лента. След нанасяне на лепило и поставяне, гумата се обвива в обвивка и се вулканизира под вакуум и външно налягане в автоклав. Шарката на протектора вече е оформена от предварително вулканизираната лента, така че етапът на вулканизация е отговорен основно за създаването на надеждна връзка между протектора и подготвения каркас.
Този процес обикновено разделя линията на гъвкави станции: инспекция, грапавене, изрязване и ремонт, нанасяне на лепило, поставяне на протектора, монтиране на обвивка, вулканизация в автоклав и крайна инспекция. Той позволява на оператора да обработва по-широк диапазон от размери гуми и шарки на протектора, без да сменя матрица за всяко производствено изискване. Тази гъвкавост е важна, когато регенераторът обслужва автопаркове с разнообразни изисквания за гуми за камиони, автобуси, селскостопанска техника или специализирани приложения.
При горещото регенериране върху каркаса се нанася невулканизирана гума, след което протекторът се оформя и вулканизира в матрица по време на вулканизацията. Матрицата създава шарката на протектора и външния вид на страничната стена. Следователно оборудването зависи в по-голяма степен от комплекти матрици, работа с матрици, вулканизационни преси и точно управление на налягането, температурата и времето. Линията може да осигури силно еднороден външен вид на готовия продукт, когато процесът е стабилен и входящият асортимент е достатъчно стандартизиран.
Горещото регенериране не е просто „по-качествено“, защото използва матрица. То поставя повече отговорност върху състоянието на матрицата, управлението на каучуковата смес, постоянството при зареждане и контрола на вулканизацията. Износена, повредена, замърсена или неподходящо съгласувана матрица може да подкопае именно постоянството, което процесът цели да постигне. Междувременно студеното регенериране зависи в голяма степен от постоянството на размерите и сместа на закупения предварително вулканизиран протектор, както и от качеството на операцията по свързване.
Качеството се определя преди етапа на вулканизация
И при двата метода инспекцията на каркаса и грапавенето са първите бариери пред качеството. Регенерирането може само да удължи стойността на здрав каркас; то не може да превърне неподходящ каркас в безопасен и издръжлив продукт. Процесът на инспекция трябва да установява структурни повреди, прекомерно окисление, дефекти в зоната на борда, повреди по страничната стена, качеството на предишни ремонти и състояния, които възпрепятстват надеждното свързване или безопасната повторна употреба.
Грапавенето заслужава специално внимание при избора на оборудване. Грапавената повърхност трябва да има необходимата текстура, контур и точност на размерите за избраната система за протектор и свързване. Прекомерното грапавене разхищава използваем материал от каркаса и може да намали оставащия запас на конструктивна якост. Недостатъчното или неравномерно грапавене може да остави замърсявания, да създаде лоши условия за свързване или да доведе до непостоянен профил на протектора.
Купувач, който сравнява оборудване за регенериране, трябва да поиска от доставчиците да опишат как линията контролира тези променливи, вместо да се фокусира само върху мощността на машината или продължителността на цикъла:
- Как се измерват и записват размерите на каркаса преди и след грапавене?
- Може ли профилът на грапавене да се повтаря според размера на гумата и спецификацията за регенериране?
- Как се отстраняват прахът, разхлабената гума и повърхностните замърсявания преди нанасяне на лепило?
- Какви технологични записи се съхраняват за ремонтите, циклите на вулканизация и крайната инспекция?
- Как се отделят отхвърлените каркаси, така че да не могат отново да влязат в производството?
Автоматизацията може да подобри повторяемостта, но само когато основните параметри на процеса са определени. Автоматизираното обработване на материали, програмируемите профили за грапавене, проследимостта чрез баркод и наблюдаваните цикли на вулканизация са полезни, когато намаляват вариациите или предотвратяват грешки на оператора. Добавянето на автоматизация към неопределен стандарт за ремонт или непостоянно правило за приемане на каркаси просто ускорява нестабилен процес.
Въпросът за капацитета: гъвкавост срещу използваемост
Студеното регенериране може да предложи по-ниска бариера за обслужване на множество дизайни на протектора, тъй като операторите могат да сменят предварително вулканизирания протектор, без да инвестират в отделна матрица за всяка шарка и размер. Това е търговски полезно за регионална дейност с несигурно търсене, широка клиентска база от автопаркове или чести промени в спецификациите на гумите. То също така позволява капацитетът да се управлява чрез зареждането на автоклава, при условие че операторът може да събере достатъчно съвместими гуми за всеки цикъл на вулканизация.
Ограничението е, че икономиката на автоклава зависи от степента на използване. Прекалено голям автоклав, който редовно работи с частично натоварване, може да увеличи потреблението на енергия и да забави изпълнението. Малък агрегат може да създаде тясно място при вулканизацията, дори ако подготвителните станции имат достатъчен капацитет. Следователно решенията трябва да се основават на очаквания дневен поток през цялата линия, включително времето за инспекция и ремонт, а не само на номинален цикъл на автоклава.
Горещото регенериране може да бъде разумен избор, когато търсенето е концентрирано около управляем набор от размери гуми и шарки на протектора. Предприятие, произвеждащо повтарящи се партиди, може да поддържа матриците и пресите продуктивни, да опрости работните инструкции и да запази по-предвидим външен вид от гума до гума. Икономическият риск идва от прекаленото разнообразие: всяка допълнителна шарка или размер може да изисква допълнителна инвестиция в матрици, съхранение, поддръжка и време за пренастройване.
Енергията, трудът и поддръжката трябва да се оценяват като отделен разход
Сравняването само на покупната цена на машина за регенериране на гуми може да изкриви инвестиционното решение. Студените системи консумират енергия чрез нагряването на автоклава и работата с вакуум, докато горещите системи концентрират енергийните и механичните изисквания около пресите, нагряването на матриците и обработката на невулканизирана гума. Действителните експлоатационни разходи зависят от коефициента на натоварване, графика на вулканизация, топлинните загуби, състоянието на поддръжката и производственото планиране.
Трудът също е специфичен за процеса. Студеното регенериране може да изисква внимателно ръчно боравене с протекторни ленти, свързващи подложки, обвивки и джантови сглобки. Горещото регенериране може да намали някои вариации при довършването чрез формоване, но може да изисква по-стриктна подготовка на материалите и управление на матриците. И в двата случая разположение, което налага многократно ръчно преместване на тежки каркаси, ще намали производителността и ще увеличи риска при манипулиране. Потокът на каркасите трябва да се картографира преди поръчването на оборудването, включително зоните за карантина при неуспешна инспекция и задържани ремонти.
Планирането на поддръжката трябва да обхваща не само основното вулканизационно оборудване. Барабаните за грапавене, режещите инструменти, вакуумните уплътнения, обвивките, компресорите, прахоуловителните системи, температурните сензори, уредите за налягане и устройствата за обработване на материали влияят върху времето на работа и качеството. Купувачите трябва да уточнят наличността на резервни части, отговорностите за калибриране, интервалите за превантивна поддръжка и необходимото ниво на местна техническа поддръжка преди въвеждане в експлоатация.
Не пренебрегвайте потока от отпадъци
Грапавенето произвежда каучукови остатъци и тяхното третиране влияе както върху поддържането на чистота, така и върху икономиката на оползотворяването на материалите. Чистото разделяне и събиране намаляват замърсяването в работната зона и могат да създадат по-използваема суровина от възстановен каучук. Стойността на този материал зависи от неговата чистота, изискването за размер на частиците и последващото приложение, така че той не бива да се разглежда като автоматичен източник на приходи.
Когато прахът от регенериран каучук е част от по-широкия оперативен модел, оборудването за смилане трябва да се избира за контролирана температура, стабилен размер на частиците и ефективно събиране, а не просто за максимална производителност. Например трошачка-мелница за каучуков прах, предназначена за използван каучук, използва нискооборотно смилане, охлаждане с въздух и вода и циклонно събиране, за да произвежда регулируем фин материал, като същевременно ограничава излагането на топлина и загубите на прах. Това е отделен процес от самото регенериране, но може да бъде релевантен, когато остатъците от грапавене и каучукът в края на експлоатационния си срок се обработват в едно и също съоръжение.
Практичен начин за избор
Изберете студено регенериране, когато реакцията към пазара и гъвкавостта на шарките на протектора са по-ценни от максималната стандартизация. То често е подходящо за оператори, които изграждат ориентиран към обслужването бизнес за регенериране, особено когато размерите на гумите и изискванията на автопарковете варират. Инвестиционният случай се подобрява, когато натоварванията на автоклава могат да се планират последователно и дейността има строг контрол върху инспекцията на каркасите и подготовката за свързване.
Изберете горещо регенериране, когато бизнесът има надежден обем в определени категории гуми, може да поддържа наличност от матрици и желае строго повторяем формован изход. То възнаграждава дисциплинираното производствено планиране и става по-малко привлекателно, когато търсенето е разпокъсано между много шарки с малки обеми.
Преди да се ангажирате с който и да е от двата подхода, прекарайте представителни каркаси през предложената технологична спецификация, определете писмено границите за приемане и ремонт и изчислете капацитета според действителното съдържание на работата, а не само според времето за вулканизация. Най-подходящата линия за регенериране е тази, която съответства на наличните каркаси и продуктовия микс, като същевременно дава на оператора достатъчен контрол да отхвърля лошите входящи материали, преди да се превърнат в скъпоструващи дефекти на готовия продукт.