









Envíanos un mensaje
Recauchutado en frío frente a recauchutado en caliente: consideraciones entre equipos y calidad
El recauchutado en frío y en caliente pueden producir neumáticos fiables, pero exigen distintos niveles de capital, disciplina de proceso y control de calidad. La elección práctica suele quedar clara una vez que el operador define su combinación de neumáticos y modelo comercial: el recauchutado en frío suele ser la mejor opción para carcasas mixtas, trabajos de servicio regional y volúmenes de producción flexibles; el recauchutado en caliente es más adecuado para una producción estandarizada y de alto rendimiento, donde el control de moldes y la repetibilidad justifican una planta más integrada.
La decisión no debe comenzar con la capacidad anunciada de una máquina de recauchutado de neumáticos. Debe comenzar con las carcasas disponibles para el recauchutado, el volumen previsto por tamaño de neumático, el mercado objetivo y la capacidad de controlar la inspección, el raspado, la reparación, la vulcanización y las pruebas finales como un único sistema. Una prensa de vulcanización técnicamente capaz no puede compensar una selección inconsistente de carcasas ni superficies de unión mal preparadas.
Cómo los dos procesos generan diferentes necesidades de equipos
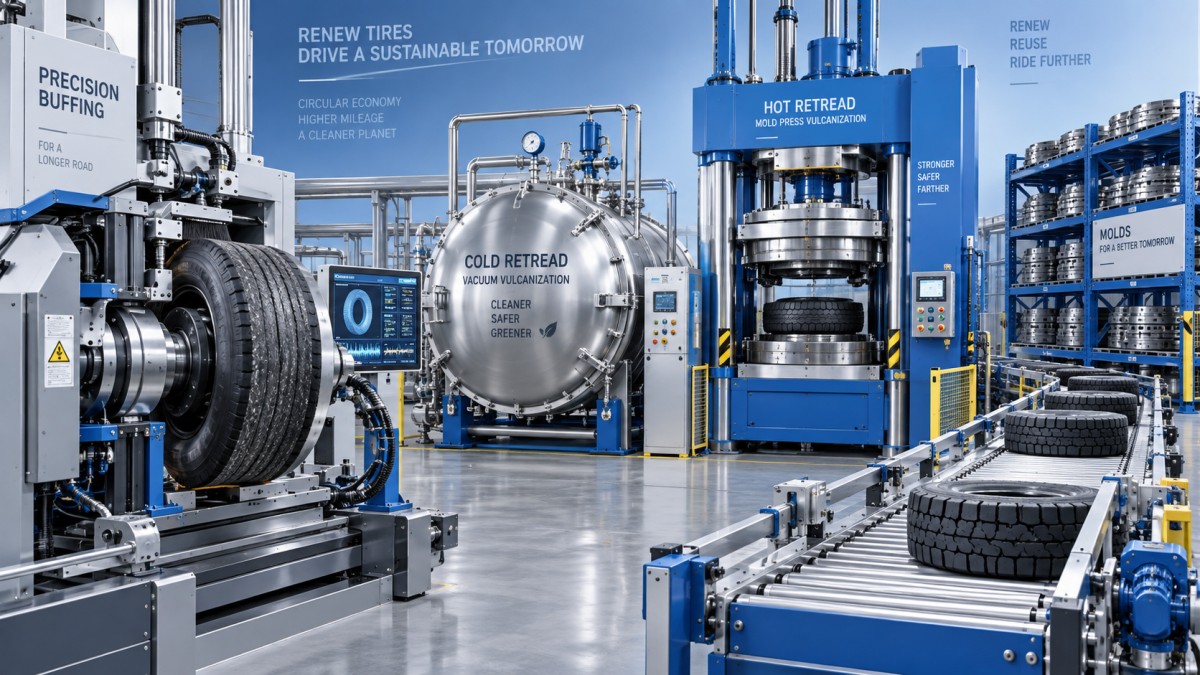
En el recauchutado en frío, la carcasa preparada recibe una banda de rodadura precocida. Después del cementado y la aplicación, el neumático se envuelve en una funda y se vulcaniza bajo vacío y presión externa en un autoclave. El dibujo de la banda de rodadura ya ha sido formado por la banda precocida, por lo que la etapa de vulcanización es principalmente responsable de crear una unión fiable entre la banda de rodadura y la carcasa preparada.
Este proceso generalmente divide la línea en estaciones flexibles: inspección, raspado, escariado y reparación, cementado, aplicación de banda de rodadura, colocación de funda, vulcanización en autoclave e inspección de acabado. Permite al operador manejar una gama más amplia de dimensiones de neumáticos y diseños de banda de rodadura sin cambiar un molde para cada requisito de producción. Esta flexibilidad es importante cuando un recauchutador atiende flotas con requisitos variados de neumáticos para camiones, autobuses, maquinaria agrícola o aplicaciones especiales.
El recauchutado en caliente aplica caucho sin vulcanizar a la carcasa y, posteriormente, moldea y vulcaniza la banda de rodadura en un molde durante la vulcanización. El molde crea el dibujo de la banda de rodadura y la apariencia del flanco. Por lo tanto, el equipo depende en mayor medida de juegos de moldes, manipulación de moldes, prensas de vulcanización y un control preciso de presión, temperatura y tiempo. La línea puede proporcionar una apariencia final muy uniforme cuando su proceso es estable y la mezcla de entrada está suficientemente estandarizada.
El recauchutado en caliente no es simplemente de “mejor calidad” porque utiliza un molde. Asigna mayor responsabilidad al estado del molde, la gestión del compuesto de caucho, la consistencia de la carga y el control de la vulcanización. Un molde desgastado, dañado, contaminado o mal adaptado puede socavar la misma uniformidad que el proceso pretende lograr. Por su parte, el recauchutado en frío depende en gran medida de la consistencia dimensional y del compuesto de la banda de rodadura precocida adquirida, así como de la calidad de la operación de unión.
La calidad se decide antes de la etapa de vulcanización
Para cualquiera de los dos métodos, la inspección de la carcasa y el raspado son los primeros controles de calidad. El recauchutado solo puede prolongar el valor de una carcasa en buen estado; no puede convertir una carcasa inadecuada en un producto seguro y duradero. El proceso de inspección debe identificar daños estructurales, oxidación excesiva, defectos en la zona del talón, daños en el flanco, calidad de reparaciones previas y condiciones que impidan una unión fiable o una reutilización segura.
El raspado merece especial atención durante la selección de equipos. La superficie raspada debe tener la textura, el contorno y la precisión dimensional requeridos para la banda de rodadura y el sistema de unión seleccionados. Un raspado excesivo desperdicia material útil de la carcasa y puede reducir el margen estructural restante. Un raspado insuficiente o desigual puede dejar contaminación, crear malas condiciones de unión o producir un perfil de banda de rodadura inconsistente.
Un comprador que compara equipos de recauchutado debería pedir a los proveedores que describan cómo controla la línea estas variables, en lugar de centrarse únicamente en la potencia de la máquina o el tiempo de ciclo:
- ¿Cómo se miden y registran las dimensiones de la carcasa antes y después del raspado?
- ¿Puede repetirse el perfil de raspado según el tamaño del neumático y la especificación de recauchutado?
- ¿Cómo se eliminan el polvo, el caucho suelto y la contaminación superficial antes del cementado?
- ¿Qué registros de proceso se conservan para las reparaciones, los ciclos de vulcanización y la inspección final?
- ¿Cómo se segregan las carcasas rechazadas para que no puedan volver a entrar en producción?
La automatización puede mejorar la repetibilidad, pero solo cuando se han definido los parámetros de proceso subyacentes. La manipulación automatizada de materiales, los perfiles de raspado programables, la trazabilidad mediante códigos de barras y los ciclos de vulcanización monitorizados son útiles cuando reducen la variación o evitan errores del operador. Añadir automatización a un estándar de reparación no definido o a una regla inconsistente de aceptación de carcasas simplemente acelera un proceso inestable.
La cuestión de la capacidad: flexibilidad frente a utilización
El recauchutado en frío puede ofrecer una menor barrera para atender múltiples diseños de banda de rodadura porque los operadores pueden cambiar la banda precocida sin invertir en un molde específico para cada dibujo y tamaño. Esto es comercialmente útil para una operación regional con demanda incierta, una amplia base de clientes de flotas o cambios frecuentes en las especificaciones de neumáticos. También permite gestionar la capacidad mediante la carga del autoclave, siempre que el operador pueda reunir suficientes neumáticos compatibles para cada ciclo de vulcanización.
La limitación es que la economía del autoclave depende de su utilización. Un autoclave sobredimensionado que se opera habitualmente con cargas parciales puede aumentar el consumo de energía y retrasar los plazos de entrega. Una unidad pequeña puede crear un cuello de botella en la vulcanización incluso si las estaciones de preparación tienen capacidad suficiente. Por lo tanto, las decisiones deben basarse en el flujo diario previsto de toda la línea, incluidos los tiempos de inspección y reparación, y no únicamente en un ciclo nominal de autoclave.
El recauchutado en caliente puede tener sentido cuando la demanda se concentra en un conjunto manejable de tamaños de neumáticos y diseños de banda de rodadura. Una planta que produce lotes repetitivos puede mantener moldes y prensas productivos, simplificar las instrucciones de trabajo y mantener una apariencia más predecible de un neumático a otro. El riesgo económico proviene de una variedad excesiva: cada dibujo o tamaño adicional puede requerir inversión adicional en moldes, almacenamiento, mantenimiento y tiempo de cambio.
La energía, la mano de obra y el mantenimiento deben evaluarse como partidas de coste
Comparar únicamente el precio de compra de una máquina de recauchutado de neumáticos puede distorsionar la decisión de inversión. Los sistemas en frío consumen energía mediante el calentamiento del autoclave y la operación de vacío, mientras que los sistemas en caliente concentran las demandas energéticas y mecánicas en torno a las prensas, el calentamiento de moldes y el procesamiento de caucho sin vulcanizar. El coste operativo real depende del factor de carga, el programa de vulcanización, la pérdida de calor, el estado de mantenimiento y la planificación de la producción.
La mano de obra también es específica de cada proceso. El recauchutado en frío puede requerir una cuidadosa manipulación manual de bandas de rodadura, cojines de unión, fundas y conjuntos de llanta. El recauchutado en caliente puede reducir algunas variaciones de acabado mediante el moldeo, pero puede exigir una preparación de materiales y una gestión de moldes más disciplinadas. En ambos casos, una distribución que obligue al movimiento manual repetido de carcasas pesadas reducirá el rendimiento y aumentará el riesgo de manipulación. El flujo de carcasas debe planificarse antes de solicitar los equipos, incluidas las áreas de cuarentena para fallos de inspección y reparaciones pendientes.
La planificación del mantenimiento debe cubrir más que los principales equipos de vulcanización. Los tambores de raspado, las herramientas de corte, las juntas de vacío, las fundas, los compresores, la captación de polvo, los sensores de temperatura, los instrumentos de presión y los dispositivos de manipulación de materiales afectan a la disponibilidad y la calidad. Los compradores deben aclarar la disponibilidad de repuestos, las responsabilidades de calibración, los intervalos de mantenimiento preventivo y el nivel de soporte técnico local requerido antes de la puesta en marcha.
No pase por alto el flujo de residuos
El raspado produce residuos de caucho, y su tratamiento influye tanto en el orden y la limpieza como en la economía de recuperación de materiales. La separación y recolección limpias reducen la contaminación en el área de trabajo y pueden crear una materia prima de caucho recuperado más aprovechable. El valor de ese material depende de su limpieza, del requisito de tamaño de partícula y de la aplicación posterior, por lo que no debe tratarse como una fuente automática de ingresos.
Cuando el polvo de caucho recuperado forma parte del modelo operativo más amplio, los equipos de molienda deben seleccionarse por su temperatura controlada, tamaño de partícula estable y recolección eficaz, en lugar de simplemente por el máximo rendimiento. Por ejemplo, unatrituradora y molino de polvo de caucho diseñada para caucho usado utiliza molienda a baja velocidad, refrigeración por aire y agua, y recolección ciclónica para producir material fino ajustable mientras limita la exposición al calor y la pérdida de polvo. Este es un proceso independiente del recauchutado propiamente dicho, pero puede ser relevante cuando los residuos de raspado y el caucho al final de su vida útil se gestionan en la misma instalación.
Una forma práctica de tomar la decisión
Elija el recauchutado en frío cuando la capacidad de respuesta al mercado y la flexibilidad del diseño de la banda de rodadura sean más valiosas que la máxima estandarización. A menudo es apropiado para operadores que desarrollan un negocio de recauchutado orientado al servicio, especialmente cuando varían los tamaños de neumáticos y los requisitos de las flotas. La justificación de la inversión mejora cuando las cargas del autoclave pueden planificarse de forma consistente y la operación tiene un control sólido sobre la inspección de carcasas y la preparación de la unión.
Elija el recauchutado en caliente cuando el negocio tenga un volumen fiable en categorías de neumáticos definidas, pueda mantener inventario de moldes y busque una producción moldeada con alta repetibilidad. Recompensa una planificación disciplinada de la producción y resulta menos atractivo cuando la demanda está fragmentada entre muchos diseños de bajo volumen.
Antes de comprometerse con cualquiera de las dos opciones, procese carcasas representativas conforme a la especificación de proceso propuesta, defina por escrito los límites de aceptación y reparación, y calcule la capacidad a partir del contenido real de trabajo en lugar de basarse únicamente en el tiempo de vulcanización. La línea de recauchutado más adecuada es aquella que se ajusta a las carcasas disponibles y a la combinación de ventas, al tiempo que proporciona al operador suficiente control para rechazar entradas deficientes antes de que se conviertan en costosos fallos de producto terminado.