









Wyślij nam wiadomość
Bieżnikowanie na zimno a bieżnikowanie na gorąco: kompromisy między wyposażeniem a jakością
Bieżnikowanie na zimno i na gorąco może zapewnić niezawodne opony, ale wymaga różnego poziomu nakładów kapitałowych, dyscypliny procesowej i kontroli jakości. Praktyczny wybór jest zwykle jasny, gdy operator określi mieszankę obsługiwanych opon i model biznesowy: bieżnikowanie na zimno często lepiej sprawdza się w przypadku różnorodnych osnow, regionalnych usług oraz elastycznych wolumenów produkcji; bieżnikowanie na gorąco jest bardziej odpowiednie dla standaryzowanej produkcji o dużej przepustowości, gdzie kontrola form i powtarzalność uzasadniają bardziej zintegrowany zakład.
Decyzja nie powinna zaczynać się od reklamowanej wydajności maszyny do bieżnikowania opon. Powinna opierać się na osnowach dostępnych do bieżnikowania, przewidywanym wolumenie według rozmiarów opon, rynku docelowym oraz zdolności do kontrolowania kontroli, szorstkowania, napraw, wulkanizacji i końcowych testów jako jednego systemu. Technicznie wydajna prasa wulkanizacyjna nie jest w stanie zrekompensować niespójnego doboru osnow ani źle przygotowanych powierzchni klejenia.
W jakich obszarach oba procesy generują odmienne wymagania sprzętowe
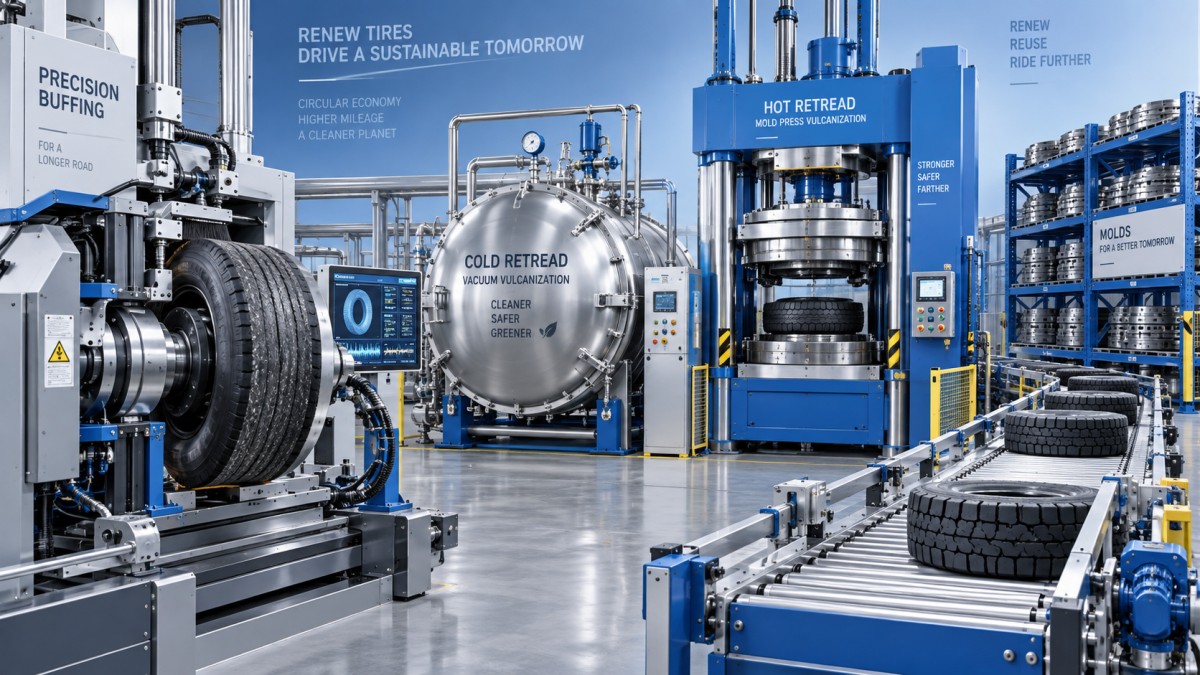
W bieżnikowaniu na zimno przygotowana osnowa otrzymuje pas wstępnie zwulkanizowanego bieżnika. Po naniesieniu cementu i bieżnika opona jest owijana workiem i wulkanizowana pod próżnią oraz ciśnieniem zewnętrznym w autoklawie. Wzór bieżnika został już uformowany przez pas wstępnie zwulkanizowanego bieżnika, dlatego etap wulkanizacji odpowiada przede wszystkim za utworzenie niezawodnego połączenia między bieżnikiem a przygotowaną osnową.
Proces ten zazwyczaj dzieli linię na elastyczne stanowiska: kontrolę, szorstkowanie, wycinanie uszkodzeń i naprawę, cementowanie, nakładanie bieżnika, zakładanie worka, wulkanizację w autoklawie oraz kontrolę końcową. Umożliwia operatorowi obsługę szerszego zakresu wymiarów opon i wzorów bieżnika bez zmiany formy dla każdego wymogu produkcyjnego. Ta elastyczność ma znaczenie, gdy bieżnikownia obsługuje floty o zróżnicowanych wymaganiach dotyczących opon do samochodów ciężarowych, autobusów, maszyn rolniczych lub zastosowań specjalnych.
Bieżnikowanie na gorąco polega na nałożeniu niewulkanizowanej gumy na osnowę, a następnie uformowaniu i zwulkanizowaniu bieżnika w formie podczas procesu wulkanizacji. Forma tworzy wzór bieżnika i wygląd ściany bocznej. Sprzęt jest więc w większym stopniu zależny od zestawów form, obsługi form, pras wulkanizacyjnych oraz dokładnej kontroli ciśnienia, temperatury i czasu. Linia może zapewnić bardzo jednolity wygląd gotowego produktu, gdy proces jest stabilny, a mieszanka materiału wejściowego wystarczająco ujednolicona.
Bieżnikowanie na gorąco nie oznacza po prostu „lepszej jakości” tylko dlatego, że wykorzystuje formę. Nakłada ono większą odpowiedzialność na stan formy, zarządzanie mieszanką gumową, spójność załadunku i kontrolę wulkanizacji. Zużyta, uszkodzona, zanieczyszczona lub źle dopasowana forma może podważyć właśnie tę spójność, którą proces ma zapewnić. Bieżnikowanie na zimno z kolei w dużym stopniu zależy od spójności wymiarowej i materiałowej zakupionego wstępnie zwulkanizowanego bieżnika, a także od jakości operacji klejenia.
O jakości decyduje się przed etapem wulkanizacji
W przypadku obu metod kontrola osnowy i szorstkowanie są pierwszymi bramkami jakości. Bieżnikowanie może jedynie przedłużyć wartość dobrej osnowy; nie może przekształcić nieodpowiedniej osnowy w bezpieczny i trwały produkt. Proces kontroli powinien identyfikować uszkodzenia strukturalne, nadmierne utlenienie, wady w obszarze stopki, uszkodzenia ścian bocznych, jakość wcześniejszych napraw oraz warunki uniemożliwiające niezawodne klejenie lub bezpieczne ponowne użycie.
Podczas wyboru sprzętu szczególną uwagę należy poświęcić szorstkowaniu. Szorstkowana powierzchnia musi mieć wymaganą teksturę, kontur i dokładność wymiarową dla wybranego systemu bieżnika i klejenia. Nadmierne szorstkowanie powoduje marnowanie użytecznego materiału osnowy i może zmniejszyć pozostały margines wytrzymałości konstrukcyjnej. Niewystarczające lub nierównomierne szorstkowanie może pozostawić zanieczyszczenia, tworzyć słabe warunki klejenia lub powodować niespójny profil bieżnika.
Kupujący porównujący sprzęt do bieżnikowania powinien poprosić dostawców o opis sposobu kontroli tych zmiennych przez linię, zamiast skupiać się wyłącznie na mocy maszyny lub czasie cyklu:
- Jak mierzone i rejestrowane są wymiary osnowy przed i po szorstkowaniu?
- Czy profil szorstkowania można powtarzać według rozmiaru opony i specyfikacji bieżnikowania?
- Jak usuwane są pył, luźna guma i zanieczyszczenia powierzchni przed cementowaniem?
- Jakie zapisy procesowe są zachowywane dla napraw, cykli wulkanizacji i kontroli końcowej?
- Jak oddzielane są odrzucone osnowy, aby nie mogły ponownie trafić do produkcji?
Automatyzacja może poprawić powtarzalność, ale tylko wtedy, gdy zdefiniowano podstawowe parametry procesu. Zautomatyzowany transport materiałów, programowalne profile szorstkowania, identyfikowalność kodami kreskowymi i monitorowane cykle wulkanizacji są użyteczne, gdy zmniejszają zmienność lub zapobiegają błędom operatora. Dodanie automatyzacji do niezdefiniowanego standardu naprawy lub niespójnej zasady kwalifikacji osnowy jedynie przyspiesza niestabilny proces.
Kwestia wydajności: elastyczność kontra wykorzystanie
Bieżnikowanie na zimno może oferować niższą barierę w obsłudze wielu wzorów bieżnika, ponieważ operatorzy mogą zmieniać wstępnie zwulkanizowany bieżnik bez inwestowania w dedykowaną formę dla każdego wzoru i rozmiaru. Jest to przydatne biznesowo dla regionalnej działalności o niepewnym popycie, szerokiej bazie klientów flotowych lub częstych zmianach specyfikacji opon. Pozwala również zarządzać wydajnością poprzez załadunek autoklawu, pod warunkiem że operator potrafi zgromadzić wystarczającą liczbę kompatybilnych opon na każdy cykl wulkanizacji.
Ograniczeniem jest to, że ekonomika autoklawu zależy od stopnia jego wykorzystania. Przewymiarowany autoklaw, który jest rutynowo uruchamiany z częściowym wsadem, może zwiększać zużycie energii i wydłużać czas realizacji. Małe urządzenie może tworzyć wąskie gardło wulkanizacji, nawet jeśli stanowiska przygotowawcze mają wystarczającą wydajność. Decyzje powinny zatem opierać się na przewidywanym dziennym przepływie przez całą linię, w tym czasie kontroli i napraw, a nie tylko na nominalnym cyklu autoklawu.
Bieżnikowanie na gorąco może mieć sens, gdy popyt koncentruje się wokół możliwego do obsługi zestawu rozmiarów opon i wzorów bieżnika. Zakład produkujący powtarzalne partie może utrzymywać wysoką produktywność form i pras, uprościć instrukcje pracy oraz zachować bardziej przewidywalny wygląd każdej opony. Ryzyko ekonomiczne wynika ze zbyt dużej różnorodności: każdy dodatkowy wzór lub rozmiar może wymagać dodatkowych inwestycji w formy, magazynowania, konserwacji i czasu przezbrojenia.
Energię, pracę i konserwację należy oceniać jako pozycje kosztowe
Porównywanie wyłącznie ceny zakupu maszyny do bieżnikowania opon może zniekształcić decyzję inwestycyjną. Systemy na zimno zużywają energię na ogrzewanie autoklawu i pracę próżniową, podczas gdy systemy na gorąco koncentrują zapotrzebowanie na energię i obciążenia mechaniczne wokół pras, ogrzewania form oraz przetwarzania niewulkanizowanej gumy. Rzeczywisty koszt eksploatacji zależy od współczynnika obciążenia, harmonogramu wulkanizacji, strat ciepła, stanu konserwacji i planowania produkcji.
Praca jest równie specyficzna dla procesu. Bieżnikowanie na zimno może wymagać starannego ręcznego manipulowania pasami bieżnika, poduszkami klejącymi, workami i zespołami obręczy. Bieżnikowanie na gorąco może ograniczyć część różnic wykończenia dzięki formowaniu, lecz może wymagać bardziej zdyscyplinowanego przygotowania materiałów i zarządzania formami. W obu przypadkach układ, który wymusza powtarzalne ręczne przemieszczanie ciężkich osnow, zmniejszy przepustowość i zwiększy ryzyko związane z transportem. Przepływ osnow powinien zostać zmapowany przed zamówieniem sprzętu, w tym obszary kwarantanny dla nieudanych kontroli i wstrzymanych napraw.
Planowanie konserwacji powinno obejmować więcej niż główne urządzenia wulkanizacyjne. Bębny szorstkujące, narzędzia tnące, uszczelnienia próżniowe, worki, sprężarki, odpylanie, czujniki temperatury, przyrządy ciśnieniowe i urządzenia do transportu materiałów wpływają na czas pracy i jakość. Kupujący powinni wyjaśnić dostępność części zamiennych, zakres odpowiedzialności za kalibrację, okresy konserwacji zapobiegawczej oraz wymagany poziom lokalnego wsparcia technicznego przed uruchomieniem.
Nie pomijaj strumienia odpadów
Szorstkowanie wytwarza pozostałości gumowe, a sposób ich zagospodarowania wpływa zarówno na porządek w zakładzie, jak i ekonomikę odzysku materiałów. Czyste oddzielanie i zbieranie zmniejsza zanieczyszczenie w obszarze roboczym oraz może stworzyć bardziej użyteczny surowiec z odzyskanej gumy. Wartość tego materiału zależy od jego czystości, wymaganego rozmiaru cząstek i zastosowania końcowego, dlatego nie należy traktować go jako automatycznego źródła przychodów.
Tam, gdzie proszek z odzyskanej gumy jest częścią szerszego modelu operacyjnego, urządzenia do mielenia należy dobierać pod kątem kontrolowanej temperatury, stabilnego rozmiaru cząstek i skutecznego zbierania, a nie jedynie maksymalnej przepustowości. Na przykład kruszarko-młynek do proszku gumowego przeznaczony do zużytej gumy wykorzystuje mielenie niskoprędkościowe, chłodzenie powietrzem i wodą oraz zbieranie cyklonowe, aby wytwarzać regulowany drobny materiał przy jednoczesnym ograniczeniu oddziaływania ciepła i strat pyłu. Jest to proces odrębny od samego bieżnikowania, lecz może być istotny, gdy pozostałości ze szorstkowania i guma wycofana z eksploatacji są zarządzane w tym samym zakładzie.
Praktyczny sposób dokonania wyboru
Wybierz bieżnikowanie na zimno, gdy elastyczność reagowania na rynek i wzorów bieżnika są cenniejsze niż maksymalna standaryzacja. Często jest ono odpowiednie dla operatorów budujących działalność bieżnikowniczą zorientowaną na usługi, zwłaszcza tam, gdzie różnią się rozmiary opon i wymagania flot. Uzasadnienie inwestycji poprawia się, gdy wsady autoklawu można konsekwentnie planować, a działalność zapewnia silną kontrolę kontroli osnow i przygotowania do klejenia.
Wybierz bieżnikowanie na gorąco, gdy firma ma niezawodny wolumen w określonych kategoriach opon, może utrzymywać zapas form i chce uzyskać ściśle powtarzalne formowane wyroby. Metoda ta premiuje zdyscyplinowane planowanie produkcji i staje się mniej atrakcyjna, gdy popyt jest rozproszony na wiele wzorów o niskim wolumenie.
Przed podjęciem decyzji o którejkolwiek z metod przeprowadź reprezentatywne osnowy przez proponowaną specyfikację procesu, pisemnie określ limity akceptacji i napraw oraz oblicz wydajność na podstawie rzeczywistego zakresu pracy, a nie tylko czasu wulkanizacji. Najbardziej odpowiednia linia do bieżnikowania to taka, która odpowiada dostępnym osnowom i strukturze sprzedaży, jednocześnie zapewniając operatorowi wystarczającą kontrolę, aby odrzucać słabe materiały wejściowe, zanim przekształcą się w kosztowne wady gotowych produktów.