









Gửi tin nhắn cho chúng tôi
Cả tái chế lốp nguội và nóng đều có thể tạo ra lốp xe đáng tin cậy, nhưng chúng đòi hỏi mức đầu tư vốn, kỷ luật quy trình và kiểm soát chất lượng khác nhau. Lựa chọn thực tế thường trở nên rõ ràng khi đơn vị vận hành xác định chủng loại lốp và mô hình kinh doanh của mình: tái chế nguội thường phù hợp hơn với vỏ lốp hỗn hợp, hoạt động dịch vụ khu vực và sản lượng linh hoạt; tái chế nóng phù hợp hơn với sản xuất tiêu chuẩn hóa, công suất cao, nơi việc kiểm soát khuôn và tính lặp lại có thể оправ minh cho một nhà máy tích hợp hơn.
Quyết định không nên bắt đầu từ công suất được quảng cáo của máy tái chế lốp. Nó nên bắt đầu từ vỏ lốp có sẵn để tái chế, sản lượng dự kiến theo từng cỡ lốp, thị trường mục tiêu và khả năng kiểm soát việc kiểm tra, mài, sửa chữa, lưu hóa và thử nghiệm cuối cùng như một hệ thống thống nhất. Máy ép lưu hóa có năng lực kỹ thuật không thể bù đắp cho việc lựa chọn vỏ lốp không nhất quán hoặc bề mặt liên kết được chuẩn bị kém.
Khi hai quy trình tạo ra các yêu cầu thiết bị khác nhau
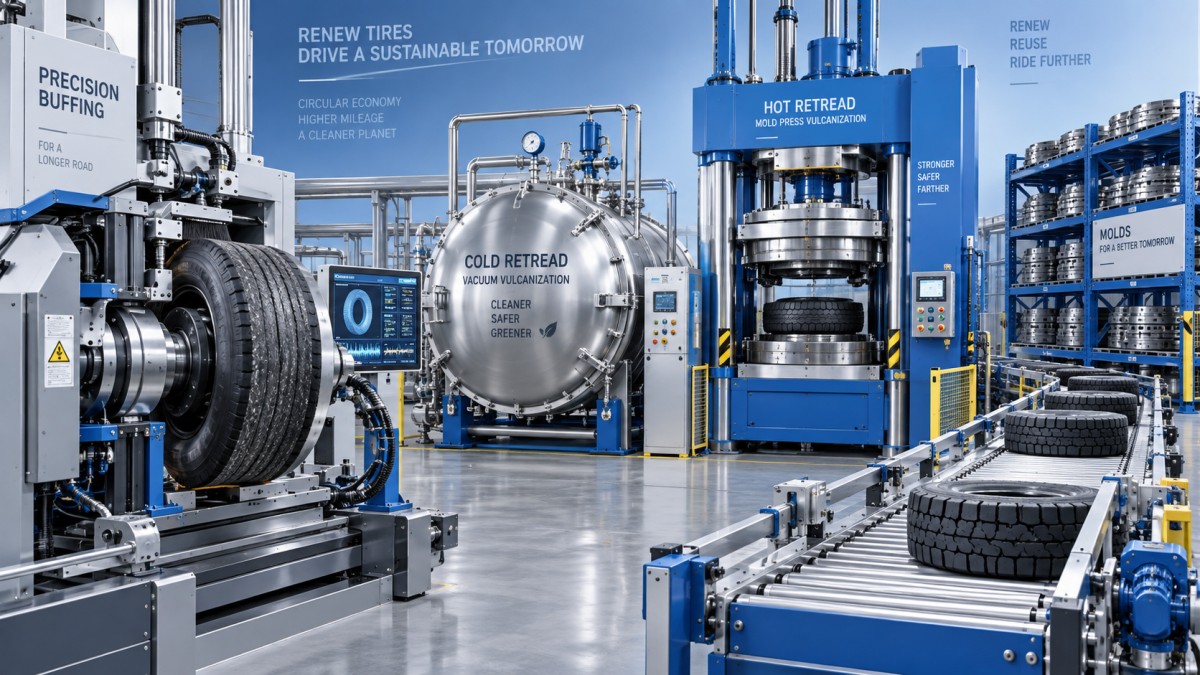
Trong tái chế nguội, vỏ lốp đã được chuẩn bị sẽ được lắp dải gai lốp lưu hóa sẵn. Sau khi quét keo và lắp đặt, lốp được bọc trong túi cao su và lưu hóa dưới chân không cùng áp suất bên ngoài trong nồi hấp. Hoa lốp đã được tạo hình sẵn trên dải gai lưu hóa sẵn, vì vậy giai đoạn lưu hóa chủ yếu tạo ra liên kết đáng tin cậy giữa gai lốp và vỏ lốp đã chuẩn bị.
Quy trình này thường chia dây chuyền thành các công đoạn linh hoạt: kiểm tra, mài, cắt vát và sửa chữa, quét keo, lắp gai lốp, lắp túi cao su, lưu hóa trong nồi hấp và kiểm tra hoàn thiện. Quy trình này cho phép đơn vị vận hành xử lý nhiều kích thước lốp và kiểu hoa lốp hơn mà không cần thay khuôn cho từng yêu cầu sản xuất. Tính linh hoạt đó rất quan trọng khi đơn vị tái chế phục vụ các đội xe có yêu cầu đa dạng về lốp xe tải, xe buýt, nông nghiệp hoặc lốp chuyên dụng.
Tái chế nóng sử dụng cao su chưa lưu hóa phủ lên vỏ lốp, sau đó tạo hình và lưu hóa gai lốp trong khuôn trong quá trình lưu hóa. Khuôn tạo ra hoa lốp và hình dạng thành bên. Do đó, thiết bị phụ thuộc nhiều hơn vào bộ khuôn, thao tác khuôn, máy ép lưu hóa và khả năng kiểm soát chính xác áp suất-nhiệt độ-thời gian. Dây chuyền có thể tạo ra ngoại quan thành phẩm đồng đều cao khi quy trình ổn định và tổ hợp đầu vào được tiêu chuẩn hóa đầy đủ.
Tái chế nóng không đơn giản là “chất lượng tốt hơn” vì sử dụng khuôn. Phương pháp này đặt trách nhiệm lớn hơn vào tình trạng khuôn, quản lý hợp chất cao su, tính nhất quán khi nạp liệu và kiểm soát lưu hóa. Khuôn bị mòn, hư hỏng, nhiễm bẩn hoặc không phù hợp có thể làm suy giảm chính tính nhất quán mà quy trình hướng tới. Trong khi đó, tái chế nguội phụ thuộc nhiều vào tính nhất quán về kích thước và hợp chất của gai lốp lưu hóa sẵn mua vào, cũng như chất lượng của công đoạn liên kết.
Chất lượng được quyết định trước giai đoạn lưu hóa
Đối với cả hai phương pháp, kiểm tra vỏ lốp và mài là các điểm kiểm soát chất lượng đầu tiên. Tái chế lốp chỉ có thể kéo dài giá trị sử dụng của một vỏ lốp còn tốt; không thể biến vỏ lốp không phù hợp thành sản phẩm an toàn, bền bỉ. Quy trình kiểm tra cần xác định hư hỏng kết cấu, oxy hóa quá mức, khuyết tật ở khu vực tanh lốp, hư hỏng thành bên, chất lượng sửa chữa trước đó và các điều kiện cản trở liên kết đáng tin cậy hoặc tái sử dụng an toàn.
Cần đặc biệt chú ý đến công đoạn mài khi lựa chọn thiết bị. Bề mặt sau mài phải có kết cấu, biên dạng và độ chính xác kích thước theo yêu cầu đối với hệ thống gai lốp và liên kết được chọn. Mài quá mức làm lãng phí vật liệu vỏ lốp còn sử dụng được và có thể làm giảm biên độ kết cấu còn lại. Mài không đủ hoặc không đồng đều có thể để lại tạp chất, tạo điều kiện liên kết kém hoặc tạo ra biên dạng gai lốp không nhất quán.
Người mua khi so sánh thiết bị tái chế lốp nên yêu cầu nhà cung cấp mô tả cách dây chuyền kiểm soát các biến số này, thay vì chỉ tập trung vào công suất máy hoặc thời gian chu kỳ:
- Kích thước vỏ lốp được đo lường và ghi nhận như thế nào trước và sau khi mài?
- Biên dạng mài có thể được lặp lại theo cỡ lốp và thông số tái chế không?
- Bụi, cao su rời và tạp chất trên bề mặt được loại bỏ như thế nào trước khi quét keo?
- Những hồ sơ quy trình nào được lưu giữ cho việc sửa chữa, chu kỳ lưu hóa và kiểm tra cuối cùng?
- Vỏ lốp bị loại được cách ly như thế nào để không thể quay trở lại sản xuất?
Tự động hóa có thể cải thiện tính lặp lại, nhưng chỉ khi các thông số quy trình nền tảng đã được xác định. Xử lý vật liệu tự động, biên dạng mài có thể lập trình, truy xuất nguồn gốc bằng mã vạch và chu kỳ lưu hóa được giám sát đều hữu ích khi chúng làm giảm biến động hoặc ngăn ngừa lỗi của người vận hành. Thêm tự động hóa vào tiêu chuẩn sửa chữa chưa được xác định hoặc quy tắc chấp nhận vỏ lốp không nhất quán chỉ khiến một quy trình không ổn định vận hành nhanh hơn.
Vấn đề công suất: tính linh hoạt so với mức độ sử dụng
Tái chế nguội có thể tạo ra rào cản thấp hơn để phục vụ nhiều thiết kế hoa lốp, vì đơn vị vận hành có thể thay đổi gai lốp lưu hóa sẵn mà không cần đầu tư khuôn chuyên dụng cho từng kiểu và kích thước. Điều này hữu ích về mặt thương mại đối với hoạt động khu vực có nhu cầu không chắc chắn, cơ sở khách hàng đội xe rộng hoặc thay đổi thường xuyên về thông số lốp. Phương pháp này cũng cho phép quản lý công suất thông qua việc nạp nồi hấp, với điều kiện đơn vị vận hành có thể tập hợp đủ số lốp tương thích cho mỗi chu kỳ lưu hóa.
Hạn chế là hiệu quả kinh tế của nồi hấp phụ thuộc vào mức độ sử dụng. Một nồi hấp quá lớn thường xuyên vận hành với tải không đầy đủ có thể làm tăng mức tiêu thụ năng lượng và kéo dài thời gian quay vòng. Một thiết bị nhỏ có thể tạo ra nút thắt cổ chai ở công đoạn lưu hóa ngay cả khi các công đoạn chuẩn bị có đủ công suất. Vì vậy, quyết định nên dựa trên dòng chảy dự kiến hằng ngày của toàn bộ dây chuyền, bao gồm thời gian kiểm tra và sửa chữa, thay vì chỉ dựa trên chu kỳ nồi hấp danh nghĩa.
Tái chế nóng có thể hợp lý khi nhu cầu tập trung vào một tập hợp có thể quản lý được gồm các kích cỡ lốp và kiểu hoa lốp. Một nhà máy sản xuất theo các lô lặp lại có thể duy trì năng suất của khuôn và máy ép, đơn giản hóa hướng dẫn công việc và duy trì ngoại quan dễ dự đoán hơn giữa các lốp. Rủi ro kinh tế xuất phát từ sự đa dạng quá mức: mỗi kiểu hoa hoặc kích cỡ bổ sung có thể yêu cầu đầu tư khuôn, lưu kho, bảo trì và thời gian chuyển đổi bổ sung.
Năng lượng, nhân công và bảo trì cần được đánh giá như các hạng mục chi phí
Chỉ so sánh giá mua của máy tái chế lốp có thể làm sai lệch quyết định đầu tư. Hệ thống nguội tiêu thụ năng lượng qua gia nhiệt nồi hấp và vận hành chân không, trong khi hệ thống nóng tập trung yêu cầu về năng lượng và cơ khí vào máy ép, gia nhiệt khuôn và xử lý cao su chưa lưu hóa. Chi phí vận hành thực tế phụ thuộc vào hệ số tải, lịch lưu hóa, tổn thất nhiệt, tình trạng bảo trì và kế hoạch sản xuất.
Nhân công cũng mang tính đặc thù theo quy trình. Tái chế nguội có thể yêu cầu thao tác thủ công cẩn thận đối với dải gai lốp, đệm liên kết, túi cao su và cụm vành. Tái chế nóng có thể giảm một số biến động trong công đoạn hoàn thiện nhờ tạo khuôn, nhưng có thể đòi hỏi chuẩn bị vật liệu và quản lý khuôn kỷ luật hơn. Trong cả hai trường hợp, bố trí mặt bằng buộc phải di chuyển thủ công lặp lại các vỏ lốp nặng sẽ làm giảm năng suất và tăng rủi ro thao tác. Dòng chảy vỏ lốp cần được lập sơ đồ trước khi đặt hàng thiết bị, bao gồm các khu vực cách ly cho lỗi kiểm tra và chờ sửa chữa.
Kế hoạch bảo trì nên bao quát nhiều hơn thiết bị lưu hóa chính. Trống mài, dụng cụ cắt, gioăng chân không, túi cao su, máy nén khí, hệ thống thu bụi, cảm biến nhiệt độ, thiết bị đo áp suất và thiết bị xử lý vật liệu đều ảnh hưởng đến thời gian hoạt động và chất lượng. Người mua nên làm rõ tính sẵn có của phụ tùng, trách nhiệm hiệu chuẩn, khoảng thời gian bảo trì phòng ngừa và mức độ hỗ trợ kỹ thuật tại địa phương cần thiết trước khi đưa vào vận hành.
Không nên bỏ qua dòng chất thải
Công đoạn mài tạo ra cặn cao su, và việc xử lý chúng ảnh hưởng đến cả công tác vệ sinh lẫn hiệu quả kinh tế của việc thu hồi vật liệu. Phân tách và thu gom sạch giúp giảm nhiễm bẩn trong khu vực làm việc và có thể tạo ra nguyên liệu cao su thu hồi có khả năng sử dụng tốt hơn. Giá trị của vật liệu này phụ thuộc vào độ sạch, yêu cầu về kích thước hạt và ứng dụng hạ nguồn, do đó không nên coi đó là nguồn doanh thu tự động.
Khi bột cao su tái sinh là một phần của mô hình vận hành tổng thể, thiết bị nghiền nên được lựa chọn dựa trên khả năng kiểm soát nhiệt độ, kích thước hạt ổn định và thu gom hiệu quả thay vì chỉ dựa trên năng suất tối đa. Ví dụ, mộtmáy nghiền bột cao su được thiết kế cho cao su đã qua sử dụng sử dụng nghiền tốc độ thấp, làm mát bằng gió và nước cùng hệ thống thu gom cyclone để tạo ra vật liệu mịn có thể điều chỉnh, đồng thời hạn chế tác động nhiệt và thất thoát bụi. Đây là quy trình riêng biệt với tái chế lốp, nhưng có thể liên quan khi cặn từ công đoạn mài và cao su hết vòng đời được quản lý trong cùng một cơ sở.
Cách thực tế để đưa ra lựa chọn
Hãy chọn tái chế nguội khi khả năng đáp ứng thị trường và tính linh hoạt của kiểu hoa lốp có giá trị hơn mức độ tiêu chuẩn hóa tối đa. Phương pháp này thường phù hợp với các đơn vị vận hành xây dựng hoạt động tái chế định hướng dịch vụ, đặc biệt khi kích cỡ lốp và yêu cầu của đội xe thay đổi. Hiệu quả đầu tư được cải thiện khi có thể lập kế hoạch tải nồi hấp một cách nhất quán và hoạt động có khả năng kiểm soát tốt việc kiểm tra vỏ lốp cũng như chuẩn bị liên kết.
Hãy chọn tái chế nóng khi doanh nghiệp có sản lượng đáng tin cậy trong các nhóm lốp xác định, có thể duy trì tồn kho khuôn và mong muốn đầu ra đúc có tính lặp lại chặt chẽ. Phương pháp này mang lại lợi ích cho việc lập kế hoạch sản xuất có kỷ luật và trở nên kém hấp dẫn hơn khi nhu cầu bị phân mảnh trên nhiều kiểu hoa có sản lượng thấp.
Trước khi cam kết với bất kỳ phương án nào, hãy chạy các vỏ lốp đại diện theo thông số quy trình đề xuất, xác định bằng văn bản các giới hạn chấp nhận và sửa chữa, đồng thời tính toán công suất dựa trên nội dung công việc thực tế thay vì chỉ riêng thời gian lưu hóa. Dây chuyền tái chế phù hợp nhất là dây chuyền phù hợp với vỏ lốp sẵn có và cơ cấu bán hàng, đồng thời cung cấp cho đơn vị vận hành đủ khả năng kiểm soát để loại bỏ đầu vào kém trước khi chúng trở thành các lỗi thành phẩm tốn kém.