









أرسل لنا رسالة
كيف يؤثر تجانس درجة حرارة اللوح على مكبس الفلكنة
كيف يؤثر تجانس درجة حرارة اللوحين في مكبس الفلكنة
قد يصل مكبس الفلكنة إلى درجة الحرارة المستهدفة، ومع ذلك ينتج قطعًا غير متجانسة إذا لم تتوزع الحرارة بالتساوي على اللوحين. تعرض وحدة التحكم ما يرصده مستشعرها، وليس بالضرورة ما تتعرض له كل تجويفات القالب. لذلك، يُعد تجانس درجة حرارة اللوحين عند تقييم المعدات مؤشرًا على اتساق الفلكنة، واستقرار الأبعاد، وموثوقية العملية، وليس مجرد مواصفة للتسخين.
لا يقتصر السؤال العملي على ما إذا كان المكبس يصل إلى درجة حرارة كافية، بل يتعلق أيضًا ببقاء منطقة العمل ضمن نطاق حراري مقبول، مع تركيب القالب المقصود، طوال دورة إنتاج واقعية. ويكتسب هذا الفرق أهمية عند مقارنة المعدات الجديدة والمجددة على حد سواء.
تغيّر الحرارة غير المتجانسة نطاق الفلكنة القابل للاستخدام
يعتمد معدل فلكنة المطاط على درجة الحرارة، لكن العلاقة تختلف باختلاف الخلطة ونظام الفلكنة. وقد يحتاج التجويف الأبرد إلى وقت أطول للوصول إلى درجة الفلكنة المطلوبة. وفي المقابل، تتعرض المادة في المنطقة الأكثر سخونة لتاريخ حراري مختلف. وبحسب التركيبة، قد يؤدي التعرض المفرط إلى فرط الفلكنة أو الارتداد؛ لذا لا ينبغي افتراض أن زيادة الحرارة تؤدي دائمًا إلى قطعة أفضل.
لنتأمل قالبًا متعدد التجاويف ينتج مكونات مانعة للتسرب. إذا ظلت التجاويف القريبة من إحدى الحواف أبرد، فقد يؤدي إطالة الدورة إلى تحسين تلك القطع، مع تسخين القطع الأخرى دون داعٍ. وقد ينتج عن ذلك اختلاف بين التجاويف في الصلادة أو سلوك الانضغاط أو الأبعاد بعد التبريد. لا تثبت هذه الأعراض وجود خلل في التسخين، لكنها تبرر فحص توزيع الحرارة قبل تغيير الخلطة.
يؤثر تجانس درجة حرارة اللوحين أيضًا في قرارات زمن الدورة. فالعملية التي تُضبط وفقًا لأبرد موضع تقلل الإنتاجية في المواضع الأخرى. وقد يؤدي رفع نقطة الضبط الإجمالية للتعويض إلى تقليل هامش التشغيل عند الموضع الأكثر سخونة. ولا يزيل أي من التعديلين الاختلال الأساسي.
اللوح مكوّن حراري وميكانيكي
تؤثر جودة التشغيل الآلي وتصميم توزيع عناصر التسخين وتلامس القالب جميعها في انتقال الحرارة. وقد يتصرف اللوح المستوي عند قياسه وهو بارد على نحو مختلف عند درجة حرارة التشغيل. ويمكن أن يغيّر التمدد غير المتساوي أو قيود التثبيت أو أسطح التلامس المتآكلة مدى كفاءة انتقال الحرارة إلى أدوات التشكيل. لذلك، قد يكون تفاوت درجات الحرارة سببًا لضعف التلامس ونتيجةً له في الوقت نفسه.
يتطلب التسخين الكهربائي تباعدًا مناسبًا بين السخانات، وتوزيعًا ملائمًا لكثافة القدرة، وتحديدًا صحيحًا لموضع المستشعر. فقد يصل مستشعر قريب من السخان إلى نقطة الضبط قبل استقرار المعدن المحيط. ويمكن أن تساعد مناطق التحكم الإضافية، لكن بشرط أن تتوافق مواقعها وضبطها مع السلوك الحراري للوح. فكثرة وحدات التحكم وحدها لا تضمن تجانسًا أكبر.
في التسخين بالبخار، ينبغي الاهتمام بتخطيط المسارات والتصريف وإزالة المكثفات. أما مع السائل الحراري المتداول، فتهمّ عوامل توزيع التدفق ودرجة حرارة الإمداد وحالة الدائرة. وفي كلا النظامين، فإن فحص درجة حرارة المدخل وحدها لا يختبر سوى جزء بسيط من نظام انتقال الحرارة.
ثمة مفاضلة تصميمية هنا: يمكن للوح الأكثر سماكة أن يوزع الحرارة ويقاوم تقلبات درجات الحرارة، لكنه يحتاج أيضًا إلى وقت أطول للإحماء والاستجابة للتعديلات. ويتوقف الاختيار المناسب على كتلة القالب ودرجة حرارة التشغيل وإيقاع الإنتاج وزمن الاستعادة المطلوب، لا على السماكة وحدها.
قِس مجالًا حراريًا، لا نقطة واحدة ملائمة
يرسم اختبار القبول المفيد خريطة لدرجة الحرارة في منطقة العمل القابلة للاستخدام على كلا اللوحين. ويشمل ذلك المركز والحواف والزوايا والمواضع المقابلة للتجاويف الحرجة. سجّل إحداثيات القياس كي يتسنى تكرار الاختبار في فحص الصيانة اللاحق.
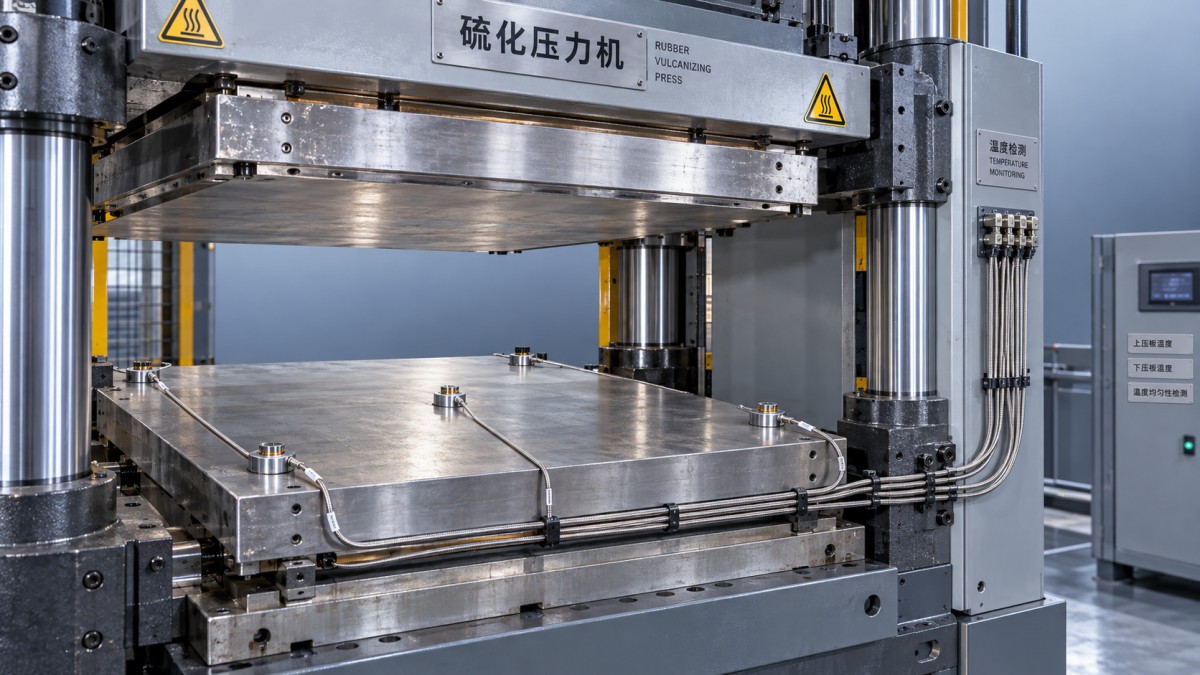
أبلِغ عن التفاوت المكاني والاستقرار الزمني كلٌّ على حدة. ففي لحظة معينة، يمكن التعبير عن التفاوت المكاني بطرح أدنى درجة حرارة مقاسة من أعلى درجة حرارة مقاسة. أما الاستقرار الزمني فيصف تغير درجة الحرارة في موضع محدد بمرور الوقت. ويخفي المتوسط المنفرد كلًا من الركن البارد المستمر وتذبذب وحدة التحكم.
- حدّد منطقة العمل القابلة للاستخدام ونقطة ضبط التشغيل ومعايير الاستقرار وفاصل أخذ العينات.
- وضّح ما إذا كانت القياسات تُجرى دون حمل، أو باستخدام أدوات تمثيلية، أو أثناء الإنتاج.
- استخدم مستشعرات معايرة ووثّق طريقة تثبيتها وضغط التلامس وعدم اليقين في القياس.
- سجّل الاستعادة بعد الفتح والتحميل والإغلاق، لا درجة الحرارة بعد فترة طويلة من الخمول فحسب.
- قارن بين اللوحين العلوي والسفلي بدلًا من افتراض تطابق سلوكهما.
يفيد التصوير بالأشعة تحت الحمراء في تحديد المناطق المثيرة للشك، لكن الأسطح المعدنية العاكسة قد تعطي قراءات مضللة بسبب الانبعاثية والإشعاع المنعكس. وقد يلزم إعداد السطح بطريقة مضبوطة أو استخدام أهداف مرجعية مناسبة. كما تتطلب قياسات التلامس عناية؛ إذ قد يقيس المزدوج الحراري المثبّت على نحو غير محكم محيطه بقدر ما يقيس السطح. ويجب تنفيذ أي اختبار بمكبس مغلق ومزوّد بأجهزة قياس وفق طريقة معتمدة تحمي العاملين والأسلاك وأدوات التشكيل.
حدّد حدود القبول وفق متطلبات العملية
لا يوجد حد تفاوت موحد لتجانس درجة الحرارة يناسب كل مكبس فلكنة وكل منتج مطاطي. فقد تصف مواصفة المورد بشأن «دقة درجة الحرارة» أداء وحدة التحكم عند مستشعر واحد، لا توزيع الحرارة على اللوح. اسأل عما يشمله الحد المعلن فعليًا، بما في ذلك ما إذا كان يعني الانحراف عن نقطة الضبط أو الفرق الإجمالي بين أعلى درجة حرارة وأدناها.
يمكن أن تساعد بيانات مقياس الريومتر للخلطة، بما فيها الاختبارات التي تستخدم طرقًا مثل ASTM D5289، في تحديد حساسية المادة لدرجة الحرارة وسلوك الفلكنة. لكنها لا تثبت بمفردها تجانس درجة حرارة اللوح. كما لا يمكن نقل زمن الفلكنة المخبري مباشرةً إلى قطعة مصبوبة سميكة دون مراعاة نفاذ الحرارة والدورة الحرارية الفعلية.
ينبغي أن تحدد وثيقة القبول إجراء الاختبار المعمول به وحالة أدوات التشكيل ومواضع القياس والتفاوت المسموح به ومتطلبات الاستعادة. وعند تطبيق مواصفة عميل أو معيار للمعدات، تحقّق من أحدث إصدار له ونطاقه. فمن الصعب تطبيق حد تفاوت بإنصاف دون تحديد طريقة الاختبار.
ميّز أعطال المكبس عن التفاوتات السابقة للعملية
قبل إلقاء اللوم على نظام التسخين، تحقّق من اتساق الخلطة وسماكة القوالب الأولية ودرجة حرارة التحميل ونظافة القالب. فقد تؤدي المواد الواردة غير المتجانسة إلى اختلافات في الفلكنة حتى عندما تبدو قياسات حرارة اللوحين مرضية. والعيب الذي يتبع موضع تجويف معين يستدعي تحقيقًا مختلفًا عن عيب يتبع دفعة من المادة.
لذلك، يندرج التسخين المسبق وتشكيل الصفائح ضمن عملية التشخيص. تتضمن مطحنة الخلط المفتوحة المستعملة من JC INDUSTRY تنظيم درجة حرارة الأسطوانات وأسطوانات قابلة للتعديل ضمن الميزات المدرجة. وتُعد هذه الوظائف ذات صلة بإعداد المواد، لكن يجب أن تلائم إعداداتها الخلطة. ولا يمكنها تعويض منطقة باردة في المكبس.
يحتاج المكبس المجدد إلى خط أساس حراري جديد
افحص حالة السخانات وتثبيت المستشعرات والعزل وممرات التسخين وأسطح اللوحين في الآلة المجددة. فاستبدال لوحة التحكم لا يثبت الأداء الحراري. اطلب خريطة لدرجة الحرارة واختبارًا للاستعادة بعد التجديد بدلًا من الاعتماد على مواصفات الآلة الأصلية.
تجمع JC INDUSTRY بين تصنيع الآلات والتركيب والتشغيل التجريبي وتجديد المعدات؛ وقد أُنشئ مركزها لإعادة تدوير المعدات في عام 2015. ويشمل ضمانها المعلن لمدة 24 شهرًا المعدات الجديدة والمستعملة، لكن مدة الضمان وقبول العملية مسألتان منفصلتان. ينبغي أن يوثّق اتفاق الشراء الأداء الحراري المطلوب إثباته عند التشغيل الأولي.
أفضل الأدلة خريطة حرارية قابلة للتكرار في ظروف تمثيلية، تدعمها نتائج مقبولة للقطع المصبوبة. وإذا كان الدليل الوحيد المتاح رقمًا مستقرًا على الشاشة، فهذا يثبت التحكم في درجة الحرارة عند نقطة واحدة، لا تجانس الفلكنة على امتداد منطقة العمل.