









Envie-nos uma Mensagem
Como a uniformidade da temperatura da placa afeta uma prensa de vulcanização
Como a uniformidade da temperatura das placas afeta uma prensa de vulcanização
Uma prensa de vulcanização pode atingir a temperatura desejada e ainda assim produzir peças inconsistentes se o calor não estiver distribuído uniformemente pelas placas. O controlador mostra o que o sensor detecta — não necessariamente o que acontece em cada cavidade do molde. Na avaliação do equipamento, a uniformidade da temperatura das placas é, portanto, um indicador da consistência da vulcanização, da estabilidade dimensional e da confiabilidade do processo, e não apenas uma especificação de aquecimento.
A questão prática não é apenas se a prensa aquece o suficiente. É saber se a área de trabalho permanece dentro de uma faixa de temperatura aceitável, com o molde previsto instalado e ao longo de um ciclo de produção realista. Essa distinção é importante ao comparar equipamentos novos e recondicionados.
O calor desigual altera a janela de vulcanização utilizável
A velocidade de vulcanização da borracha depende da temperatura, mas essa relação varia de acordo com o composto e o sistema de vulcanização. Uma cavidade mais fria pode precisar de mais tempo para atingir o estado de vulcanização necessário. Enquanto isso, o material em uma região mais quente recebe um histórico térmico diferente. Dependendo da formulação, a exposição excessiva pode causar sobrecura ou reversão; não se deve presumir que mais calor sempre resulte em uma peça melhor.
Considere um molde multicavidade que produz componentes de vedação. Se as cavidades próximas a uma das bordas operarem constantemente em temperaturas mais baixas, prolongar o ciclo poderá melhorar essas peças, mas aquecerá desnecessariamente as demais. O resultado pode ser diferenças entre cavidades na dureza, no comportamento de compressão ou nas dimensões após o resfriamento. Esses sintomas não comprovam uma falha de aquecimento, mas justificam verificar a distribuição da temperatura antes de alterar o composto.
A uniformidade das placas também afeta as decisões sobre o tempo de ciclo. Ajustar o processo com base na posição mais fria reduz a produção nas demais. Elevar o ponto de ajuste geral para compensar pode diminuir a margem operacional na posição mais quente. Nenhum dos dois ajustes elimina o desequilíbrio subjacente.
A placa é um componente térmico e mecânico
A qualidade da usinagem, a disposição dos elementos de aquecimento e o contato com o molde influenciam a transferência de calor. Uma placa plana quando medida a frio pode se comportar de maneira diferente na temperatura de operação. A expansão desigual, as restrições de montagem ou as superfícies de contato desgastadas podem alterar a eficiência com que o calor chega às ferramentas. Portanto, a variação de temperatura pode ser tanto causa quanto consequência de um contato inadequado.
O aquecimento elétrico exige espaçamento adequado entre os aquecedores, distribuição apropriada da densidade de potência e posicionamento correto dos sensores. Um sensor próximo a um aquecedor pode atingir o ponto de ajuste antes de o metal ao redor se estabilizar. Zonas de controle adicionais podem ajudar, mas somente quando sua localização e ajuste correspondem ao comportamento térmico da placa. Ter mais controladores, por si só, não garante maior uniformidade.
No aquecimento a vapor, é importante verificar a disposição dos canais, a drenagem e a remoção do condensado. Em sistemas com fluido térmico circulante, são relevantes a distribuição do fluxo, a temperatura de alimentação e as condições do circuito. Em qualquer uma das configurações, verificar somente a temperatura de entrada deixa grande parte do sistema de transferência de calor sem avaliação.
Há aqui uma compensação de projeto: uma placa mais espessa pode distribuir o calor e resistir às oscilações de temperatura, mas também demora mais para aquecer e responder a ajustes. A escolha adequada depende da massa do molde, da temperatura de operação, do ritmo de produção e do tempo de recuperação necessário — não apenas da espessura.
Meça o campo de temperatura, não apenas um ponto conveniente
Um teste de aceitação útil mapeia a área de trabalho utilizável em ambas as placas. Inclua o centro, as bordas, os cantos e as posições correspondentes às cavidades críticas. Registre as coordenadas de medição para que um teste de manutenção posterior possa reproduzir as condições.
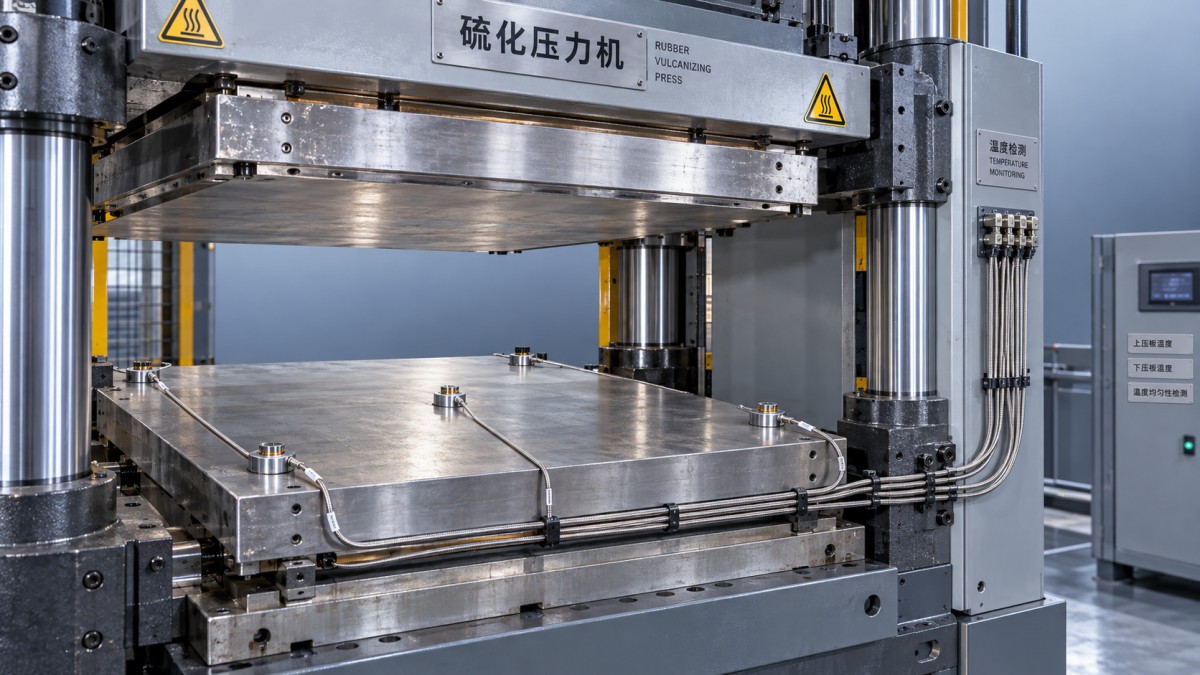
Relate separadamente a variação espacial e a estabilidade temporal. Em determinado instante, a dispersão espacial pode ser expressa como a temperatura medida mais alta menos a mais baixa. A estabilidade temporal descreve como a temperatura em um local específico varia ao longo do tempo. Uma única média oculta tanto um canto persistentemente frio quanto os ciclos do controlador.
- Defina a área utilizável, o ponto de ajuste operacional, os critérios de estabilização e o intervalo de amostragem.
- Informe se as medições são feitas sem carga, com ferramentas representativas ou durante a produção.
- Use sensores calibrados e documente sua fixação, a pressão de contato e a incerteza de medição.
- Registre a recuperação após a abertura, o carregamento e o fechamento — não apenas a temperatura após um longo período em repouso.
- Compare as placas superior e inferior, sem presumir que seu comportamento seja idêntico.
A termografia infravermelha é útil para localizar regiões suspeitas, mas superfícies metálicas refletivas podem fornecer leituras enganosas devido à emissividade e à radiação refletida. Pode ser necessário preparar a superfície de forma controlada ou usar alvos de referência adequados. As medições por contato também exigem cuidado: um termopar mal fixado pode medir tanto o ambiente ao redor quanto a superfície. Qualquer teste instrumentado com a prensa fechada exige um método aprovado que proteja as pessoas, a fiação e as ferramentas.
Defina os limites de aceitação com base nos requisitos do processo
Não existe uma única tolerância de uniformidade de temperatura adequada a todas as prensas de vulcanização e produtos de borracha. A especificação de “precisão de temperatura” de um fornecedor pode descrever o desempenho do controlador em um sensor, e não a distribuição de temperatura pela placa. Pergunte exatamente o que a tolerância declarada abrange, inclusive se se refere ao desvio em relação ao ponto de ajuste ou à diferença total entre a temperatura máxima e a mínima.
Os dados do reômetro do composto, incluindo ensaios que utilizam métodos como ASTM D5289, podem ajudar a estabelecer a sensibilidade à temperatura e o comportamento de vulcanização. No entanto, não certificam, por si só, a uniformidade das placas. O tempo de vulcanização em laboratório também não pode ser transferido diretamente para uma peça moldada espessa sem considerar a penetração do calor e o ciclo térmico real.
O documento de aceitação deve identificar o procedimento de ensaio aplicável, as condições das ferramentas, os locais de medição, a variação permitida e o requisito de recuperação. Quando houver uma especificação do cliente ou uma norma de equipamento aplicável, confirme a edição vigente e seu escopo. É difícil fazer cumprir uma tolerância de forma justa sem um método de ensaio definido.
Diferencie falhas da prensa de variações a montante
Antes de atribuir o problema ao sistema de aquecimento, verifique a consistência do composto, a espessura das pré-formas, a temperatura de carregamento e a limpeza do molde. Um material de entrada irregular pode causar diferenças de vulcanização mesmo quando as medições das placas são satisfatórias. Um defeito que acompanha a posição de uma cavidade exige uma investigação diferente de um defeito associado a um lote de material.
Por isso, o pré-aquecimento e a calandragem a montante também devem fazer parte do diagnóstico. O laminador aberto de segunda mão usado da JC INDUSTRY inclui, entre os recursos listados, regulação da temperatura dos rolos e rolos ajustáveis. Essas funções são relevantes para a preparação do material, mas suas configurações devem ser adequadas ao composto. Elas não podem compensar uma zona fria na prensa.
Uma prensa recondicionada precisa de uma nova referência térmica
Em uma máquina recondicionada, inspecione as condições dos aquecedores, o encaixe dos sensores, o isolamento, os canais de aquecimento e as superfícies das placas. A substituição do painel de controle não comprova o desempenho térmico. Solicite um mapa de temperatura e um teste de recuperação realizados após o recondicionamento, em vez de confiar na especificação original da máquina.
A JC INDUSTRY combina fabricação de máquinas com instalação, comissionamento e recondicionamento de equipamentos; seu centro de reciclagem foi criado em 2015. A garantia declarada de 24 meses cobre equipamentos novos e usados, mas o prazo da garantia e a aceitação do processo são questões distintas. O contrato de compra deve documentar o desempenho térmico a ser demonstrado durante o comissionamento.
A evidência mais útil é um mapa de temperatura reproduzível em condições representativas, respaldado por resultados aceitáveis das peças moldadas. Se a única evidência disponível for um número estável no visor, a prensa demonstrou controle de temperatura em um ponto — não uma vulcanização uniforme em toda a área de trabalho.