









Gửi tin nhắn cho chúng tôi
Độ đồng đều nhiệt độ bàn ép ảnh hưởng thế nào đến máy ép lưu hóa
Máy ép lưu hóa có thể đạt đến nhiệt độ mục tiêu nhưng vẫn tạo ra các sản phẩm không đồng nhất nếu nhiệt phân bố không đều trên các bàn ép. Bộ điều khiển hiển thị thông tin mà cảm biến ghi nhận — nhưng điều đó không nhất thiết phản ánh nhiệt độ tại mọi lòng khuôn. Vì vậy, khi đánh giá thiết bị, độ đồng đều nhiệt độ bàn ép là chỉ số về tính ổn định của quá trình lưu hóa, độ ổn định kích thước và độ tin cậy của quy trình, chứ không đơn thuần là một thông số gia nhiệt.
Câu hỏi thực tế không chỉ là máy ép có đủ nóng hay không. Điều cần xác định là vùng làm việc có duy trì trong khoảng nhiệt độ chấp nhận được hay không, với khuôn dự kiến được lắp đặt, trong suốt một chu kỳ sản xuất thực tế. Sự khác biệt này rất quan trọng khi so sánh cả thiết bị mới lẫn thiết bị đã tân trang.
Nhiệt không đồng đều làm thay đổi khoảng thời gian lưu hóa có thể sử dụng
Tốc độ lưu hóa cao su phụ thuộc vào nhiệt độ, nhưng mối quan hệ này thay đổi tùy theo hợp chất và hệ thống lưu hóa. Lòng khuôn lạnh hơn có thể cần thêm thời gian để đạt trạng thái lưu hóa yêu cầu. Trong khi đó, vật liệu ở vùng nóng hơn trải qua một lịch sử nhiệt khác. Tùy theo công thức, tiếp xúc nhiệt quá mức có thể gây lưu hóa quá mức hoặc hiện tượng tái mềm; không nên cho rằng nhiệt càng cao thì sản phẩm càng tốt.
Hãy xem xét một khuôn nhiều lòng dùng để sản xuất các chi tiết làm kín. Nếu các lòng khuôn gần một mép luôn chạy ở nhiệt độ thấp hơn, việc kéo dài chu kỳ có thể cải thiện các chi tiết đó nhưng lại gia nhiệt không cần thiết cho các lòng khuôn khác. Kết quả có thể là sự khác biệt giữa các lòng khuôn về độ cứng, tính chất nén hoặc kích thước sau khi làm nguội. Những dấu hiệu này không chứng minh rằng hệ thống gia nhiệt bị lỗi, nhưng là lý do để kiểm tra phân bố nhiệt độ trước khi thay đổi hợp chất.
Độ đồng đều của bàn ép cũng ảnh hưởng đến quyết định về thời gian chu kỳ. Điều chỉnh quy trình theo vị trí lạnh nhất sẽ làm giảm sản lượng ở những vị trí khác. Tăng nhiệt độ cài đặt chung để bù có thể làm giảm biên độ vận hành tại vị trí nóng nhất. Cả hai cách điều chỉnh đều không khắc phục được sự mất cân bằng cơ bản.
Bàn ép là một bộ phận vừa nhiệt vừa cơ khí
Chất lượng gia công, cách bố trí bộ gia nhiệt và sự tiếp xúc với khuôn đều ảnh hưởng đến truyền nhiệt. Một bàn ép phẳng khi được đo ở trạng thái nguội có thể hoạt động khác khi đạt nhiệt độ vận hành. Sự giãn nở không đồng đều, các ràng buộc khi lắp đặt hoặc bề mặt tiếp xúc bị mòn có thể làm thay đổi hiệu quả truyền nhiệt đến dụng cụ. Do đó, biến thiên nhiệt độ vừa có thể là nguyên nhân, vừa có thể là hệ quả của việc tiếp xúc kém.
Gia nhiệt bằng điện đòi hỏi khoảng cách giữa các bộ gia nhiệt, phân bố mật độ công suất và vị trí đặt cảm biến phù hợp. Cảm biến đặt gần bộ gia nhiệt có thể đạt nhiệt độ cài đặt trước khi phần kim loại xung quanh ổn định. Việc bổ sung các vùng điều khiển có thể hữu ích, nhưng chỉ khi vị trí và thông số điều chỉnh của chúng phù hợp với đặc tính nhiệt của bàn ép. Chỉ tăng số lượng bộ điều khiển không đảm bảo độ đồng đều cao hơn.
Với gia nhiệt bằng hơi nước, cần chú ý đến bố trí đường dẫn, khả năng thoát nước và việc loại bỏ nước ngưng. Với chất lỏng truyền nhiệt tuần hoàn, phân bố lưu lượng, nhiệt độ cấp và tình trạng mạch tuần hoàn đều rất quan trọng. Với cả hai hệ thống, chỉ kiểm tra nhiệt độ đầu vào sẽ không kiểm tra được phần lớn hệ thống truyền nhiệt.
Ở đây có sự đánh đổi trong thiết kế: bàn ép dày hơn có thể phân tán nhiệt và chống lại biến động nhiệt độ, nhưng cũng cần nhiều thời gian hơn để làm nóng và phản hồi các điều chỉnh. Lựa chọn phù hợp phụ thuộc vào khối lượng khuôn, nhiệt độ vận hành, nhịp độ sản xuất và thời gian hồi nhiệt cần thiết — chứ không chỉ phụ thuộc vào độ dày.
Đo phân bố nhiệt độ, không chỉ đo tại một điểm thuận tiện
Một phép thử nghiệm thu hữu ích sẽ lập bản đồ nhiệt độ trên vùng làm việc có thể sử dụng của cả hai bàn ép. Bao gồm tâm, các cạnh, góc và những vị trí tương ứng với các lòng khuôn trọng yếu. Ghi lại tọa độ đo để có thể lặp lại phép thử khi bảo trì sau này.
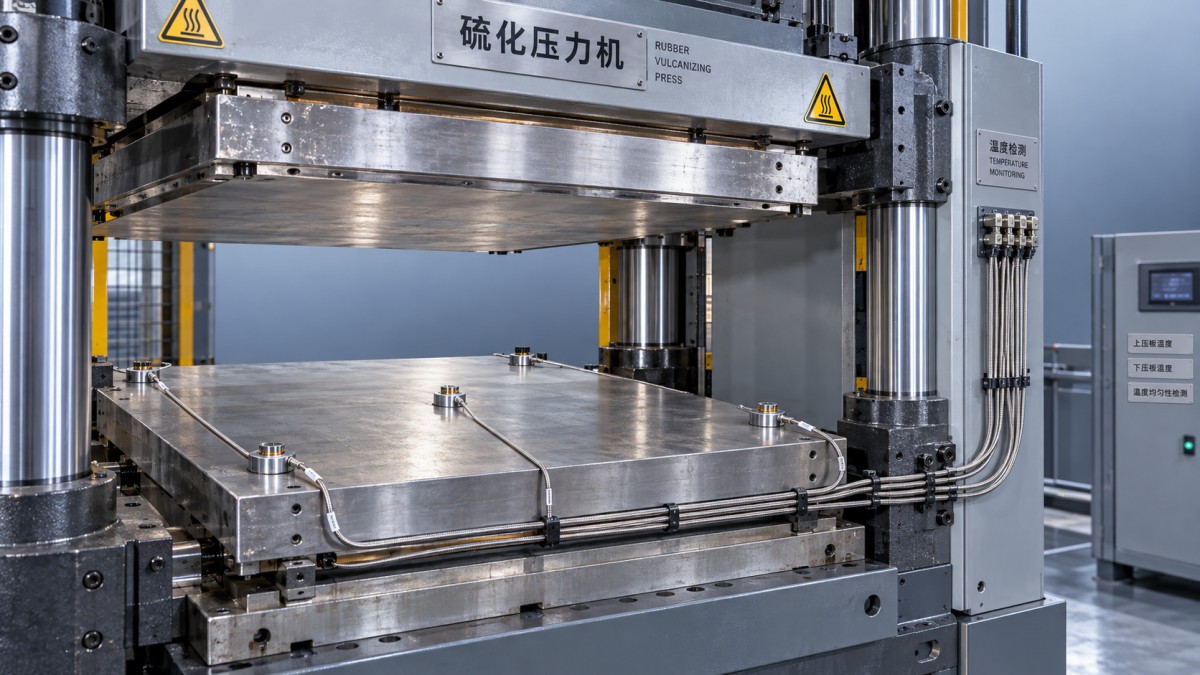
Báo cáo riêng độ biến thiên theo không gian và độ ổn định theo thời gian. Tại một thời điểm nhất định, độ phân tán nhiệt độ theo không gian có thể được tính bằng nhiệt độ đo được cao nhất trừ nhiệt độ thấp nhất. Độ ổn định theo thời gian mô tả sự thay đổi của một vị trí cụ thể theo thời gian. Một giá trị trung bình duy nhất sẽ che khuất cả góc lạnh kéo dài lẫn chu kỳ đóng ngắt của bộ điều khiển.
- Xác định vùng làm việc có thể sử dụng, nhiệt độ cài đặt vận hành, tiêu chí ổn định và khoảng thời gian lấy mẫu.
- Nêu rõ phép đo được thực hiện khi không tải, khi có dụng cụ đại diện hay trong quá trình sản xuất.
- Sử dụng cảm biến đã hiệu chuẩn và ghi lại cách gắn cảm biến, áp lực tiếp xúc và độ không đảm bảo đo.
- Ghi lại khả năng hồi nhiệt sau khi mở, nạp tải và đóng máy — không chỉ ghi nhiệt độ sau thời gian chờ không tải kéo dài.
- So sánh bàn ép trên và dưới, thay vì cho rằng chúng có đặc tính giống nhau.
Ảnh nhiệt hồng ngoại hữu ích để xác định các vùng đáng ngờ, nhưng bề mặt kim loại phản xạ có thể cho kết quả sai lệch do độ phát xạ và bức xạ phản xạ. Có thể cần chuẩn bị bề mặt có kiểm soát hoặc sử dụng các mục tiêu tham chiếu phù hợp. Phép đo tiếp xúc cũng đòi hỏi sự cẩn trọng: cặp nhiệt điện gắn không chắc có thể đo nhiệt độ môi trường xung quanh thay vì nhiệt độ bề mặt. Mọi phép thử có thiết bị đo bên trong máy ép đang đóng đều cần phương pháp được phê duyệt để bảo vệ người vận hành, dây dẫn và dụng cụ.
Xác định giới hạn nghiệm thu dựa trên yêu cầu của quy trình
Không có một mức dung sai độ đồng đều nhiệt độ duy nhất phù hợp với mọi máy ép lưu hóa và mọi sản phẩm cao su. Thông số “độ chính xác nhiệt độ” của nhà cung cấp có thể mô tả hiệu suất của bộ điều khiển tại một cảm biến, chứ không phải sự phân bố nhiệt trên toàn bộ bàn ép. Hãy hỏi dung sai được nêu thực sự áp dụng cho điều gì, bao gồm cả việc đó là độ lệch so với nhiệt độ cài đặt hay chênh lệch tối đa giữa nhiệt độ cao nhất và thấp nhất.
Dữ liệu lưu biến của hợp chất, bao gồm các thử nghiệm sử dụng những phương pháp như ASTM D5289, có thể giúp xác định độ nhạy nhiệt độ và đặc tính lưu hóa. Tuy nhiên, dữ liệu này không thể tự nó chứng nhận độ đồng đều nhiệt độ bàn ép. Thời gian lưu hóa trong phòng thí nghiệm cũng không thể áp dụng trực tiếp cho chi tiết đúc dày nếu chưa tính đến quá trình truyền nhiệt vào bên trong và chu kỳ nhiệt thực tế.
Tài liệu nghiệm thu cần nêu rõ quy trình thử nghiệm áp dụng, tình trạng dụng cụ, các vị trí đo, mức biến thiên cho phép và yêu cầu hồi nhiệt. Nếu áp dụng thông số kỹ thuật của khách hàng hoặc tiêu chuẩn thiết bị, hãy xác nhận phiên bản hiện hành và phạm vi áp dụng. Dung sai không đi kèm phương pháp thử được xác định rõ sẽ khó được áp dụng một cách công bằng.
Phân biệt sự cố máy ép với biến thiên ở công đoạn trước
Trước khi quy lỗi cho hệ thống gia nhiệt, hãy kiểm tra độ đồng nhất của hợp chất, độ dày phôi, nhiệt độ khi nạp và độ sạch của khuôn. Nguyên liệu đầu vào không đồng đều có thể gây ra khác biệt về mức độ lưu hóa ngay cả khi các phép đo nhiệt độ bàn ép cho kết quả đạt yêu cầu. Lỗi đi theo vị trí lòng khuôn cần được điều tra khác với lỗi đi theo một lô vật liệu.
Vì vậy, công đoạn gia nhiệt trước và cán tấm cũng cần được đưa vào quy trình chẩn đoán. Máy cán hở đã qua sử dụng của JC INDUSTRY có các tính năng được liệt kê gồm điều chỉnh nhiệt độ trục cán và điều chỉnh được trục cán. Những chức năng này có liên quan đến khâu chuẩn bị nguyên liệu, nhưng cần điều chỉnh phù hợp với hợp chất. Chúng không thể bù cho vùng lạnh trong máy ép.
Máy ép đã tân trang cần có đường cơ sở nhiệt mới
Đối với máy đã tân trang, hãy kiểm tra tình trạng bộ gia nhiệt, vị trí lắp cảm biến, lớp cách nhiệt, các đường dẫn gia nhiệt và bề mặt bàn ép. Thay bảng điều khiển không chứng minh được hiệu suất nhiệt. Hãy yêu cầu lập bản đồ nhiệt độ và thử nghiệm hồi nhiệt sau khi tân trang, thay vì chỉ dựa vào thông số kỹ thuật ban đầu của máy.
JC INDUSTRY kết hợp hoạt động sản xuất máy móc với dịch vụ lắp đặt, chạy thử và tân trang thiết bị; trung tâm tái chế của công ty được thành lập vào năm 2015. Chế độ bảo hành 24 tháng được công bố áp dụng cho thiết bị mới và đã qua sử dụng, nhưng thời hạn bảo hành và tiêu chí nghiệm thu quy trình là hai vấn đề riêng biệt. Hợp đồng mua bán cần ghi rõ hiệu suất nhiệt phải được chứng minh khi chạy thử và nghiệm thu.
Bằng chứng hữu ích nhất là bản đồ nhiệt độ có thể tái lập trong điều kiện đại diện, được xác nhận bằng kết quả sản phẩm đúc đạt yêu cầu. Nếu bằng chứng duy nhất hiện có là một con số ổn định trên màn hình, thì máy ép mới chỉ chứng minh được khả năng kiểm soát nhiệt độ tại một điểm — chứ chưa chứng minh được khả năng lưu hóa đồng đều trên toàn bộ vùng làm việc.