









Отправить нам сообщение
Как равномерность температуры плит влияет на вулканизационный пресс
Как равномерность температуры плит влияет на вулканизационный пресс
Вулканизационный пресс может достичь заданной температуры, но при этом производить детали с нестабильными характеристиками, если тепло распределяется по плитам неравномерно. Контроллер показывает данные, полученные его датчиком, — но не обязательно то, что происходит в каждой полости пресс-формы. Поэтому при оценке оборудования равномерность температуры плит служит показателем стабильности вулканизации, размерной стабильности и надежности процесса, а не просто характеристикой нагрева.
Практический вопрос заключается не только в том, нагревается ли пресс до необходимой температуры. Важно, остается ли температура в рабочей зоне в допустимом диапазоне при установленной пресс-форме на протяжении реалистичного производственного цикла. Это различие важно при сравнении как нового, так и восстановленного оборудования.
Неравномерный нагрев сужает допустимое окно вулканизации
Скорость вулканизации резины зависит от температуры, однако эта зависимость меняется в зависимости от состава смеси и системы вулканизации. Для достижения требуемой степени вулканизации более холодной полости может потребоваться больше времени. В то же время материал в более горячей зоне получает другую тепловую историю. В зависимости от рецептуры чрезмерный нагрев может привести к перевулканизации или реверсии; не следует считать, что более высокая температура всегда улучшает качество детали.
Рассмотрим многогнездную пресс-форму для производства уплотнительных компонентов. Если полости у одного края постоянно холоднее, увеличение продолжительности цикла может улучшить качество этих деталей, но при этом подвергнуть остальные ненужному нагреву. После охлаждения это может привести к различиям между полостями по твердости, компрессионным характеристикам или размерам. Такие признаки сами по себе не доказывают неисправность нагревательной системы, но служат основанием проверить распределение температуры, прежде чем менять состав смеси.
Равномерность температуры плит также влияет на выбор продолжительности цикла. Настройка процесса с учетом самой холодной зоны снижает производительность в остальных зонах. Повышение общей заданной температуры для компенсации может уменьшить рабочий запас в самой горячей зоне. Ни одна из этих мер не устраняет исходный дисбаланс.
Плита — это и тепловой, и механический компонент
На теплопередачу влияют качество механической обработки, расположение нагревательных элементов и контакт с пресс-формой. Плита, проверенная на плоскостность в холодном состоянии, может вести себя иначе при рабочей температуре. Неравномерное тепловое расширение, ограничения крепления или износ контактных поверхностей могут изменить эффективность передачи тепла оснастке. Поэтому температурные отклонения могут быть как причиной, так и следствием плохого контакта.
Для электрического нагрева важны правильное расстояние между нагревателями, распределение удельной мощности и расположение датчиков. Датчик, установленный рядом с нагревателем, может достигнуть заданной температуры раньше, чем окружающий металл стабилизируется. Дополнительные зоны регулирования могут помочь, но только если их расположение и настройка соответствуют тепловым характеристикам плиты. Само по себе увеличение количества контроллеров не гарантирует большей равномерности.
При паровом нагреве следует обратить внимание на расположение каналов, дренаж и отвод конденсата. При использовании циркулирующего теплоносителя важны распределение потока, температура подачи и состояние контура. В обоих случаях проверка только температуры на входе не позволяет оценить большую часть системы теплопередачи.
Здесь есть компромисс: более толстая плита может распределять тепло и противостоять колебаниям температуры, но ей также требуется больше времени для нагрева и реакции на корректировки. Выбор зависит от массы пресс-формы, рабочей температуры, ритма производства и требуемого времени восстановления температуры, а не только от толщины.
Измеряйте температурное поле, а не одну удобную точку
Для приемочного испытания следует составить карту температуры по всей рабочей зоне обеих плит. Включите центр, края, углы и точки, соответствующие критически важным полостям. Запишите координаты измерений, чтобы впоследствии можно было повторить испытание при техническом обслуживании.
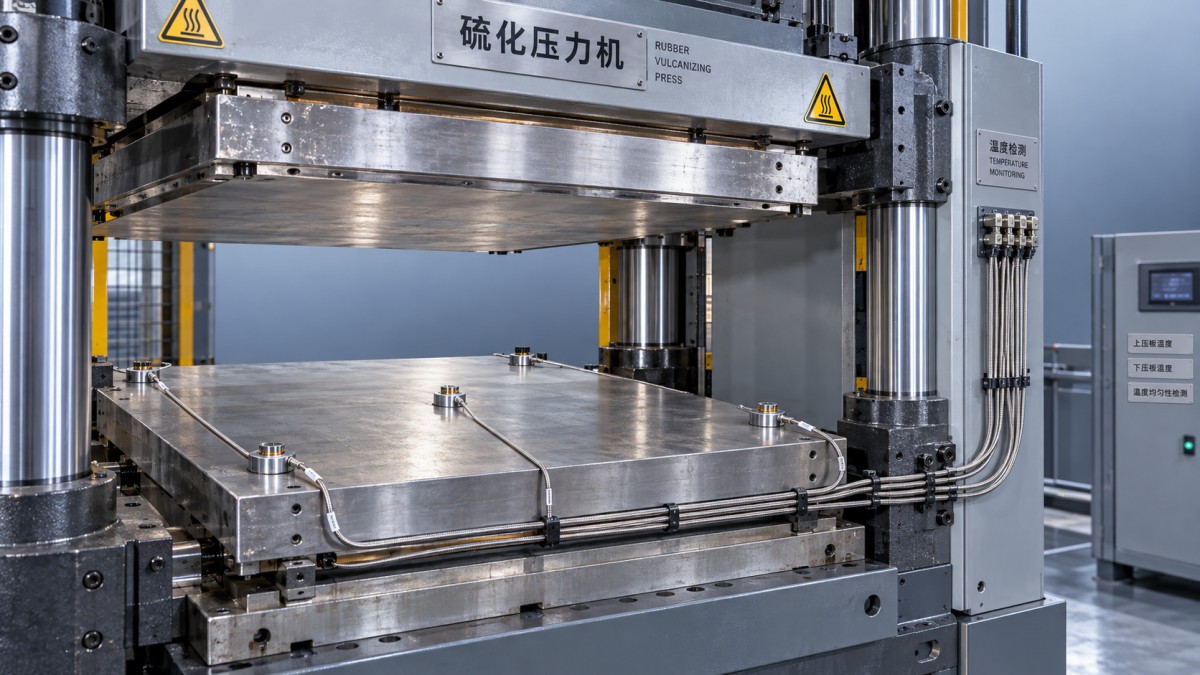
Фиксируйте пространственную неравномерность и временную стабильность отдельно. В конкретный момент пространственный разброс можно определить как разницу между максимальной и минимальной измеренными температурами. Временная стабильность показывает, как меняется температура в определенной точке со временем. Одно среднее значение скрывает и постоянно холодный угол, и циклические колебания контроллера.
- Определите рабочую зону, заданную рабочую температуру, критерии стабилизации и интервал измерений.
- Укажите, проводятся ли измерения без нагрузки, с представительной оснасткой или во время производства.
- Используйте калиброванные датчики и документируйте способ их крепления, контактное давление и погрешность измерений.
- Фиксируйте восстановление температуры после открытия, загрузки и закрытия пресса, а не только температуру после длительного простоя.
- Сравнивайте верхнюю и нижнюю плиты, а не предполагайте, что они работают одинаково.
Тепловизионная съемка полезна для выявления подозрительных зон, однако отражающие металлические поверхности могут давать неверные показания из-за коэффициента излучения и отраженного излучения. Может потребоваться контролируемая подготовка поверхности или использование подходящих эталонных меток. При контактных измерениях также необходима осторожность: плохо закрепленная термопара может измерять температуру окружающей среды, а не поверхности. Любое испытание закрытого пресса с установленными датчиками должно проводиться по утвержденной методике, обеспечивающей защиту персонала, проводки и оснастки.
Устанавливайте пределы приемки исходя из требований процесса
Не существует единого допуска на равномерность температуры, подходящего для всех вулканизационных прессов и резиновых изделий. Указанная поставщиком «точность температуры» может характеризовать работу контроллера по показаниям одного датчика, а не распределение температуры по плите. Уточните, что именно охватывает заявленный допуск: отклонение от заданной температуры или полный диапазон между максимальной и минимальной температурами.
Данные реометра для резиновой смеси, включая испытания по таким методам, как ASTM D5289, могут помочь определить температурную чувствительность и поведение смеси при вулканизации. Однако сами по себе эти данные не подтверждают равномерность температуры плит. Лабораторное время вулканизации также нельзя напрямую переносить на толстостенную формованную деталь без учета проникновения тепла и фактического теплового цикла.
В приемочной документации следует указать применяемую методику испытаний, состояние оснастки, точки измерения, допустимые отклонения и требования к восстановлению температуры. Если применяются спецификация заказчика или стандарт на оборудование, проверьте их актуальную редакцию и область применения. Допуск без определенной методики испытаний трудно применять справедливо.
Отделяйте неисправности пресса от отклонений на предыдущих этапах
Прежде чем обвинять нагревательную систему, проверьте однородность смеси, толщину заготовки, температуру загрузки и чистоту пресс-формы. Неравномерность исходного материала может вызывать различия в вулканизации, даже если измерения температуры плит показывают приемлемые результаты. Дефект, возникающий в одной и той же полости, требует иного расследования, чем дефект, связанный с конкретной партией материала.
Поэтому предварительный нагрев и каландрование также следует учитывать при диагностике. Вальцы для смешивания подержанные JC INDUSTRY used_second hand Open mixing mill оснащены, согласно перечню характеристик, регулированием температуры валков и возможностью их регулировки. Эти функции важны для подготовки материала, однако их настройки должны соответствовать составу смеси. Они не могут компенсировать холодную зону в прессе.
После восстановления пресса необходимо заново определить тепловые характеристики
При проверке восстановленного оборудования осмотрите состояние нагревателей, установку датчиков, изоляцию, нагревательные каналы и поверхности плит. Замена панели управления не подтверждает тепловые характеристики оборудования. Запросите карту распределения температуры и результаты испытания на восстановление температуры после восстановления пресса, а не полагайтесь на первоначальную спецификацию машины.
JC INDUSTRY объединяет производство оборудования с его монтажом, пусконаладкой и восстановлением; центр переработки оборудования компании был создан в 2015 году. Указанная гарантия сроком на 24 месяца распространяется на новое и подержанное оборудование, однако срок гарантии и приемка процесса — разные вопросы. В договоре купли-продажи следует зафиксировать тепловые характеристики, которые необходимо подтвердить при вводе оборудования в эксплуатацию.
Наиболее убедительное подтверждение — воспроизводимая карта температуры, полученная в условиях, близких к производственным, и удовлетворительные результаты формования деталей. Если единственное доступное подтверждение — стабильное показание на дисплее, пресс продемонстрировал регулирование температуры в одной точке, но не равномерность вулканизации по всей рабочей зоне.