









Trimiteți-ne un mesaj
Cum afectează uniformitatea temperaturii platanei o presă de vulcanizare
Cum afectează uniformitatea temperaturii platanelor o presă de vulcanizare
O presă de vulcanizare poate atinge temperatura țintă și totuși poate produce piese neuniforme dacă căldura nu este distribuită uniform pe platane. Controlerul afișează ceea ce detectează senzorul său — nu neapărat ceea ce se întâmplă în fiecare cavitate a matriței. Prin urmare, la evaluarea echipamentului, uniformitatea temperaturii platanelor este un indicator al consecvenței vulcanizării, al stabilității dimensionale și al fiabilității procesului, nu doar o specificație de încălzire.
Întrebarea practică nu este doar dacă presa se încălzește suficient. Important este dacă zona de lucru rămâne într-un interval de temperatură acceptabil, cu matrița prevăzută montată, pe parcursul unui ciclu de producție realist. Această distincție contează atât la compararea echipamentelor noi, cât și a celor recondiționate.
Încălzirea neuniformă modifică intervalul de vulcanizare utilizabil
Viteza de vulcanizare a cauciucului depinde de temperatură, însă relația variază în funcție de compus și de sistemul de vulcanizare. O cavitate mai rece poate avea nevoie de mai mult timp pentru a atinge starea de vulcanizare necesară. Între timp, materialul dintr-o zonă mai fierbinte este supus unui istoric termic diferit. În funcție de formulă, expunerea excesivă poate provoca supravulcanizare sau reversie; nu trebuie presupus că mai multă căldură produce întotdeauna o piesă mai bună.
Să luăm ca exemplu o matriță cu mai multe cavități, destinată producerii componentelor de etanșare. Dacă cavitățile de lângă o margine funcționează în mod constant la temperaturi mai scăzute, prelungirea ciclului poate îmbunătăți piesele respective, încălzindu-le inutil pe celelalte. Rezultatul poate fi o duritate, un comportament la compresie sau dimensiuni diferite între cavități, după răcire. Aceste simptome nu dovedesc o defecțiune a sistemului de încălzire, dar justifică verificarea distribuției temperaturii înainte de modificarea compusului.
Uniformitatea platanelor influențează și deciziile privind durata ciclului. Reglarea procesului în funcție de poziția cea mai rece reduce producția în alte zone. Creșterea temperaturii generale de referință pentru compensare poate reduce marja de funcționare în poziția cea mai fierbinte. Niciuna dintre aceste ajustări nu elimină dezechilibrul de la bază.
Platanul este o componentă termică și mecanică
Calitatea prelucrării, configurația sistemului de încălzire și contactul cu matrița influențează transferul termic. Un platan plan, măsurat la rece, se poate comporta diferit la temperatura de funcționare. Dilatarea neuniformă, constrângerile de montaj sau suprafețele de contact uzate pot modifica eficiența cu care căldura ajunge la sculele de lucru. Prin urmare, variația temperaturii poate fi atât o cauză, cât și o consecință a contactului defectuos.
Încălzirea electrică necesită o distanțare adecvată a rezistențelor, o distribuție potrivită a densității de putere și poziționarea corectă a senzorilor. Un senzor aflat în apropierea unei rezistențe poate atinge temperatura de referință înainte ca metalul din jur să se stabilizeze. Zonele de control suplimentare pot fi de ajutor, dar numai dacă amplasarea și reglajul acestora corespund comportamentului termic al platanului. Simpla adăugare a mai multor controlere nu garantează o uniformitate mai bună.
În cazul încălzirii cu abur, trebuie acordată atenție dispunerii canalelor, drenajului și evacuării condensului. În cazul fluidului termic recirculat, contează distribuția debitului, temperatura de alimentare și starea circuitului. Pentru ambele configurații, verificarea exclusivă a temperaturii la intrare lasă netestată o mare parte a sistemului de transfer termic.
Există un compromis de proiectare: un platan mai gros poate distribui căldura și poate rezista la fluctuațiile de temperatură, dar are nevoie de mai mult timp pentru a se încălzi și pentru a răspunde la corecții. Alegerea potrivită depinde de masa matriței, temperatura de funcționare, ritmul de producție și timpul de recuperare necesar — nu doar de grosime.
Măsurați distribuția temperaturii, nu un singur punct convenabil
Un test de recepție util cartografiază zona de lucru utilizabilă de pe ambele platane. Includeți centrul, marginile, colțurile și pozițiile corespunzătoare cavităților critice. Înregistrați coordonatele punctelor de măsurare, astfel încât testul să poată fi repetat ulterior în cadrul unei verificări de mentenanță.
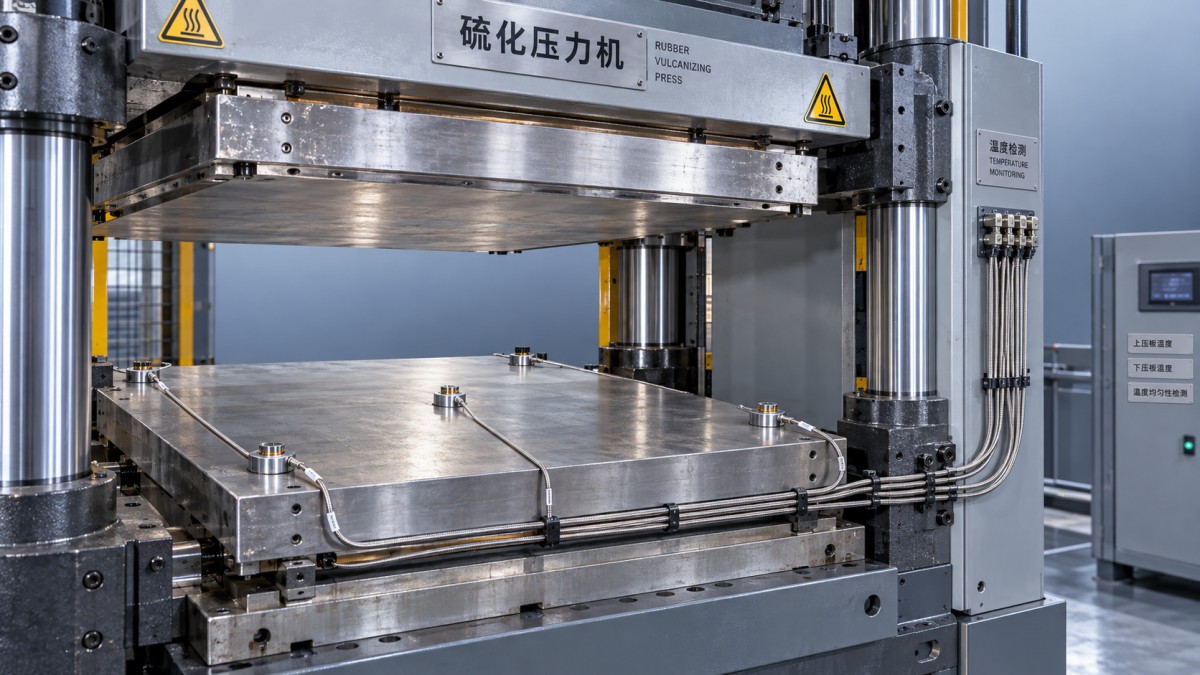
Raportați separat variația spațială și stabilitatea în timp. La un moment dat, variația spațială poate fi exprimată ca diferența dintre cea mai mare și cea mai mică temperatură măsurată. Stabilitatea în timp descrie modul în care se schimbă temperatura într-o anumită poziție. O singură valoare medie ascunde atât un colț rece persistent, cât și ciclurile controlerului.
- Definiți zona utilizabilă, temperatura de referință de funcționare, criteriile de stabilizare și intervalul de prelevare a măsurătorilor.
- Precizați dacă măsurătorile sunt efectuate fără sarcină, cu scule reprezentative montate sau în timpul producției.
- Utilizați senzori calibrați și documentați metoda de fixare, presiunea de contact și incertitudinea măsurării.
- Înregistrați recuperarea temperaturii după deschidere, încărcare și închidere — nu doar temperatura după o perioadă lungă de repaus.
- Comparați platanele superioară și inferioară, fără a presupune că se comportă identic.
Termografia în infraroșu este utilă pentru identificarea zonelor suspecte, însă suprafețele metalice reflectorizante pot oferi valori înșelătoare din cauza emisivității și a radiației reflectate. Poate fi necesară pregătirea controlată a suprafeței sau utilizarea unor ținte de referință adecvate. Măsurătorile prin contact necesită, de asemenea, atenție: un termocuplu fixat necorespunzător poate măsura temperatura mediului înconjurător la fel de mult ca pe cea a suprafeței. Orice test cu presa închisă și echipată cu instrumente de măsură necesită o metodă aprobată care să protejeze personalul, cablajul și sculele.
Stabiliți limitele de acceptare în funcție de cerințele procesului
Nu există o singură toleranță de uniformitate a temperaturii potrivită pentru toate presele de vulcanizare și toate produsele din cauciuc. Specificația furnizorului privind „precizia temperaturii” poate descrie performanța controlerului la un singur senzor, nu distribuția temperaturii pe platan. Solicitați clarificări privind parametrii acoperiți de toleranța declarată, inclusiv dacă aceasta reprezintă abaterea față de temperatura de referință sau diferența totală dintre valoarea maximă și cea minimă.
Datele obținute cu reometrul pentru compus, inclusiv testele efectuate prin metode precum ASTM D5289, pot ajuta la stabilirea sensibilității la temperatură și a comportamentului la vulcanizare. Ele nu certifică în mod independent uniformitatea temperaturii platanului. De asemenea, timpul de vulcanizare de laborator nu poate fi aplicat direct unei piese turnate groase fără a lua în calcul pătrunderea căldurii și ciclul termic real.
Documentul de recepție trebuie să specifice procedura de testare aplicabilă, starea sculelor, pozițiile de măsurare, variația admisă și cerința de recuperare. Dacă se aplică o specificație a clientului sau un standard pentru echipament, confirmați ediția și domeniul de aplicare în vigoare. O toleranță fără o metodă de testare definită este dificil de impus în mod echitabil.
Deosebiți defecțiunile presei de variațiile din etapele anterioare
Înainte de a învinui sistemul de încălzire, verificați uniformitatea compusului, grosimea preformei, temperatura la încărcare și curățenia matriței. Materialul de intrare neuniform poate produce diferențe de vulcanizare chiar și atunci când măsurătorile platanelor sunt satisfăcătoare. Un defect care apare într-o anumită poziție a cavității necesită o investigație diferită față de unul asociat unui lot de material.
Prin urmare, încălzirea și calandrarea din etapele anterioare fac parte din diagnostic. Used second-hand Open mixing mill de la JC INDUSTRY include reglarea temperaturii cilindrilor și cilindri reglabili printre caracteristicile declarate. Aceste funcții sunt relevante pentru pregătirea materialului, însă setările trebuie să fie adecvate compusului. Ele nu pot compensa o zonă rece în presă.
O presă recondiționată necesită o nouă valoare de referință termică
În cazul unei mașini recondiționate, verificați starea rezistențelor, montarea senzorilor, izolația, canalele de încălzire și suprafețele platanelor. Înlocuirea panoului de control nu demonstrează performanța termică. Solicitați o hartă a temperaturii și un test de recuperare după recondiționare, în loc să vă bazați pe specificația inițială a mașinii.
JC INDUSTRY reunește fabricarea de utilaje, instalarea, punerea în funcțiune și recondiționarea echipamentelor; centrul său de reciclare a fost înființat în 2015. Garanția declarată de 24 de luni acoperă echipamentele noi și pe cele second-hand, însă durata garanției și acceptarea procesului sunt aspecte distincte. Contractul de achiziție trebuie să documenteze performanța termică ce urmează să fie demonstrată la punerea în funcțiune.
Cele mai utile dovezi sunt o hartă repetabilă a temperaturii în condiții reprezentative și rezultate satisfăcătoare ale pieselor turnate. Dacă singura dovadă disponibilă este o valoare stabilă pe afișaj, presa a demonstrat controlul temperaturii într-un singur punct — nu o vulcanizare uniformă pe întreaga zonă de lucru.