









Envíanos un mensaje
Cómo afecta la uniformidad de la temperatura de la placa a una prensa de vulcanización
Cómo afecta la uniformidad de la temperatura de las platinas a una prensa de vulcanización
Una prensa de vulcanización puede alcanzar la temperatura objetivo y, aun así, producir piezas inconsistentes si el calor no se distribuye uniformemente por las platinas. El controlador muestra lo que detecta su sensor, no necesariamente lo que experimenta cada cavidad del molde. Por lo tanto, al evaluar el equipo, la uniformidad de la temperatura de las platinas es un indicador de la consistencia del curado, la estabilidad dimensional y la fiabilidad del proceso, y no simplemente una especificación de calentamiento.
La cuestión práctica no es solo si la prensa alcanza una temperatura suficientemente alta. Se trata de determinar si el área de trabajo se mantiene dentro de un intervalo de temperatura aceptable, con el molde previsto instalado y durante un ciclo de producción realista. Esta distinción importa al comparar equipos nuevos y reacondicionados.
El calor desigual modifica la ventana de curado utilizable
La velocidad de curado del caucho depende de la temperatura, pero la relación varía según el compuesto y el sistema de curado. Una cavidad más fría puede necesitar más tiempo para alcanzar el estado de curado requerido. Mientras tanto, el material en una zona más caliente recibe un historial térmico distinto. Según la formulación, una exposición excesiva puede provocar sobrecurado o reversión; no debe suponerse que más calor siempre produce una pieza mejor.
Pensemos en un molde multicavidad que produce componentes de sellado. Si las cavidades cercanas a un borde funcionan sistemáticamente a menor temperatura, prolongar el ciclo puede mejorar esas piezas mientras calienta innecesariamente las demás. El resultado pueden ser diferencias entre cavidades en la dureza, el comportamiento a la compresión o las dimensiones tras el enfriamiento. Estos síntomas no prueban que exista una avería en el sistema de calentamiento, pero justifican comprobar la distribución de temperatura antes de cambiar el compuesto.
La uniformidad de las platinas también influye en las decisiones sobre el tiempo de ciclo. Ajustar el proceso en función de la posición más fría reduce la producción en otras zonas. Aumentar la temperatura de consigna general para compensarlo puede reducir el margen operativo en la posición más caliente. Ninguno de estos ajustes elimina el desequilibrio subyacente.
La platina es un componente térmico y mecánico
La calidad del mecanizado, la disposición de los elementos calefactores y el contacto con el molde influyen en la transferencia de calor. Una platina plana medida en frío puede comportarse de otra manera a la temperatura de funcionamiento. La expansión desigual, las restricciones de montaje o las superficies de contacto desgastadas pueden alterar la eficacia con que el calor llega al utillaje. Por tanto, la variación de temperatura puede ser tanto una causa como una consecuencia de un contacto deficiente.
El calentamiento eléctrico requiere una separación adecuada entre los elementos calefactores, una distribución apropiada de la densidad de potencia y una ubicación correcta de los sensores. Un sensor próximo a un elemento calefactor puede alcanzar su consigna antes de que se estabilice el metal circundante. Las zonas de control adicionales pueden ayudar, pero solo si su ubicación y ajuste corresponden al comportamiento térmico de la platina. Tener más controladores por sí solo no garantiza una mayor uniformidad.
En el calentamiento por vapor, conviene prestar atención a la disposición de los conductos, el drenaje y la eliminación del condensado. En los sistemas de fluido térmico en circulación, son importantes la distribución del caudal, la temperatura de suministro y el estado del circuito. En ambos casos, comprobar únicamente la temperatura de entrada deja sin evaluar gran parte del sistema de transferencia de calor.
Aquí existe una compensación de diseño: una platina más gruesa puede distribuir el calor y resistir las variaciones de temperatura, pero también tarda más en calentarse y en responder a los ajustes. La opción adecuada depende de la masa del molde, la temperatura de funcionamiento, el ritmo de producción y el tiempo de recuperación requerido, no solo del espesor.
Mida un campo de temperaturas, no un único punto conveniente
Una prueba de aceptación útil consiste en cartografiar el área de trabajo utilizable de ambas platinas. Incluya el centro, los bordes, las esquinas y las posiciones correspondientes a las cavidades críticas. Registre las coordenadas de medición para que una comprobación de mantenimiento posterior pueda reproducir la prueba.
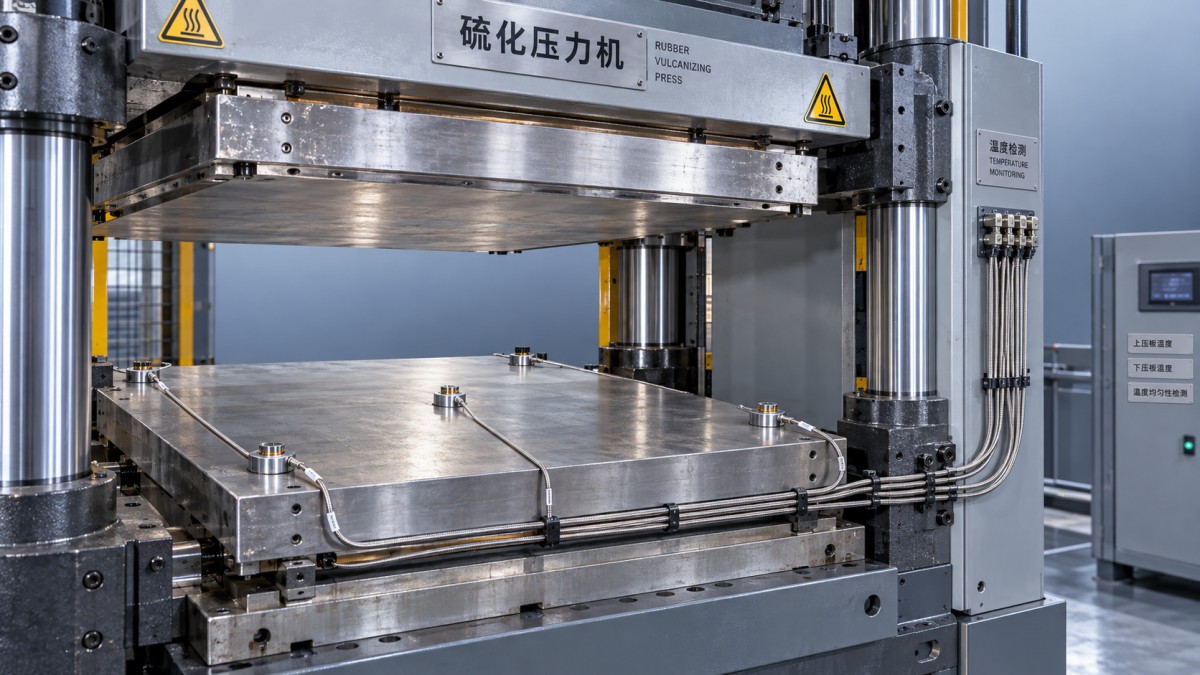
Informe por separado la variación espacial y la estabilidad temporal. En un instante dado, la dispersión espacial puede expresarse como la temperatura medida más alta menos la más baja. La estabilidad temporal describe cómo cambia una ubicación concreta con el tiempo. Un único promedio oculta tanto una esquina fría persistente como los ciclos del controlador.
- Defina el área utilizable, la temperatura de consigna, los criterios de estabilización y el intervalo de muestreo.
- Indique si las mediciones se realizan sin carga, con utillaje representativo o durante la producción.
- Utilice sensores calibrados y documente cómo se fijan, la presión de contacto y la incertidumbre de medición.
- Registre la recuperación después de abrir, cargar y cerrar la prensa, no solo la temperatura tras un largo periodo de estabilización en reposo.
- Compare las platinas superior e inferior en lugar de asumir que su comportamiento es idéntico.
La termografía infrarroja es útil para localizar zonas sospechosas, pero las superficies metálicas reflectantes pueden dar lecturas engañosas debido a la emisividad y a la radiación reflejada. Puede ser necesario preparar la superficie de forma controlada o utilizar objetivos de referencia adecuados. Las mediciones por contacto también requieren cuidado: un termopar mal fijado puede medir tanto el entorno como la superficie. Toda prueba instrumentada con la prensa cerrada requiere un método aprobado que proteja al personal, el cableado y el utillaje.
Establezca los límites de aceptación según los requisitos del proceso
No existe una única tolerancia de uniformidad de temperatura adecuada para todas las prensas de vulcanización y productos de caucho. La especificación de «precisión de temperatura» de un proveedor puede describir el rendimiento del controlador en un sensor, no la distribución a través de la platina. Pregunte qué abarca exactamente la tolerancia indicada, incluido si se refiere a la desviación respecto a la consigna o a la diferencia total entre el valor máximo y el mínimo.
Los datos del reómetro del compuesto, incluidos los obtenidos mediante métodos como ASTM D5289, pueden ayudar a establecer la sensibilidad a la temperatura y el comportamiento de curado. Por sí solos, no certifican la uniformidad de la platina. Tampoco se puede trasladar directamente el tiempo de curado de laboratorio a una pieza moldeada gruesa sin tener en cuenta la penetración del calor y el ciclo térmico real.
El documento de aceptación debe especificar el procedimiento de prueba aplicable, el estado del utillaje, las ubicaciones de medición, la variación permitida y el requisito de recuperación. Cuando se aplique una especificación del cliente o una norma del equipo, confirme su edición vigente y su alcance. Es difícil hacer cumplir de manera justa una tolerancia si no se define el método de prueba.
Distinga las averías de la prensa de las variaciones anteriores al proceso
Antes de atribuir el problema al sistema de calentamiento, compruebe la uniformidad del compuesto, el espesor de las preformas, la temperatura de carga y la limpieza del molde. Un material de entrada irregular puede producir diferencias de curado incluso cuando las mediciones de las platinas son satisfactorias. Un defecto que se repite en una posición de cavidad requiere una investigación distinta de la que corresponde a un defecto asociado a un lote de material.
Por tanto, el calentamiento previo y el laminado también forman parte del diagnóstico. El molino mezclador abierto de segunda mano usado de JC INDUSTRY incluye, entre las características indicadas, regulación de la temperatura de los rodillos y rodillos ajustables. Estas funciones son pertinentes para la preparación del material, pero sus ajustes deben adaptarse al compuesto. No pueden compensar una zona fría en la prensa.
Una prensa reacondicionada necesita una nueva referencia térmica
En una máquina reacondicionada, inspeccione el estado de los elementos calefactores, el montaje de los sensores, el aislamiento, los conductos de calentamiento y las superficies de las platinas. Sustituir el panel de control no demuestra el rendimiento térmico. Solicite un mapa de temperaturas y una prueba de recuperación posteriores al reacondicionamiento, en lugar de basarse en las especificaciones originales de la máquina.
JC INDUSTRY combina la fabricación de maquinaria con la instalación, la puesta en marcha y el reacondicionamiento de equipos; su centro de reciclaje se estableció en 2015. La garantía indicada de 24 meses cubre los equipos nuevos y usados, pero la duración de la garantía y la aceptación del proceso son cuestiones distintas. El contrato de compra debe documentar el rendimiento térmico que se demostrará durante la puesta en marcha.
La evidencia más útil es un mapa de temperaturas reproducible en condiciones representativas, respaldado por resultados aceptables de las piezas moldeadas. Si la única evidencia disponible es un número estable en la pantalla, la prensa ha demostrado el control de temperatura en un punto, no un curado uniforme en toda el área de trabajo.