









Wyślij nam wiadomość
Jak równomierność temperatury płyty wpływa na prasę wulkanizacyjną
Jak równomierność temperatury płyt wpływa na prasę wulkanizacyjną
Prasa wulkanizacyjna może osiągnąć zadaną temperaturę, a mimo to wytwarzać niejednorodne wyroby, jeśli ciepło jest nierównomiernie rozprowadzane na płytach. Sterownik pokazuje wskazania swojego czujnika — niekoniecznie temperaturę panującą w każdej gnieździe formy. Przy ocenie urządzenia równomierność temperatury płyt jest zatem wskaźnikiem powtarzalności wulkanizacji, stabilności wymiarowej i niezawodności procesu, a nie tylko parametrem układu grzewczego.
Praktyczne pytanie nie brzmi wyłącznie, czy prasa osiąga wystarczająco wysoką temperaturę. Chodzi o to, czy obszar roboczy utrzymuje się w dopuszczalnym zakresie temperatur przy zamontowanej docelowej formie i przez cały realistyczny cykl produkcyjny. To rozróżnienie ma znaczenie przy porównywaniu zarówno nowych, jak i odnowionych urządzeń.
Nierównomierne nagrzewanie zmienia użyteczne okno wulkanizacji
Szybkość wulkanizacji gumy zależy od temperatury, ale zależność ta różni się w zależności od mieszanki i układu wulkanizującego. Chłodniejsze gniazdo może wymagać więcej czasu, aby osiągnąć wymagany stopień wulkanizacji. Jednocześnie materiał w cieplejszym obszarze podlega innemu przebiegowi cieplnemu. W zależności od receptury nadmierne oddziaływanie ciepła może prowadzić do przewulkanizowania lub rewersji; nie należy zakładać, że wyższa temperatura zawsze zapewnia lepszy wyrób.
Rozważmy formę wielogniazdową do produkcji elementów uszczelniających. Jeśli gniazda przy jednej krawędzi stale pracują w niższej temperaturze, wydłużenie cyklu może poprawić jakość tych elementów, a pozostałe niepotrzebnie podgrzać. Po schłodzeniu może to powodować różnice między gniazdami w twardości, zachowaniu podczas ściskania lub wymiarach. Takie objawy nie dowodzą usterki układu grzewczego, ale uzasadniają sprawdzenie rozkładu temperatury przed zmianą mieszanki.
Równomierność temperatury płyt ma również wpływ na decyzje dotyczące czasu cyklu. Dostosowanie procesu do najchłodniejszego miejsca ogranicza wydajność w pozostałych obszarach. Podniesienie ogólnej wartości zadanej w celu skompensowania różnicy może zmniejszyć margines roboczy w najcieplejszym miejscu. Żadna z tych zmian nie usuwa podstawowej nierównomierności.
Płyta jest elementem termicznym i mechanicznym
Jakość obróbki skrawaniem, układ grzewczy i kontakt z formą wpływają na przenoszenie ciepła. Płyta, która jest płaska w pomiarze na zimno, może zachowywać się inaczej w temperaturze roboczej. Nierównomierne rozszerzanie, ograniczenia mocowania lub zużyte powierzchnie styku mogą zmieniać skuteczność przekazywania ciepła do oprzyrządowania. Wahania temperatury mogą więc być zarówno przyczyną, jak i skutkiem słabego kontaktu.
Ogrzewanie elektryczne wymaga odpowiedniego rozmieszczenia grzałek, rozkładu gęstości mocy i położenia czujników. Czujnik umieszczony blisko grzałki może osiągnąć wartość zadaną, zanim otaczający go metal się ustabilizuje. Dodatkowe strefy regulacji mogą pomóc, ale tylko wtedy, gdy ich rozmieszczenie i nastawy odpowiadają zachowaniu cieplnemu płyty. Sama większa liczba sterowników nie gwarantuje lepszej równomierności.
W przypadku ogrzewania parowego należy zwrócić uwagę na układ kanałów, odprowadzanie wody i usuwanie kondensatu. W układach z obiegowym płynem grzewczym znaczenie mają rozkład przepływu, temperatura zasilania i stan obwodu. W obu rozwiązaniach sprawdzenie wyłącznie temperatury na wlocie pozostawia znaczną część układu wymiany ciepła bez kontroli.
Występuje tu kompromis konstrukcyjny: grubsza płyta może rozprowadzać ciepło i ograniczać wahania temperatury, ale jej nagrzewanie i reakcja na korekty trwają dłużej. Właściwy wybór zależy od masy formy, temperatury roboczej, rytmu produkcji i wymaganego czasu powrotu do temperatury — nie tylko od grubości.
Mierz pole temperatury, a nie jeden dogodnie położony punkt
Przydatny test odbiorczy polega na sporządzeniu mapy temperatury użytecznego obszaru obu płyt. Uwzględnij środek, krawędzie, narożniki oraz miejsca odpowiadające krytycznym gniazdom formy. Zapisz współrzędne pomiarów, aby późniejszą kontrolę konserwacyjną można było powtórzyć w ten sam sposób.
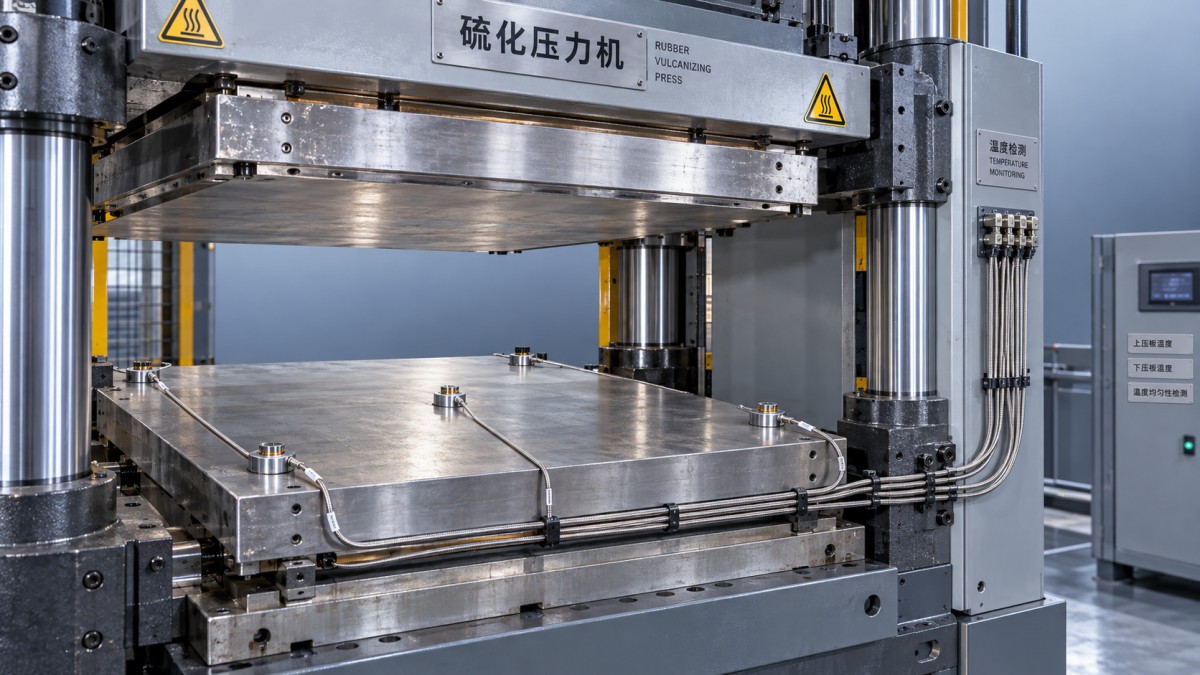
Raportuj oddzielnie rozrzut przestrzenny i stabilność w czasie. W danej chwili rozrzut przestrzenny można wyrazić jako różnicę między najwyższą a najniższą zmierzoną temperaturą. Stabilność w czasie opisuje zmiany temperatury w określonym miejscu. Jedna średnia ukrywa zarówno stale chłodny narożnik, jak i cykliczną pracę sterownika.
- Określ użyteczny obszar, temperaturę zadaną, kryteria stabilizacji i częstotliwość pomiarów.
- Podaj, czy pomiary wykonano bez obciążenia, z reprezentatywnym oprzyrządowaniem czy podczas produkcji.
- Używaj skalibrowanych czujników i dokumentuj sposób ich mocowania, nacisk kontaktowy oraz niepewność pomiaru.
- Rejestruj powrót do temperatury po otwarciu, załadowaniu i zamknięciu prasy — nie tylko temperaturę po długim postoju bez obciążenia.
- Porównuj płytę górną i dolną, zamiast zakładać, że zachowują się identycznie.
Obrazowanie w podczerwieni pomaga lokalizować podejrzane obszary, ale odblaskowe powierzchnie metalowe mogą dawać mylące odczyty z powodu emisyjności i promieniowania odbitego. Może być konieczne kontrolowane przygotowanie powierzchni lub użycie odpowiednich wzorców odniesienia. Pomiary kontaktowe również wymagają staranności: źle zamocowana termopara może mierzyć otoczenie w takim samym stopniu jak powierzchnię. Każdy pomiar w zamkniętej, oprzyrządowanej prasie wymaga zatwierdzonej metody, która zapewnia ochronę personelu, przewodów i oprzyrządowania.
Ustal limity odbiorcze na podstawie wymagań procesu
Nie ma jednej tolerancji równomierności temperatury odpowiedniej dla każdej prasy wulkanizacyjnej i każdego wyrobu gumowego. Specyfikacja dostawcy dotycząca „dokładności temperatury” może opisywać działanie sterownika przy jednym czujniku, a nie rozkład temperatury na całej płycie. Zapytaj, czego dokładnie dotyczy podana tolerancja, w tym czy oznacza odchylenie od wartości zadanej, czy całkowity rozstęp między najwyższą a najniższą temperaturą.
Dane z reometru dla mieszanki, w tym wyniki badań metodami takimi jak ASTM D5289, mogą pomóc określić wrażliwość na temperaturę i charakterystykę wulkanizacji. Same w sobie nie potwierdzają równomierności temperatury płyty. Czas wulkanizacji w laboratorium również nie może być bezpośrednio przeniesiony na gruby wyrób formowany bez uwzględnienia przenikania ciepła i rzeczywistego cyklu cieplnego.
Dokument odbiorczy powinien określać obowiązującą procedurę badania, stan oprzyrządowania, miejsca pomiarów, dopuszczalne odchylenia i wymagania dotyczące powrotu do temperatury. Jeśli obowiązuje specyfikacja klienta lub norma dotycząca urządzenia, potwierdź jej aktualne wydanie i zakres. Tolerancję bez zdefiniowanej metody badania trudno uczciwie egzekwować.
Oddziel usterki prasy od zmienności na wcześniejszych etapach
Zanim obwinisz układ grzewczy, sprawdź jednorodność mieszanki, grubość półfabrykatu, temperaturę załadunku i czystość formy. Nierównomierny materiał wejściowy może powodować różnice wulkanizacji, nawet gdy pomiary temperatury płyt są prawidłowe. Wada powtarzająca się w określonym położeniu gniazda wymaga innego postępowania diagnostycznego niż wada związana z konkretną partią materiału.
Dlatego podgrzewanie materiału i kalandrowanie również należy uwzględnić w diagnostyce. Używany walcownik otwarty do mieszania firmy JC INDUSTRY ma wśród wymienionych cech regulację temperatury walców i możliwość ich regulacji. Funkcje te są istotne przy przygotowaniu materiału, ale ich nastawy muszą być odpowiednie dla danej mieszanki. Nie mogą skompensować chłodnej strefy w prasie.
Odnowiona prasa wymaga ponownego ustalenia bazowych parametrów cieplnych
W przypadku odnowionej maszyny sprawdź stan grzałek, osadzenie czujników, izolację, kanały grzewcze i powierzchnie płyt. Wymiana panelu sterowania nie potwierdza parametrów cieplnych. Poproś o mapę temperatury i test powrotu do temperatury po odnowieniu maszyny, zamiast polegać na pierwotnej specyfikacji urządzenia.
JC INDUSTRY łączy produkcję maszyn z ich instalacją, uruchomieniem i odnawianiem; centrum recyklingu firmy powstało w 2015 roku. Deklarowana 24-miesięczna gwarancja obejmuje nowy i używany sprzęt, jednak okres gwarancji i odbiór procesu to odrębne kwestie. Umowa zakupu powinna określać parametry cieplne, które mają zostać wykazane podczas uruchomienia.
Najbardziej przydatnym dowodem jest powtarzalna mapa temperatury sporządzona w reprezentatywnych warunkach i poparta zadowalającymi wynikami badań formowanych wyrobów. Jeśli jedynym dostępnym dowodem jest stabilna liczba na wyświetlaczu, prasa wykazała regulację temperatury w jednym punkcie — nie równomierność wulkanizacji w całym obszarze roboczym.