









ส่งข้อความถึงเรา
ความสม่ำเสมอของอุณหภูมิแผ่นกดส่งผลต่อเครื่องอัดวัลคาไนซ์อย่างไร
ความสม่ำเสมอของอุณหภูมิแผ่นกดส่งผลต่อเครื่องอัดวัลคาไนซ์อย่างไร
เครื่องอัดวัลคาไนซ์อาจทำอุณหภูมิได้ถึงค่าที่กำหนด แต่ยังผลิตชิ้นงานที่มีคุณภาพไม่สม่ำเสมอได้ หากความร้อนกระจายทั่วแผ่นกดไม่เท่ากัน ตัวควบคุมจะแสดงค่าที่เซ็นเซอร์ตรวจวัดได้ ซึ่งอาจไม่ใช่อุณหภูมิที่เกิดขึ้นในทุกคาวิตีของแม่พิมพ์ ดังนั้น ในการประเมินเครื่องจักร ความสม่ำเสมอของอุณหภูมิแผ่นกดจึงเป็นตัวบ่งชี้ความสม่ำเสมอของการคิวร์ ความคงตัวของขนาด และความน่าเชื่อถือของกระบวนการ ไม่ใช่เพียงข้อกำหนดด้านการให้ความร้อนเท่านั้น
คำถามในทางปฏิบัติไม่ได้มีเพียงว่าเครื่องอัดร้อนเพียงพอหรือไม่ แต่คือพื้นที่ทำงานสามารถรักษาอุณหภูมิให้อยู่ในช่วงที่ยอมรับได้หรือไม่ เมื่อติดตั้งแม่พิมพ์ที่ต้องการและเดินเครื่องตลอดรอบการผลิตที่สมจริง ความแตกต่างนี้สำคัญเมื่อต้องเปรียบเทียบทั้งเครื่องจักรใหม่และเครื่องจักรที่ผ่านการปรับปรุงสภาพ
ความร้อนที่ไม่สม่ำเสมอทำให้ช่วงเวลาการคิวร์ที่ใช้งานได้เปลี่ยนไป
อัตราการคิวร์ของยางขึ้นอยู่กับอุณหภูมิ แต่ความสัมพันธ์นี้แตกต่างกันไปตามคอมพาวด์และระบบการคิวร์ คาวิตีที่เย็นกว่าอาจต้องใช้เวลานานขึ้นเพื่อให้ได้ระดับการคิวร์ตามที่ต้องการ ขณะเดียวกัน วัสดุในบริเวณที่ร้อนกว่าจะได้รับประวัติความร้อนที่แตกต่างกัน ทั้งนี้ขึ้นอยู่กับสูตรผสม การได้รับความร้อนมากเกินไปอาจทำให้เกิดการคิวร์เกินหรือการเสื่อมสภาพย้อนกลับ จึงไม่ควรสันนิษฐานว่าความร้อนที่มากขึ้นจะทำให้ชิ้นงานดีขึ้นเสมอไป
ลองพิจารณาแม่พิมพ์หลายคาวิตีที่ใช้ผลิตชิ้นส่วนซีล หากคาวิตีบริเวณขอบด้านหนึ่งเย็นกว่าอย่างสม่ำเสมอ การเพิ่มเวลารอบการผลิตอาจช่วยให้ชิ้นงานจากคาวิตีเหล่านั้นดีขึ้น แต่ทำให้ชิ้นงานจากคาวิตีอื่นได้รับความร้อนโดยไม่จำเป็น ผลที่ได้อาจเป็นความแตกต่างของความแข็ง พฤติกรรมการรับแรงอัด หรือขนาดหลังการทำให้เย็นระหว่างคาวิตี อาการเหล่านี้ไม่ได้ยืนยันว่าระบบทำความร้อนขัดข้อง แต่เป็นเหตุผลที่ควรตรวจสอบการกระจายอุณหภูมิก่อนเปลี่ยนคอมพาวด์
ความสม่ำเสมอของแผ่นกดยังส่งผลต่อการตัดสินใจเรื่องเวลาในแต่ละรอบด้วย กระบวนการที่ปรับตามตำแหน่งที่เย็นที่สุดจะทำให้ผลผลิตในตำแหน่งอื่นลดลง การเพิ่มอุณหภูมิตั้งโดยรวมเพื่อชดเชยอาจลดระยะเผื่อการทำงานที่ตำแหน่งซึ่งร้อนที่สุด ทั้งสองวิธีไม่ได้แก้ความไม่สมดุลที่เป็นต้นเหตุ
แผ่นกดเป็นทั้งส่วนประกอบด้านความร้อนและด้านกลไก
คุณภาพการตัดเฉือน รูปแบบการจัดวางชุดทำความร้อน และการสัมผัสกับแม่พิมพ์ ล้วนส่งผลต่อการถ่ายเทความร้อน แผ่นกดที่วัดได้ระนาบเรียบขณะเย็นอาจทำงานแตกต่างออกไปเมื่อถึงอุณหภูมิใช้งาน การขยายตัวที่ไม่เท่ากัน ข้อจำกัดในการติดตั้ง หรือพื้นผิวสัมผัสที่สึกหรอ อาจเปลี่ยนประสิทธิภาพในการถ่ายเทความร้อนไปยังอุปกรณ์ทำแม่พิมพ์ได้ ดังนั้น ความแปรผันของอุณหภูมิจึงอาจเป็นได้ทั้งสาเหตุและผลจากการสัมผัสที่ไม่ดี
ระบบทำความร้อนด้วยไฟฟ้าจำเป็นต้องจัดระยะห่างของฮีตเตอร์ ความหนาแน่นกำลังไฟฟ้า และตำแหน่งเซ็นเซอร์ให้เหมาะสม เซ็นเซอร์ที่อยู่ใกล้ฮีตเตอร์อาจถึงอุณหภูมิตั้งก่อนที่โลหะบริเวณโดยรอบจะมีอุณหภูมิคงที่ การเพิ่มโซนควบคุมอาจช่วยได้ แต่ต้องจัดตำแหน่งและปรับตั้งให้สอดคล้องกับพฤติกรรมทางความร้อนของแผ่นกด การมีตัวควบคุมมากขึ้นเพียงอย่างเดียวไม่ได้รับประกันว่าจะมีความสม่ำเสมอมากขึ้น
สำหรับระบบทำความร้อนด้วยไอน้ำ ควรให้ความสำคัญกับการจัดวางทางเดินไอน้ำ การระบายน้ำ และการกำจัดน้ำคอนเดนเสท ส่วนระบบที่ใช้ของไหลถ่ายเทความร้อนหมุนเวียนนั้น การกระจายการไหล อุณหภูมิขาเข้า และสภาพของวงจรเป็นปัจจัยสำคัญ สำหรับทั้งสองระบบ การตรวจสอบเฉพาะอุณหภูมิขาเข้าไม่ได้ครอบคลุมระบบถ่ายเทความร้อนส่วนใหญ่
การออกแบบมีข้อแลกเปลี่ยนอยู่ด้วย: แผ่นกดที่หนาขึ้นสามารถกระจายความร้อนและต้านทานการเปลี่ยนแปลงของอุณหภูมิได้ แต่ก็ใช้เวลาอุ่นเครื่องและตอบสนองต่อการปรับแก้นานขึ้น ทางเลือกที่เหมาะสมขึ้นอยู่กับมวลของแม่พิมพ์ อุณหภูมิใช้งาน จังหวะการผลิต และเวลาฟื้นตัวที่ต้องการ ไม่ใช่ความหนาเพียงอย่างเดียว
วัดการกระจายอุณหภูมิ ไม่ใช่วัดเพียงจุดที่สะดวกจุดเดียว
การทดสอบรับมอบที่มีประโยชน์ควรทำแผนที่อุณหภูมิทั่วพื้นที่ทำงานของแผ่นกดทั้งสองแผ่น โดยรวมจุดกึ่งกลาง ขอบ มุม และตำแหน่งที่ตรงกับคาวิตีสำคัญไว้ด้วย บันทึกพิกัดที่ใช้วัด เพื่อให้สามารถทดสอบซ้ำได้ในการตรวจบำรุงรักษาครั้งต่อไป
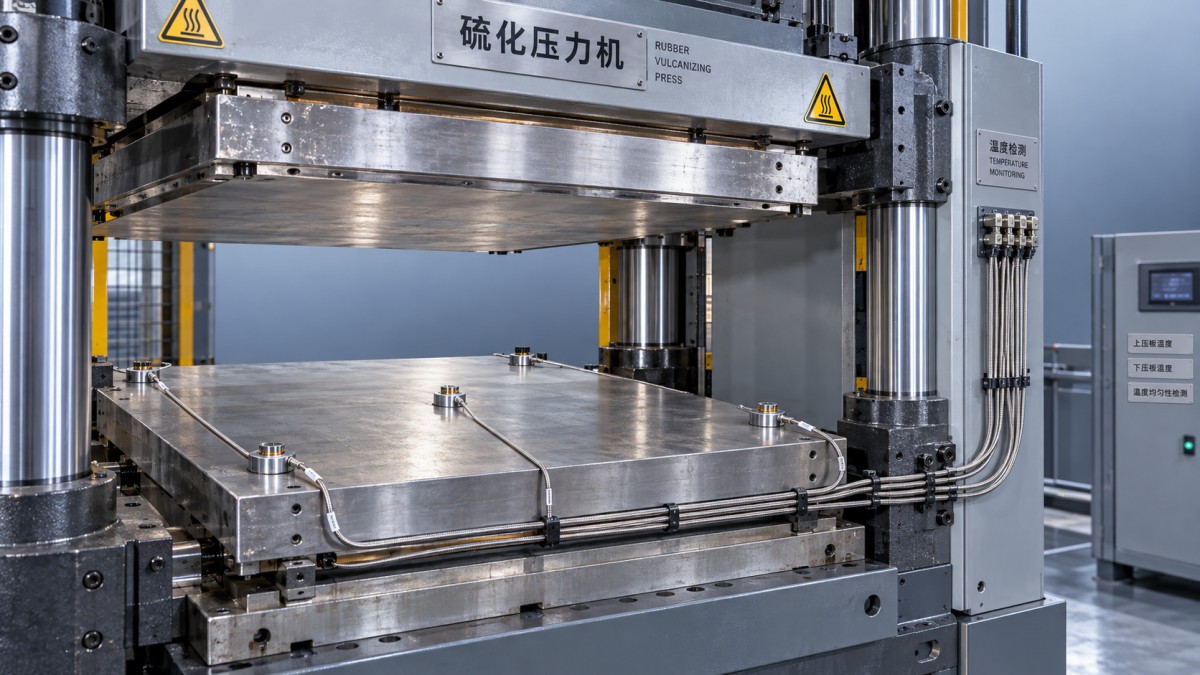
ให้รายงานการแปรผันเชิงพื้นที่และเสถียรภาพตามเวลาแยกจากกัน ณ เวลาใดเวลาหนึ่ง การกระจายตัวเชิงพื้นที่สามารถแสดงเป็นอุณหภูมิสูงสุดที่วัดได้ลบด้วยอุณหภูมิต่ำสุดที่วัดได้ ส่วนเสถียรภาพตามเวลาจะอธิบายการเปลี่ยนแปลงของอุณหภูมิ ณ ตำแหน่งหนึ่งในช่วงเวลาหนึ่ง การใช้ค่าเฉลี่ยเพียงค่าเดียวจะบดบังทั้งมุมที่เย็นอย่างต่อเนื่องและการทำงานเป็นรอบของตัวควบคุม
- กำหนดพื้นที่ใช้งาน อุณหภูมิตั้ง เกณฑ์การทำให้อุณหภูมิคงที่ และช่วงเวลาเก็บตัวอย่าง
- ระบุว่าการวัดทำขณะไม่มีโหลด ขณะติดตั้งอุปกรณ์ทำแม่พิมพ์ที่เป็นตัวแทน หรือระหว่างการผลิต
- ใช้เซ็นเซอร์ที่ผ่านการสอบเทียบ และบันทึกวิธีติดตั้ง แรงกดสัมผัส และความไม่แน่นอนในการวัด
- บันทึกการฟื้นตัวของอุณหภูมิหลังเปิดเครื่อง ใส่โหลด และปิดเครื่อง ไม่ใช่บันทึกเฉพาะอุณหภูมิหลังปล่อยให้เครื่องเดินเบาเป็นเวลานาน
- เปรียบเทียบแผ่นกดด้านบนและด้านล่าง แทนการสันนิษฐานว่าทั้งสองแผ่นทำงานเหมือนกัน
การถ่ายภาพด้วยอินฟราเรดมีประโยชน์ในการระบุตำแหน่งที่น่าสงสัย แต่พื้นผิวโลหะสะท้อนแสงอาจทำให้ได้ค่าที่คลาดเคลื่อน เนื่องจากค่าการแผ่รังสีและรังสีสะท้อน อาจจำเป็นต้องเตรียมพื้นผิวในสภาวะควบคุมหรือใช้เป้าหมายอ้างอิงที่เหมาะสม การวัดแบบสัมผัสก็ต้องทำอย่างระมัดระวังเช่นกัน เพราะเทอร์โมคัปเปิลที่ติดตั้งไม่ดีอาจวัดอุณหภูมิแวดล้อมได้มากพอ ๆ กับอุณหภูมิพื้นผิว การทดสอบเครื่องอัดขณะปิดเครื่องซึ่งมีการติดตั้งอุปกรณ์วัด ต้องใช้วิธีที่ได้รับอนุมัติและคุ้มครองบุคลากร สายไฟ และอุปกรณ์ทำแม่พิมพ์
กำหนดเกณฑ์การรับมอบตามข้อกำหนดของกระบวนการ
ไม่มีค่าความคลาดเคลื่อนของความสม่ำเสมอของอุณหภูมิเพียงค่าเดียวที่เหมาะกับเครื่องอัดวัลคาไนซ์และผลิตภัณฑ์ยางทุกประเภท ข้อกำหนด “ความแม่นยำของอุณหภูมิ” จากซัพพลายเออร์อาจอธิบายประสิทธิภาพของตัวควบคุมที่เซ็นเซอร์หนึ่งตัว ไม่ใช่การกระจายอุณหภูมิทั่วแผ่นกด ควรสอบถามว่าค่าความคลาดเคลื่อนที่ระบุครอบคลุมอะไรบ้าง รวมถึงหมายถึงการเบี่ยงเบนจากอุณหภูมิตั้ง หรือหมายถึงช่วงทั้งหมดตั้งแต่อุณหภูมิสูงสุดถึงต่ำสุด
ข้อมูลจากรีโอมิเตอร์ของคอมพาวด์ รวมถึงการทดสอบตามวิธีอย่าง ASTM D5289 สามารถช่วยประเมินความไวต่ออุณหภูมิและพฤติกรรมการคิวร์ได้ แต่ไม่ได้รับรองความสม่ำเสมอของแผ่นกดโดยลำพัง นอกจากนี้ ไม่สามารถนำเวลาในการคิวร์จากห้องปฏิบัติการไปใช้กับชิ้นงานขึ้นรูปที่มีความหนาได้โดยตรง หากไม่พิจารณาการแทรกซึมของความร้อนและรอบความร้อนจริง
เอกสารการรับมอบควรระบุขั้นตอนการทดสอบที่เกี่ยวข้อง สภาพของอุปกรณ์ทำแม่พิมพ์ ตำแหน่งที่วัด ค่าความแปรผันที่ยอมรับได้ และข้อกำหนดการฟื้นตัว หากมีข้อกำหนดของลูกค้าหรือมาตรฐานอุปกรณ์ที่ใช้บังคับ ให้ตรวจสอบฉบับปัจจุบันและขอบเขตการใช้งาน การกำหนดค่าความคลาดเคลื่อนโดยไม่มีวิธีทดสอบที่ชัดเจนทำให้บังคับใช้ได้ยากอย่างเป็นธรรม
แยกข้อขัดข้องของเครื่องอัดออกจากความแปรผันในขั้นตอนก่อนหน้า
ก่อนกล่าวโทษระบบทำความร้อน ให้ตรวจสอบความสม่ำเสมอของคอมพาวด์ ความหนาของชิ้นงานตั้งต้น อุณหภูมิขณะป้อน และความสะอาดของแม่พิมพ์ วัตถุดิบขาเข้าที่ไม่สม่ำเสมออาจทำให้เกิดความแตกต่างในการคิวร์ได้ แม้ผลการวัดแผ่นกดจะอยู่ในเกณฑ์ อาการบกพร่องที่เกิดตามตำแหน่งคาวิตีบ่งชี้ว่าควรตรวจสอบต่างจากอาการที่เกิดตามล็อตวัสดุ
ดังนั้น การอุ่นวัตถุดิบและการรีดแผ่นในขั้นตอนก่อนหน้าจึงเป็นส่วนหนึ่งของการวิเคราะห์ปัญหา เครื่องรีดผสมแบบเปิดมือสองของ JC INDUSTRYมีการควบคุมอุณหภูมิลูกกลิ้งและลูกกลิ้งที่ปรับได้ตามคุณสมบัติที่ระบุ ฟังก์ชันเหล่านี้เกี่ยวข้องกับการเตรียมวัตถุดิบ แต่ต้องตั้งค่าให้เหมาะกับคอมพาวด์ และไม่สามารถชดเชยบริเวณเย็นในเครื่องอัดได้
เครื่องอัดที่ผ่านการปรับปรุงสภาพต้องมีข้อมูลอ้างอิงด้านความร้อนชุดใหม่
สำหรับเครื่องจักรที่ผ่านการปรับปรุงสภาพ ให้ตรวจสอบสภาพฮีตเตอร์ การติดตั้งเซ็นเซอร์ ฉนวน ทางเดินให้ความร้อน และพื้นผิวแผ่นกด การเปลี่ยนแผงควบคุมไม่ได้ยืนยันประสิทธิภาพด้านความร้อน ควรขอแผนที่อุณหภูมิและผลการทดสอบการฟื้นตัวหลังการปรับปรุงสภาพ แทนการอ้างอิงข้อกำหนดเดิมของเครื่องจักร
JC INDUSTRY ผสานการผลิตเครื่องจักรเข้ากับการติดตั้ง การทดสอบเดินเครื่อง และการปรับปรุงสภาพอุปกรณ์ โดยจัดตั้งศูนย์รีไซเคิลในปี 2015 การรับประกันที่ระบุไว้ 24 เดือนครอบคลุมอุปกรณ์ใหม่และมือสอง แต่ระยะเวลารับประกันและการยอมรับกระบวนการเป็นคนละประเด็นกัน สัญญาซื้อขายควรบันทึกสมรรถนะด้านความร้อนที่ต้องแสดงให้เห็นระหว่างการทดสอบเดินเครื่อง
หลักฐานที่มีประโยชน์ที่สุดคือแผนที่อุณหภูมิที่ทดสอบซ้ำได้ภายใต้สภาวะที่เป็นตัวแทน พร้อมผลลัพธ์ของชิ้นงานขึ้นรูปที่ยอมรับได้ หากมีหลักฐานเพียงตัวเลขบนจอแสดงผลที่คงที่ ก็แสดงได้เพียงว่าเครื่องอัดควบคุมอุณหภูมิ ณ จุดหนึ่งได้ ไม่ใช่ว่าการคิวร์ทั่วพื้นที่ทำงานมีความสม่ำเสมอ