









أرسل لنا رسالة
اختيار آلة تجديد الإطارات بناءً على حالة الهيكل والحجم
يجب اختيار آلة تجديد الإطارات بدءًا من تدفق الهياكل المستعملة وبالرجوع إلى الخلف، لا من الكتالوج وبالتقدم إلى الأمام. يمكن لمنشأة تتعامل مع هياكل إطارات شاحنات متجانسة ومُصانة جيدًا أن تعطي الأولوية لقابلية تكرار العملية وزمن الدورة. أما المنشأة التي تستقبل هياكل مختلطة تختلف في العمر وسجل الإصلاح وأنماط التلف، فتحتاج إلى قدرة فحص أكبر وإمكانات إصلاح أعلى وتحمل أكبر للعملية قبل أن تحتاج إلى آلة بناء أو نظام معالجة أسرع.
لذلك، فإن السؤال الأول للمقيّم الفني بسيط: ما النسبة من الهياكل الواردة التي يمكنها واقعيًا الوصول إلى مرحلة العملية التالية؟ لا تكون للطاقة الإنتاجية الاسمية للمنشأة قيمة كبيرة عندما تقطع تدفق العمل حالات الرفض أثناء الفحص أو طوابير الإصلاح أو تأخيرات المعالجة. التهيئة الصحيحة هي التي تتوافق مع معدل الهياكل الصالحة للاستخدام وحجم الإنتاج المطلوب، دون دفع الهياكل الهامشية عبر عملية لا يمكنها التحكم في مخاطرها.
ابدأ بملف حالة إمداد الهياكل
تؤثر حالة الهيكل في معظم قرارات المعدات ضمن خط تجديد الإطارات. فهي تؤثر في متطلبات الفحص، والتحكم في عمق التخشين، وعبء عمل الإصلاح، ودقة البناء، ومعلمات المعالجة، ومعايير القبول النهائي. إن التعامل مع جميع الهياكل الواردة باعتبارها متكافئة هو مصدر شائع للتقديرات الضعيفة للإنتاجية.
بالنسبة إلى الهياكل المتسقة نسبيًا، يمكن تهيئة العملية حول أبعاد مستقرة وتحضير يمكن التنبؤ به. وتتمثل الحاجة الرئيسية في قياس قابل للتكرار، وتخشين مضبوط، وتطبيق دقيق لمطاط الوسادة، ومعالجة موثوقة. وفي هذه الحالة، يمكن للأتمتة تقليل التباين في المناولة والمساعدة في الحفاظ على إيقاع إنتاج منتظم.
تفرض الهياكل ذات الحالات المختلطة متطلبات مختلفة. إذ إن التباينات في تآكل المداس، وتلف الكتف، وحالة الجدار الجانبي، وتلف منطقة الحافة، والإصلاحات السابقة، والعيوب الداخلية تجعل الفرز في المراحل السابقة أكثر أهمية من السرعة في المراحل اللاحقة. لا تستطيع آلة تجديد الإطارات عالية الإنتاجية استعادة قيمة من هياكل كان ينبغي رفضها أو توجيهها إلى مسار إصلاح مختلف. بل إن الضغط المفرط لملء طاقة الآلة يمكن أن يجعل عدم الاتساق أكثر كلفة من خلال زيادة إعادة العمل والخردة والتعرض للمطالبات.
قبل تحديد مواصفات الآلات، صنّف إمداد الهياكل إلى مجموعات عملية: قابلة للتجديد بسهولة، وقابلة للإصلاح ضمن العملية المقصودة، وغير مناسبة لتجديد الإطارات. لا يلزم أن يكون التصنيف معقدًا من الناحية الأكاديمية، لكنه يجب أن يعكس سياسة القبول في المنشأة وظروف خدمة الإطار النهائي. فعلى سبيل المثال، قد تبرر هياكل أساطيل الخدمة الشاقة عملية فحص وتوثيق أكثر صرامة من التطبيقات منخفضة القيمة أو قصيرة العمر.
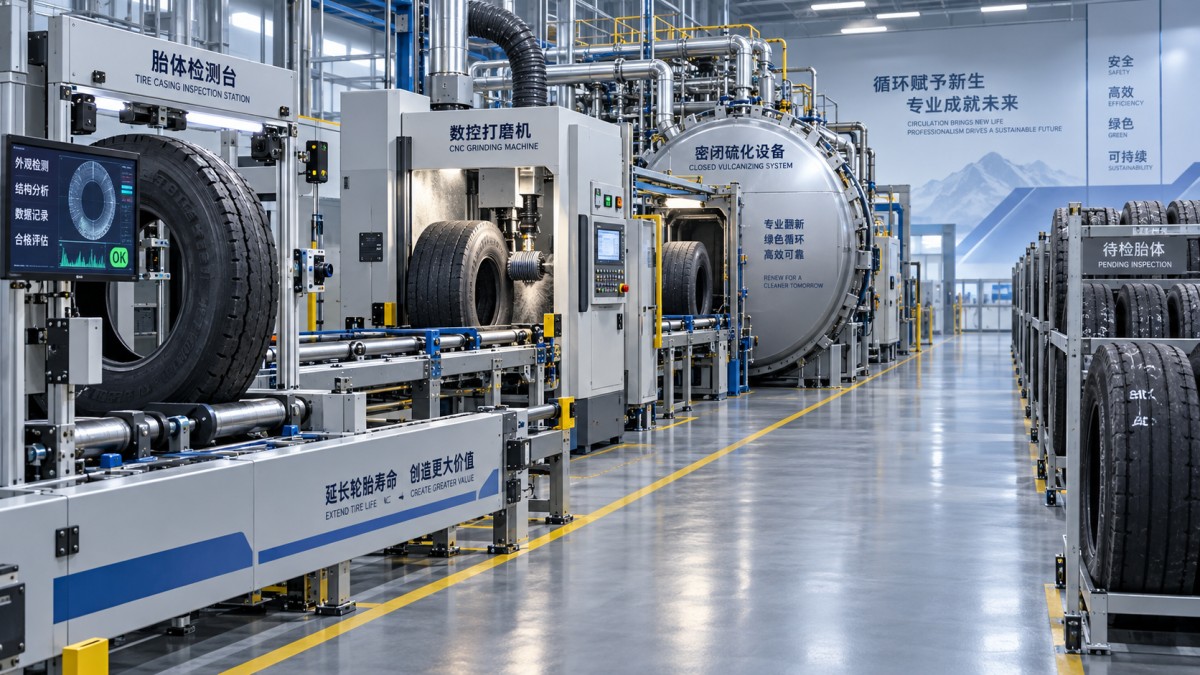
غالبًا ما تحدد قدرة الفحص والإصلاح الإنتاج الفعلي للخط
كثيرًا ما تُقارن معدات تجديد الإطارات وفق إنتاجيتها المنشورة، لكن العملية المقيّدة قد تكون في موضع آخر. فإذا كان الفحص بالشيروغرافيا أو الفحص البصري أو فحص ثقوب المسامير أو الفحص الداخلي يسبب طابورًا، فلن تؤدي إضافة آلة تخشين أسرع إلى زيادة الإنتاج النهائي. وينطبق الأمر نفسه عندما لا تستطيع محطات الإصلاح مواكبة العيوب المكتشفة أثناء الفحص.
ينبغي للمقيّمين رسم خريطة للعملية كسلسلة متتابعة بدلًا من اختيار كل آلة بصورة مستقلة:
- فرز الهياكل الواردة وتحديد هويتها؛
- الفحص الخارجي والداخلي؛
- تحضير الإصلاح ومعالجة الإصلاح عند الحاجة؛
- التخشين وتحضير السطح؛
- البناء أو تطبيق المداس؛
- تركيب الغلاف أو أي تحضير آخر للمعالجة؛
- المعالجة والتبريد والفحص النهائي والإفراج.
يجب أن تكون لكل مرحلة نسبة اجتياز متوقعة وزمن معالجة محددان. إن رقم الطاقة الإنتاجية ذي الصلة هو عدد الإطارات النهائية المقبولة لكل وردية، وليس الحد الأقصى لعدد الهياكل التي يمكن لآلة واحدة التعامل معها في ساعة. قد يحتوي الخط المصمم حول مدخلات مختلطة عمدًا على مواقع فحص وإصلاح أكثر من خط يتعامل مع هياكل أساطيل ممتازة. وهذا ليس عدم كفاءة؛ بل هو حماية من تدفق مدخلات غير مستقر.
كما يجب تقييم الأتمتة وفق مدى ملاءمتها للعملية. فقد تكون عمليات التحميل والقياس ومناولة المواد المؤتمتة قيّمة عندما تكون مقاسات الإطارات وروتينات التشغيل مستقرة. وعندما تتفاوت أبعاد الهياكل ومتطلبات الإصلاح بدرجة كبيرة، يجب أن تظل المعدات قادرة على إتاحة تدخل الفنيين دون إنشاء حلول بديلة غير آمنة أو أزمنة إعادة ضبط طويلة. اسأل عن كيفية تغيير الوصفات، وكيفية التحكم في الوصول إلى المعلمات، وكيفية تسجيل النظام للاستثناءات. هذه التفاصيل أهم من الادعاء العام بالتشغيل «الذكي».
طابق خيارات المعالجة والبناء مع الحجم، لا مع الطموح
يجب أن يحدد حجم الإنتاج مستوى تكامل الخط والتكرار الاحتياطي. قد تحقق العملية الأصغر فائدة أكبر من محطات متينة ومرنة بدلًا من خط مؤتمت مترابط بإحكام لا يُستغل بالكامل. وعلى العكس، يحتاج برنامج مستدام عالي الحجم إلى تدفق مواد يمكن التنبؤ به، وقدرة معالجة مضبوطة، وتغطية صيانة كافية لمنع توقف واحد من إيقاف المنشأة بأكملها.
من الطرق المفيدة لتقييم الحجم فصل الطلب المتوسط عن الطلب في أوقات الذروة. فإذا كان الحجم اليومي غير منتظم لأن الهياكل تصل على دفعات أو لأن جداول إفراج العملاء تتقلب، يحتاج الخط إلى مساحة معقولة للعمل الجاري ومخزونات وسيطة للعملية. نادرًا ما يكون تكبير حجم كل آلة لتلبية الذروة هو أفضل إجابة. فقد يؤدي ذلك إلى تجميد رأس المال وزيادة استهلاك الطاقة أثناء الخمول وتشجيع قرارات إنتاج تعطي الأولوية لاستخدام الآلة على جودة الهيكل.
تستحق قدرة المعالجة تدقيقًا خاصًا لأنها قد تصبح قيدًا خفيًا. ينبغي للمقيّم مقارنة عدد الإطارات التي يمكن تجهيزها للمعالجة خلال وردية مع دورة المعالجة الفعلية ووقت التبريد ونمط التحميل وتوافر الوعاء. ويشمل الحساب الصحيح عمليات التبديل والتنظيف الروتيني والصيانة وحالات تعليق الجودة. فقد يكون نظام المعالجة الذي يبدو كافيًا على أساس نظري بالساعة صغير السعة بمجرد إدراج ظروف التشغيل العادية هذه.
لا تجعل التعامل مع الهياكل المرفوضة أمرًا ثانويًا
تحتاج كل عملية لتجديد الإطارات إلى مسار محدد للهياكل التي تفشل في الفحص أو التي لا يكون إصلاحها مجديًا اقتصاديًا. إن تكديس الإطارات المرفوضة بجوار خط الإنتاج يستهلك المساحة ويخلق مشكلات في المناولة ويحجب معدل الرفض الحقيقي. وينبغي أخذ مسار التخلص في الاعتبار عند تقييم التخطيط الكامل للموقع، ولا سيما عند معالجة هياكل الشاحنات الكبيرة أو الهياكل الشعاعية.
عندما تتعامل المنشأة أيضًا مع الخردة الصناعية، يمكن أن تكون آلة تمزيق الإطارات المستعملة ذات صلة بتدفق الهياكل المرفوضة بدلًا من عملية تجديد الإطارات نفسها. صُممت المعدات في هذه الفئة لتقليل إطارات النفايات الشعاعية الكاملة ذات الأسلاك الفولاذية إلى رقائق مطاطية أصغر، مع تشغيل منخفض السرعة وعالي العزم ووظائف عكس تلقائي لحالات الحمل الزائد. ويكون دورها منفصلًا عن إنتاج الإطارات المجددة، لكن دمج مسار رفض مضبوط يمكن أن يجعل قرارات فرز الهياكل أوضح ويمنع بقاء الهياكل غير المناسبة في سير عمل الإصلاح.
ينبغي أن يظل هذا الفصل واضحًا في تخطيط المنشأة وفي تقارير الإنتاج. يجب ألا يُحسب الهيكل المرسل إلى استرداد المواد كخسارة في تجديد الإطارات دون تسجيل سبب رفضه. ويمكن لنوع التلف ومقاس الإطار والمصدر وسياسة العمر وقابلية الإصلاح أن تكشف ما إذا كانت المشكلة تكمن في جودة الإمداد أو معايير الفحص أو صيانة الأسطول أو قدرة العملية.
قيّم الآلة كعملية مضبوطة، لا كأصل مستقل
عند مقارنة الموردين، ينبغي للمقيّمين الفنيين النظر إلى ما هو أبعد من أبعاد الآلة الرئيسية وقدرات المحركات. اسأل عما يتحكم في عمق التخشين، وكيف تتعامل الآلة مع ملفات الهياكل المختلفة، وما الذي يمنع اختيار الوصفة الخاطئة، وكيف يمكن للمشغلين التحقق من أن عملية إصلاح أو بناء قد اكتملت بصورة صحيحة. كما أن سهولة الوصول للتنظيف والصيانة مهمة بالقدر نفسه. فالآلة التي يصعب فحصها أو صيانتها قد تفقد بسرعة الاتساق الذي وعدت به مواصفاتها الأصلية.
تكون قابلية التتبع مفيدة بشكل خاص عندما تتفاوت جودة الهياكل. ينبغي أن يربط النظام العملي هوية الهيكل بنتيجة فحصه وحالة إصلاحه وإعدادات العملية وقرار الإفراج النهائي. وقد يختلف مستوى التكامل الرقمي حسب المنشأة، لكن يجب أن تدعم السجلات إجابة واضحة عندما يُثار تساؤل لاحقًا بشأن إطار ما: أي هيكل استُخدم، وما حالته، وكيف انتقل عبر الخط.
يكون الاختيار الأكثر قابلية للدفاع عنه عادةً اختيارًا متوازنًا. أنشئ قدرة كافية لفحص ومعالجة جودة الهياكل المتاحة فعليًا، وحدد حجم المعالجة وتدفق المواد حول إنتاج نهائي موثوق، واترك مجالًا للصيانة والاستثناءات. قد تكون الآلة الأسرع مبررة عندما يكون إمداد الهياكل مضبوطًا والحجم مستدامًا. أما عندما تكون جودة الهياكل غير مؤكدة، فإن الفرز المنضبط والتحكم المرن في العملية يقدمان عادةً قيمة أكبر من الطاقة الإنتاجية المعلنة.
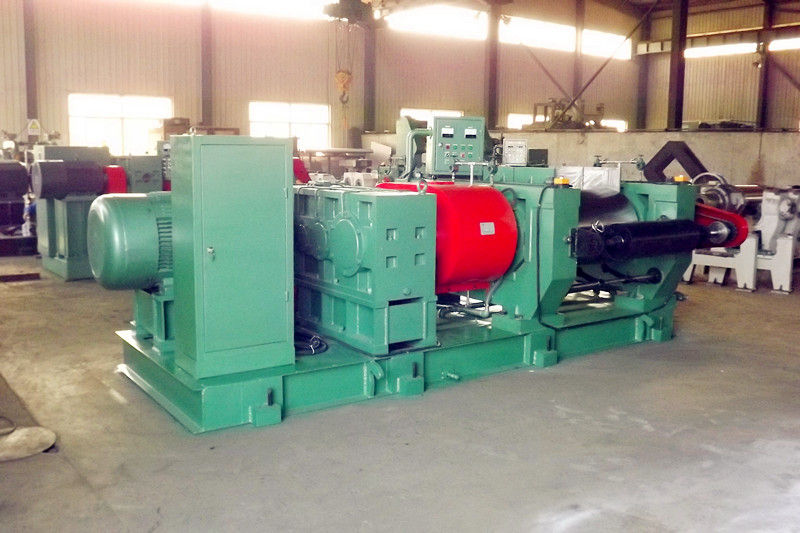
 مصنع تكرير مفتوحاكتشفوا مصنع التكرير المفتوح الخاص بنا، وهو آلة تكرير مطاط عالية الأداء تتميز بآلية ضبط هيدروليكية وتكنولوجيا كورية. وهي مثالية لتكرير المطاط المعاد تدويره وتصنيع الألواح، حيث تقلل من كثافة اليد العاملة بفضل الأتمتة المتطورة.
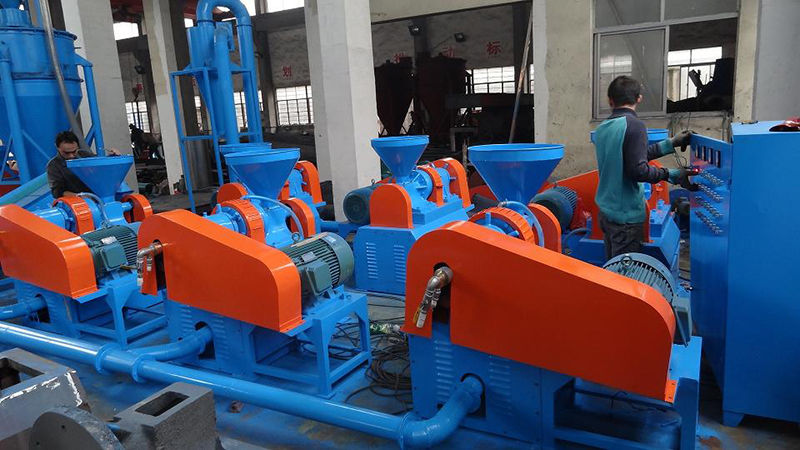
 مطحنة ومسحوق المطاطاكتشف طاحنة كسارة مسحوق المطاط عالية الكفاءة التي نقدمها، والمصممة لطحن المطاط الصناعي والمستعمل، والتي تتميز بانخفاض مستوى الضوضاء ونظامي تبريد مزدوجين. كما تتميز بدرجة حبيبية قابلة للتعديل (40-100 ميش) وتشغيل موفر للطاقة.
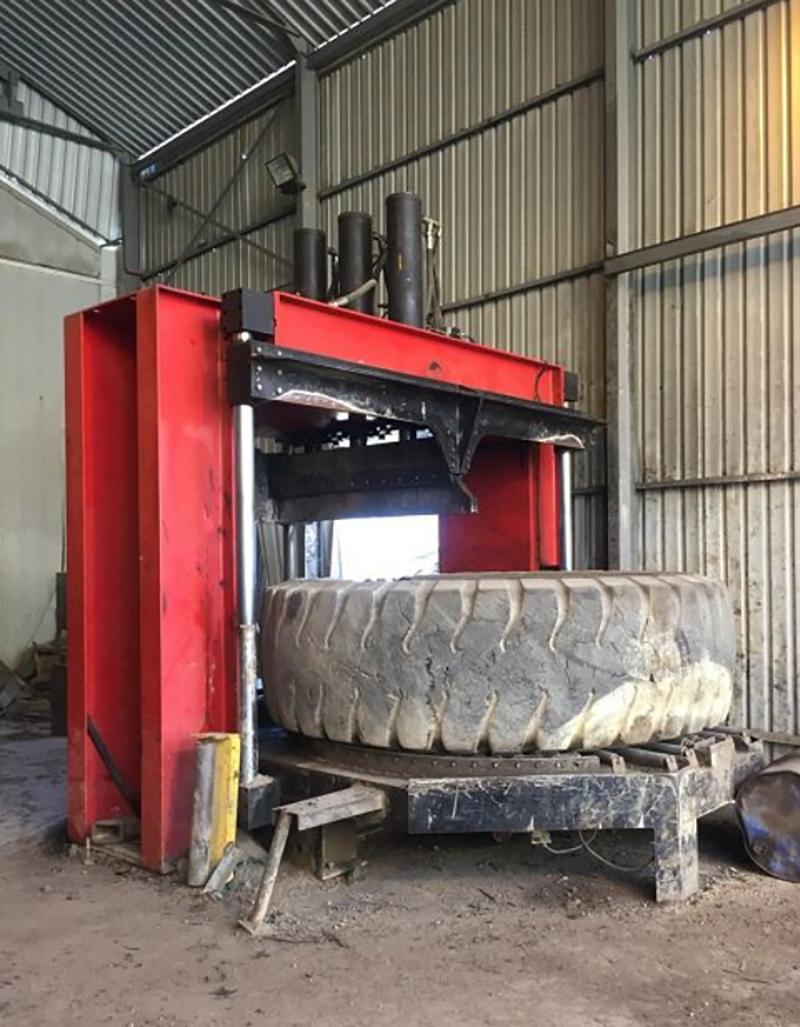
 قاطع الإطاراتقاطعة الإطارات الثقيلة TC-4000 مصممة خصيصًا للإطارات العملاقة المخصصة للطرق الوعرة والتعدين التي يصل قطرها إلى 4000 ملم. تتميز بمحرك من سيمنز وقوة هيدروليكية تبلغ 380 طنًا لتقطيع أولي فعال.