









Gửi tin nhắn cho chúng tôi
Máy đắp lốp nên được lựa chọn dựa trên dòng vỏ lốp đầu vào theo chiều ngược, thay vì từ danh mục thiết bị theo chiều xuôi. Một nhà máy xử lý vỏ lốp xe tải đồng đều, được bảo dưỡng tốt có thể ưu tiên tính lặp lại và thời gian chu trình. Một nhà máy tiếp nhận vỏ lốp hỗn hợp với tuổi lốp, lịch sử sửa chữa và dạng hư hỏng khác nhau cần năng lực kiểm tra, khả năng sửa chữa và dung sai quy trình lớn hơn trước khi cần một máy thành hình hoặc hệ thống lưu hóa nhanh hơn.
Vì vậy, câu hỏi đầu tiên dành cho người đánh giá kỹ thuật rất đơn giản: tỷ lệ vỏ lốp đầu vào có thể thực tế đạt đến công đoạn tiếp theo là bao nhiêu? Công suất danh nghĩa của nhà máy có ít giá trị khi các trường hợp bị loại trong kiểm tra, hàng đợi sửa chữa hoặc sự chậm trễ trong lưu hóa làm gián đoạn dòng chảy. Cấu hình phù hợp là cấu hình tương ứng với tỷ lệ thu hồi vỏ lốp có thể sử dụng và sản lượng yêu cầu, mà không ép các vỏ lốp ở mức giới hạn đi qua một quy trình không thể kiểm soát rủi ro của chúng.
Bắt đầu từ hồ sơ tình trạng của nguồn cung vỏ lốp
Tình trạng vỏ lốp ảnh hưởng đến gần như mọi quyết định về thiết bị trong dây chuyền đắp lốp. Nó tác động đến yêu cầu kiểm tra, kiểm soát độ sâu mài, khối lượng công việc sửa chữa, độ chính xác khi thành hình, thông số lưu hóa và tiêu chí nghiệm thu cuối cùng. Việc coi tất cả vỏ lốp đầu vào là tương đương là nguyên nhân phổ biến dẫn đến ước tính sản lượng không chính xác.
Đối với các vỏ lốp tương đối đồng nhất, quy trình có thể được cấu hình dựa trên kích thước ổn định và khâu chuẩn bị có thể dự đoán. Nhu cầu chính là đo lường lặp lại, mài có kiểm soát, phủ cao su đệm chính xác và lưu hóa đáng tin cậy. Trong trường hợp này, tự động hóa có thể giảm biến động trong khâu xử lý và giúp duy trì nhịp độ sản xuất đều đặn.
Vỏ lốp có tình trạng hỗn hợp đặt ra yêu cầu khác. Sự khác biệt về độ mòn gai lốp, hư hỏng vai lốp, tình trạng hông lốp, hư hỏng khu vực tanh lốp, các lần sửa chữa trước đó và khuyết tật bên trong khiến việc sàng lọc đầu vào quan trọng hơn tốc độ ở công đoạn sau. Một máy đắp lốp năng suất cao không thể thu hồi giá trị từ những vỏ lốp lẽ ra phải bị loại bỏ hoặc chuyển sang một lộ trình sửa chữa khác. Trên thực tế, áp lực quá mức nhằm lấp đầy công suất máy có thể khiến sự không đồng nhất trở nên tốn kém hơn do làm tăng việc làm lại, phế phẩm và rủi ro khiếu nại.
Trước khi xác định thiết bị, hãy phân loại nguồn cung vỏ lốp thành các nhóm thực tế: có thể đắp lại ngay, có thể sửa chữa trong quy trình dự kiến và không phù hợp để đắp lại. Việc phân loại không cần phức tạp về mặt học thuật, nhưng phải phản ánh chính sách nghiệm thu của nhà máy và điều kiện vận hành của lốp thành phẩm. Ví dụ, vỏ lốp của đội xe hạng nặng có thể yêu cầu quy trình kiểm tra và lập hồ sơ nghiêm ngặt hơn so với các ứng dụng giá trị thấp hoặc tuổi thọ ngắn.
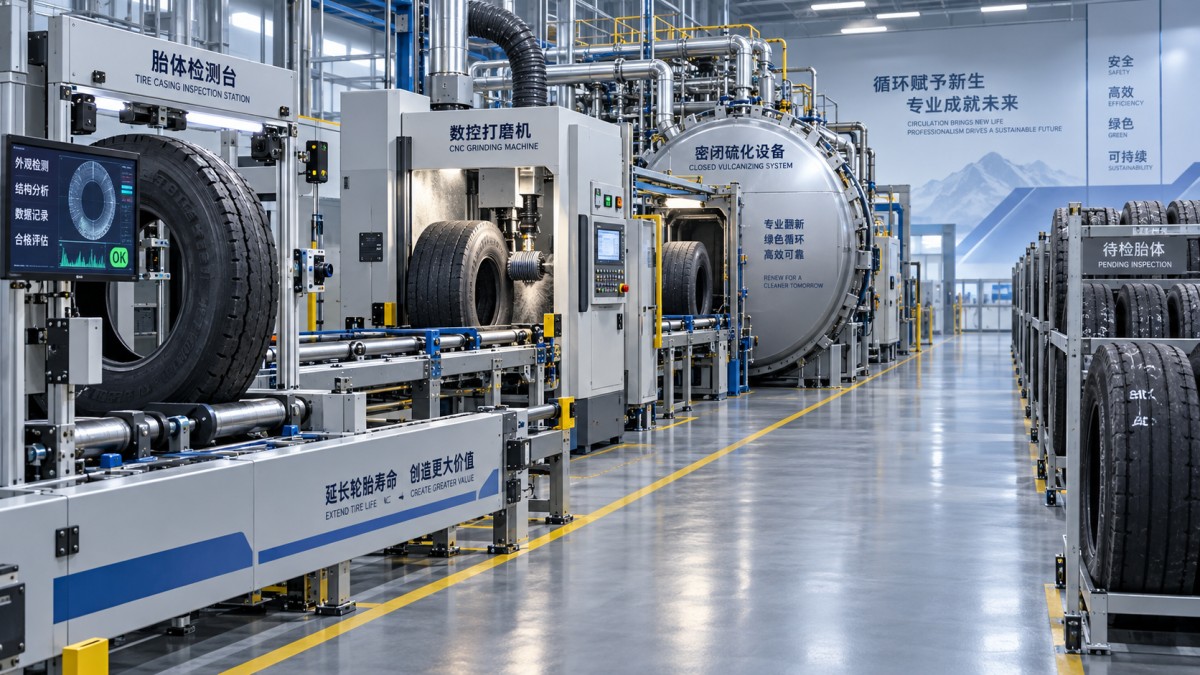
Năng lực kiểm tra và sửa chữa thường quyết định sản lượng thực tế của dây chuyền
Thiết bị đắp lốp thường được so sánh theo sản lượng công bố, nhưng công đoạn giới hạn có thể nằm ở nơi khác. Nếu kiểm tra shearography, kiểm tra trực quan, kiểm tra lỗ đinh hoặc kiểm tra bên trong tạo ra hàng đợi, việc bổ sung máy mài nhanh hơn sẽ không làm tăng sản lượng thành phẩm. Điều tương tự cũng đúng khi các trạm sửa chữa không theo kịp số lượng khuyết tật phát hiện trong quá trình kiểm tra.
Người đánh giá nên lập bản đồ quy trình theo chuỗi thay vì lựa chọn từng máy một cách độc lập:
- phân loại và nhận dạng vỏ lốp đầu vào;
- kiểm tra bên ngoài và bên trong;
- chuẩn bị sửa chữa và lưu hóa phần sửa chữa khi cần;
- mài và chuẩn bị bề mặt;
- thành hình hoặc áp gai lốp;
- lắp túi lưu hóa hoặc chuẩn bị lưu hóa khác;
- lưu hóa, làm nguội, kiểm tra cuối cùng và xuất xưởng.
Mỗi công đoạn cần có tỷ lệ đạt dự kiến và thời gian xử lý được xác định. Chỉ số công suất liên quan là số lượng lốp thành phẩm đạt yêu cầu trên mỗi ca, không phải số lượng vỏ lốp tối đa mà một máy có thể xử lý trong một giờ. Một dây chuyền được thiết kế cho đầu vào hỗn hợp có thể chủ động bố trí nhiều vị trí kiểm tra và sửa chữa hơn so với dây chuyền xử lý vỏ lốp đội xe cao cấp. Đó không phải là sự kém hiệu quả; đó là biện pháp bảo vệ trước dòng đầu vào không ổn định.
Tự động hóa cũng cần được đánh giá theo mức độ phù hợp với quy trình. Nạp liệu, đo lường và xử lý vật liệu tự động có thể mang lại giá trị khi kích thước lốp và quy trình vận hành ổn định. Khi kích thước vỏ lốp và yêu cầu sửa chữa khác biệt lớn, thiết bị vẫn phải cho phép kỹ thuật viên can thiệp mà không tạo ra các biện pháp xử lý không an toàn hoặc thời gian thiết lập lại kéo dài. Hãy hỏi cách thay đổi công thức, cách kiểm soát quyền truy cập thông số và cách hệ thống ghi nhận các ngoại lệ. Những chi tiết này quan trọng hơn một tuyên bố chung chung về vận hành “thông minh”.
Phù hợp lựa chọn lưu hóa và thành hình với sản lượng, không phải tham vọng
Sản lượng nên quyết định mức độ tích hợp và dự phòng của dây chuyền. Một cơ sở quy mô nhỏ có thể hưởng lợi nhiều hơn từ các trạm bền bỉ, linh hoạt thay vì một dây chuyền tự động liên kết chặt chẽ nhưng không được khai thác hết công suất. Ngược lại, một chương trình sản xuất có sản lượng cao duy trì ổn định cần dòng vật liệu có thể dự đoán, công suất lưu hóa được kiểm soát và đủ khả năng bảo trì để ngăn một lần dừng máy làm ngừng toàn bộ nhà máy.
Một cách hữu ích để đánh giá sản lượng là tách nhu cầu trung bình khỏi nhu cầu cao điểm. Nếu sản lượng hằng ngày không đồng đều do vỏ lốp đến theo lô hoặc lịch giao hàng cho khách hàng biến động, dây chuyền cần không gian bán thành phẩm và vùng đệm quy trình hợp lý. Việc tăng quy mô mọi máy theo mức cao điểm hiếm khi là đáp án tốt nhất. Điều đó có thể làm giam giữ vốn, tăng mức sử dụng năng lượng khi nhàn rỗi và khuyến khích các quyết định sản xuất ưu tiên mức sử dụng máy hơn chất lượng vỏ lốp.
Công suất lưu hóa cần được xem xét đặc biệt kỹ lưỡng vì nó có thể trở thành một ràng buộc tiềm ẩn. Người đánh giá nên so sánh số lượng lốp có thể được chuẩn bị để lưu hóa trong một ca với chu trình lưu hóa thực tế, thời gian làm nguội, mô hình nạp liệu và khả năng sẵn có của thiết bị lưu hóa. Tính toán chính xác phải bao gồm chuyển đổi, vệ sinh định kỳ, bảo trì và thời gian chờ kiểm soát chất lượng. Một hệ thống lưu hóa có vẻ đáp ứng đủ trên cơ sở lý thuyết theo giờ có thể bị thiếu công suất khi các điều kiện vận hành thông thường này được tính đến.
Không để việc xử lý vỏ lốp bị loại trở thành vấn đề bị xem nhẹ
Mọi hoạt động đắp lốp đều cần một lộ trình xác định cho các vỏ lốp không đạt kiểm tra hoặc không kinh tế để sửa chữa. Việc tích tụ lốp bị loại bên cạnh dây chuyền sản xuất làm tiêu tốn không gian, gây ra vấn đề trong xử lý và che khuất tỷ lệ loại bỏ thực tế. Lộ trình xử lý cần được xem xét khi đánh giá toàn bộ bố trí mặt bằng, đặc biệt tại các nơi xử lý vỏ lốp xe tải lớn hoặc lốp radial.
Khi một cơ sở cũng xử lý phế liệu công nghiệp, mộtmáy nghiền lốp đã qua sử dụng có thể phù hợp với dòng vỏ lốp bị loại thay vì chính quy trình đắp lốp. Thiết bị thuộc nhóm này được thiết kế để nghiền lốp radial phế thải nguyên chiếc có dây thép thành các mảnh cao su nhỏ hơn, vận hành ở tốc độ thấp, mô-men xoắn cao và có chức năng đảo chiều tự động khi quá tải. Vai trò của thiết bị này tách biệt với sản xuất lốp đắp, nhưng việc tích hợp một lộ trình loại bỏ có kiểm soát có thể giúp các quyết định phân loại vỏ lốp rõ ràng hơn và ngăn vỏ lốp không phù hợp tồn đọng trong quy trình sửa chữa.
Sự tách biệt đó cần được thể hiện rõ trong bố trí nhà máy và báo cáo sản xuất. Một vỏ lốp được chuyển sang thu hồi vật liệu không được tính là tổn thất đắp lốp nếu chưa ghi nhận lý do bị loại. Loại hư hỏng, kích thước lốp, nguồn gốc, chính sách về tuổi lốp và khả năng sửa chữa có thể cho biết vấn đề nằm ở chất lượng nguồn cung, tiêu chuẩn kiểm tra, bảo dưỡng đội xe hay năng lực quy trình.
Đánh giá máy như một quy trình được kiểm soát, không phải một tài sản độc lập
Khi so sánh các nhà cung cấp, người đánh giá kỹ thuật nên nhìn xa hơn các kích thước máy chính và công suất động cơ. Hãy hỏi yếu tố nào kiểm soát độ sâu mài, máy xử lý các biên dạng vỏ lốp khác nhau như thế nào, yếu tố nào ngăn việc chọn sai công thức và cách người vận hành xác minh thao tác sửa chữa hoặc thành hình đã được hoàn thành đúng. Khả năng tiếp cận để vệ sinh và bảo trì cũng quan trọng không kém. Một máy khó kiểm tra hoặc bảo dưỡng có thể nhanh chóng mất đi tính nhất quán mà thông số kỹ thuật ban đầu đã cam kết.
Khả năng truy xuất đặc biệt hữu ích khi chất lượng vỏ lốp thay đổi. Một hệ thống thực tế nên liên kết nhận dạng vỏ lốp với kết quả kiểm tra, trạng thái sửa chữa, cài đặt quy trình và quyết định xuất xưởng cuối cùng. Mức độ tích hợp số có thể khác nhau giữa các nhà máy, nhưng hồ sơ cần hỗ trợ câu trả lời rõ ràng khi một lốp bị chất vấn sau này: vỏ lốp nào đã được sử dụng, tình trạng của nó ra sao và nó đã đi qua dây chuyền như thế nào.
Lựa chọn dễ bảo vệ nhất thường là một lựa chọn cân bằng. Xây dựng đủ năng lực để kiểm tra và xử lý chất lượng vỏ lốp thực tế sẵn có, xác định quy mô lưu hóa và dòng vật liệu dựa trên sản lượng thành phẩm đáng tin cậy, đồng thời dành chỗ cho bảo trì và các ngoại lệ. Một máy nhanh hơn có thể hợp lý khi nguồn cung vỏ lốp được kiểm soát và sản lượng được duy trì. Khi chất lượng vỏ lốp không chắc chắn, sàng lọc có kỷ luật và kiểm soát quy trình linh hoạt thường mang lại giá trị lớn hơn công suất được quảng bá nổi bật.
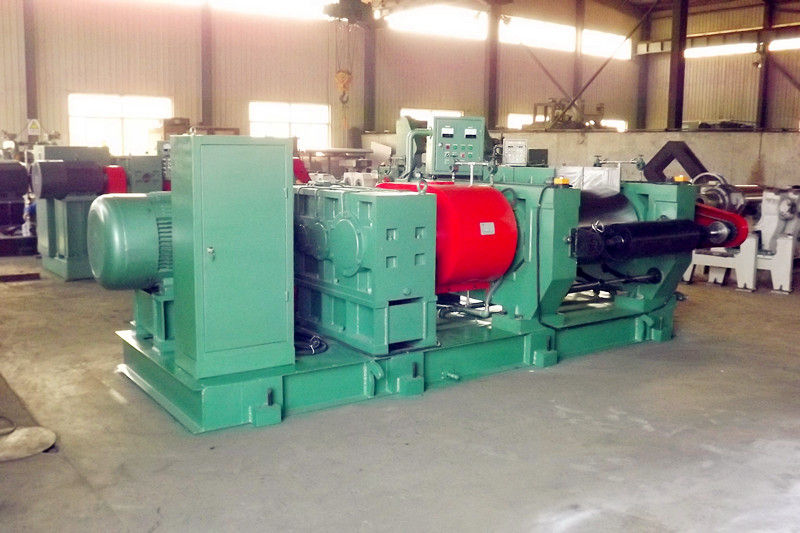
 Nhà máy tinh chế mởHãy khám phá Máy nghiền cao su kiểu mở của chúng tôi – một thiết bị nghiền cao su hiệu suất cao, được trang bị hệ thống điều chỉnh thủy lực và ứng dụng công nghệ Hàn Quốc. Sản phẩm này đặc biệt phù hợp cho quá trình nghiền và cán mỏng cao su tái chế, giúp giảm bớt cường độ lao động nhờ hệ thống tự động hóa tiên tiến.
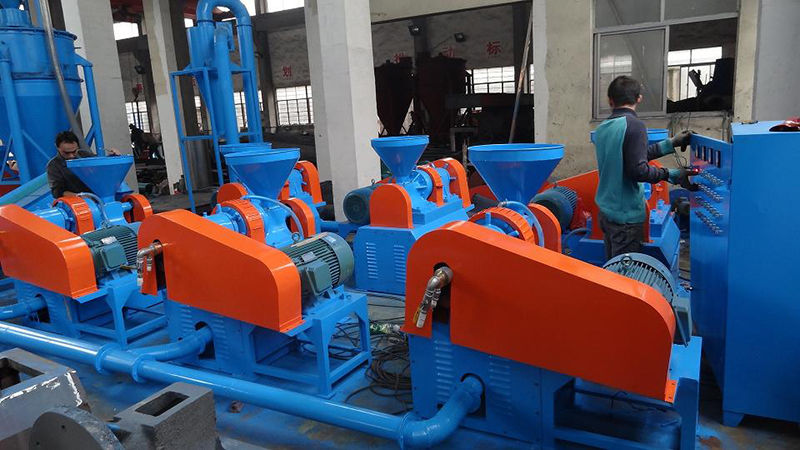
 Máy nghiền bột cao suHãy khám phá Máy nghiền bột cao su hiệu suất cao của chúng tôi, được thiết kế để nghiền cao su nhân tạo và cao su đã qua sử dụng với độ ồn thấp và hệ thống làm mát kép. Độ mịn có thể điều chỉnh (40-100 mesh) và hoạt động tiết kiệm năng lượng.
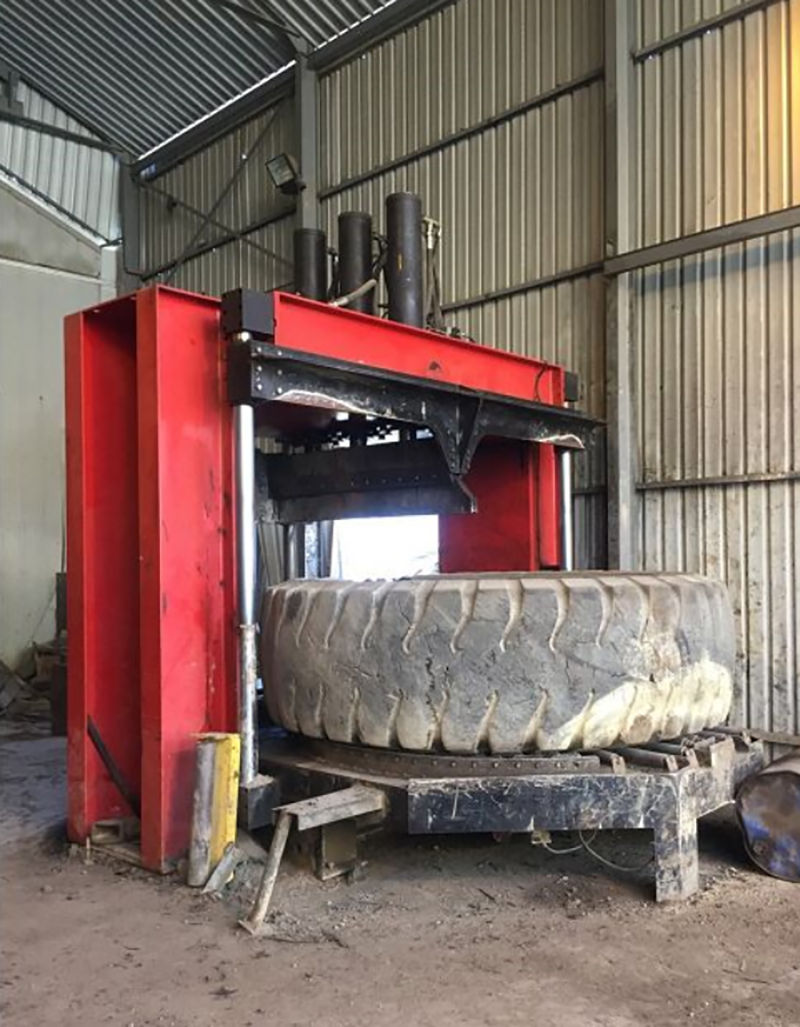
 Dao cắt lốpMáy cắt lốp công suất lớn TC-4000 được thiết kế chuyên dụng cho các loại lốp OTR và lốp khai thác mỏ cỡ lớn có đường kính lên đến 4000mm. Sản phẩm được trang bị động cơ Siemens và lực thủy lực 380 tấn, đảm bảo quá trình cắt sơ bộ hiệu quả.