









Envie-nos uma Mensagem
Seleção de uma Máquina de Recauchutagem de Pneus com Base na Condição e no Volume das Carcaças
Uma máquina de recauchutagem de pneus deve ser selecionada a partir do fluxo de carcaças, de trás para a frente, e não a partir do catálogo, de frente para trás. Uma fábrica que processa carcaças de camiões uniformes e bem conservadas pode priorizar a repetibilidade e o tempo de ciclo. Uma fábrica que recebe carcaças mistas, com idade, histórico de reparações e padrões de danos variáveis, necessita de maior capacidade de inspeção, capacidade de reparação e tolerância do processo antes de necessitar de um equipamento de construção ou sistema de cura mais rápido.
A primeira pergunta para um avaliador técnico é, portanto, simples: que proporção das carcaças recebidas pode, de forma realista, avançar para a etapa seguinte do processo? A capacidade nominal da fábrica tem pouco valor quando rejeições na inspeção, filas de reparação ou atrasos na cura interrompem o fluxo. A configuração correta é aquela que corresponde ao rendimento de carcaças utilizáveis e ao volume de produção necessário, sem forçar carcaças marginais através de um processo que não consegue controlar o respetivo risco.
Comece pelo perfil de condição do fornecimento de carcaças
A condição da carcaça afeta quase todas as decisões relativas aos equipamentos numa linha de recauchutagem. Influencia os requisitos de inspeção, o controlo da profundidade de raspagem, a carga de trabalho de reparação, a precisão da construção, os parâmetros de cura e os critérios de aceitação final. Tratar todas as carcaças recebidas como equivalentes é uma fonte comum de estimativas inadequadas de produtividade.
Para carcaças relativamente consistentes, o processo pode ser configurado com base em dimensões estáveis e preparação previsível. A principal necessidade é medição repetível, raspagem controlada, aplicação precisa de borracha de ligação e cura fiável. Neste caso, a automação pode reduzir as variações de manuseamento e ajudar a manter um ritmo de produção regular.
Carcaças de condições mistas criam requisitos diferentes. Variações no desgaste do piso, danos nos ombros, condição da parede lateral, danos na área do talão, reparações anteriores e defeitos internos tornam a triagem a montante mais importante do que a velocidade a jusante. Uma máquina de recauchutagem de pneus de elevada produção não consegue recuperar valor de carcaças que deveriam ter sido rejeitadas ou encaminhadas para uma via de reparação diferente. De facto, uma pressão excessiva para preencher a capacidade da máquina pode tornar a inconsistência mais dispendiosa, ao aumentar o retrabalho, a sucata e a exposição a reclamações.
Antes de especificar a maquinaria, classifique o fornecimento de carcaças em grupos práticos: prontamente recauchutáveis, reparáveis dentro do processo previsto e inadequadas para recauchutagem. A classificação não precisa de ser academicamente complexa, mas deve refletir a política de aceitação da fábrica e as condições de serviço do pneu acabado. As carcaças de frotas pesadas, por exemplo, podem justificar um processo de inspeção e documentação mais rigoroso do que aplicações de baixo valor ou curta vida útil.
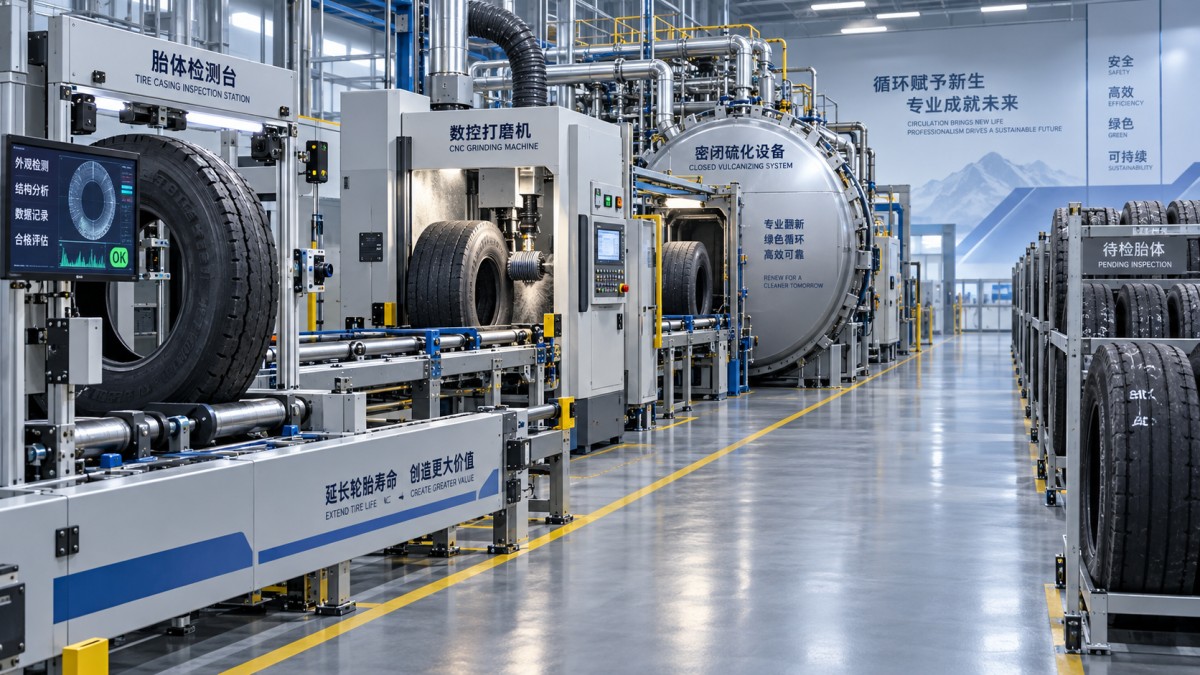
A capacidade de inspeção e reparação define frequentemente a produção real da linha
Os equipamentos de recauchutagem são frequentemente comparados pela sua produção publicada, mas a operação limitante pode estar noutro ponto. Se a shearografia, a inspeção visual, a verificação de furos de pregos ou o exame interno criam uma fila, adicionar uma máquina de raspagem mais rápida não aumentará a produção final. O mesmo acontece quando as estações de reparação não conseguem acompanhar os defeitos identificados durante a inspeção.
Os avaliadores devem mapear o processo como uma sequência, em vez de selecionar cada máquina de forma independente:
- triagem e identificação das carcaças recebidas;
- inspeção externa e interna;
- preparação de reparação e cura da reparação, quando necessário;
- raspagem e preparação da superfície;
- construção ou aplicação do piso;
- colocação de envelope ou outra preparação para cura;
- cura, arrefecimento, inspeção final e liberação.
Cada etapa deve ter uma taxa de aprovação esperada e um tempo de processamento definidos. O indicador de capacidade relevante é o número de pneus acabados aceitáveis por turno, e não o número máximo de carcaças que uma máquina consegue processar numa hora. Uma linha concebida para entradas mistas pode, intencionalmente, ter mais postos de inspeção e reparação do que uma linha que processa carcaças premium de frotas. Isto não é ineficiência; é proteção contra um fluxo de entrada instável.
A automação também deve ser avaliada quanto à adequação ao processo. O carregamento automatizado, a medição e o manuseamento de materiais podem ser valiosos quando os tamanhos dos pneus e as rotinas operacionais são estáveis. Quando as dimensões das carcaças e os requisitos de reparação variam amplamente, o equipamento deve ainda permitir a intervenção dos técnicos sem criar soluções alternativas inseguras ou longos tempos de reajuste. Pergunte como as receitas são alteradas, como o acesso aos parâmetros é controlado e como o sistema regista exceções. Estes detalhes são mais importantes do que uma afirmação genérica de operação “inteligente”.
Ajuste as escolhas de cura e construção ao volume, não à ambição
O volume de produção deve determinar o nível de integração e redundância da linha. Uma operação menor pode beneficiar mais de estações robustas e flexíveis do que de uma linha automatizada e estreitamente acoplada que permanece subutilizada. Por outro lado, um programa sustentado de maior volume necessita de fluxo de materiais previsível, capacidade de cura controlada e cobertura de manutenção suficiente para impedir que uma única paragem interrompa toda a fábrica.
Uma forma útil de avaliar o volume é separar a procura média da procura de pico. Se o volume diário for irregular porque as carcaças chegam em lotes ou os calendários de entrega dos clientes flutuam, uma linha necessita de espaço adequado para produtos em processo e de buffers de processo. Sobredimensionar todas as máquinas para o pico raramente é a melhor resposta. Pode imobilizar capital, aumentar o consumo de energia em vazio e incentivar decisões de produção que priorizam a utilização das máquinas em detrimento da qualidade das carcaças.
A capacidade de cura merece uma análise particular porque pode tornar-se uma restrição oculta. O avaliador deve comparar o número de pneus que podem ser preparados para cura durante um turno com o ciclo de cura real, o tempo de arrefecimento, o padrão de carregamento e a disponibilidade do equipamento de cura. O cálculo correto inclui mudanças de configuração, limpeza de rotina, manutenção e retenções de qualidade. Um sistema de cura que parece adequado numa base teórica horária pode estar subdimensionado quando estas condições operacionais normais são incluídas.
Não permita que o manuseamento de carcaças rejeitadas se torne uma consideração posterior
Cada operação de recauchutagem necessita de uma rota definida para carcaças que não passam na inspeção ou cuja reparação não é economicamente viável. A acumulação de pneus rejeitados junto à linha de produção consome espaço, cria problemas de manuseamento e obscurece a taxa real de rejeição. A rota de eliminação deve ser considerada ao avaliar a disposição completa da instalação, especialmente quando são processadas carcaças grandes de camiões ou radiais.
Quando uma instalação também processa sucata industrial, umtriturador de pneus usados e de segunda mão pode ser relevante para o fluxo de carcaças rejeitadas, em vez de para o próprio processo de recauchutagem. Os equipamentos desta categoria são concebidos para reduzir pneus radiais inteiros de resíduos com arame de aço em fragmentos de borracha menores, com operação de baixa velocidade e elevado binário e funções de reversão automática para eventos de sobrecarga. A sua função é separada da produção de recauchutados, mas a integração de uma rota de rejeição controlada pode tornar mais claras as decisões de triagem de carcaças e impedir que carcaças inadequadas permaneçam no fluxo de trabalho de reparação.
Essa separação deve permanecer explícita na disposição da fábrica e nos relatórios de produção. Uma carcaça enviada para recuperação de materiais não deve ser contabilizada como uma perda de recauchutagem sem registar o motivo da rejeição. O tipo de dano, o tamanho do pneu, a origem, a política de idade e a reparabilidade podem revelar se o problema reside na qualidade do fornecimento, nas normas de inspeção, na manutenção da frota ou na capacidade do processo.
Avalie a máquina como um processo controlado, não como um ativo autónomo
Ao comparar fornecedores, os avaliadores técnicos devem olhar para além das principais dimensões da máquina e das potências dos motores. Pergunte o que controla a profundidade de raspagem, como a máquina processa diferentes perfis de carcaça, o que impede a seleção incorreta de receitas e como os operadores podem verificar que uma operação de reparação ou construção foi concluída corretamente. O acesso para limpeza e manutenção é igualmente importante. Uma máquina difícil de inspecionar ou manter pode rapidamente perder a consistência prometida pela sua especificação original.
A rastreabilidade é particularmente útil quando a qualidade das carcaças varia. Um sistema prático deve associar a identidade da carcaça ao resultado da sua inspeção, ao estado da reparação, às definições do processo e à decisão de liberação final. O nível de integração digital pode variar consoante a fábrica, mas os registos devem permitir uma resposta clara quando um pneu é posteriormente questionado: que carcaça foi utilizada, em que condição se encontrava e como percorreu a linha.
A seleção mais defensável é geralmente uma seleção equilibrada. Desenvolva capacidade suficiente para inspecionar e processar a qualidade das carcaças efetivamente disponível, dimensione a cura e o fluxo de materiais em torno de uma produção final fiável e deixe margem para manutenção e exceções. Uma máquina mais rápida pode justificar-se quando o fornecimento de carcaças é controlado e o volume é sustentado. Quando a qualidade das carcaças é incerta, uma triagem disciplinada e um controlo flexível do processo geralmente proporcionam mais valor do que a capacidade anunciada.
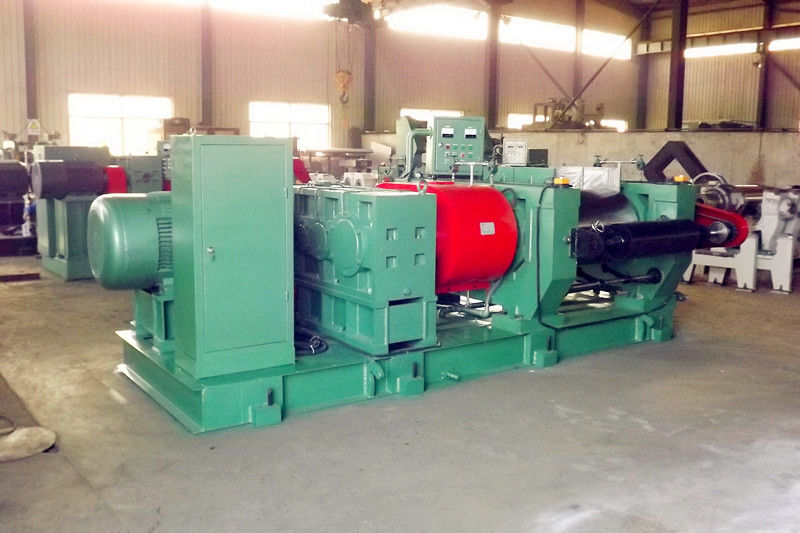
 Moinho de refinação abertoDescubra a nossa Máquina de Refinagem Aberta, uma máquina de refinagem de borracha de alto desempenho com ajuste hidráulico e tecnologia coreana. Ideal para a refinagem e laminação de borracha regenerada, reduzindo a intensidade de mão-de-obra graças à sua automação avançada.
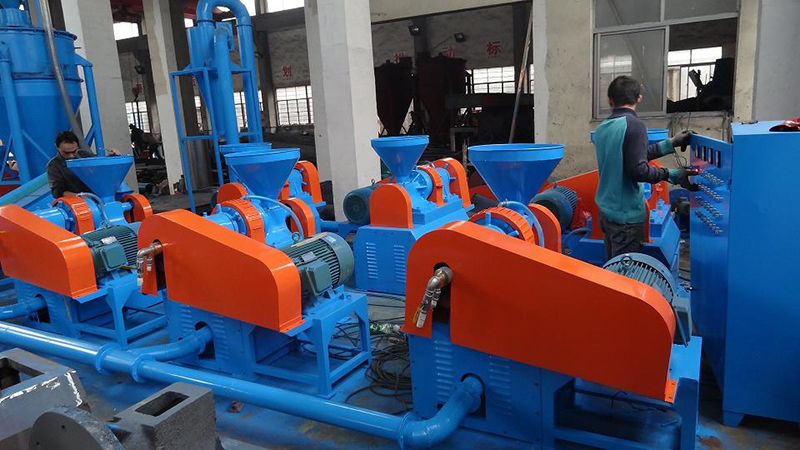
 Moedor para pó de borrachaDescubra o nosso triturador de borracha em pó de alta eficiência, concebido para triturar borracha sintética e usada, com baixo nível de ruído e sistemas de refrigeração duplos. Granulometria ajustável (40-100 mesh) e funcionamento com poupança de energia.
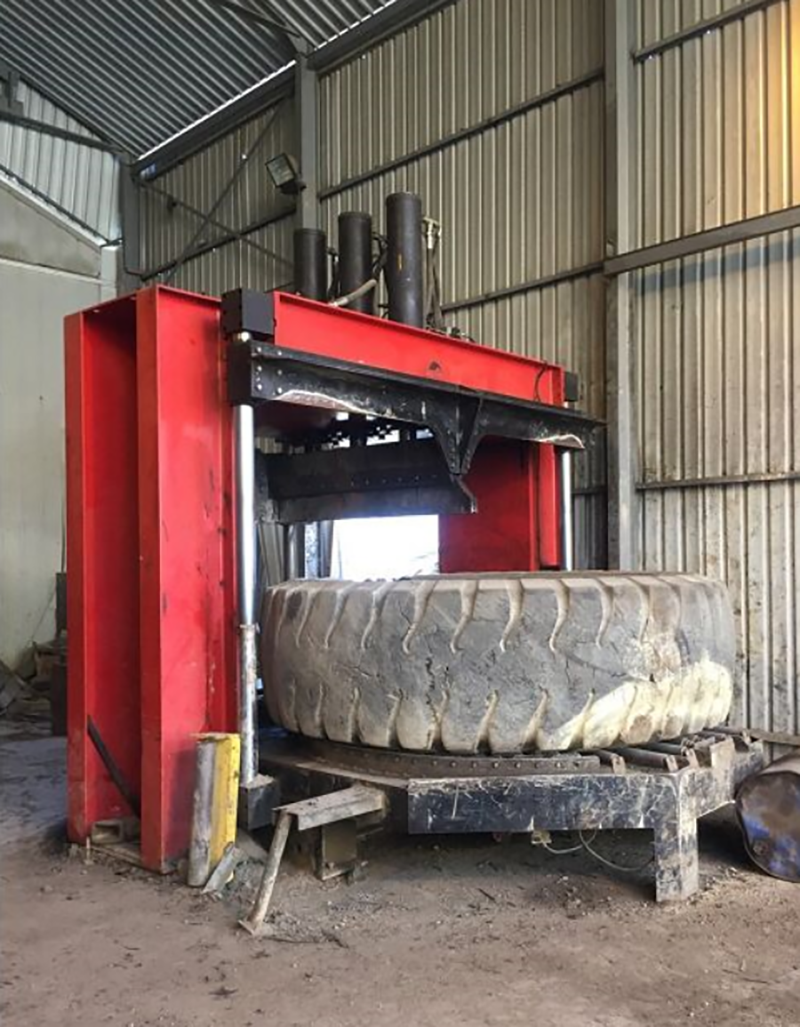
 Cortador de pneusCortador de pneus para serviços pesados TC-4000, especialmente concebido para pneus gigantes OTR e de mineração com até 4000 mm. Inclui um motor Siemens e uma força hidráulica de 380 T para uma pré-trituração eficiente.