









Wyślij nam wiadomość
Wybór maszyny do bieżnikowania opon na podstawie stanu i ilości karkasów
Maszynę do bieżnikowania opon należy dobierać, zaczynając od strumienia karkasów, a nie od katalogu. Zakład obsługujący jednorodne, dobrze utrzymane karkasy opon ciężarowych może priorytetowo traktować powtarzalność i czas cyklu. Zakład przyjmujący mieszane karkasy o różnym wieku, historii napraw i wzorcach uszkodzeń potrzebuje większych możliwości kontroli, napraw oraz tolerancji procesu, zanim będzie potrzebował szybszej budowarki lub systemu wulkanizacji.
Pierwsze pytanie dla oceniającego pod względem technicznym jest zatem proste: jaki odsetek przyjmowanych karkasów może realnie przejść do kolejnego etapu procesu? Nominalna wydajność zakładu ma niewielką wartość, gdy odrzuty podczas kontroli, kolejki do napraw lub opóźnienia wulkanizacji przerywają przepływ. Właściwa konfiguracja to taka, która odpowiada uzyskowi nadających się do użycia karkasów i wymaganej wielkości produkcji, bez przepychania granicznych karkasów przez proces, który nie jest w stanie kontrolować związanego z nimi ryzyka.
Zacznij od profilu stanu dostaw karkasów
Stan karkasów wpływa na niemal każdą decyzję dotyczącą wyposażenia linii bieżnikowania. Wpływa na wymagania kontroli, kontrolę głębokości szorstkowania, nakład pracy naprawczej, dokładność budowania, parametry wulkanizacji i końcowe kryteria akceptacji. Traktowanie wszystkich przyjmowanych karkasów jako równoważnych jest częstą przyczyną błędnych szacunków przepustowości.
W przypadku stosunkowo jednolitych karkasów proces można skonfigurować wokół stabilnych wymiarów i przewidywalnego przygotowania. Główne potrzeby to powtarzalny pomiar, kontrolowane szorstkowanie, precyzyjne nakładanie gumy łączącej i niezawodna wulkanizacja. W takim przypadku automatyzacja może ograniczyć zmienność obsługi i pomóc utrzymać regularny rytm produkcji.
Karkasy o mieszanym stanie stawiają inne wymagania. Różnice w zużyciu bieżnika, uszkodzeniach barków, stanie ścian bocznych, uszkodzeniach obszaru stopki, wcześniejszych naprawach i wadach wewnętrznych sprawiają, że selekcja na wcześniejszych etapach jest ważniejsza niż szybkość na etapach końcowych. Wysokowydajna maszyna do bieżnikowania opon nie odzyska wartości z karkasów, które powinny zostać odrzucone lub skierowane na inną ścieżkę naprawy. W rzeczywistości nadmierna presja na wykorzystanie wydajności maszyny może zwiększyć koszt niespójności poprzez wzrost liczby poprawek, odpadów i ryzyka reklamacji.
Przed określeniem specyfikacji maszyn należy podzielić dostawy karkasów na praktyczne grupy: łatwo nadające się do bieżnikowania, możliwe do naprawy w ramach planowanego procesu oraz nienadające się do bieżnikowania. Klasyfikacja nie musi być skomplikowana akademicko, ale musi odzwierciedlać politykę akceptacji zakładu i warunki eksploatacji gotowej opony. Karkasy pojazdów flotowych do zastosowań ciężkich mogą na przykład uzasadniać bardziej rygorystyczny proces kontroli i dokumentacji niż zastosowania o niskiej wartości lub krótkim okresie użytkowania.
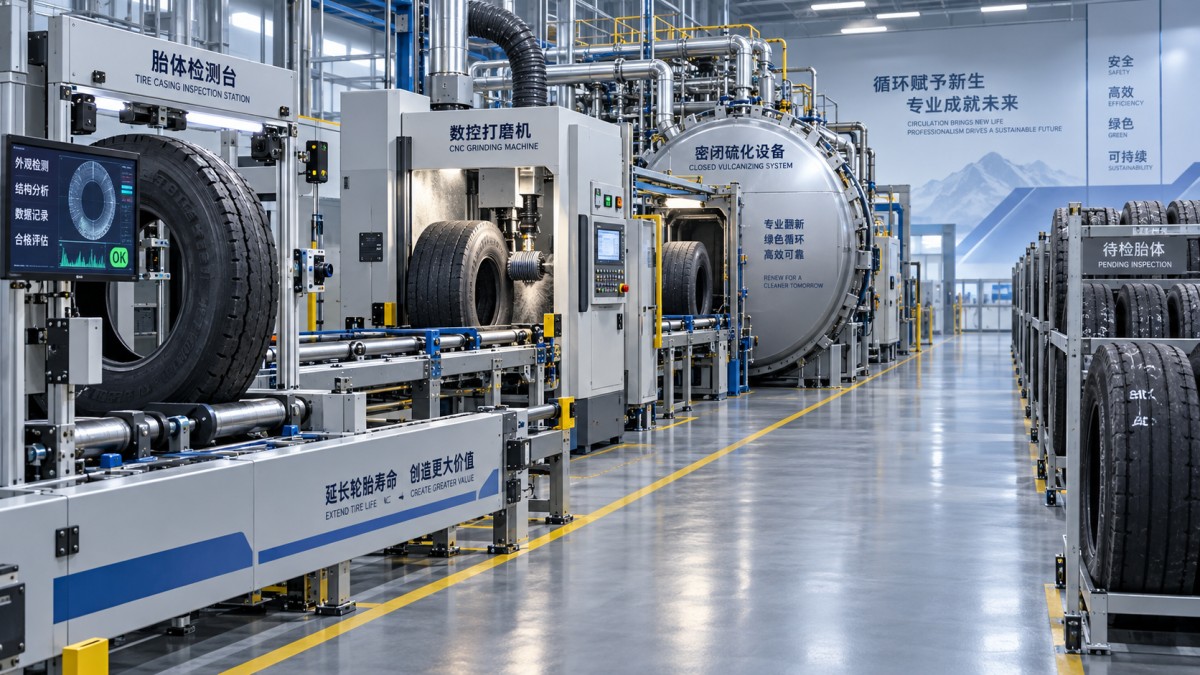
Wydajność kontroli i napraw często określa rzeczywistą wydajność linii
Urządzenia do bieżnikowania są często porównywane według deklarowanej wydajności, lecz operacja ograniczająca może znajdować się gdzie indziej. Jeśli shearografia, kontrola wizualna, sprawdzanie otworów po gwoździach lub badanie wewnętrzne tworzą kolejkę, dodanie szybszej szorstkownicy nie zwiększy produkcji wyrobów gotowych. To samo dotyczy sytuacji, gdy stanowiska naprawcze nie nadążają za wadami wykrytymi podczas kontroli.
Osoby oceniające powinny mapować proces jako sekwencję, zamiast wybierać każdą maszynę niezależnie:
- sortowanie i identyfikacja przyjmowanych karkasów;
- kontrola zewnętrzna i wewnętrzna;
- przygotowanie napraw oraz wulkanizacja napraw, gdy jest wymagana;
- szorstkowanie i przygotowanie powierzchni;
- budowanie lub nakładanie bieżnika;
- zakładanie osłony lub inne przygotowanie do wulkanizacji;
- wulkanizacja, chłodzenie, kontrola końcowa i zwolnienie produktu.
Każdy etap powinien mieć określony oczekiwany wskaźnik akceptacji i czas przetwarzania. Istotną wartością wydajności jest liczba akceptowalnych gotowych opon na zmianę, a nie maksymalna liczba karkasów, których jedna maszyna może dotknąć w ciągu godziny. Linia zaprojektowana dla mieszanych materiałów wejściowych może celowo mieć więcej stanowisk kontroli i napraw niż linia obsługująca wysokiej jakości karkasy flotowe. Nie jest to nieefektywność; jest to zabezpieczenie przed niestabilnym strumieniem wejściowym.
Automatyzację również należy oceniać pod kątem dopasowania do procesu. Zautomatyzowane załadunki, pomiary i transport materiałów mogą być wartościowe tam, gdzie rozmiary opon i procedury operacyjne są stabilne. Tam, gdzie wymiary karkasów i wymagania naprawcze są bardzo zróżnicowane, wyposażenie musi nadal umożliwiać technikom interwencję bez tworzenia niebezpiecznych obejść lub długich czasów przezbrojenia. Należy zapytać, jak zmienia się receptury, jak kontrolowany jest dostęp do parametrów i jak system rejestruje wyjątki. Te szczegóły są ważniejsze niż ogólne twierdzenie o „inteligentnej” obsłudze.
Dopasuj wybór wulkanizacji i budowania do wolumenu, a nie do ambicji
Wielkość produkcji powinna określać poziom integracji linii i redundancji. Mniejszy zakład może zyskać więcej dzięki solidnym, elastycznym stanowiskom niż dzięki ściśle sprzężonej zautomatyzowanej linii, która pozostaje niewykorzystana. Z kolei program o stale większej skali wymaga przewidywalnego przepływu materiałów, kontrolowanej wydajności wulkanizacji i wystarczającego zakresu utrzymania ruchu, aby jedno zatrzymanie nie wstrzymało całego zakładu.
Przydatnym sposobem oceny wolumenu jest oddzielenie średniego popytu od popytu szczytowego. Jeśli dzienny wolumen jest nierównomierny, ponieważ karkasy przybywają partiami lub harmonogramy zwolnień klientów ulegają wahaniom, linia potrzebuje odpowiedniej przestrzeni dla produkcji w toku i buforów procesowych. Przewymiarowanie każdej maszyny pod kątem szczytu rzadko jest najlepszym rozwiązaniem. Może wiązać kapitał, zwiększać zużycie energii podczas postoju oraz zachęcać do decyzji produkcyjnych, które przedkładają wykorzystanie maszyny nad jakość karkasów.
Wydajność wulkanizacji zasługuje na szczególną analizę, ponieważ może stać się ukrytym ograniczeniem. Oceniający powinien porównać liczbę opon, które można przygotować do wulkanizacji podczas zmiany, z rzeczywistym cyklem wulkanizacji, czasem chłodzenia, schematem załadunku i dostępnością komór. Prawidłowe obliczenie obejmuje przezbrojenia, rutynowe czyszczenie, konserwację i wstrzymania jakościowe. System wulkanizacji, który wydaje się wystarczający w teoretycznym ujęciu godzinowym, może być niedowymiarowany po uwzględnieniu tych normalnych warunków pracy.
Nie pozwól, aby postępowanie z odrzuconymi karkasami stało się sprawą drugorzędną
Każda operacja bieżnikowania potrzebuje określonej ścieżki dla karkasów, które nie przejdą kontroli lub których naprawa jest nieopłacalna. Gromadzenie odrzuconych opon obok linii produkcyjnej zajmuje przestrzeń, stwarza problemy z obsługą i zaciemnia rzeczywisty wskaźnik odrzutów. Drogę zagospodarowania należy uwzględnić przy ocenie kompletnego układu zakładu, zwłaszcza gdy przetwarzane są duże karkasy ciężarowe lub radialne.
Jeżeli obiekt obsługuje również odpady przemysłowe, używana rozdrabniarka opon z drugiej ręki może być istotna dla strumienia odrzuconych karkasów, a nie dla samego procesu bieżnikowania. Urządzenia z tej kategorii są przeznaczone do rozdrabniania całych odpadowych opon radialnych ze stalowym kordem na mniejsze zrębki gumowe, przy pracy z niską prędkością i wysokim momentem obrotowym oraz z funkcjami automatycznego rewersu w przypadku przeciążenia. Ich rola jest odrębna od produkcji bieżnikowanych opon, lecz zintegrowanie kontrolowanej ścieżki odrzutów może ułatwić decyzje dotyczące sortowania karkasów i zapobiec pozostawaniu nieodpowiednich karkasów w procesie naprawczym.
To rozdzielenie powinno pozostać wyraźne w układzie zakładu i raportowaniu produkcyjnym. Karkas skierowany do odzysku materiałowego nie może być liczony jako strata w bieżnikowaniu bez odnotowania przyczyny odrzucenia. Rodzaj uszkodzenia, rozmiar opony, źródło, polityka dotycząca wieku i możliwość naprawy mogą wskazać, czy problem leży w jakości dostaw, standardach kontroli, utrzymaniu floty czy zdolności procesu.
Oceniaj maszynę jako kontrolowany proces, a nie samodzielny zasób
Porównując dostawców, oceniający techniczni powinni patrzeć dalej niż na główne wymiary maszyn i wartości znamionowe silników. Należy zapytać, co kontroluje głębokość szorstkowania, jak maszyna obsługuje różne profile karkasów, co zapobiega wyborowi niewłaściwej receptury oraz jak operatorzy mogą zweryfikować, że operacja naprawy lub budowania została wykonana prawidłowo. Równie ważny jest dostęp do czyszczenia i konserwacji. Maszyna trudna do kontroli lub serwisowania może szybko utracić spójność obiecywaną przez jej pierwotną specyfikację.
Identyfikowalność jest szczególnie użyteczna, gdy jakość karkasów jest zmienna. Praktyczny system powinien łączyć tożsamość karkasu z wynikiem jego kontroli, statusem naprawy, ustawieniami procesu i końcową decyzją o zwolnieniu. Poziom integracji cyfrowej może różnić się w zależności od zakładu, lecz zapisy muszą umożliwiać jasną odpowiedź, gdy opona zostanie później zakwestionowana: który karkas został użyty, w jakim był stanie i jak przeszedł przez linię.
Najbardziej uzasadniony wybór jest zazwyczaj zrównoważony. Należy zapewnić wystarczające możliwości kontroli i przetwarzania jakości karkasów faktycznie dostępnych, dobrać wydajność wulkanizacji i przepływ materiałów do niezawodnej produkcji wyrobów gotowych oraz pozostawić miejsce na konserwację i wyjątki. Szybsza maszyna może być uzasadniona, gdy dostawy karkasów są kontrolowane, a wolumen utrzymuje się na stałym poziomie. Gdy jakość karkasów jest niepewna, zdyscyplinowana selekcja i elastyczne sterowanie procesem zwykle przynoszą większą wartość niż deklarowana wydajność.
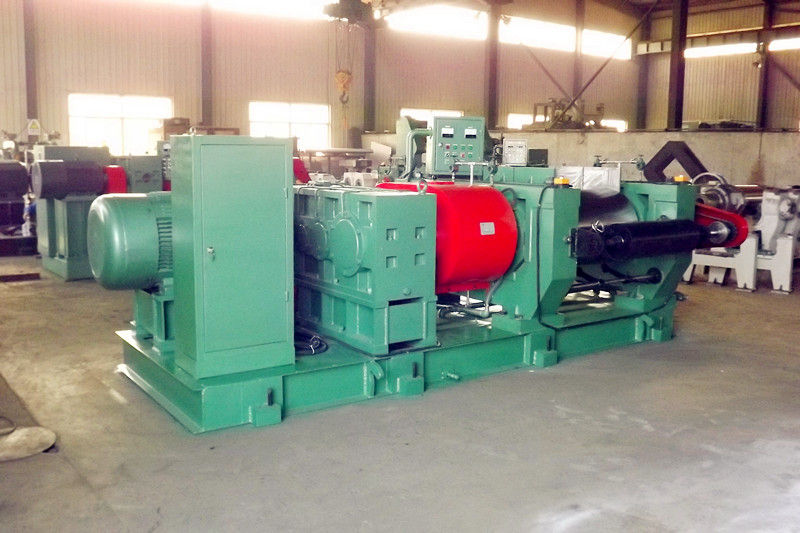
 Otwarta rafineriaZapraszamy do zapoznania się z naszą maszyną do rafinacji typu Open Refining Mill – wysokowydajnym urządzeniem do rafinacji gumy, wyposażonym w regulację hydrauliczną i wykorzystującym koreańską technologię. Idealnie nadaje się do rafinacji i rozwałkowywania gumy regenerowanej, a dzięki zaawansowanej automatyzacji pozwala zmniejszyć nakład pracy.
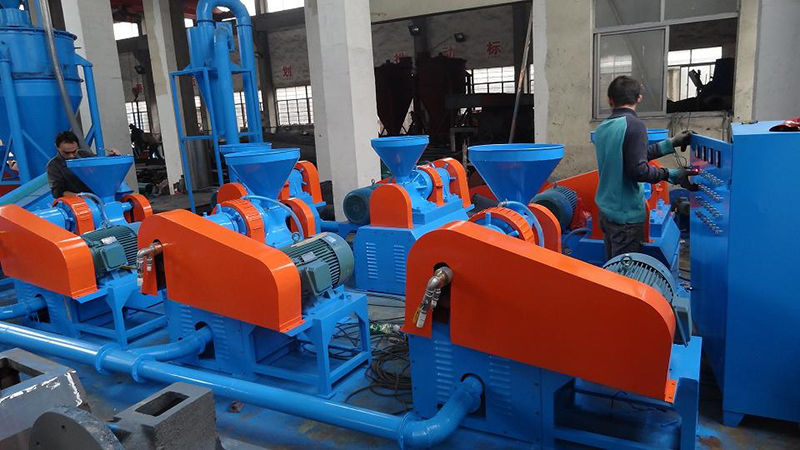
 Młynek do rozdrabniania proszku gumowegoZapraszamy do zapoznania się z naszą wysokowydajną kruszarką do gumy w proszku, przeznaczoną do mielenia gumy syntetycznej i zużytej, charakteryzującą się niskim poziomem hałasu oraz podwójnym układem chłodzenia. Urządzenie oferuje regulowaną wielkość uziarnienia (40–100 mesh) oraz energooszczędną pracę.
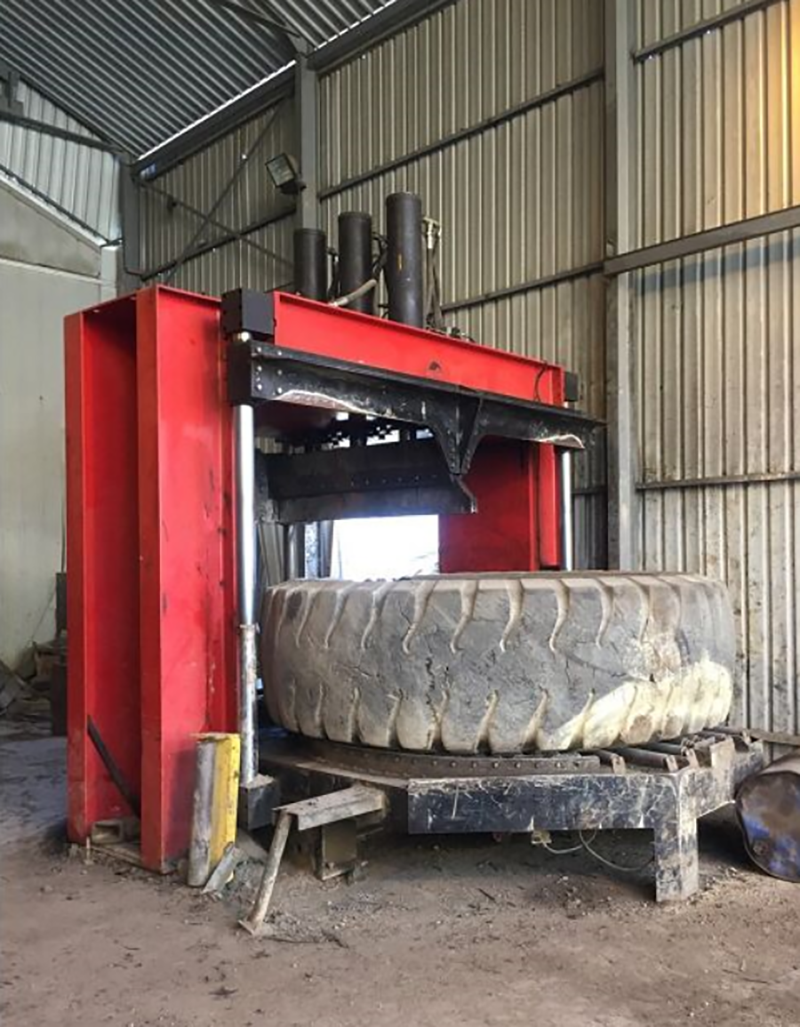
 Nóż do oponTC-4000 – wytrzymała przecinarka do opon, zaprojektowana specjalnie z myślą o ogromnych oponach terenowych i górniczych o średnicy do 4000 mm. Wyposażona w silnik firmy Siemens i siłę hydrauliczną 380 ton, zapewniającą wydajne wstępne rozdrabnianie.