









Отправить нам сообщение
Выбор оборудования для восстановления шин с учетом состояния и объема каркасов
Оборудование для восстановления шин следует выбирать, исходя из потока каркасов, а не из каталога. Предприятие, работающее с однородными, хорошо обслуживаемыми каркасами грузовых шин, может отдавать приоритет повторяемости и длительности цикла. Предприятию, принимающему смешанные каркасы с разным сроком эксплуатации, историей ремонтов и характером повреждений, прежде чем потребуется более производительное оборудование для наложения протектора или вулканизационная система, необходимы более широкие возможности контроля, ремонта и допуска по процессу.
Поэтому первый вопрос технического оценщика прост: какая доля поступающих каркасов реально может перейти на следующую стадию процесса? Номинальная производительность предприятия имеет небольшую ценность, если поток прерывается из-за брака при инспекции, очередей на ремонт или задержек вулканизации. Правильная конфигурация — это та, которая соответствует выходу пригодных каркасов и требуемому объёму производства, не заставляя пропускать пограничные каркасы через процесс, не способный контролировать связанные с ними риски.
Начните с профиля состояния поставляемых каркасов
Состояние каркасов влияет практически на каждое решение по оборудованию в линии восстановления шин. Оно определяет требования к инспекции, контроль глубины шероховки, объём ремонтных работ, точность наложения протектора, параметры вулканизации и критерии окончательной приёмки. Рассматривать все поступающие каркасы как равноценные — распространённая причина неточных оценок производительности.
Для относительно однородных каркасов процесс можно настроить с учётом стабильных размеров и предсказуемой подготовки. Основная потребность заключается в повторяемых измерениях, контролируемой шероховке, точном нанесении клеевой резины и надёжной вулканизации. В этом случае автоматизация может сократить вариативность при обработке и помочь поддерживать стабильный ритм производства.
Каркасы смешанного состояния предъявляют иные требования. Различия в износе протектора, повреждениях плечевой зоны, состоянии боковин, повреждениях бортовой зоны, предыдущих ремонтах и внутренних дефектах делают предварительный отбор более важным, чем скорость на последующих стадиях. Высокопроизводительное оборудование для восстановления шин не может извлечь ценность из каркасов, которые следовало забраковать или направить на другой маршрут ремонта. Более того, чрезмерное стремление загрузить оборудование на полную мощность может сделать неоднородность более затратной за счёт увеличения повторных работ, брака и рисков претензий.
Перед определением спецификации оборудования разделите поступающие каркасы на практические группы: пригодные для восстановления без дополнительных работ, ремонтопригодные в рамках предусмотренного процесса и непригодные для восстановления. Такая классификация не должна быть академически сложной, но она должна отражать политику предприятия по приёмке и условия эксплуатации восстановленной шины. Например, каркасы для тяжёлых автопарков могут требовать более строгого процесса инспекции и документирования, чем каркасы для недорогих изделий или изделий с коротким сроком службы.
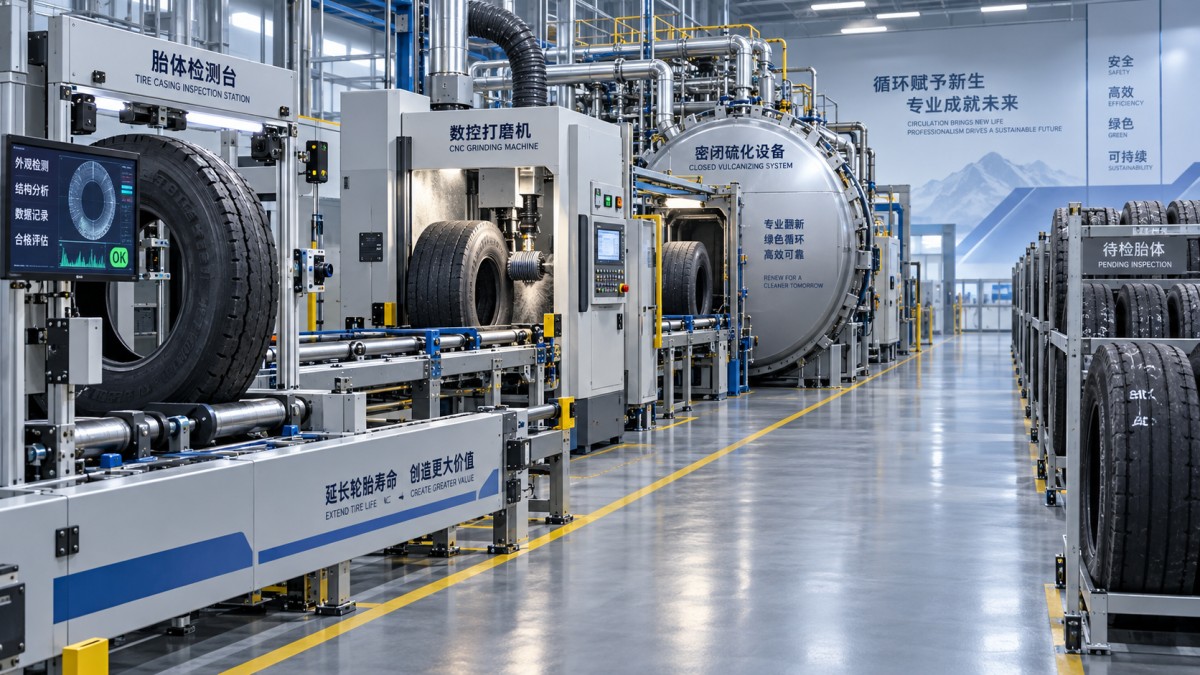
Возможности инспекции и ремонта часто определяют фактическую производительность линии
Оборудование для восстановления шин часто сравнивают по заявленной производительности, однако ограничивающая операция может находиться в другом месте. Если шерография, визуальный контроль, проверка отверстий от гвоздей или внутренний осмотр создают очередь, установка более быстрого шероховального станка не увеличит выпуск готовой продукции. То же относится к случаям, когда ремонтные посты не успевают обрабатывать дефекты, выявленные при инспекции.
Оценщикам следует рассматривать процесс как последовательность, а не выбирать каждую машину независимо:
- сортировка и идентификация поступающих каркасов;
- наружная и внутренняя инспекция;
- подготовка к ремонту и вулканизация ремонта при необходимости;
- шероховка и подготовка поверхности;
- наложение протектора или беговой дорожки;
- установка конверта или другая подготовка к вулканизации;
- вулканизация, охлаждение, окончательная инспекция и выпуск продукции.
Для каждой стадии следует определить ожидаемый процент прохождения и время обработки. Важным показателем производительности является количество приемлемых готовых шин за смену, а не максимальное число каркасов, которое одна машина может обработать за час. Линия, рассчитанная на смешанные входящие материалы, может намеренно иметь больше постов инспекции и ремонта, чем линия, работающая с каркасами премиального автопарка. Это не неэффективность, а защита от нестабильного входящего потока.
Автоматизацию также необходимо оценивать с точки зрения соответствия процессу. Автоматизированная загрузка, измерение и перемещение материалов могут быть ценными при стабильных размерах шин и рабочих процедурах. Если размеры каркасов и требования к ремонту сильно различаются, оборудование всё равно должно позволять техническим специалистам вмешиваться без создания небезопасных обходных решений или длительного времени перенастройки. Следует выяснить, как изменяются рецептуры, как контролируется доступ к параметрам и как система фиксирует исключения. Эти детали важнее общего заявления об «интеллектуальной» работе.
Соотносите выбор вулканизации и наложения протектора с объёмом, а не с амбициями
Объём производства должен определять степень интеграции линии и резервирования. Небольшое производство может получить больше выгоды от надёжных, гибких постов, чем от тесно связанной автоматизированной линии, которая будет недозагружена. Напротив, стабильная программа с большим объёмом требует предсказуемого потока материалов, контролируемой мощности вулканизации и достаточного обслуживания, чтобы одна остановка не парализовала всё предприятие.
Полезный способ оценки объёма — отделить средний спрос от пикового. Если ежедневный объём неравномерен из-за поступления каркасов партиями или колебаний графиков выдачи заказчикам, линии необходимы разумные площади для незавершённого производства и технологические буферы. Увеличение мощности каждого оборудования под пиковую нагрузку редко является лучшим решением. Это может связать капитал, увеличить энергопотребление в простое и стимулировать производственные решения, при которых загрузка оборудования ставится выше качества каркасов.
Мощности вулканизации заслуживают особого внимания, поскольку они могут стать скрытым ограничением. Оценщик должен сопоставить количество шин, которое можно подготовить к вулканизации за смену, с фактическим циклом вулканизации, временем охлаждения, схемой загрузки и доступностью вулканизационных камер. Правильный расчёт включает переналадки, регулярную очистку, техническое обслуживание и удержание продукции для контроля качества. Вулканизационная система, которая выглядит достаточной в теоретическом почасовом расчёте, может оказаться недостаточно производительной после учёта этих нормальных условий эксплуатации.
Не допускайте, чтобы обращение с забракованными каркасами стало второстепенным вопросом
Каждому предприятию по восстановлению шин необходим определённый маршрут для каркасов, не прошедших инспекцию или нерентабельных для ремонта. Накопление забракованных шин рядом с производственной линией занимает место, создаёт проблемы с перемещением и скрывает фактический уровень брака. Маршрут утилизации следует учитывать при оценке полной планировки площадки, особенно там, где перерабатываются крупные грузовые или радиальные каркасы.
Если предприятие также перерабатывает промышленный лом, измельчитель бывших в употреблении шин может быть актуален для потока забракованных каркасов, а не для самого процесса восстановления. Оборудование этой категории предназначено для измельчения цельных отходных радиальных шин со стальным кордом на более мелкую резиновую крошку, работает на низкой скорости с высоким крутящим моментом и оснащается функциями автоматического реверса при перегрузках. Его роль отделена от производства восстановленных шин, однако интеграция контролируемого маршрута для брака может сделать решения по сортировке каркасов более ясными и предотвратить задержку непригодных каркасов в процессе ремонта.
Это разделение должно быть чётко отражено в планировке предприятия и производственной отчётности. Каркас, направленный на переработку материала, не должен учитываться как потеря при восстановлении без регистрации причины его браковки. Тип повреждения, размер шины, источник, политика по возрасту и ремонтопригодность могут показать, заключается ли проблема в качестве поставок, стандартах инспекции, обслуживании автопарка или возможностях процесса.
Оценивайте машину как управляемый процесс, а не как отдельный актив
При сравнении поставщиков техническим оценщикам следует смотреть не только на основные габариты машины и номиналы двигателей. Следует выяснить, что контролирует глубину шероховки, как машина обрабатывает разные профили каркасов, что предотвращает выбор неверной рецептуры и как операторы могут проверить правильность выполнения операции ремонта или наложения протектора. Не менее важен доступ для очистки и технического обслуживания. Машина, которую сложно инспектировать или обслуживать, может быстро утратить стабильность, заявленную в её первоначальной спецификации.
Прослеживаемость особенно полезна при различном качестве каркасов. Практичная система должна связывать идентификатор каркаса с результатом его инспекции, статусом ремонта, настройками процесса и окончательным решением о выпуске. Уровень цифровой интеграции может различаться в зависимости от предприятия, однако записи должны позволять дать чёткий ответ, если позднее по шине возникнут вопросы: какой каркас был использован, в каком он был состоянии и как он проходил по линии.
Наиболее обоснованным выбором обычно является сбалансированное решение. Необходимо обеспечить достаточные возможности для инспекции и обработки реально доступного качества каркасов, подобрать мощности вулканизации и поток материалов с учётом надёжного выпуска готовой продукции, а также оставить резерв для обслуживания и исключительных ситуаций. Более быстрая машина может быть оправдана, когда поставка каркасов контролируется, а объём является стабильным. Когда качество каркасов неопределённо, дисциплинированный отбор и гибкое управление процессом обычно обеспечивают большую ценность, чем заявленная производительность.
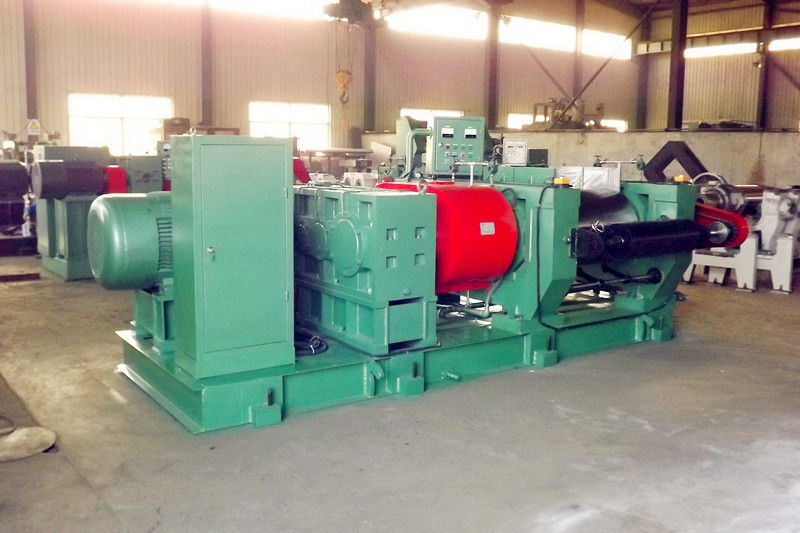
 Открытая обогатительная фабрикаПредставляем вам нашу открытую рафинировочную машину — высокопроизводительное оборудование для рафинирования каучука с гидравлической регулировкой, созданное по корейским технологиям. Оно идеально подходит для рафинирования и литья регенерированного каучука, а также позволяет снизить трудоемкость благодаря передовым системам автоматизации.
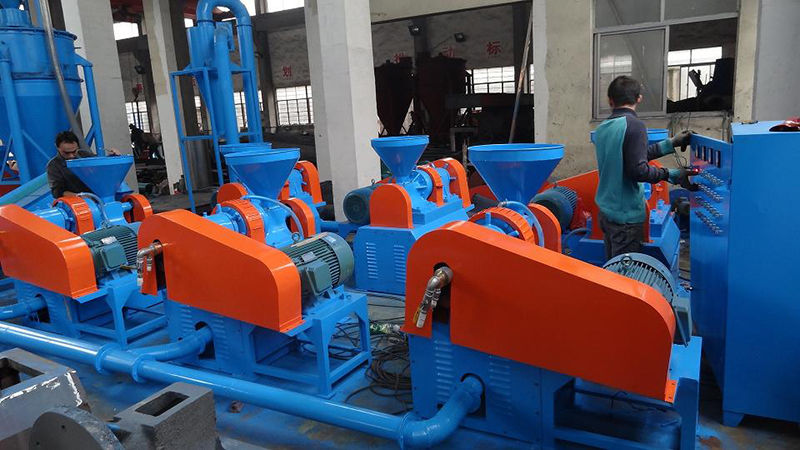
 Мельница для измельчения резинового порошкаПредставляем вам нашу высокоэффективную дробилку-измельчитель для резиновой крошки, предназначенную для измельчения синтетической и отработанной резины, отличающуюся низким уровнем шума и оснащенную двойной системой охлаждения. Регулируемая степень измельчения (40–100 меш) и энергосберегающий режим работы.
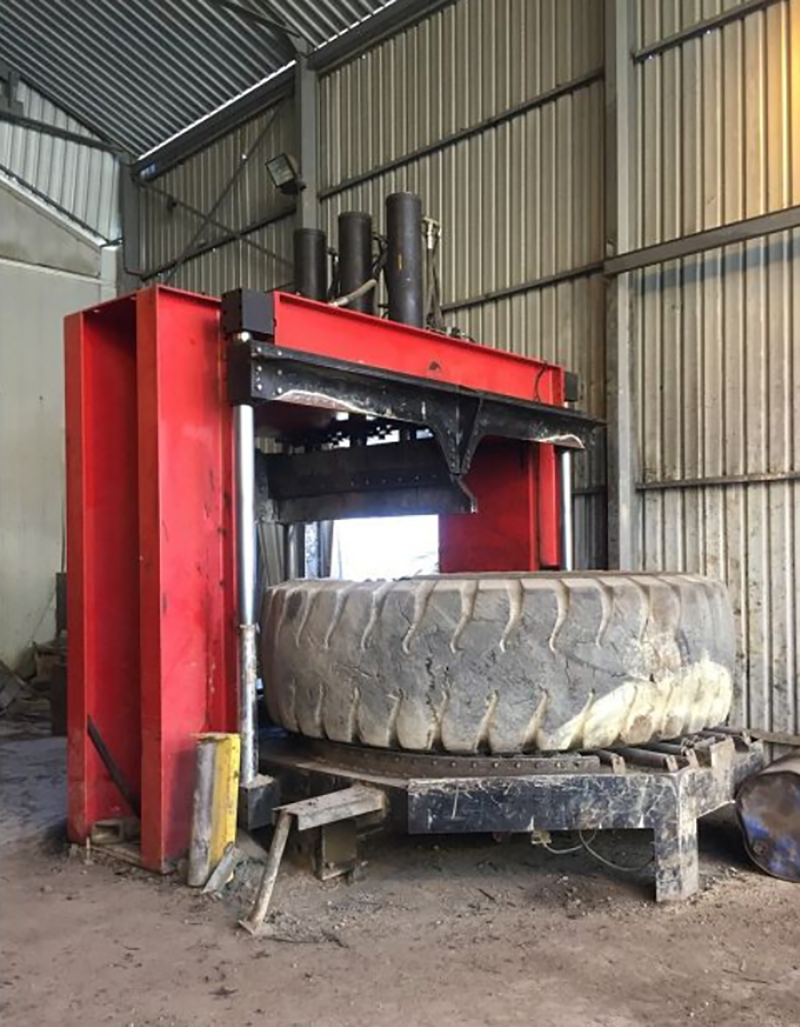
 Резак для шинРезак для шин повышенной прочности TC-4000, специально разработанный для гигантских внедорожных и горнодобывающих шин диаметром до 4000 мм. Оснащен двигателем Siemens и гидравлическим усилием 380 т для эффективного предварительного измельчения.