









Envíanos un mensaje
Selección de una máquina de recauchutado de neumáticos según el estado y el volumen de las carcasas
Una máquina de recauchutado de neumáticos debe seleccionarse partiendo del flujo de carcasas hacia atrás, no del catálogo hacia adelante. Una planta que procesa carcasas de camión uniformes y bien mantenidas puede priorizar la repetibilidad y el tiempo de ciclo. Una planta que recibe carcasas mixtas, con antigüedad, historial de reparación y patrones de daños variables, necesita mayor capacidad de inspección, capacidad de reparación y tolerancia del proceso antes de necesitar un sistema de armado o curado más rápido.
Por tanto, la primera pregunta para un evaluador técnico es sencilla: ¿qué proporción de las carcasas entrantes puede llegar de forma realista a la siguiente etapa del proceso? La capacidad nominal de la planta tiene poco valor cuando los rechazos de inspección, las colas de reparación o los retrasos de curado interrumpen el flujo. La configuración adecuada es la que se ajusta al rendimiento de carcasas utilizables y al volumen de producción requerido, sin forzar carcasas marginales a través de un proceso que no puede controlar su riesgo.
Comience por el perfil de estado del suministro de carcasas
El estado de las carcasas afecta a casi todas las decisiones de equipamiento en una línea de recauchutado. Influye en los requisitos de inspección, el control de la profundidad de raspado, la carga de trabajo de reparación, la precisión del armado, los parámetros de curado y los criterios de aceptación final. Considerar que todas las carcasas entrantes son equivalentes es una causa habitual de estimaciones deficientes de rendimiento.
Para carcasas relativamente uniformes, el proceso puede configurarse en torno a dimensiones estables y una preparación predecible. La principal necesidad es una medición repetible, un raspado controlado, una aplicación precisa de goma cojín y un curado fiable. En este caso, la automatización puede reducir la variación en la manipulación y ayudar a mantener un ritmo de producción regular.
Las carcasas con condiciones mixtas plantean una necesidad diferente. Las variaciones en el desgaste de la banda de rodadura, los daños en los hombros, el estado de los flancos, los daños en la zona del talón, las reparaciones anteriores y los defectos internos hacen que la selección previa sea más importante que la velocidad posterior. Una máquina de recauchutado de neumáticos de alta producción no puede recuperar valor de carcasas que debieron rechazarse o dirigirse a una vía de reparación diferente. De hecho, una presión excesiva para llenar la capacidad de la máquina puede encarecer la falta de uniformidad al aumentar el retrabajo, los desperdicios y la exposición a reclamaciones.
Antes de especificar la maquinaria, clasifique el suministro de carcasas en grupos prácticos: fácilmente recauchutables, reparables dentro del proceso previsto y no aptas para el recauchutado. La clasificación no necesita ser académicamente compleja, pero debe reflejar la política de aceptación de la planta y las condiciones de servicio del neumático terminado. Las carcasas de flotas de servicio pesado, por ejemplo, pueden justificar un proceso de inspección y documentación más estricto que las aplicaciones de bajo valor o corta vida útil.
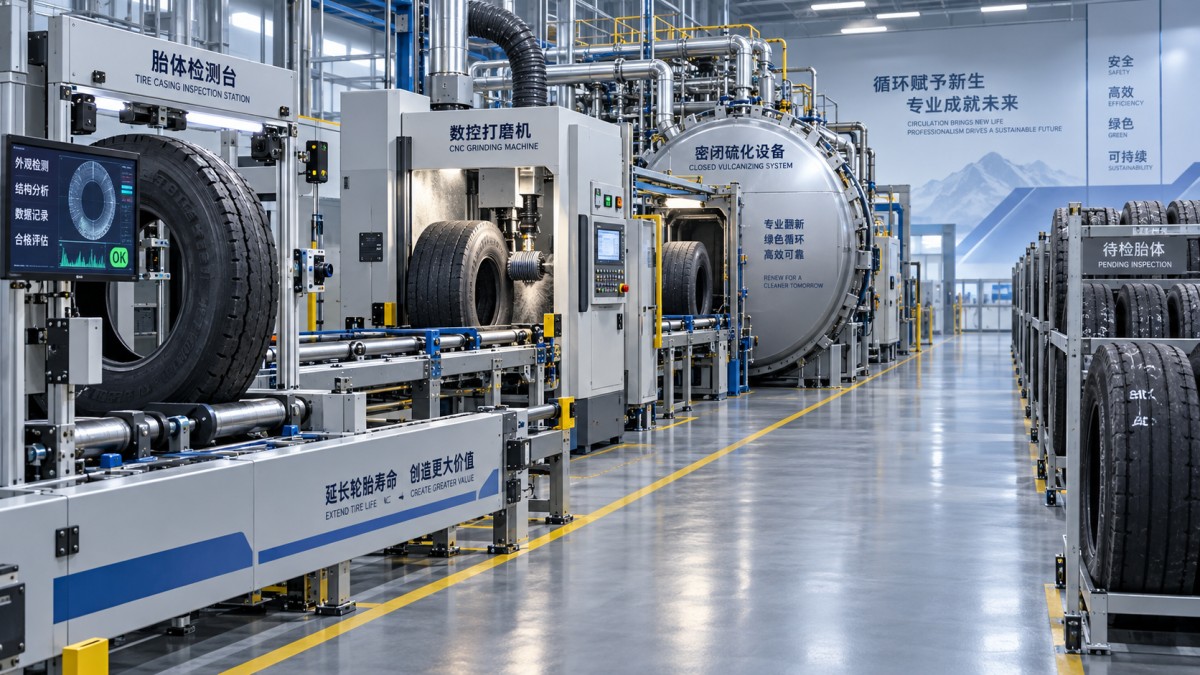
La capacidad de inspección y reparación suele determinar la producción real de la línea
Los equipos de recauchutado se comparan con frecuencia por su producción publicada, pero la operación limitante puede encontrarse en otra parte. Si la shearografía, la inspección visual, la comprobación de perforaciones por clavos o el examen interno generan una cola, añadir una raspadora más rápida no aumentará la producción terminada. Lo mismo ocurre cuando las estaciones de reparación no pueden seguir el ritmo de los defectos detectados durante la inspección.
Los evaluadores deben mapear el proceso como una secuencia en lugar de seleccionar cada máquina de forma independiente:
- clasificación e identificación de las carcasas entrantes;
- inspección externa e interna;
- preparación de la reparación y curado de la reparación cuando sea necesario;
- raspado y preparación de la superficie;
- armado o aplicación de la banda de rodadura;
- colocación de la envolvente u otra preparación para el curado;
- curado, enfriamiento, inspección final y liberación.
Cada etapa debe tener una tasa de aprobación prevista y un tiempo de procesamiento definidos. La cifra de capacidad relevante es el número de neumáticos terminados aceptables por turno, no el número máximo de carcasas que una máquina puede procesar en una hora. Una línea diseñada para entradas mixtas puede tener intencionadamente más puestos de inspección y reparación que una línea que procesa carcasas premium de flotas. Eso no es ineficiencia; es una protección frente a un flujo de entrada inestable.
La automatización también debe evaluarse según su adecuación al proceso. La carga automatizada, la medición y la manipulación de materiales pueden ser valiosas cuando los tamaños de neumáticos y las rutinas operativas son estables. Cuando las dimensiones de las carcasas y los requisitos de reparación varían ampliamente, el equipo debe seguir permitiendo la intervención de los técnicos sin crear soluciones improvisadas inseguras ni largos tiempos de reajuste. Pregunte cómo se modifican las recetas, cómo se controla el acceso a los parámetros y cómo el sistema registra las excepciones. Estos detalles importan más que una afirmación general de funcionamiento “inteligente”.
Ajuste las opciones de curado y armado al volumen, no a la ambición
El volumen de producción debe determinar el nivel de integración y redundancia de la línea. Una operación más pequeña puede beneficiarse más de estaciones robustas y flexibles que de una línea automatizada estrechamente acoplada que permanece infrautilizada. Por el contrario, un programa sostenido de mayor volumen necesita un flujo de materiales predecible, una capacidad de curado controlada y cobertura de mantenimiento suficiente para evitar que una sola parada detenga toda la planta.
Una forma útil de evaluar el volumen es separar la demanda media de la demanda máxima. Si el volumen diario es irregular porque las carcasas llegan por lotes o los calendarios de liberación de los clientes fluctúan, una línea necesita un espacio razonable para productos en proceso y amortiguadores de proceso. Sobredimensionar todas las máquinas para el pico rara vez es la mejor respuesta. Puede inmovilizar capital, aumentar el consumo de energía en vacío y fomentar decisiones de producción que prioricen la utilización de la máquina por encima de la calidad de las carcasas.
La capacidad de curado merece un análisis especial porque puede convertirse en una limitación oculta. El evaluador debe comparar el número de neumáticos que pueden prepararse para el curado durante un turno con el ciclo de curado real, el tiempo de enfriamiento, el patrón de carga y la disponibilidad del recipiente. El cálculo correcto incluye los cambios de formato, la limpieza rutinaria, el mantenimiento y las retenciones de calidad. Un sistema de curado que parece adecuado sobre una base horaria teórica puede estar subdimensionado una vez que se incluyen estas condiciones normales de operación.
No permita que la gestión de carcasas rechazadas se convierta en una idea tardía
Toda operación de recauchutado necesita una ruta definida para las carcasas que no superan la inspección o cuya reparación no es rentable. Acumular neumáticos rechazados junto a la línea de producción consume espacio, crea problemas de manipulación y oculta la tasa real de rechazo. La ruta de eliminación debe considerarse al evaluar la distribución completa de la planta, especialmente cuando se procesan grandes carcasas de camión o radiales.
Cuando una instalación también procesa residuos industriales, unatrituradora de neumáticos usados de segunda mano puede ser relevante para el flujo de carcasas rechazadas en lugar de para el propio proceso de recauchutado. Los equipos de esta categoría están diseñados para reducir neumáticos radiales de desecho completos con alambre de acero en fragmentos de caucho más pequeños, con funcionamiento a baja velocidad y alto par, y funciones de reversa automática ante eventos de sobrecarga. Su función es independiente de la producción de recauchutados, pero integrar una ruta de rechazo controlada puede aclarar las decisiones de clasificación de carcasas y evitar que las carcasas no aptas permanezcan en el flujo de trabajo de reparación.
Esta separación debe permanecer explícita en la distribución de la planta y en los informes de producción. Una carcasa enviada a recuperación de materiales no debe contabilizarse como una pérdida de recauchutado sin registrar por qué fue rechazada. El tipo de daño, el tamaño del neumático, el origen, la política de antigüedad y la reparabilidad pueden revelar si el problema reside en la calidad del suministro, las normas de inspección, el mantenimiento de la flota o la capacidad del proceso.
Evalúe la máquina como un proceso controlado, no como un activo independiente
Al comparar proveedores, los evaluadores técnicos deben mirar más allá de las dimensiones principales de la máquina y las potencias nominales de los motores. Pregunte qué controla la profundidad de raspado, cómo la máquina maneja diferentes perfiles de carcasa, qué evita la selección incorrecta de recetas y cómo los operarios pueden verificar que una operación de reparación o armado se ha completado correctamente. El acceso para limpieza y mantenimiento es igualmente importante. Una máquina que es difícil de inspeccionar o mantener puede perder rápidamente la uniformidad prometida por su especificación original.
La trazabilidad es especialmente útil cuando la calidad de las carcasas varía. Un sistema práctico debe vincular la identidad de la carcasa con su resultado de inspección, estado de reparación, ajustes de proceso y decisión de liberación final. El nivel de integración digital puede variar según la planta, pero los registros deben permitir una respuesta clara cuando posteriormente se cuestione un neumático: qué carcasa se utilizó, en qué estado se encontraba y cómo avanzó por la línea.
La selección más defendible suele ser una equilibrada. Desarrolle capacidad suficiente para inspeccionar y procesar la calidad de carcasa realmente disponible, dimensione el curado y el flujo de materiales en torno a una producción terminada fiable, y deje margen para el mantenimiento y las excepciones. Una máquina más rápida puede estar justificada cuando el suministro de carcasas está controlado y el volumen es sostenido. Cuando la calidad de las carcasas es incierta, una selección disciplinada y un control flexible del proceso suelen aportar más valor que la capacidad anunciada.
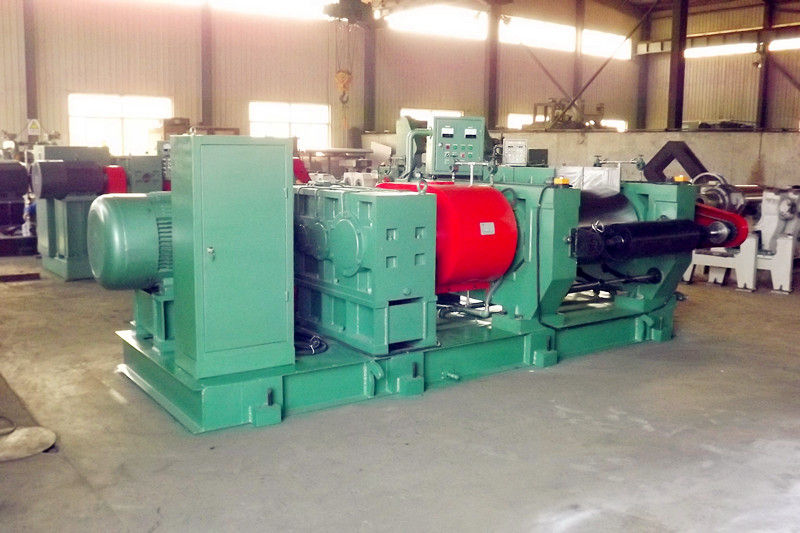
 Planta de refino a cielo abiertoDescubra nuestra máquina de refinado abierta, una máquina de refinado de caucho de alto rendimiento con ajuste hidráulico y tecnología coreana. Ideal para el refinado y el laminado de caucho regenerado, ya que reduce la intensidad de la mano de obra gracias a su avanzada automatización.
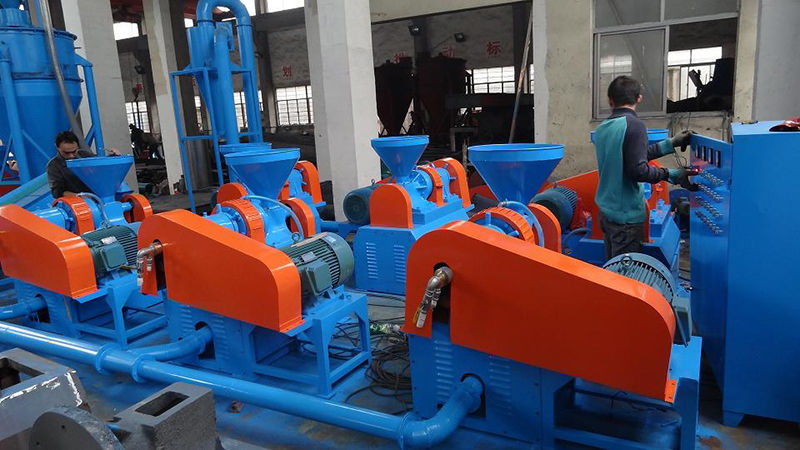
 Molino triturador de polvo de cauchoDescubra nuestra trituradora de caucho en polvo de alta eficiencia, diseñada para moler caucho sintético y usado, con bajo nivel de ruido y doble sistema de refrigeración. Granulometría ajustable (40-100 mesh) y funcionamiento de bajo consumo.
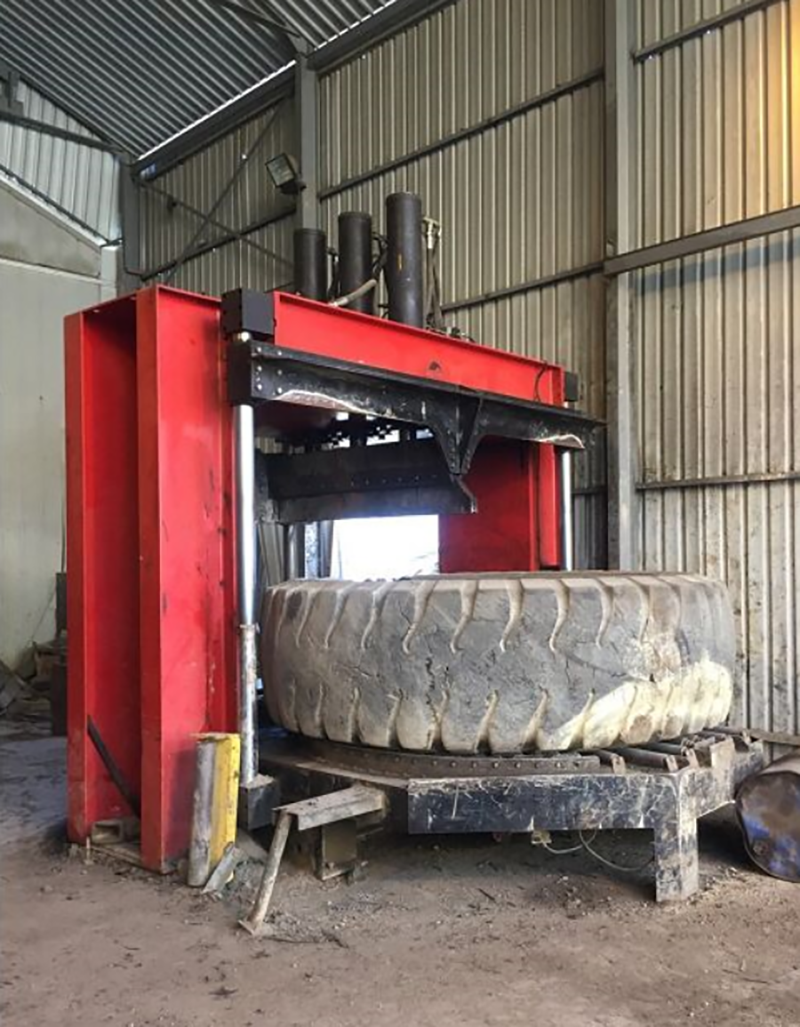
 Cortador de neumáticosCortadora de neumáticos de alta resistencia TC-4000, diseñada específicamente para neumáticos gigantes de uso fuera de carretera y de minería de hasta 4000 mm. Incorpora un motor Siemens y una fuerza hidráulica de 380 toneladas para un desmenuzado previo eficaz.