









Trimiteți-ne un mesaj
Selectarea unei mașini de reșapare a anvelopelor în funcție de starea și volumul carcaselor
O mașină de reșapat anvelope trebuie selectată pornind invers de la fluxul de carcase, nu înainte de la catalog. O fabrică ce prelucrează carcase uniforme, bine întreținute, de camioane poate prioritiza repetabilitatea și durata ciclului. O fabrică ce primește carcase mixte, cu vechime, istoric de reparații și tipare de deteriorare variabile, are nevoie de o capacitate mai mare de inspecție, de capacitate de reparație și de toleranță a procesului înainte de a avea nevoie de un utilaj de construire sau un sistem de vulcanizare mai rapid.
Prin urmare, prima întrebare pentru un evaluator tehnic este simplă: ce proporție din carcasele primite poate ajunge în mod realist la următoarea etapă a procesului? Capacitatea nominală a fabricii are o valoare redusă atunci când respingerile la inspecție, cozile pentru reparații sau întârzierile de vulcanizare întrerup fluxul. Configurația corectă este cea care corespunde randamentului de carcase utilizabile și volumului de producție necesar, fără a împinge carcasele marginale printr-un proces care nu le poate controla riscul.
Începeți cu profilul de stare al aprovizionării cu carcase
Starea carcaselor afectează aproape fiecare decizie privind echipamentele dintr-o linie de reșapare. Aceasta influențează cerințele de inspecție, controlul adâncimii de șlefuire, volumul de lucru pentru reparații, precizia construcției, parametrii de vulcanizare și criteriile de acceptare finală. Tratarea tuturor carcaselor primite ca fiind echivalente este o sursă frecventă de estimări slabe ale debitului de producție.
Pentru carcase relativ uniforme, procesul poate fi configurat în jurul unor dimensiuni stabile și al unei pregătiri previzibile. Principalele necesități sunt măsurarea repetabilă, șlefuirea controlată, aplicarea precisă a cauciucului de legătură și vulcanizarea fiabilă. În acest caz, automatizarea poate reduce variațiile de manipulare și poate ajuta la menținerea unui ritm regulat de producție.
Carcasele cu stare mixtă creează cerințe diferite. Variațiile privind uzura benzii de rulare, deteriorarea umerilor, starea flancurilor, deteriorarea zonei talonului, reparațiile anterioare și defectele interne fac ca verificarea din amonte să fie mai importantă decât viteza din aval. O mașină de reșapat anvelope cu randament ridicat nu poate recupera valoarea carcaselor care ar fi trebuit respinse sau direcționate către o altă cale de reparație. De fapt, presiunea excesivă de a utiliza capacitatea utilajului poate face neuniformitatea mai costisitoare prin creșterea refacerilor, rebuturilor și expunerii la reclamații.
Înainte de a specifica utilajele, clasificați aprovizionarea cu carcase în grupe practice: ușor de reșapat, reparabile în cadrul procesului prevăzut și nepotrivite pentru reșapare. Clasificarea nu trebuie să fie complexă din punct de vedere academic, dar trebuie să reflecte politica de acceptare a fabricii și condițiile de exploatare ale anvelopei finite. Carcasele pentru flote de vehicule grele, de exemplu, pot justifica un proces de inspecție și documentare mai strict decât aplicațiile cu valoare redusă sau durată de viață scurtă.
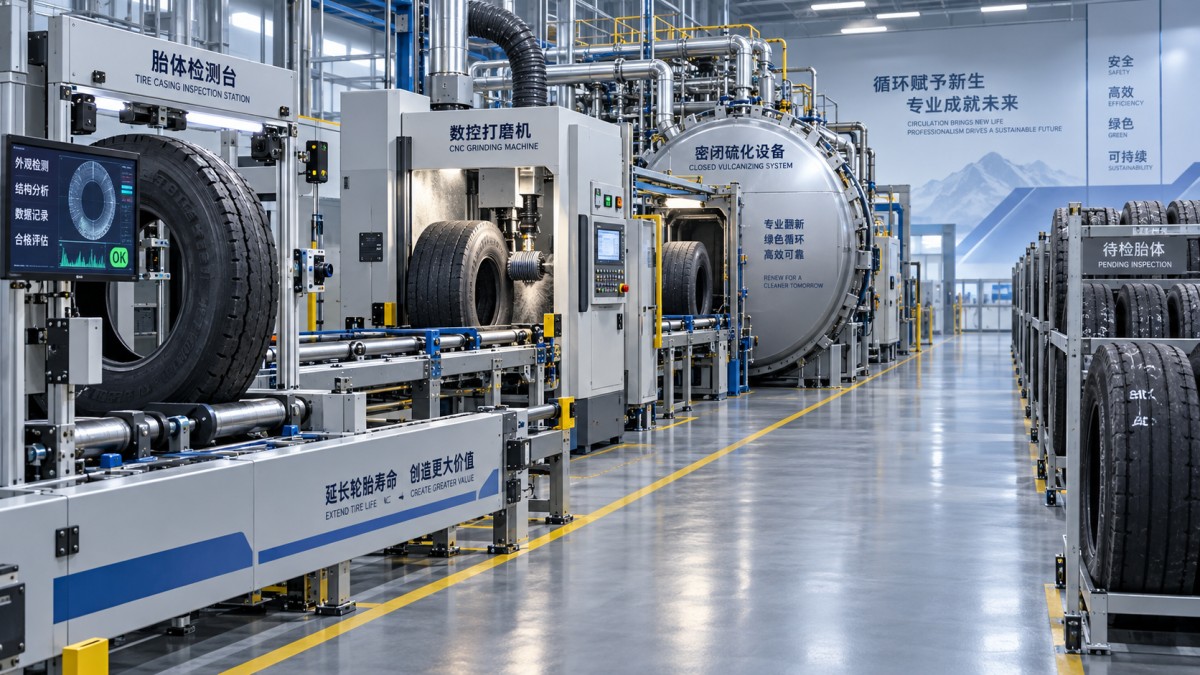
Capacitatea de inspecție și reparație stabilește adesea producția reală a liniei
Echipamentele de reșapare sunt comparate frecvent după producția publicată, însă operațiunea limitativă poate fi în altă parte. Dacă shearografia, inspecția vizuală, verificarea găurilor de cuie sau examinarea internă creează o coadă, adăugarea unei mașini de șlefuire mai rapide nu va crește producția finală. Același lucru este valabil atunci când posturile de reparație nu pot ține pasul cu defectele constatate în timpul inspecției.
Evaluatorii trebuie să cartografieze procesul ca o succesiune, nu să selecteze fiecare mașină independent:
- sortarea și identificarea carcaselor primite;
- inspecția externă și internă;
- pregătirea reparațiilor și vulcanizarea reparațiilor, atunci când este necesar;
- șlefuirea și pregătirea suprafeței;
- construcția sau aplicarea benzii de rulare;
- montarea anvelopei de vulcanizare sau o altă pregătire pentru vulcanizare;
- vulcanizarea, răcirea, inspecția finală și eliberarea.
Fiecare etapă trebuie să aibă o rată de trecere estimată și un timp de procesare definite. Indicatorul relevant de capacitate este numărul de anvelope finite acceptabile pe schimb, nu numărul maxim de carcase pe care o mașină le poate prelucra într-o oră. O linie proiectată pentru intrări mixte poate avea în mod intenționat mai multe posturi de inspecție și reparație decât o linie care prelucrează carcase premium pentru flote. Aceasta nu este ineficiență; este protecție împotriva unui flux de intrare instabil.
Automatizarea trebuie, de asemenea, evaluată în funcție de compatibilitatea cu procesul. Încărcarea, măsurarea și manipularea automată a materialelor pot fi valoroase acolo unde dimensiunile anvelopelor și rutinele de operare sunt stabile. Acolo unde dimensiunile carcaselor și cerințele de reparație variază mult, echipamentele trebuie totuși să permită intervenția tehnicienilor fără a crea soluții improvizate nesigure sau timpi lungi de reconfigurare. Întrebați cum sunt schimbate rețetele, cum este controlat accesul la parametri și cum înregistrează sistemul excepțiile. Aceste detalii contează mai mult decât o afirmație generală privind funcționarea „inteligentă”.
Corelați alegerile privind vulcanizarea și construcția cu volumul, nu cu ambiția
Volumul de producție trebuie să determine nivelul de integrare și redundanță al liniei. O operațiune mai mică poate obține mai mult din posturi robuste și flexibile decât dintr-o linie automatizată, strâns interconectată, care rămâne subutilizată. În schimb, un program susținut cu volum mai mare necesită un flux previzibil al materialelor, capacitate de vulcanizare controlată și acoperire suficientă pentru mentenanță, pentru a împiedica o singură oprire să blocheze întreaga fabrică.
O modalitate utilă de a evalua volumul este separarea cererii medii de cererea de vârf. Dacă volumul zilnic este neuniform deoarece carcasele sosesc în loturi sau programele de livrare către clienți fluctuează, o linie are nevoie de spațiu adecvat pentru producția în curs și de rezerve de proces. Supradimensionarea fiecărei mașini pentru vârf este rareori cea mai bună soluție. Aceasta poate bloca capital, crește consumul de energie în perioadele de inactivitate și încuraja decizii de producție care prioritizează utilizarea mașinilor în detrimentul calității carcaselor.
Capacitatea de vulcanizare merită o analiză deosebită, deoarece poate deveni o constrângere ascunsă. Evaluatorul trebuie să compare numărul de anvelope care pot fi pregătite pentru vulcanizare în timpul unui schimb cu ciclul real de vulcanizare, timpul de răcire, modelul de încărcare și disponibilitatea autoclavelor. Calculul corect include schimbările de serie, curățarea de rutină, mentenanța și reținerile pentru controlul calității. Un sistem de vulcanizare care pare adecvat pe o bază teoretică orară poate fi subdimensionat odată ce sunt incluse aceste condiții normale de funcționare.
Nu lăsați gestionarea carcaselor respinse să devină o idee ulterioară
Fiecare operațiune de reșapare necesită o rută definită pentru carcasele care nu trec inspecția sau a căror reparare nu este economică. Acumularea anvelopelor respinse lângă linia de producție consumă spațiu, creează probleme de manipulare și ascunde rata reală de respingere. Ruta de eliminare trebuie luată în considerare la evaluarea întregii configurații a amplasamentului, în special atunci când sunt prelucrate carcase mari de camion sau radiale.
În cazul în care o instalație gestionează și deșeuri industriale, untocător de anvelope uzat_second-hand poate fi relevant pentru fluxul de carcase respinse, nu pentru procesul de reșapare în sine. Echipamentele din această categorie sunt proiectate să reducă anvelopele radiale întregi, uzate, cu sârmă de oțel în așchii de cauciuc mai mici, cu funcționare la viteză redusă și cuplu ridicat și funcții automate de inversare pentru situații de suprasarcină. Rolul său este separat de producția de anvelope reșapate, însă integrarea unei rute controlate pentru respingeri poate clarifica deciziile de sortare a carcaselor și poate împiedica persistența carcaselor necorespunzătoare în fluxul de reparații.
Această separare trebuie să rămână explicită în configurația fabricii și în raportarea producției. O carcasă trimisă la recuperarea materialelor nu trebuie contabilizată ca pierdere din reșapare fără a înregistra motivul respingerii. Tipul deteriorării, dimensiunea anvelopei, sursa, politica privind vechimea și posibilitatea de reparare pot arăta dacă problema ține de calitatea aprovizionării, standardele de inspecție, mentenanța flotei sau capacitatea procesului.
Evaluați mașina ca proces controlat, nu ca activ izolat
Atunci când compară furnizorii, evaluatorii tehnici trebuie să privească dincolo de dimensiunile principale ale mașinii și de puterile motoarelor. Întrebați ce controlează adâncimea de șlefuire, cum gestionează mașina diferite profiluri de carcase, ce previne selectarea unei rețete incorecte și cum pot operatorii verifica dacă o operațiune de reparație sau construcție a fost finalizată corect. Accesul pentru curățare și mentenanță este la fel de important. O mașină greu de inspectat sau de întreținut poate pierde rapid uniformitatea promisă de specificația sa inițială.
Trasabilitatea este deosebit de utilă atunci când calitatea carcaselor variază. Un sistem practic trebuie să conecteze identitatea carcasei cu rezultatul inspecției, starea reparației, setările procesului și decizia finală de eliberare. Nivelul integrării digitale poate varia de la o fabrică la alta, însă înregistrările trebuie să susțină un răspuns clar atunci când o anvelopă este pusă ulterior sub semnul întrebării: ce carcasă a fost utilizată, în ce stare se afla și cum a parcurs linia.
Cea mai justificabilă selecție este de obicei una echilibrată. Construiți suficientă capacitate pentru a inspecta și procesa calitatea carcaselor disponibilă în mod real, dimensionați vulcanizarea și fluxul de materiale în funcție de producția finală fiabilă și lăsați spațiu pentru mentenanță și excepții. O mașină mai rapidă poate fi justificată atunci când aprovizionarea cu carcase este controlată și volumul este susținut. Atunci când calitatea carcaselor este incertă, verificarea disciplinată și controlul flexibil al procesului oferă de obicei mai multă valoare decât capacitatea declarată.
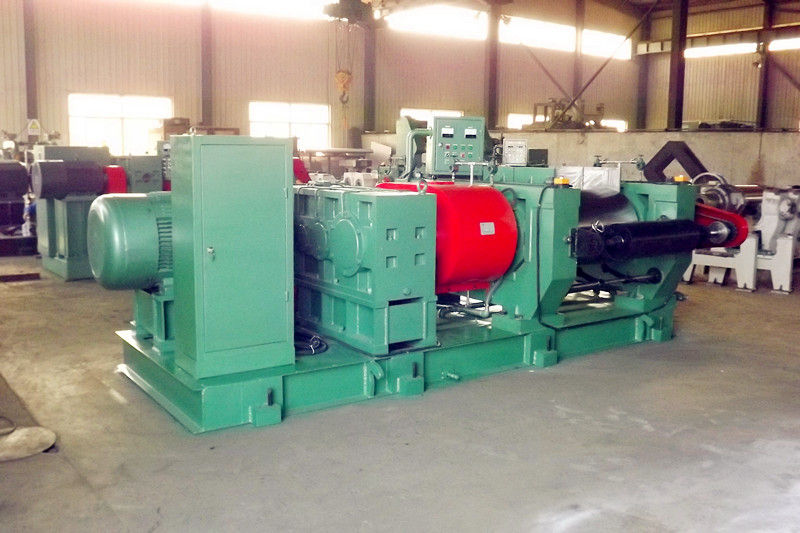
 Fabrică de rafinare deschisăDescoperiți mașina noastră de rafinare cu sistem deschis, un echipament de rafinare a cauciucului de înaltă performanță, dotat cu reglare hidraulică și tehnologie coreeană. Ideală pentru rafinarea și laminarea cauciucului regenerat, aceasta reduce efortul manual grație automatizării avansate.
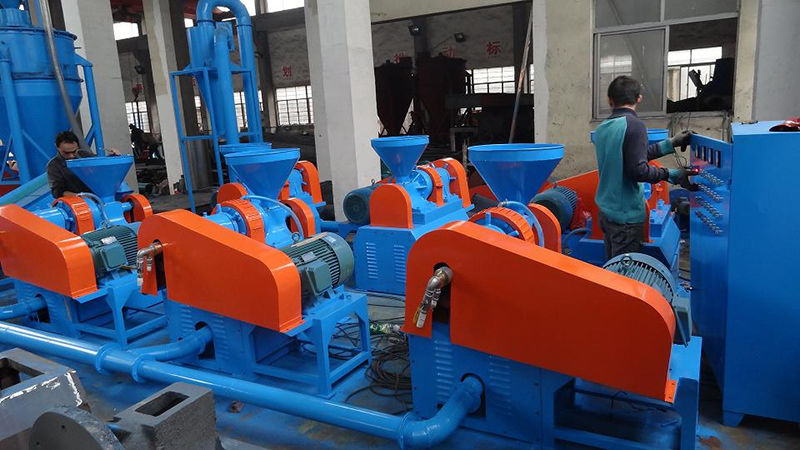
 Măcinător pentru pulbere de cauciucDescoperiți concasorul nostru de pulbere de cauciuc de înaltă eficiență, conceput pentru măcinarea cauciucului sintetic și uzat, cu nivel redus de zgomot și sisteme duble de răcire. Granulație reglabilă (40-100 mesh) și funcționare cu consum redus de energie.
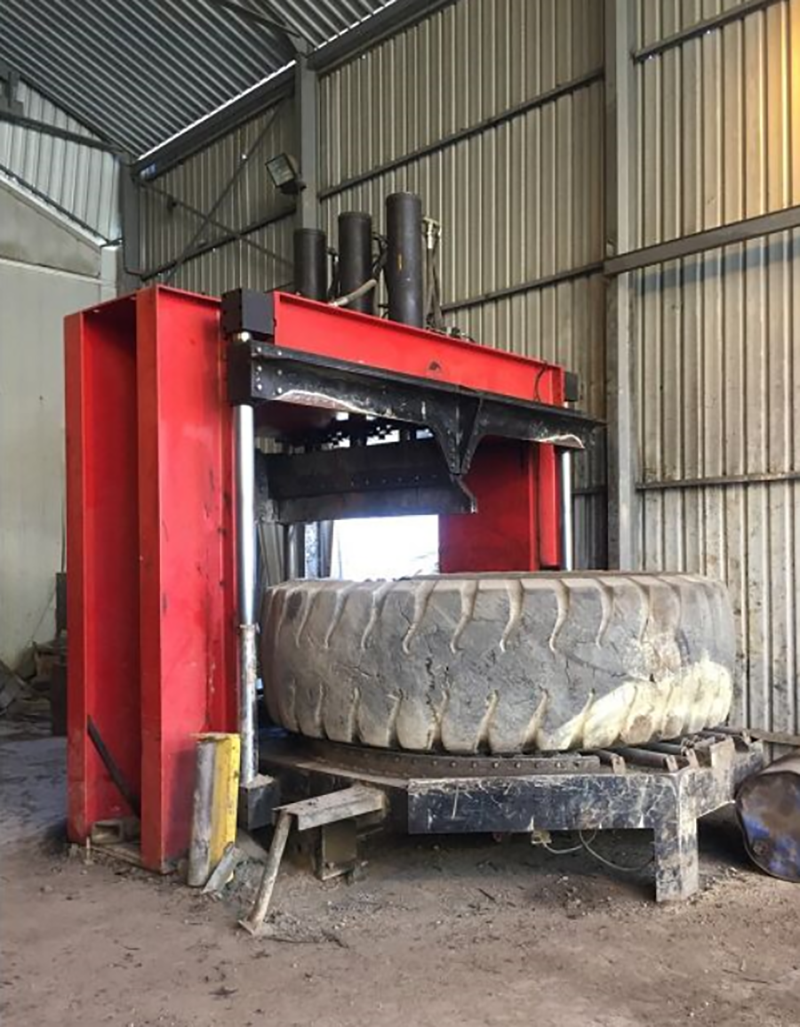
 Cuțit pentru anvelopeMașina de tăiat anvelope de mare capacitate TC-4000, concepută special pentru anvelopele gigantice OTR și de mină cu diametrul de până la 4000 mm. Este echipată cu un motor Siemens și o forță hidraulică de 380 t pentru o pre-mărunțire eficientă.